


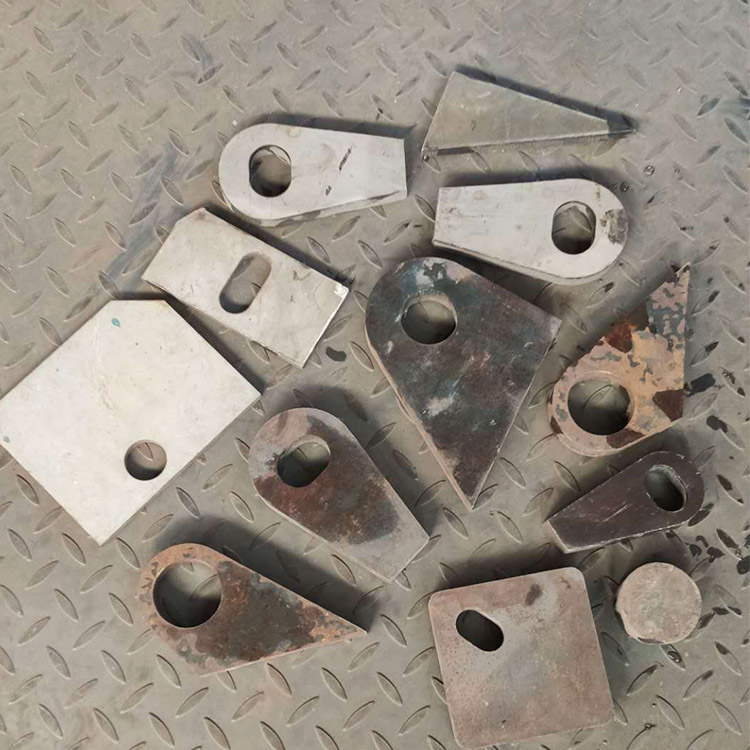

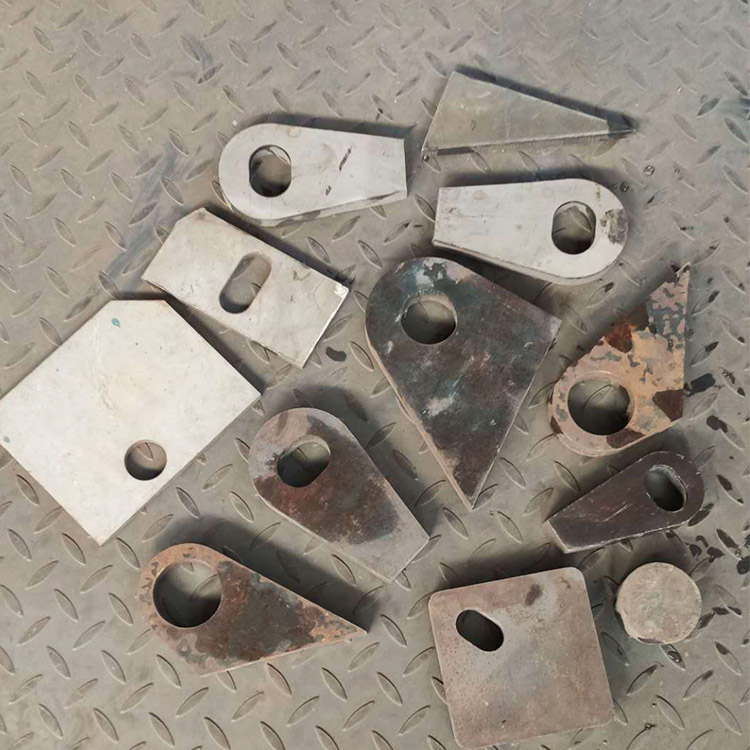









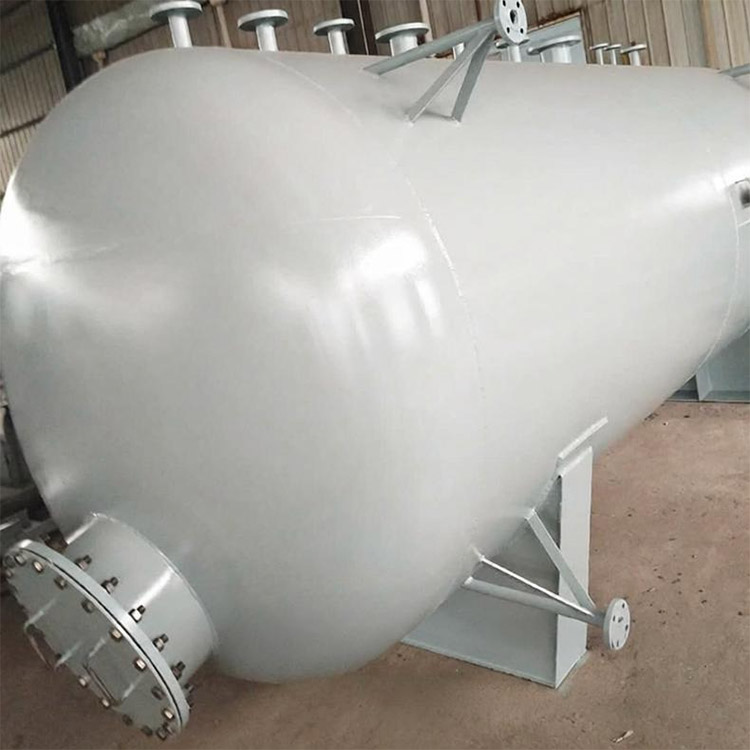
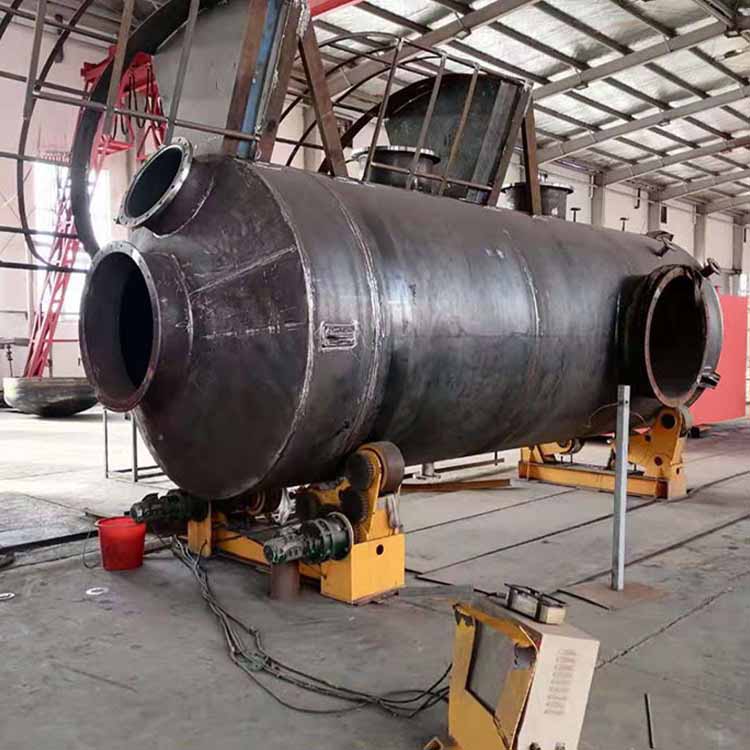
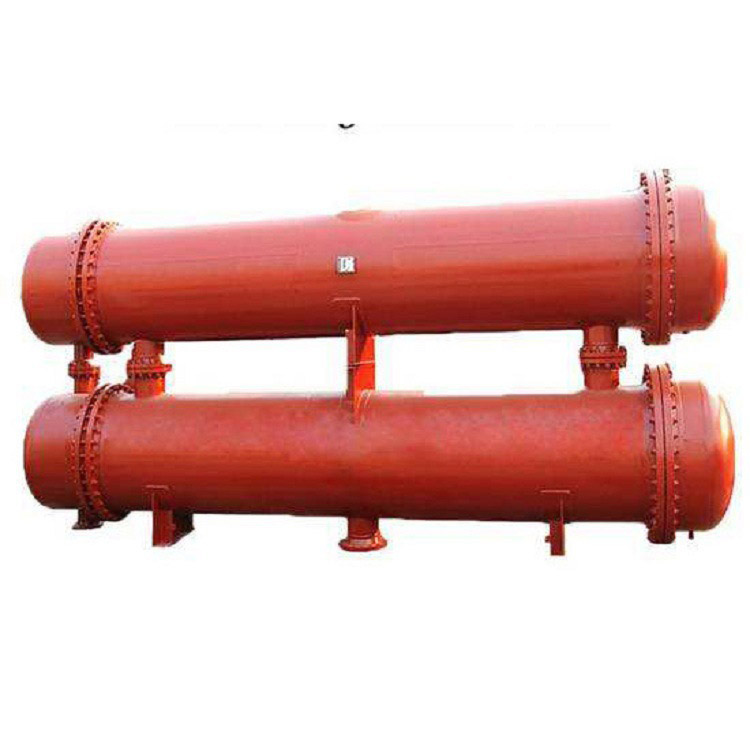
这套是压力容器、工业储罐非标构件常用加工工艺,罐体封头补强板、吊耳、异形接管座、鞍座加强板、法兰连接板、异形支撑板都可以用这套工艺。
一、激光下料
工艺特点
利用光纤激光切割板材,轮廓精度高、切口窄、热变形小,适合不锈钢、碳钢板材切割;
板材厚度:薄板 2–12mm 最适合激光;厚板(>16mm)火焰 / 等离子更经济
精度:±0.5mm 以内,切口光滑,减少后续打磨工作量
优势:CAD 图纸直接出件,任意异形轮廓无需开模,小批量、多规格非标件性价比极高
适用工件(储罐设备配套)
吊耳本体、鞍座加强筋、封头补强圈、异形支撑板、矩形 / 弧形连接板、异形垫板、设备支架、法兰异形挡片。
不锈钢激光切割后,切口会产生氧化层、氮化层,焊接前必须打磨去除,否则焊缝容易气孔、晶间腐蚀;不锈钢件切割完成要做酸洗钝化。
二、焊接吊耳(设备吊耳,储罐 / 发酵罐 / 分汽缸吊装用)
吊耳属于受力承重构件,压力容器设备吊耳设计很关键,不能随便割块板焊上去。
常见类型
1. 板式吊耳(平板吊耳):激光下料成型,最常用;焊接在筒体 / 封头上,适合中小型储罐、发酵罐、分汽缸。
2. 管轴式吊耳:重载大设备,受力更好,压力容器大件优先。
重点要求
1. 吊耳板母材要和罐体母材同材质(不锈钢罐用 304/316L 板做吊耳,不能碳钢吊耳焊不锈钢罐体,电化学腐蚀)
2. 吊耳根部增加补强板(激光下料异形补强板),分散应力,防止吊装撕裂筒体壁板
3. 焊接:连续角焊缝,满焊;重要设备吊耳焊缝做渗透探伤 PT
4. 载荷:按设备满水重量计算吊装载荷,留安全系数(≥3 倍)
5. 位置:避开接管、焊缝区域;不能焊在封头圆弧过渡高应力区
压力容器(发酵罐、分汽缸)吊耳属于受压元件附属件,图纸要标注,焊接工艺 WPS,出厂探伤。常压储罐吊耳要求略低,但同样要校核承重。
三、异形件
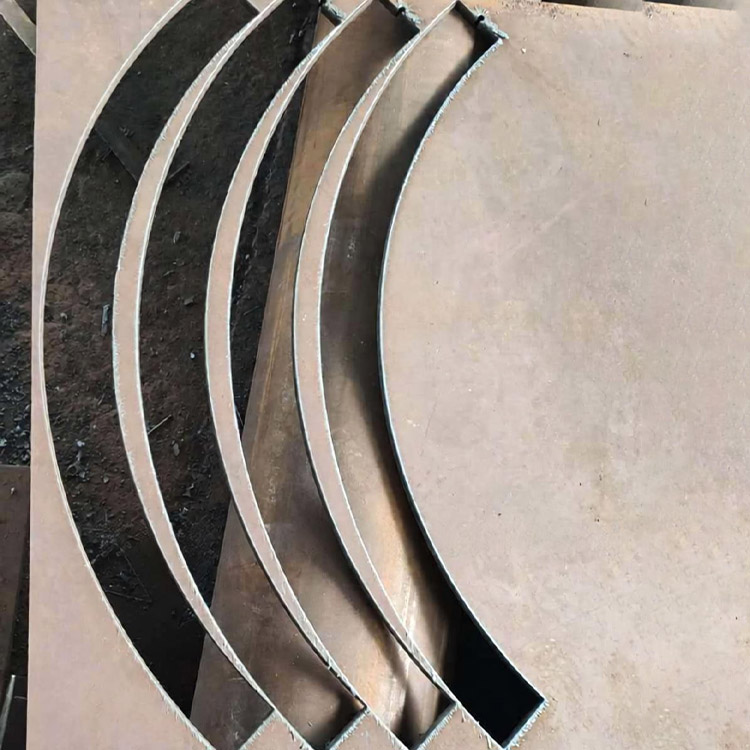
泛指非标准矩形、圆形,带圆弧、缺口、开孔、不规则轮廓的钣金 / 板材构件,**激光下料最适合异形件**。
储罐 / 发酵罐 / 分汽缸常用异形件清单
弧形补强板(贴合筒体圆弧,激光展开下料)
鞍座异形筋板、加强肋
封头异形垫板
异形接管加强座
异形挡板、导流板(分汽缸汽水分离挡板)
非标异形法兰盲板、异形支撑件
加工流程
CAD 三维建模 → 展开出二维图纸 → 激光切割下料 → 去毛刺、打磨 → 折弯(如需)→ 组对焊接 → 探伤(压力容器件)→ 酸洗钝化(不锈钢件)
四、加工注意要点(不锈钢设备重点)
1. 不锈钢激光件切割面氧化皮必须打磨干净再焊接,避免焊缝腐蚀隐患;
2. 不锈钢异形件、吊耳焊接采用氩弧焊,尽量少飞溅;完工酸洗钝化;
3. 吊装吊耳:严禁用普通钢板简易吊耳替代压力容器专用吊耳;吊耳拆除不可直接敲掉,打磨平滑,必要时 PT 探伤;
4. 异形圆弧件:筒体弧形板不能直接激光割圆弧板硬贴合,要做板材展开,保证贴合度;
5. 材质区分:碳钢件激光后可直接喷漆防腐;不锈钢严禁碳钢砂轮打磨,防止渗碳生锈。
五、适用场景(你前面整套设备)
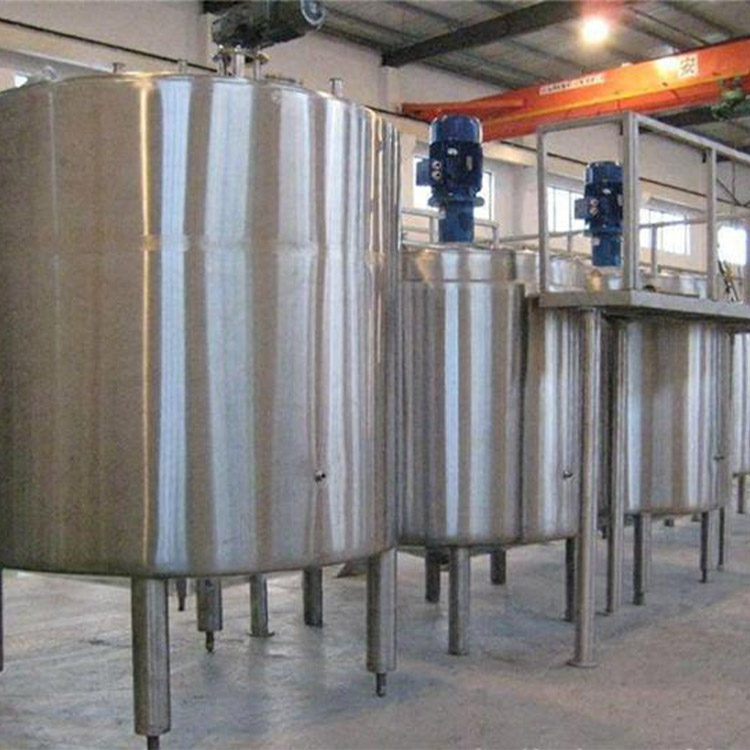
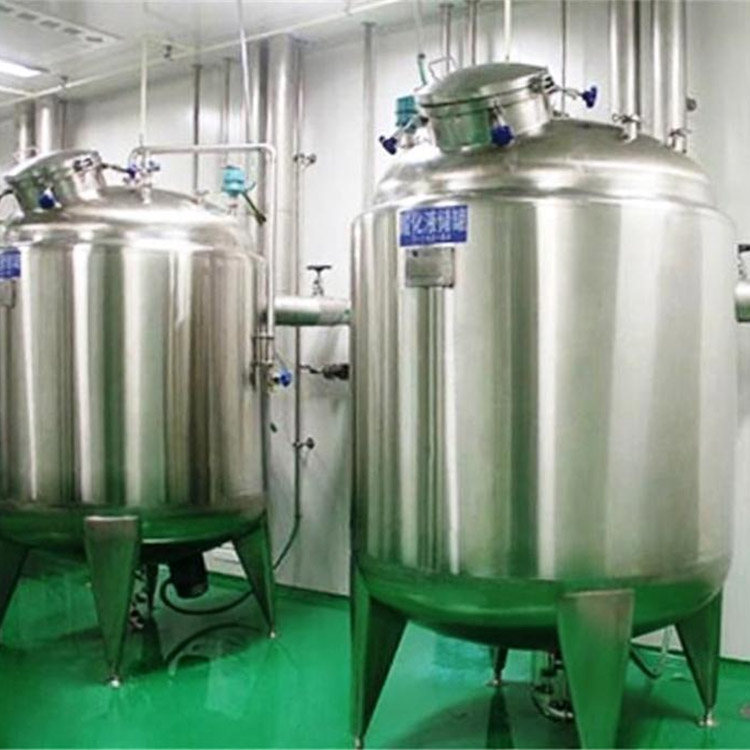
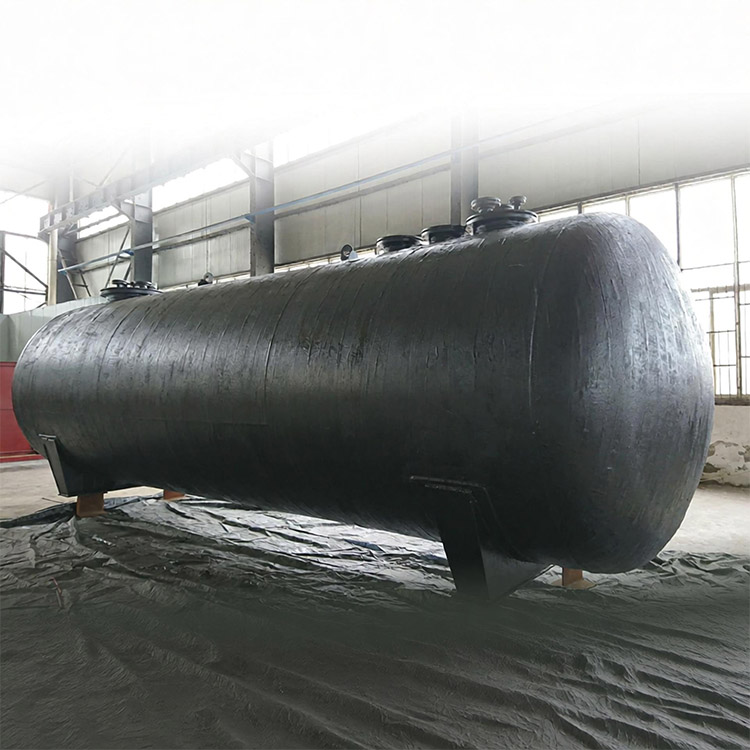
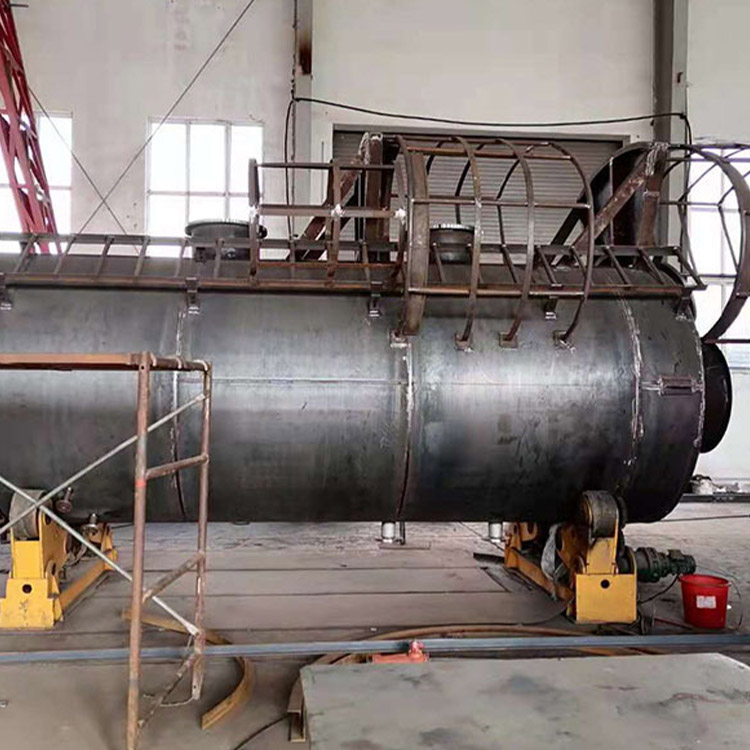
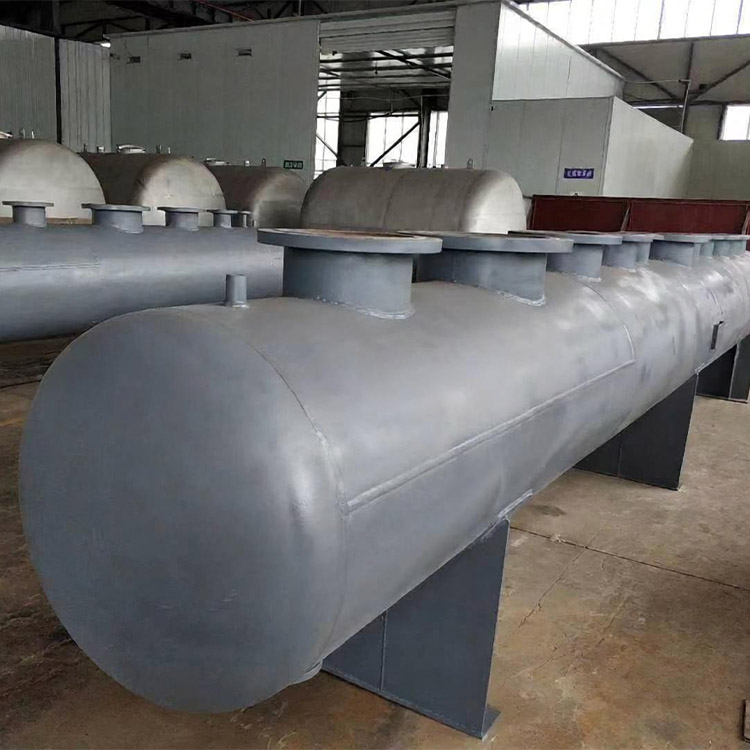
不锈钢立式 / 卧式储罐、液体菌种发酵罐、分汽缸配套构件:设备吊耳、鞍座加强板、封头补强圈、内部异形导流挡板、接管加强垫板全部采用激光下料异形件加工。



 冀公网安备13010402003046号

