



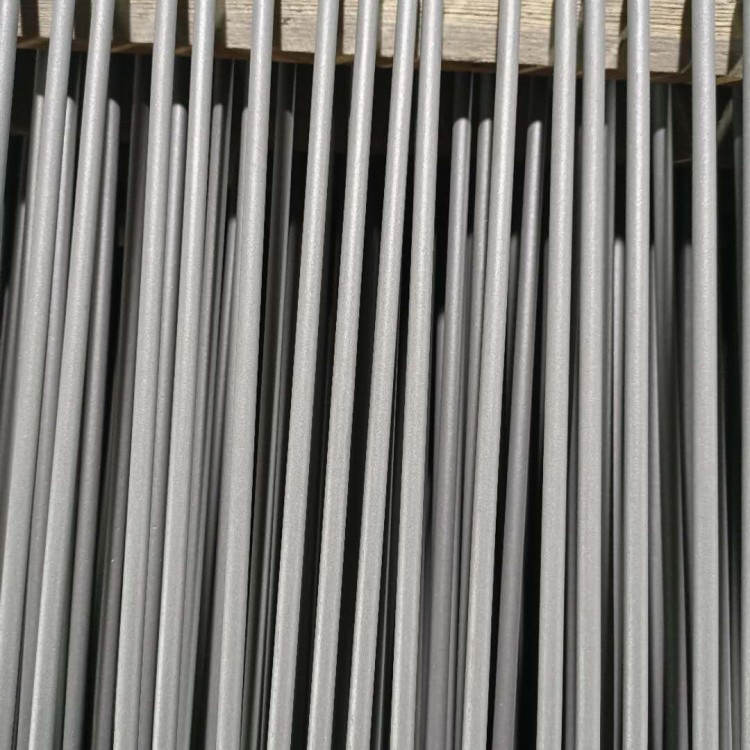
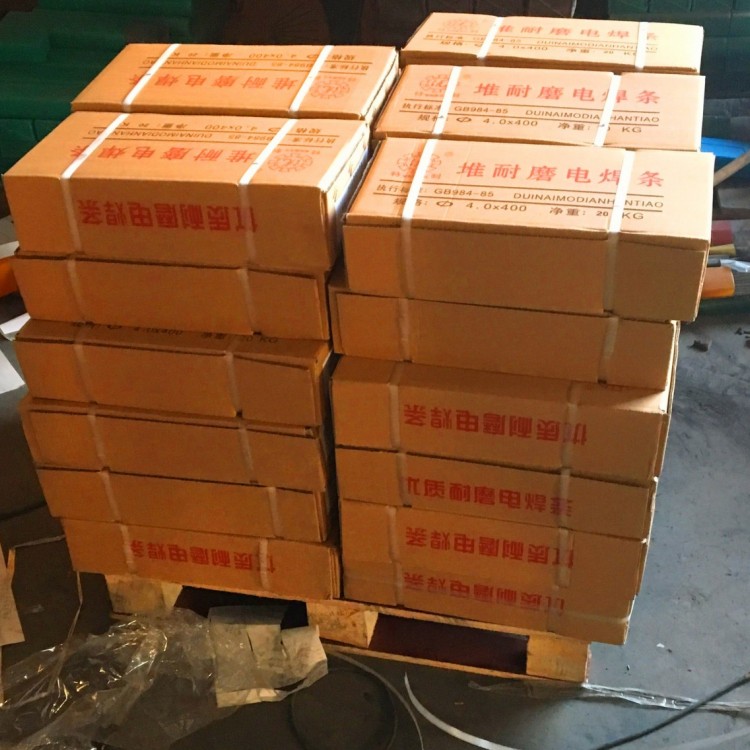
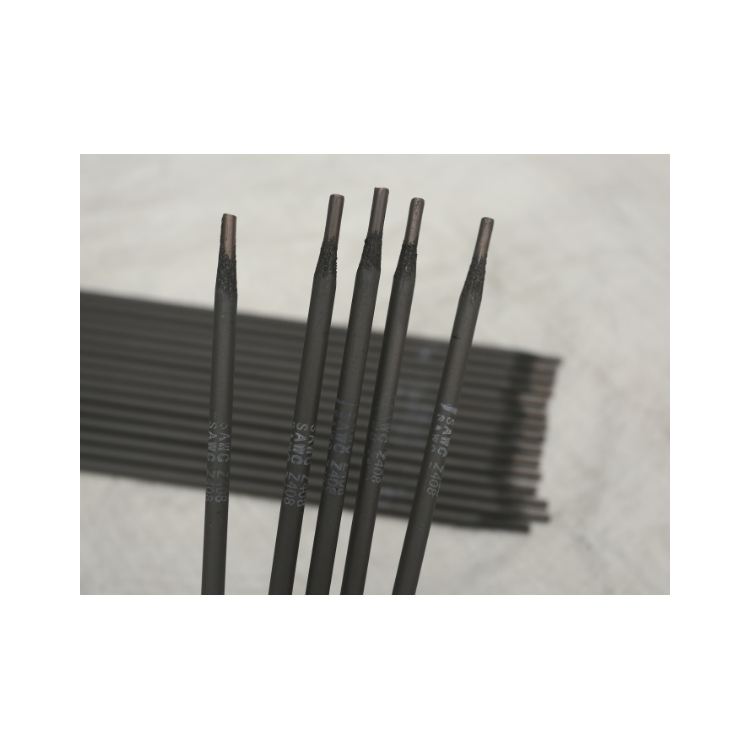
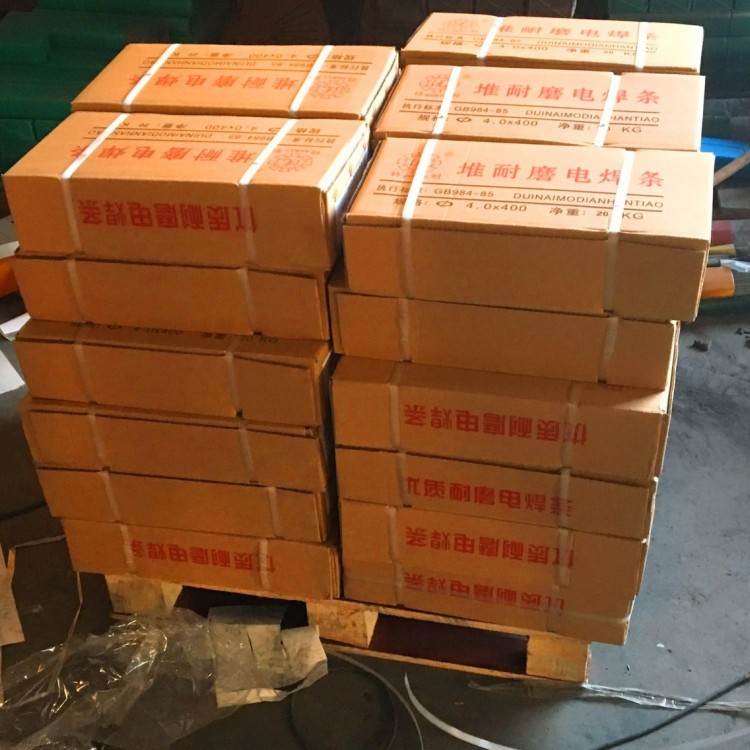
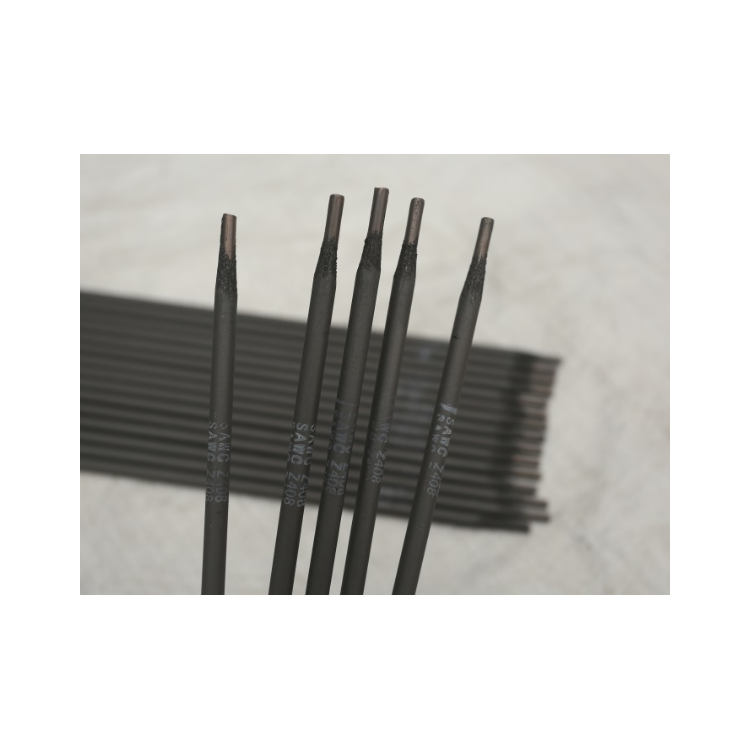




D618 ≥58 石墨型 石墨型药皮的抗磨粒磨损高碳高铬铸铁堆焊焊条,用于堆焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头
D628 高铬型 ≥60 石墨型 石墨型药皮的高碳高铬铸铁堆焊焊条,用于堆焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头,风扇式磨煤机冲击板等
D638 ≥60 石墨型 石墨型药皮的高碳高铬铸铁堆焊焊条,交直流两用。适用于堆焊抗磨粒磨损的工作面,如料斗、铲刀、泥浆泵、粉碎机、锤头等
D678 EDZ-B1-08 ≥50 石墨型 石墨型药皮的钨型铸铁堆焊焊条,交直流两用。适于矿山和破碎机零件等受磨粒磨损部分的堆焊
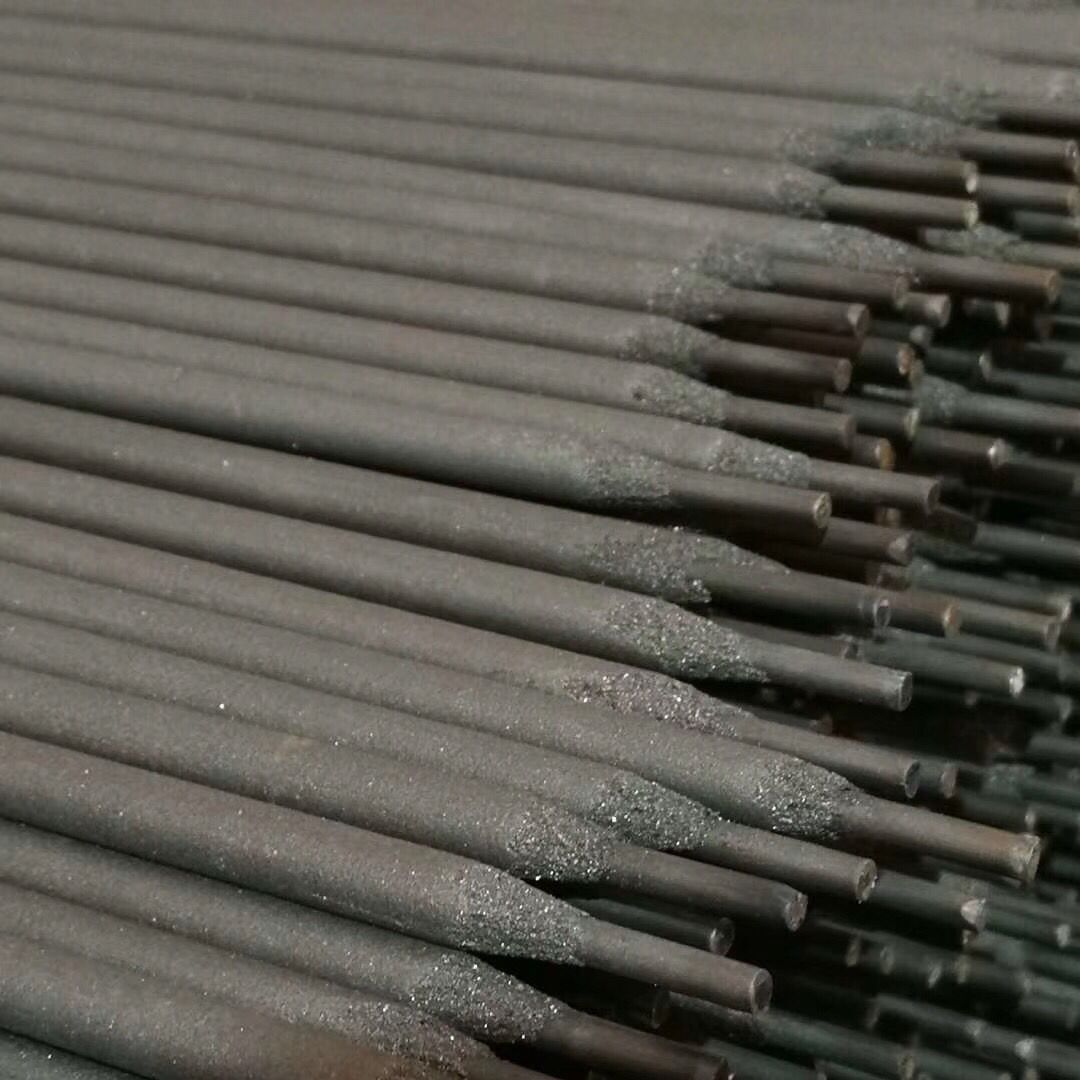
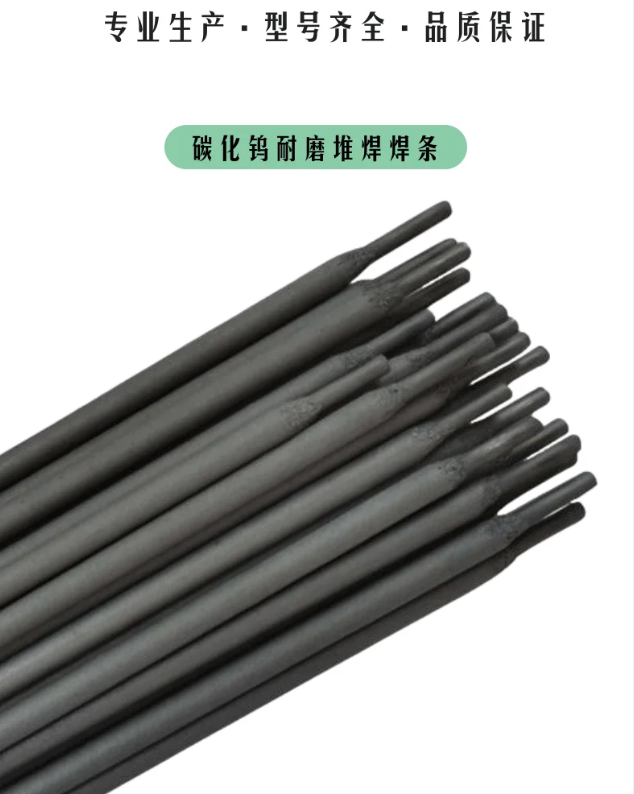
D618堆焊焊条
(3)要选用功率为10千伏安以上的直流或者20千伏安以上的交流电焊机。施用直流焊机要反接(焊条接正极)。堆焊时,用交流焊机要求空载电压≥70V,电流应掌握在200A摆布。如空载电压低于70V时,要加大电流,以焊条和母材充实溶合为准。焊道宽度和高度的比例以3:1为好。这样才真正和母材熔结牢固,形成所需的耐磨社团。
(4)堆焊秩序序及厚度:辊面预热后,要先用506焊条堆焊1-3层,将辊找圆。之后均匀地堆焊数层D-667,到达应有厚度。D-667焊层堆焊完后,再堆焊一层D-65,堆焊厚度为3-5mm;D-65焊层堆焊后,再用D-65堆焊一层凌形斑纹。(辊面磨损的孕育发生,须同时具备破坏物料所需的压力和相对于滑动两个因素。压力由物料性质所决定,凡是难以改变。而通过辊面斑纹形式来削减物在挤压历程中与辊面的相对于滑动,较容易些。海内早期施用的人字形斑纹虽则能遏止物料的圆周滑动,但并未制约对物料在挤压历程中的轴向滑动,尤其在挤压颗粒较小的物料时,磨损更为紧张。与此比拟,采用凌形斑纹且中间加硬质点的辊面,)凌形斑纹的边长为4-5cm,焊道宽度为1cm摆布,高度为4mm摆布。各耐磨层的厚度要力求均匀一致,以使挤压辊在施用历程中永恒连结圆形。
(5)堆焊时,要三班倒,歇人不歇马,使焊件永劫间地连结较高的温度。
对辊破碎机耐磨堆焊焊条堆焊中最常碰到的问题是开裂,防止开裂的主要方法是:
1、焊前预热,控制层间温度,焊后缓冷。
2、焊后进行消除应力热处理。
3、避免多层堆焊时开裂,采用低氢型堆焊焊条。
4、必要时,堆焊层与母材之间堆焊过渡层(用碳当量低、韧性高的焊条)。











 冀公网安备13010402003046号

