



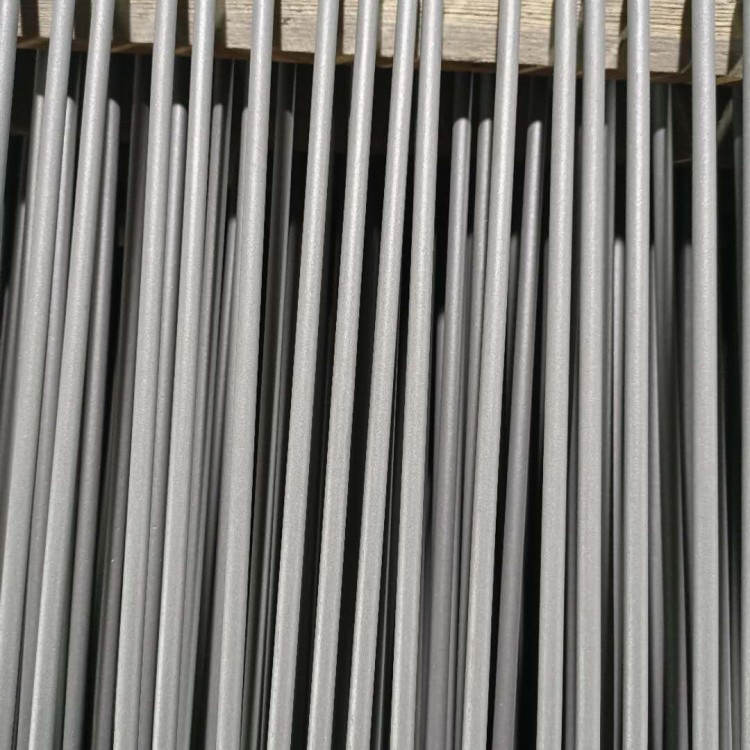
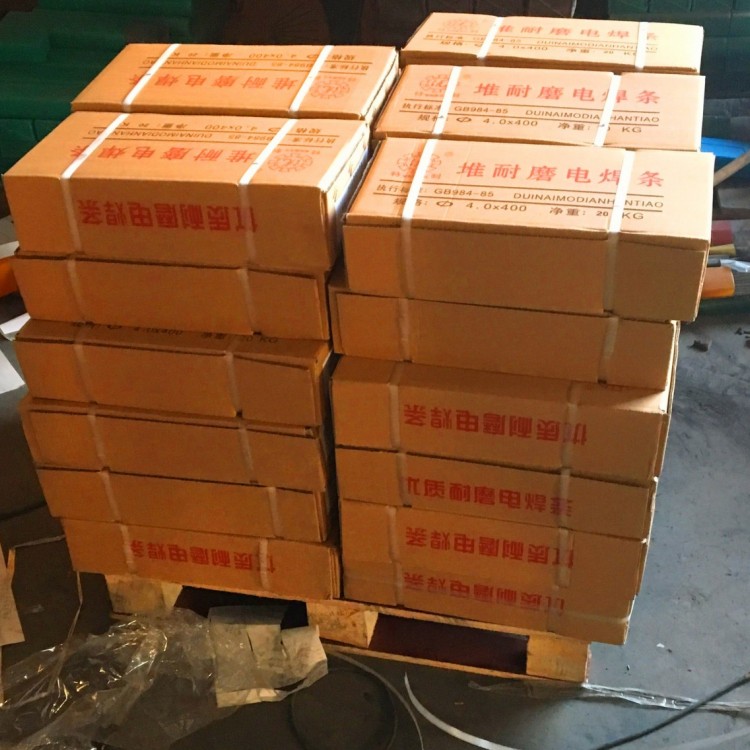
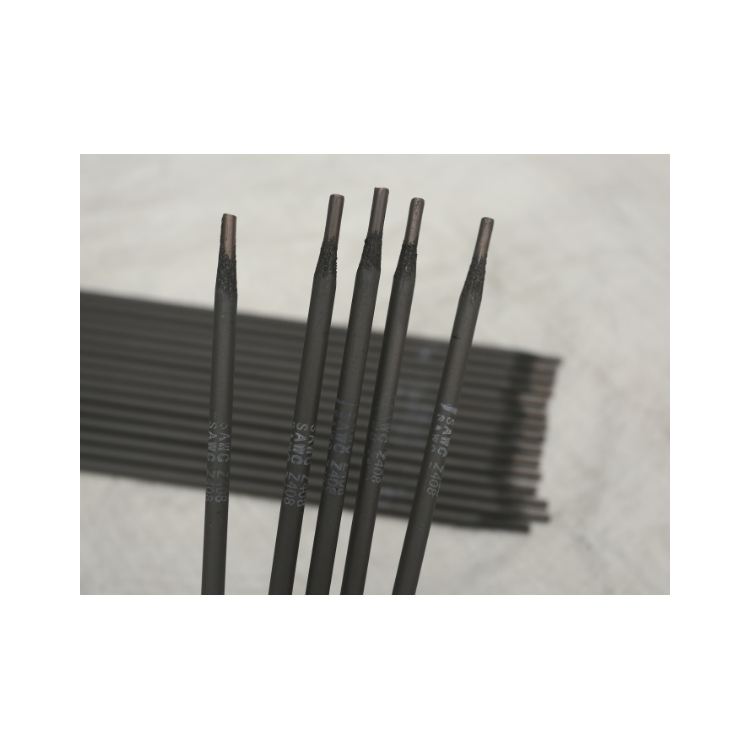
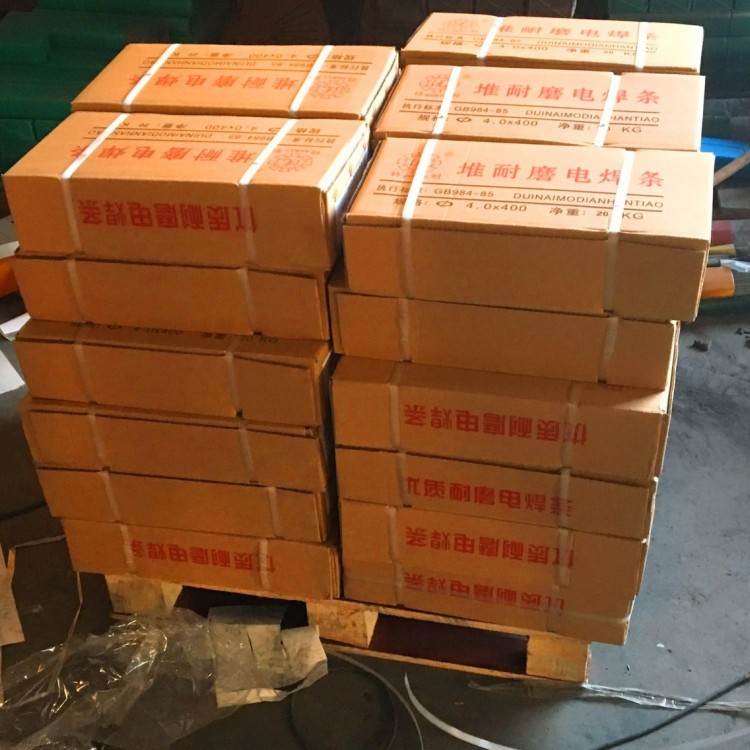
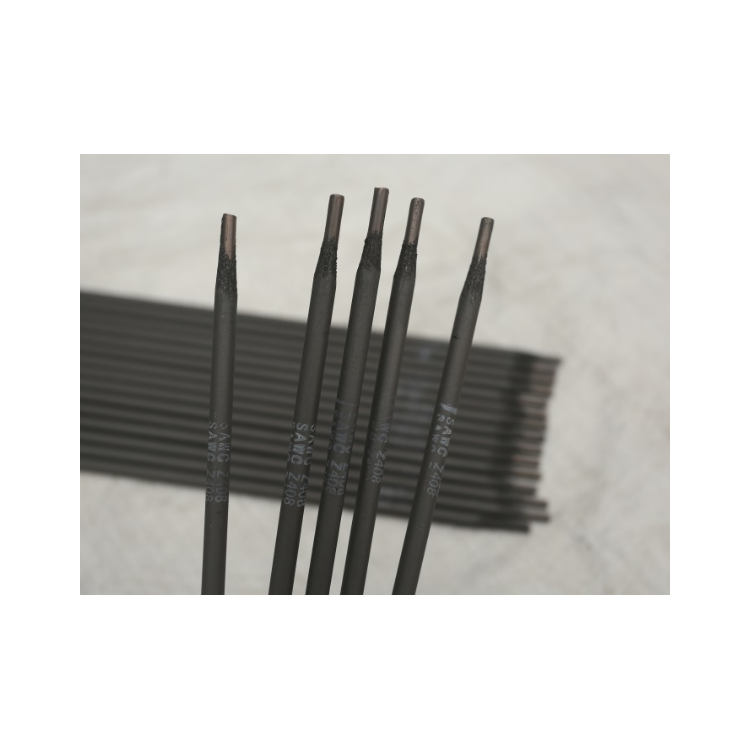


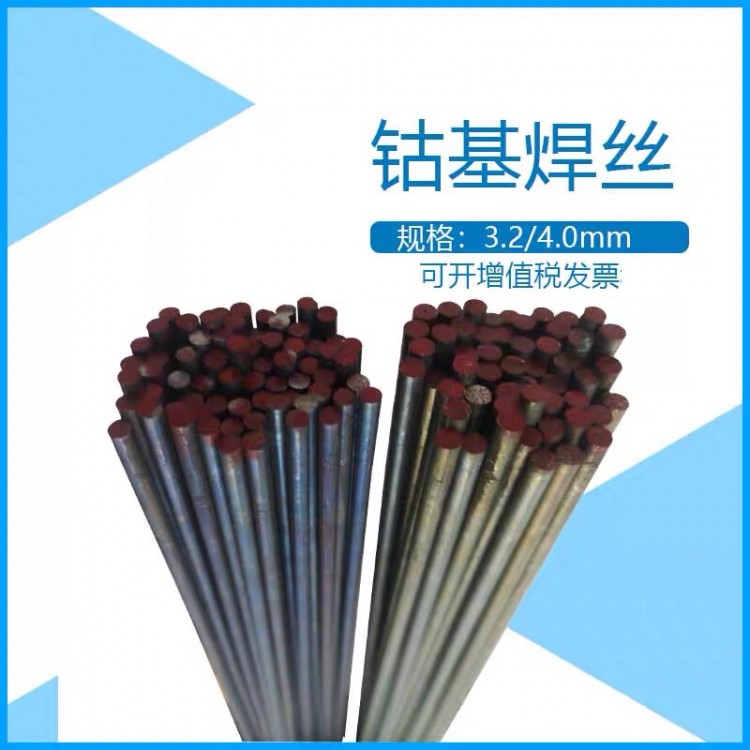


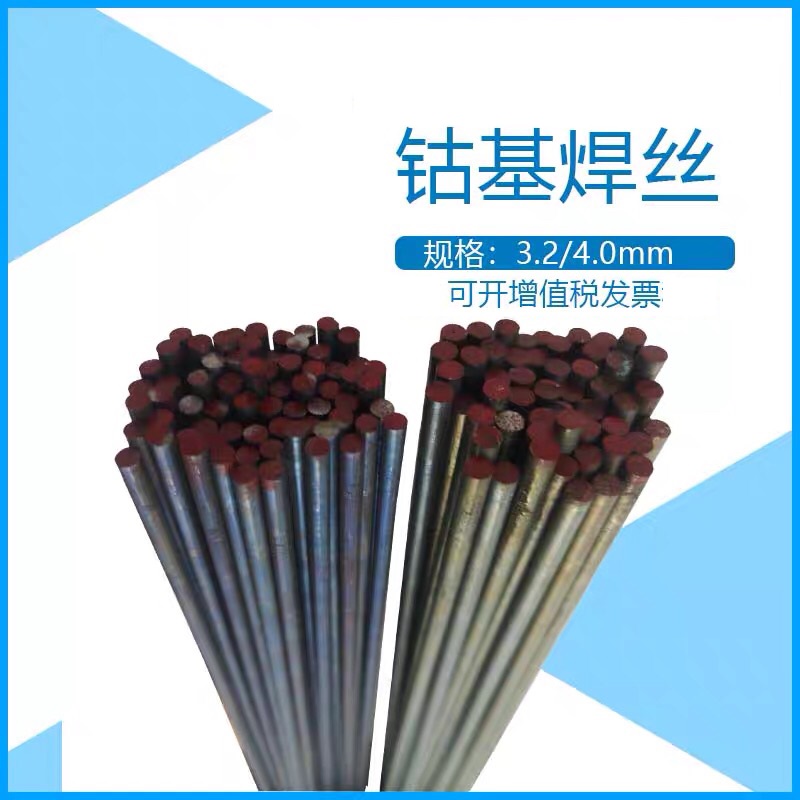
EDZ-A1-08堆焊焊条≥55 石墨型 低氢钾型药皮的高锰钢焊条,交直流两用。适用于各种破碎机、高锰钢轨、戽斗、推土机等受冲击而易磨损部位的堆焊规格
D618 ≥58 石墨型 石墨型药皮的抗磨粒磨损高碳高铬铸铁堆焊焊条,用于堆焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头
D628 高铬型 ≥60 石墨型 石墨型药皮的高碳高铬铸铁堆焊焊条,用于堆焊承受较轻微的冲击载荷,但要求有良好的抗磨粒磨损性能的耐磨表面,如锤击式磨煤机锤头,风扇式磨煤机冲击板等
挤压辊堆焊方法
采用手工电弧焊,堆焊双辊破碎机辊面,取得了施用寿命达10个月,破碎熟料15万吨的效验。堆焊要点如下:
(1)焊条的选用:要选用VT-TBM-60、VT-TBM-61和506焊条,堆焊前,按焊条施用说明,将焊条烘焙,放在保温箱中备用。
(2)辊面措置惩罚:辊面修复可分为局部直接补焊和整体断根后整体补焊两种方法,也可谓是两个历程。沿辊宽标的目的的不均匀磨损和斑纹、硬质点的不均匀磨损以及辊面的整体磨损,可采纳局部修复方法直接补焊;在颠末5-6次直接补焊以后,由于雌身体的重量复蒙受高挤压应力效用,烧焊微裂纹不停扩大,磨辊表面会孕育发生肯定是厚度的委顿层,此时若再用耐磨修复焊条直接补焊,易孕育发生层间脱落,故需对磨辊表面委顿层彻底清理后再举行耐磨层堆焊。协兴水泥厂对辊面的修复为整体断根后补焊。不管是直接补焊照旧整体断根后补焊,磨辊的圆度误差和两辊直径误差都不克不及过大,否则会引起辊压机程度振荡和两磨辊不均匀载荷加大。清理辊面委顿层,可用碳弧气刨举行清理,要将辊面的委顿层刨净,使辊子露出母材层。堆焊前,要按焊条施用说明,对焊条举行烘焙,对焊件预热,焊后缓冷。









 冀公网安备13010402003046号

