










热处理炉作为工业生产中承担材料热处理工艺的he心热工设备,其内部构件的稳定性直接决定热处理质量与生产效率。
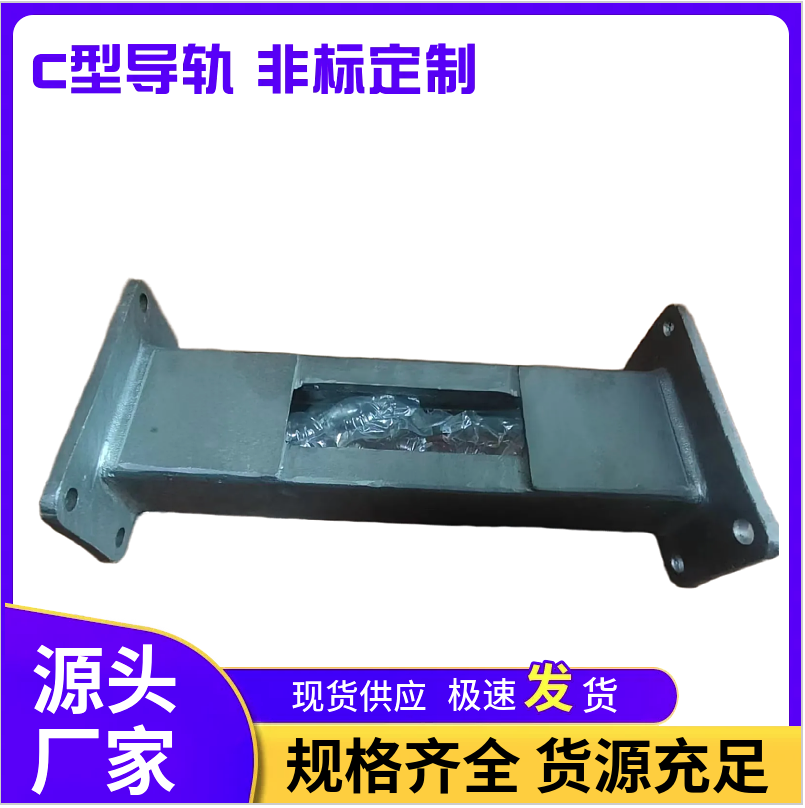
C型导轨凭借独特的力学结构与环境适配性,成为热处理炉(如台车式炉、推杆式炉、井式炉等)工件运载系统的关键部件。
一、定义与基本结构
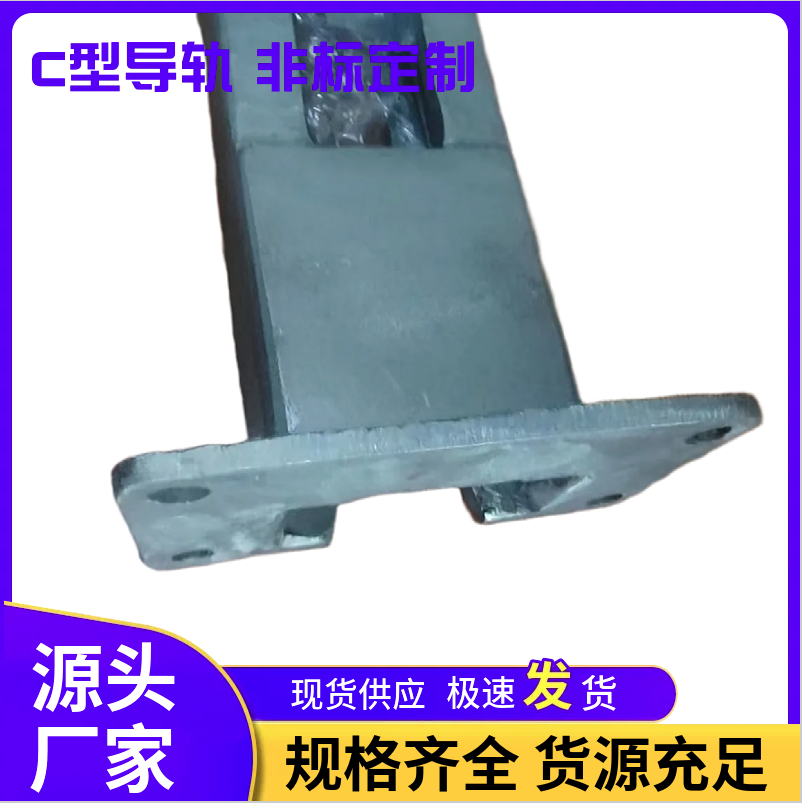
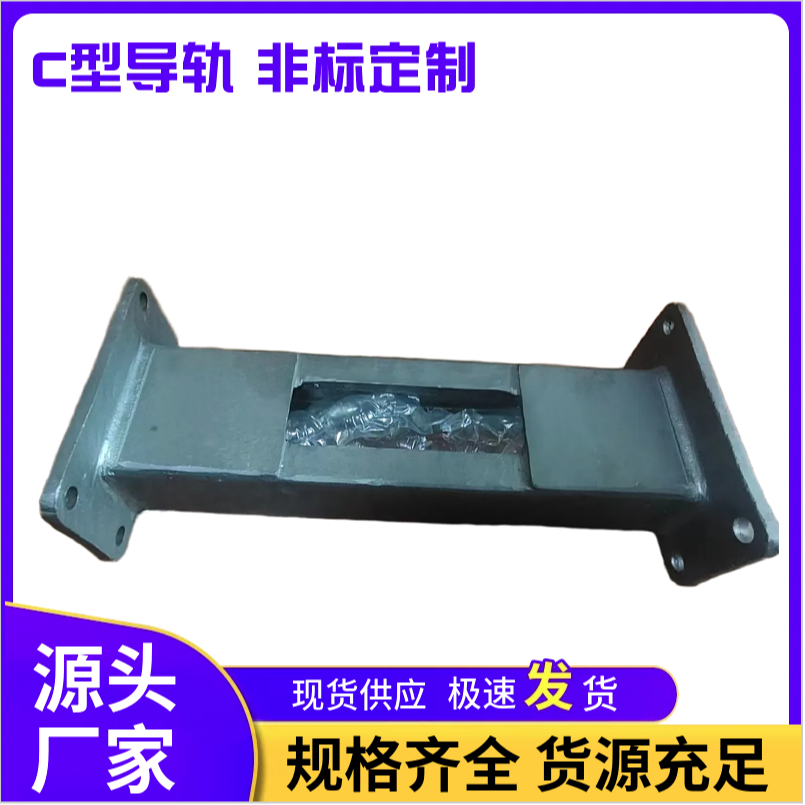
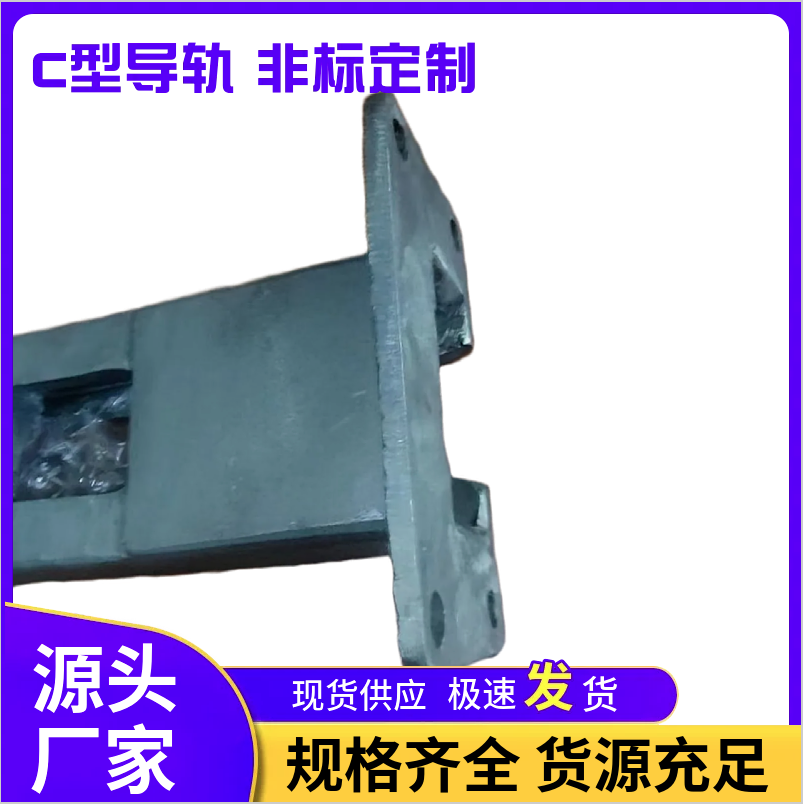
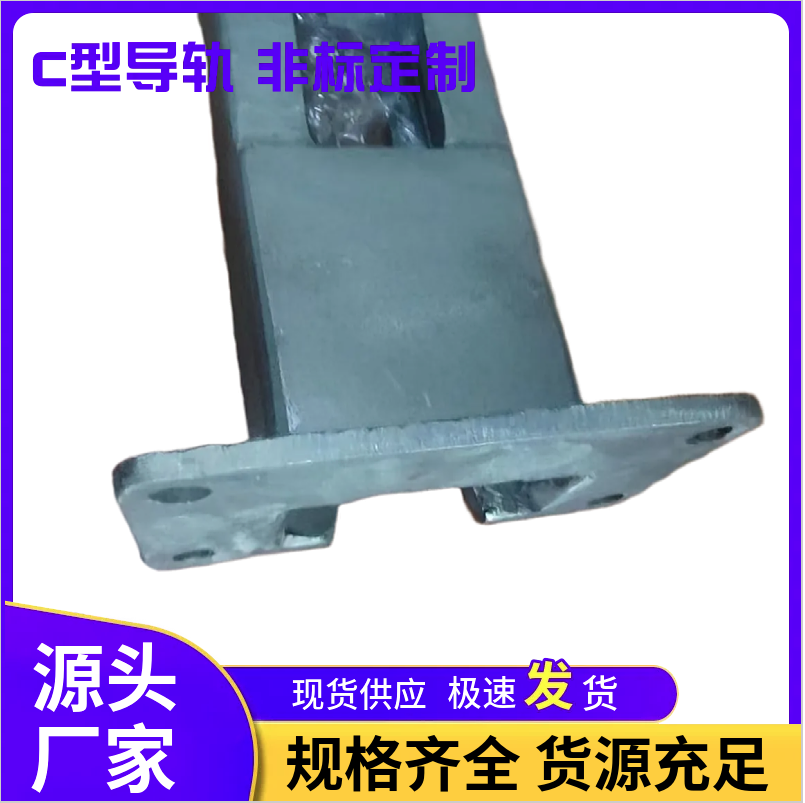
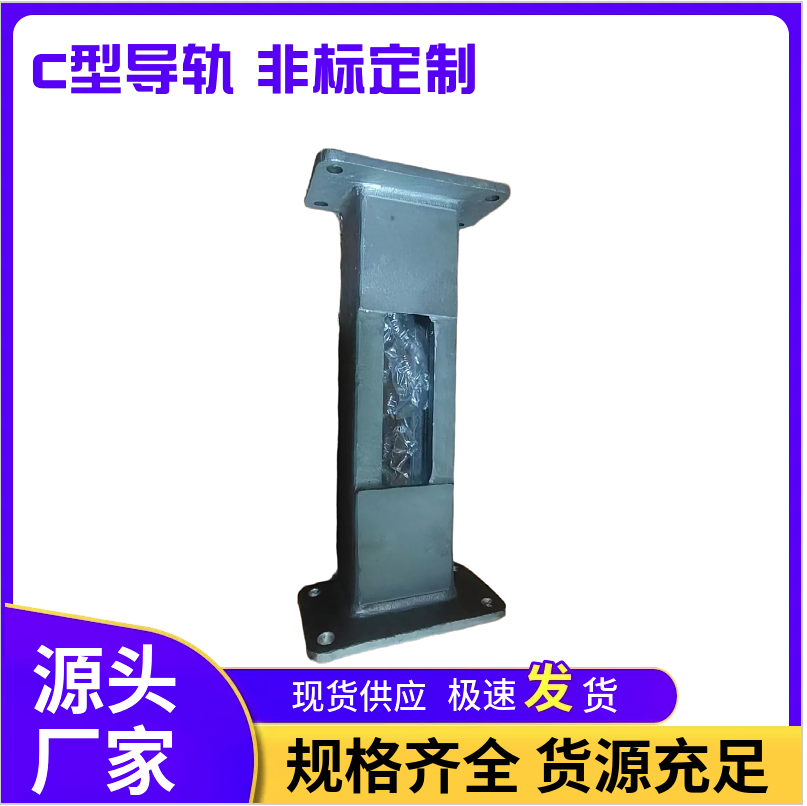
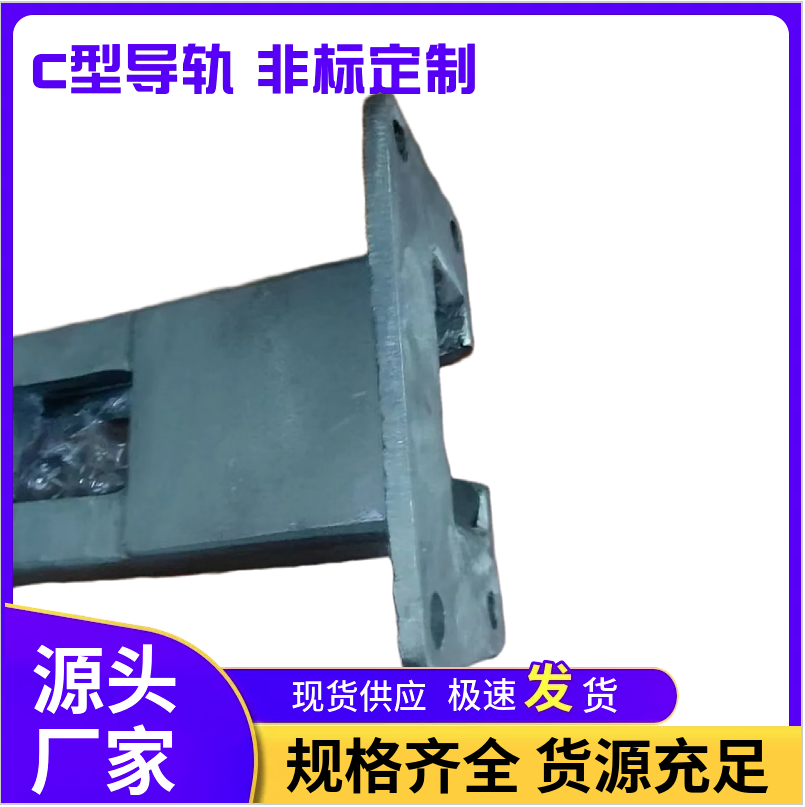
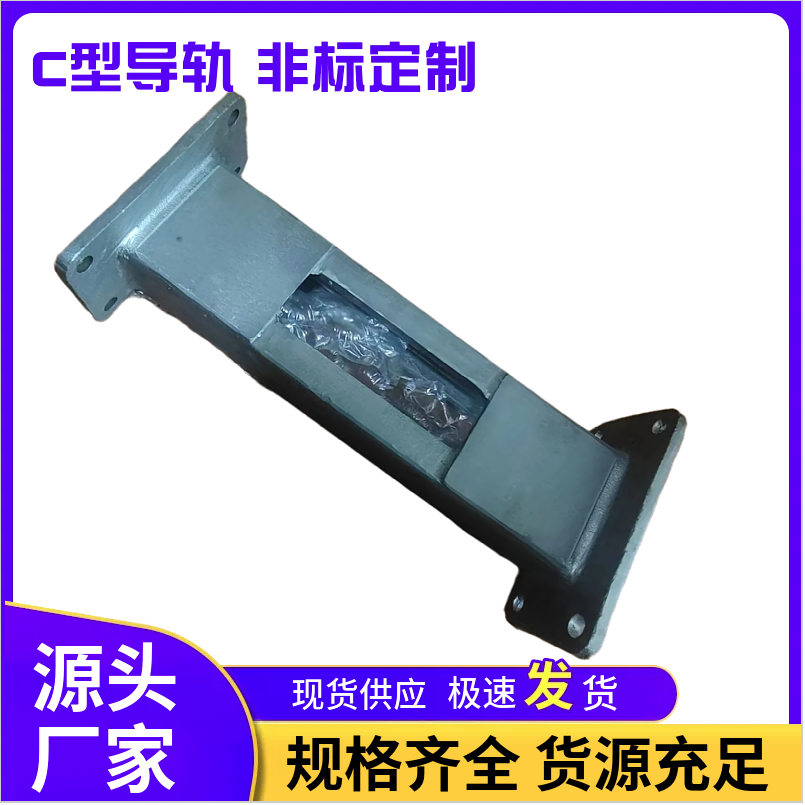
热处理炉用C型导轨是一种截面呈“C”形的导向支撑部件,通常采用耐热合金钢(如CrMnN、ZG40Cr25Ni20、310S等)铸造或轧制而成,分为固定侧与移动侧(与台车/料盘配合),主要由导向翼缘、承载腹板、安装基座三部分组成:
- 导向翼缘:单侧或双侧凸起结构,与台车滚轮/滑靴接触,限制横向位移,保证运行直线度;
- 承载腹板:C型截面的主体侧壁,承担工件与运载装置的重量,同时抵御高温变形;
- 安装基座:底部平整或带螺栓孔/焊接结构,固定于炉内耐火砖支撑梁或金属构架上。
二、he心功能
- jing准导向:约束台车、料盘或工件的运行轨迹,避免偏航、卡阻,确保工件在炉内各温区(加热、保温、冷却)jing准定位;
- 重载支撑:承受工件、料盘及运载装置的总载荷(常见载荷范围0.5~50t/m),C型截面的空腹结构兼具高抗弯强度与轻量化优势;
- 热膨胀补偿:预留的C型开口间隙可吸收导轨自身及配套构件的高温热膨胀量,减少热应力导致的弯曲、拱起变形;
- 耐热抗氧化:长期在高温(通常300~1200℃,依炉型工艺而定)、氧化性气氛下工作,材质需具备高温强度与抗蠕变性能。
 冀公网安备13010402003046号

