


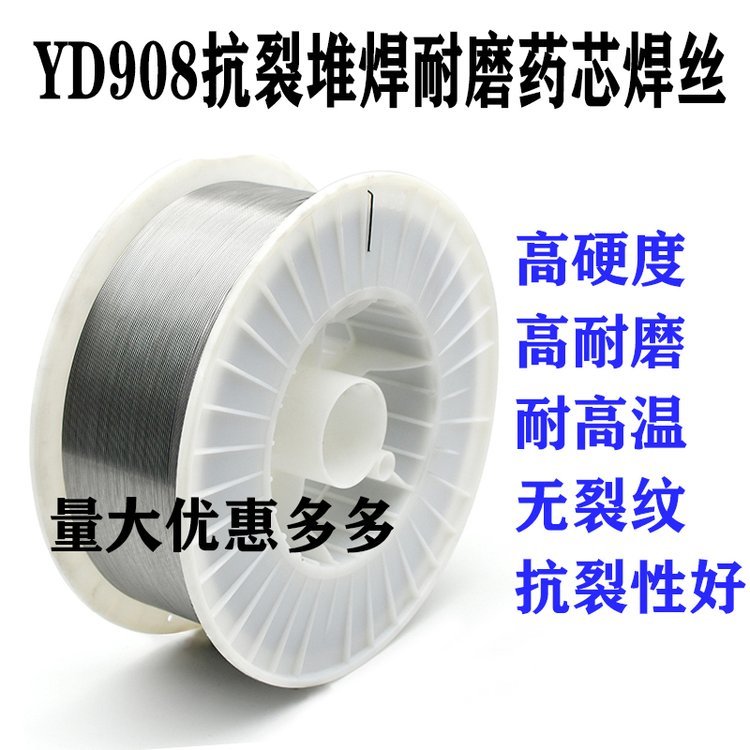



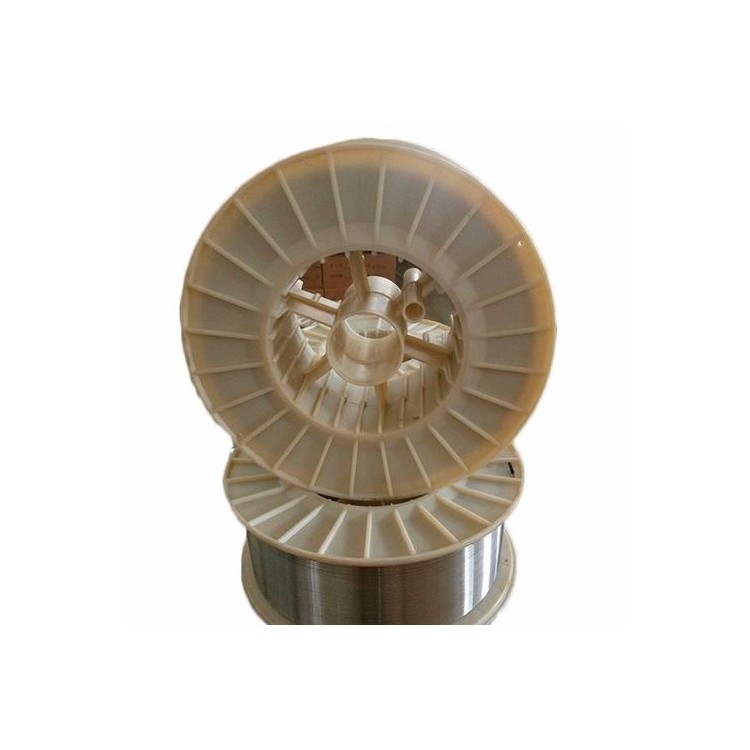


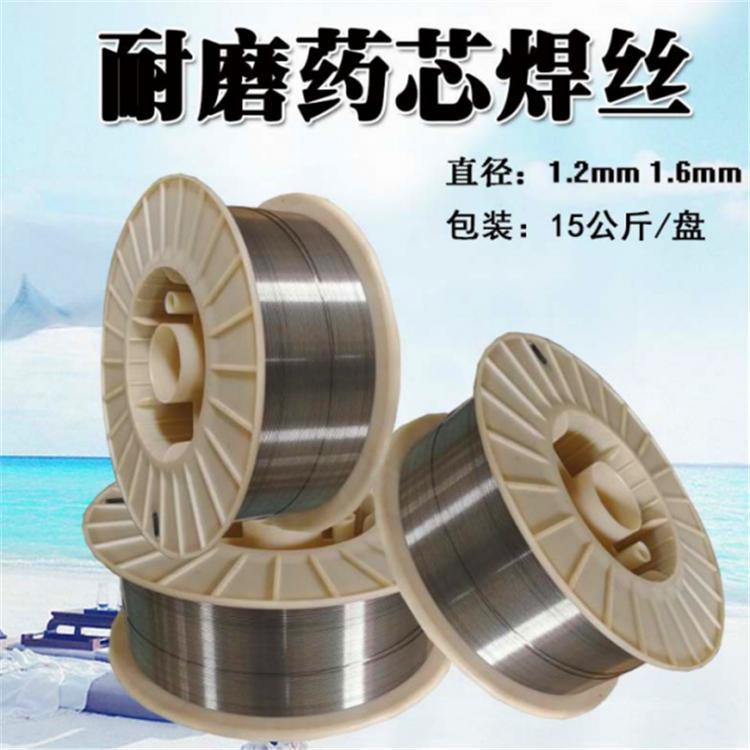



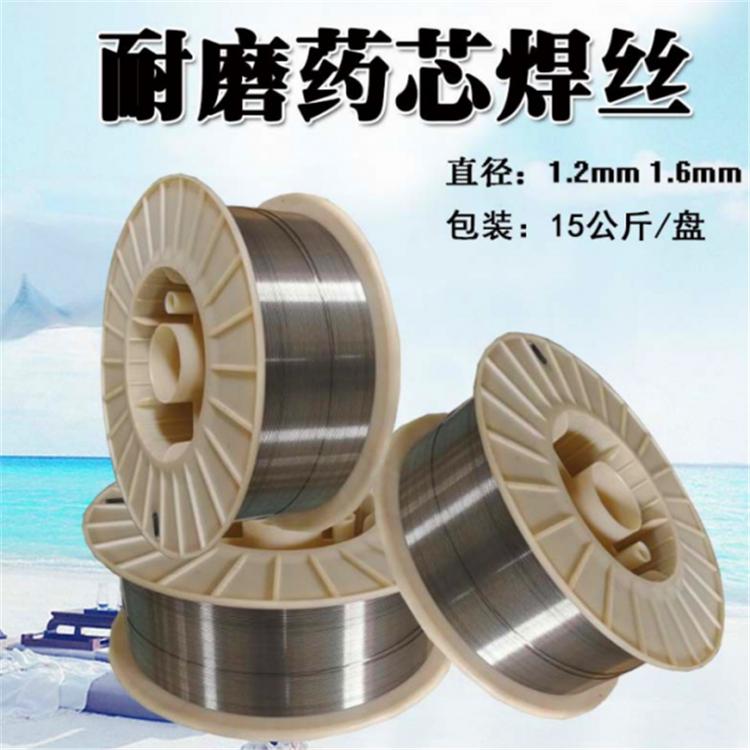



碎煤机环锤用耐磨药芯焊丝
埋弧堆焊耐磨药芯焊丝成分及用途
牌号 | 焊剂 | C | Mn | Si | Cr | Mo | 其他 | 堆焊层硬度HRC | 用途 |
HYD047 | HJ107 | ≤1.7 | 1.5-3.0 | 4.0-7.0 | 1.5-3.0 | Ni3.0 | ≤55 | 用于辊压机的挤压辊表面堆焊 | |
HYD057 | HJ260 | 0.2-0.5 | 4.0-6.0 | 0.5-1.5 | 44-46 | 用于热轧辊,开辊的制造和修复 | |||
HYD117Mn | HJ431 | ≤0.1 | 1.2-1.6 | 1.5 | 1.5 | 30 | 用于HYD616Nb焊丝时的打底 | ||
HYD616Nb | HJ151 | 1.0-2.0 | 0.3-0.5 | 10-15 | Si Nb5.5-07.0 | 用于特别严重磨料磨损和冲击载荷工况下的水泥磨辊,电厂磨煤机磨辊的堆焊 | |||
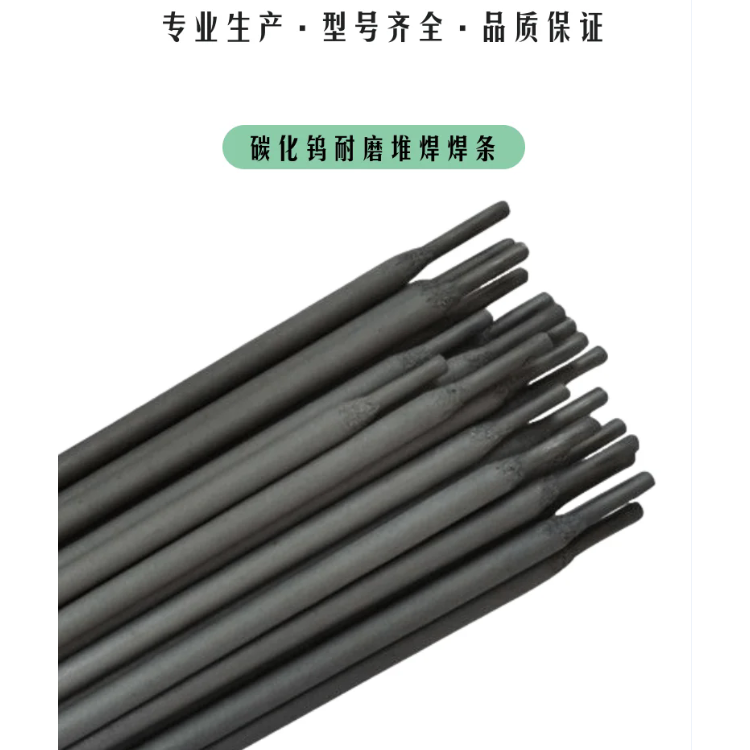
HYD707 | HJ260 | 2.0-3.0 | 2 | 1 | W40-50 | 60 | 碳化钨药芯焊丝,用于矿山设备等 |
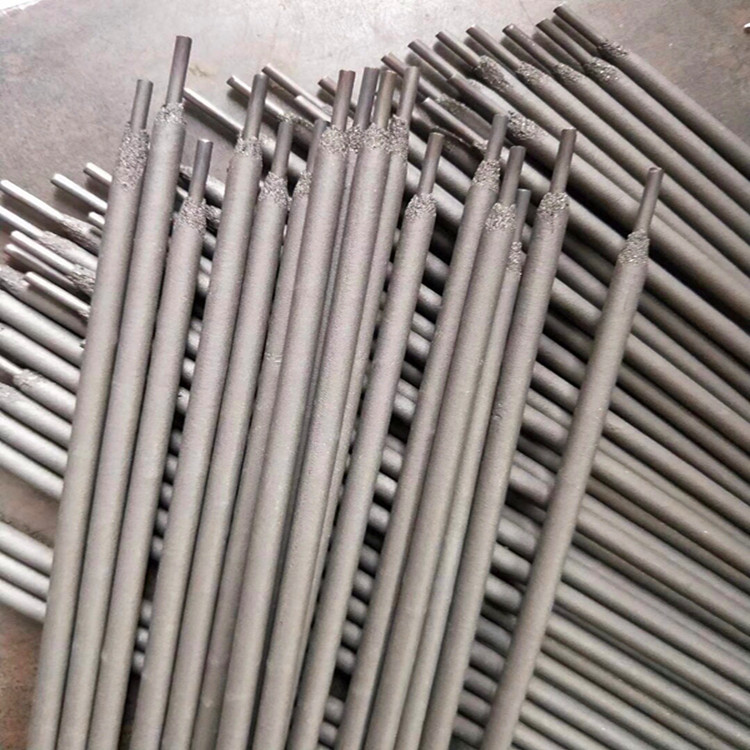
采用堆焊耐磨焊丝的优点1)节省成本。堆焊一磨损件以重新达到要求比更换磨损件可节省去25%-75%的成本2)提高工件使用寿命。与没有堆焊金属件相比,堆焊金属件视其使用范围不同,可不同程度地增加30%——800%的使用寿命。
KB600耐磨药芯焊丝
摘要: 为合理选择一种适合盾构到具耐磨处理的堆焊材料,根据盾构dao具的磨损原理,选取4种耐磨堆焊材料,并对其焊接方法的工艺性能、高温钎焊后堆焊层的硬度、抗脱落性和耐磨性进行试验对比。根据试验结果综合比较发现,KB600耐磨焊丝在950 ℃高温钎焊后硬度大于55 HRC,具有优良的抗脱落性能和耐磨性,是所选材料中适合盾构具堆焊的耐磨材料。
YD518耐磨药芯焊丝
规格:1.2 1.6 2.0 mm
包装:15KG
用途:堆焊层热强性和耐疲劳性能优良。适合作为热轧辊工作层的堆焊。
YD207耐磨药芯焊丝
规格:1.2 1.6 2.0 mm
包装:15KG
用途: 用于堆焊受泥沙磨损的矿山和建筑机械如螺旋桨等
YD237耐磨药芯焊丝
规格:1.2 1.6 2.0 mm
包装:15KG
用途: 用于堆焊受泥沙磨损和气蚀破坏的水利机械等





 冀公网安备13010402003046号

