











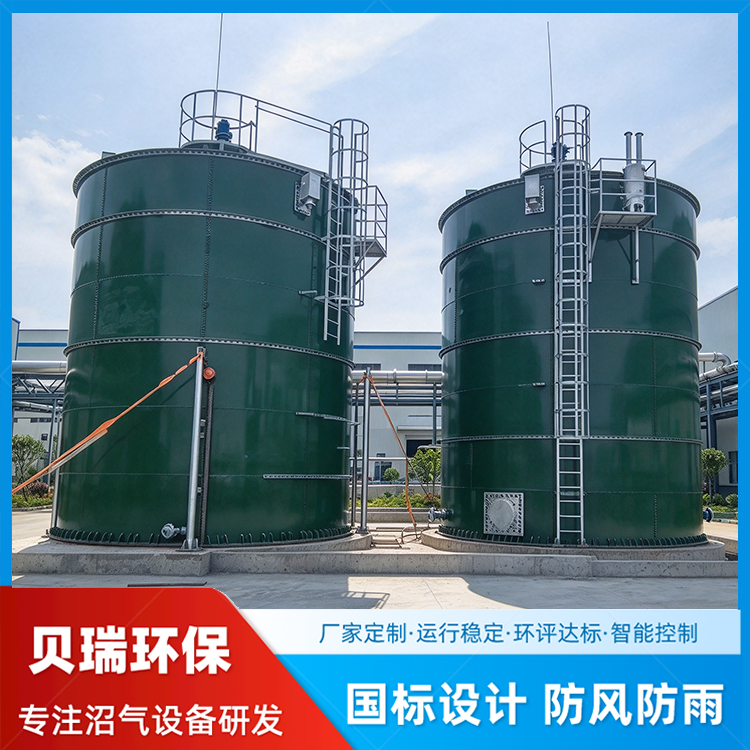
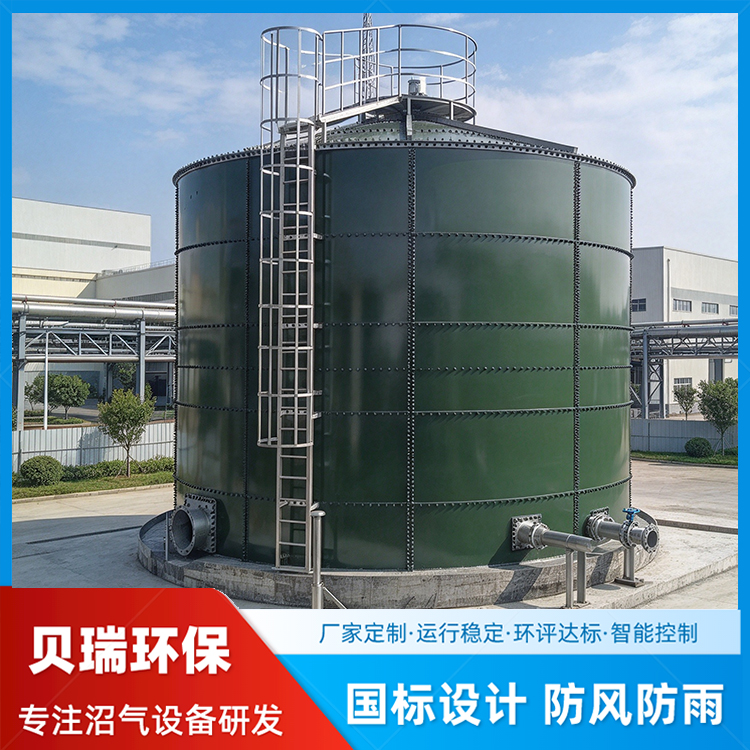
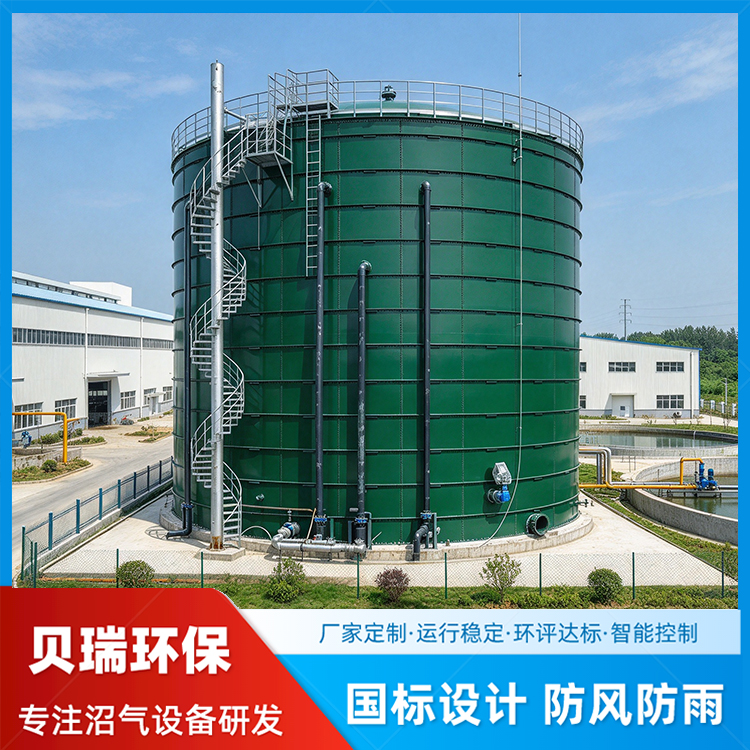
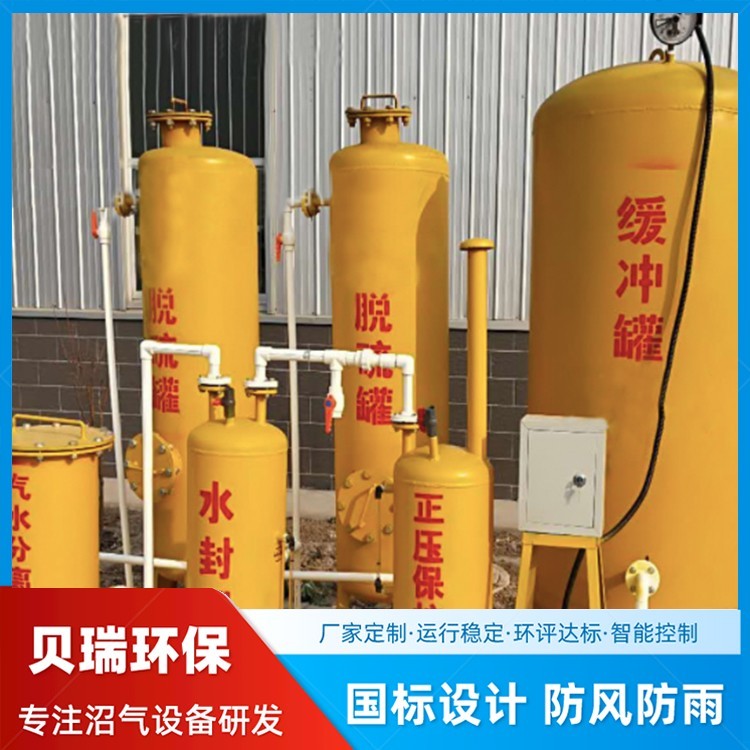
厌氧发酵罐用于厌气发酵(如生产酒精、溶剂)的发酵罐结构可以较简单。用于好气发酵(如生产抗生素、氨基酸、维生素等)的发酵罐因需向罐中连续通入大量空气,并为考虑通入空气的利用率,故在发酵罐结构上较为复杂,常用的械搅拌式发酵罐、鼓泡式发酵罐和气升式发酵罐。
乳制品、酒类发酵过程是一个无污染的过程,发酵罐采用的系统,避免和避免了空气中微生物的污染,大大延长了产品的保质期和产品的好,罐体上特别设计安装了呼吸气孔正压发酵系统。罐体上设有米洛板或迷宫式夹套,可通入加热或冷却介质来进行循环加热或冷却。发酵罐的容量由300-15000L多种不同规格。发酵罐按使用范围可分为实验室小型发酵罐、中试生产发酵罐、大型发酵罐等。
发酵罐广泛应用于乳制品、饮料、生物工程、制药、精细化工等行业,罐体设有夹层、保温层、可加热、冷却、保温。罐体与上下填充头(或锥形)均采用旋压R角加工,罐内壁经镜面抛光处理,无卫生死角,而全封闭设计实现物料处一无污染的状态下混合、发酵,设备配备空气呼吸孔,CIP清洗喷头,人孔等装置。
发酵罐的分类:按照发酵罐的设备,分为机械搅拌通风发酵罐和非机械搅拌通风发酵罐;
按照微生物的生长代谢需要,分为好气型发酵罐和厌气型发酵灌。
发酵罐是一种对物料进行机械搅拌与发酵的设备。该设备采用内循环方式,用搅拌桨分散和打碎气泡,它溶氧速率高,混合效果好。罐体采用SUS304或316L不锈钢,罐内配有自动喷淋清洗机头,确保生产过程符合GMP要求。
1.可在线CIP清洗、SIP灭菌(121°C/0.1MPa)。
2.按照卫生级要求设计,结构设计人性化,操作方便。传动平稳,噪音低。
3.适宜的径高比设计,按需定做搅拌装置,节能,搅拌、发酵效果好。
4.内罐体表面镜面抛光处理(粗糙度Ra≤0.4µm);各进出管口、视镜、人孔等工艺开孔与内罐体焊接处均采用拉伸翻边工艺圆弧
过渡,光滑易清洗无死角,实现生产过程的可靠性、稳定性,符合“cGMP”等规范要求。
校正pH电极和溶氧电极。
2) 罐体灭菌。根据需要将培养基配入罐体,按要求封好后,小型发酵罐(5L)可将罐体放入大灭菌锅灭菌(115℃,30分钟);大型发酵罐(10L及以上)采用蒸汽灭菌(121℃,30min)。
3) 待罐体冷却后,将其置于发酵台上,安装完好;打开冷却水,打开气泵电源,连接通气管道开始通气,调节进气旋钮使通气量适当,使罐压保持在0.05MPa;设置温度、pH、搅拌速度等,并在确定的转速和通气量下对溶氧电极进行斜率标定,数值为99.998%
4) 待温度稳定,各项参数都正确后,将预摇好的种子接入,开始发酵计时,并开始记录各种参数。
5) 发酵完毕后清洗罐体和电极,将pH电极接入有3M氯化钾的三角瓶中待用,溶氧电极的探头用保护套套好,保存备用。
主要特点:
1.反应器区的污泥浓度高。平均污泥浓度达20-40Gvss/L。
2.有机负荷,水力停留时间短。在中温条件下,容积负荷一般为10kgCOD左右。
3.反应器内设有三相分离器,一般不另设沉淀池,也无回流污泥设备。
4.物混合搅拌设备,靠反应过程中产生的沼气的上升运动,使污泥床上部的污泥处于悬浮状态,对下部污泥层也有一定程度的搅动。


 冀公网安备13010402003046号

