






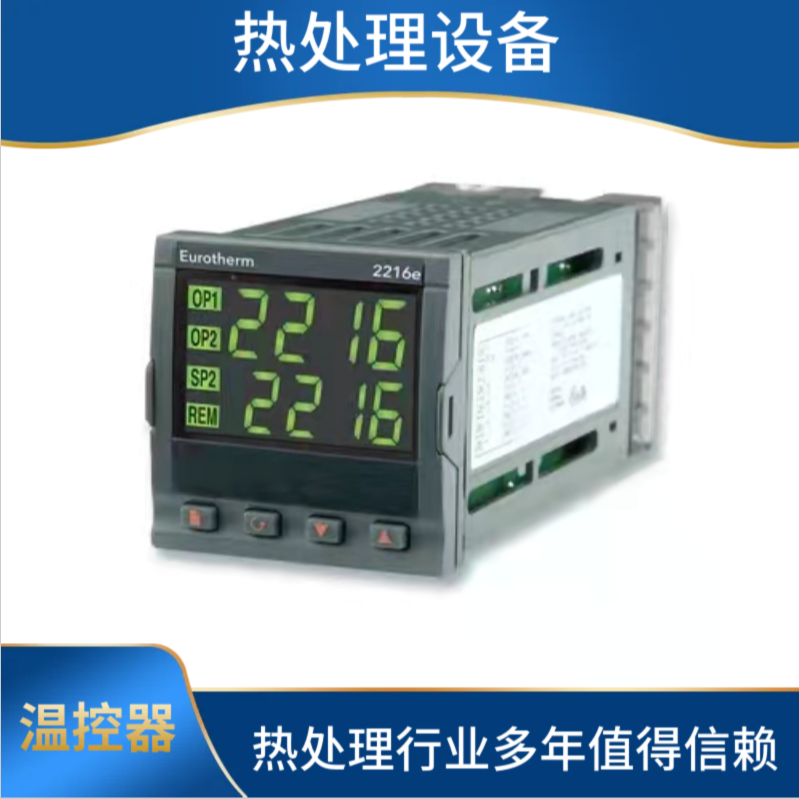

新捷顿热处理碳控表
一、设备基础概述
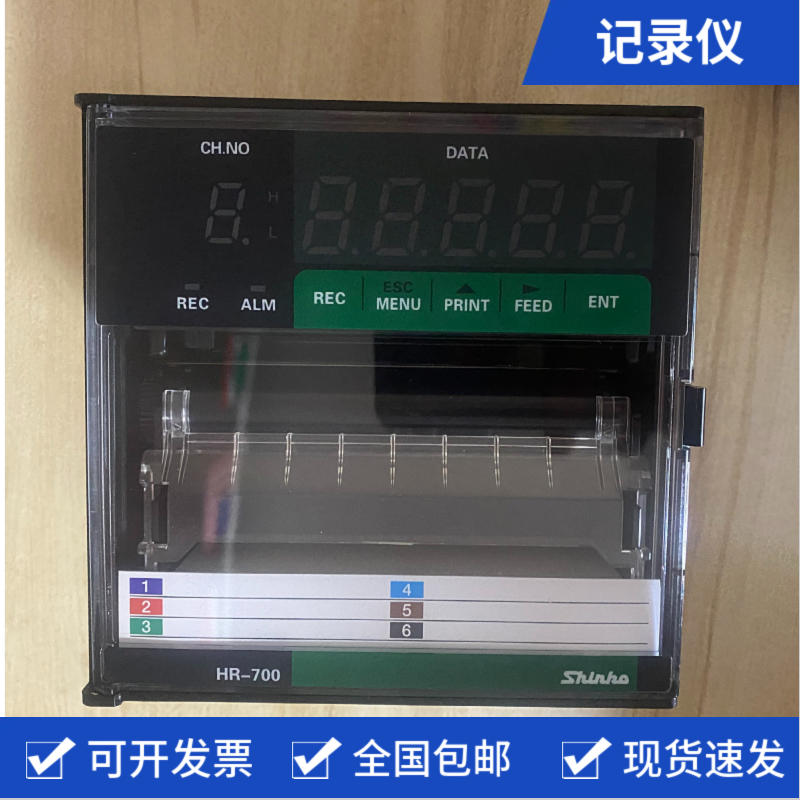
新捷顿热处理碳控表是专为渗碳、碳氮共渗等热处理工艺场景研发的智能化碳势控制设备,依托高jing度氧探头氧势采集技术,结合温度实时校准、碳势动态闭环调节算法,可实现炉内碳势的长时间稳定jing准管控,大幅提升热处理工件的渗层均匀度与批次一致性,广泛适配箱式多用炉、井式渗碳炉、连续推盘炉等各类主流热处理工业炉型。
二、he心技术参数
| 参数项 | 指标详情 |
| 测量范围 | 碳势:0.05% |
| 测量jing度 | 碳势±0.02% C;温度±1℃ |
| 控制输出 | 支持4-20mA模拟量输出、3路继电器触点输出,可联动富化气执行机构 |
| 显示方式 | 7英寸高清触控屏,实时展示碳势、温度、氧电势、渗剂流量多维度数据 |
| 通讯接口 | 标配Modbus-RTU协议,可选配以太网模块接入车间MES管理系统 |
| 工作环境 | 环境温度-10℃ ~ 55℃,相对湿度≤90%,无强腐蚀性气体与强电磁干扰 |
三、标准操作流程
- 开机预热:接通设备主电源,确认氧探头接线无松动后启动碳控表,设备自动进入30分钟预热状态,待氧探头电势值稳定在正常区间后方可进行后续操作。
- 工艺参数录入:在触控屏工艺设置界面,输入当前热处理工艺的目标碳势、渗碳各阶段时长、温度匹配阈值,系统将自动生成分段控制逻辑。
- 零点校准:将氧探头通入标准空气,等待120秒待数值稳定后,在设备校准菜单中执行零点校准操作,校准完成后系统自动记录当前氧势基准值。
- 实时运行管控:启动炉体热处理程序后,碳控表自动联动采集炉内各项参数,当实际碳势偏离目标值时,自动调节富化气阀门开度,偏差超出±0.05%C时触发声光报警。
- 停机收尾:热处理工艺结束后,先关闭碳控表控制输出,待炉温降至700℃以下后再切断设备总电源,避免氧探头在高温无保护气氛环境下发生氧化损坏。


 冀公网安备13010402003046号

