





详情描述
概述:
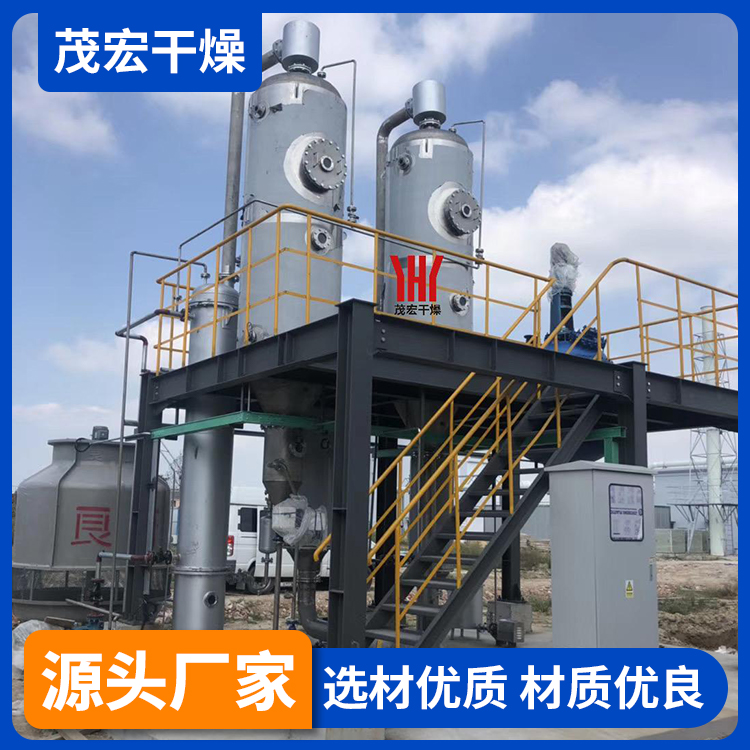
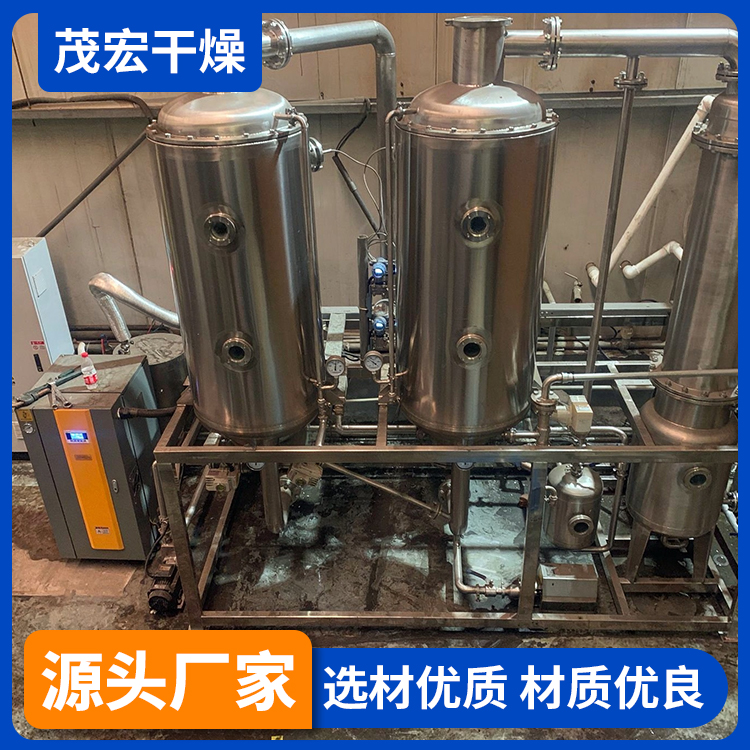
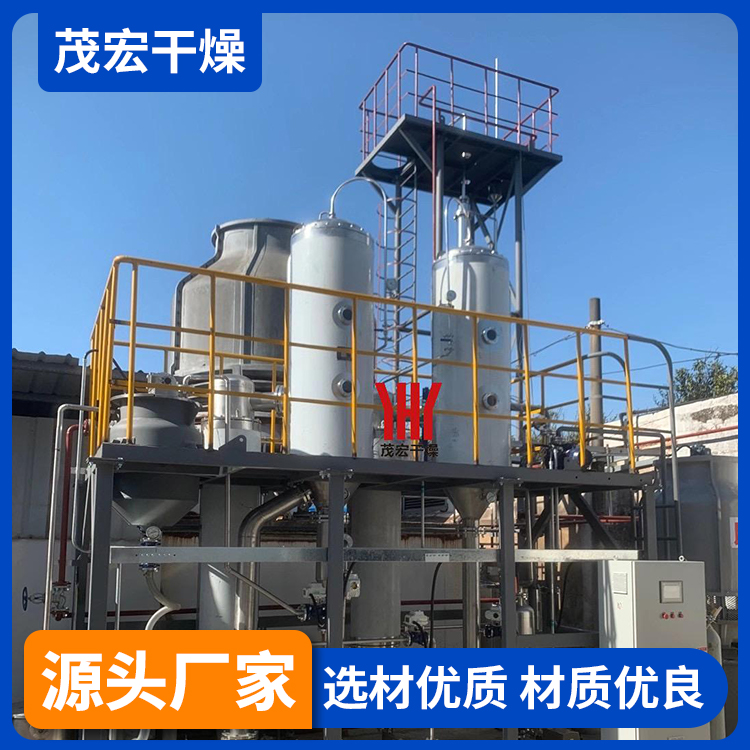
双效废水蒸发器是一种利用热能对废水进行蒸发的设备,其核心工作原理是将废水加热至沸腾状态,使水分蒸发并回收。与单效废水蒸发器相比,双效废水蒸发器具有更高的热效率和更低的能耗。它通常由两个蒸发器串联而成,第一个蒸发器(第一效)利用外部热源加热废水,产生蒸汽;这些蒸汽随后进入第二个蒸发器(第二效),作为热源对进入第二效的废水进行加热,从而实现废水的蒸发。通过这种方式,双效蒸发器能够充分利用热能,提高蒸发效率,降低能耗。
特点:
1. 高效节能:双效废水蒸发器通过串联两个蒸发器,充分利用第一效产生的蒸汽作为第二效的热源,从而提高了热能的利用效率,降低了能耗。
2.环保减排:双效废水蒸发器能够有效地处理废水,减少废水排放,降低对环境的污染。同时,通过回收废水中的有价值资源,如盐分、有机物等,实现了资源的再利用,减少了资源的浪费。
3.适应性强:双效废水蒸发器适用于处理不同成分和浓度的废水,通过调整操作参数和设备结构,可以适应不同规模和需求的废水处理任务。
4. 操作稳定:双效废水蒸发器采用先进的控制系统,能够实现自动化运行和精确控制,确保设备运行的稳定性和可靠性。
适用于:
1. 化工行业
- 应用场景:处理含酸、碱、盐类及高 COD 的废水(如农药、染料中间体生产废水)。
- 优势:高效浓缩废水中的无机盐或有机物,降低后续处理负荷,同时回收可循环利用的资源。
2. 制药行业
- 应用场景:浓缩抗生素、氨基酸、维生 素等生产废水,回收溶剂(如乙醇)或有效成分。
- 优势:减少高浓度有机废水的排放量,符合医药行业严格的环保要求,降低能耗成本。
3. 食品加工行业
- 应用场景:处理乳制品、酿酒、含盐罐头制品、饮料等行业的高浓度有机废水(如乳清废水、酒糟液)。
- 优势:回收蛋白质、乳糖等 valuable 物质,同时减少生化处理负荷,降低水资源消耗。
4. 造纸行业
- 应用场景:处理黑液(蒸煮废水)或中段废水,浓缩木质素及化学药剂。
- 优势:相比单效,双效能更高效地降低黑液体积,为后续焚烧或资源化利用提供便利。
5. 印染行业
- 应用场景:浓缩含染料、助剂的废水,实现水资源循环利用。
- 优势:减少废水排放量,降低色度污染,尤其适合大规模印染企业的高负荷处理需求。
6. 电镀行业
- 应用场景:处理含重金属(镍、铬、铜)的废水,通过蒸发实现金属离子回收与零排放。
- 优势:高效分离重金属与水,减少危废处理量,满足环保法规要求。
7. 环保领域
- 应用场景:市政或工业废水处理中的高盐浓缩液(如反渗透浓水)、污泥脱水液。
- 优势:通过双效蒸发进一步减量化,为后续固化或资源化提供条件。
8. 新能源行业
- 应用场景:锂电池生产废水(含锂盐、NMP 溶剂)、光伏硅料切割废水。
- 优势:回收锂、硅等资源,减少危废产生,符合新能源产业的清洁生产需求。
技术参数:

工艺流程:


 冀公网安备13010402003046号