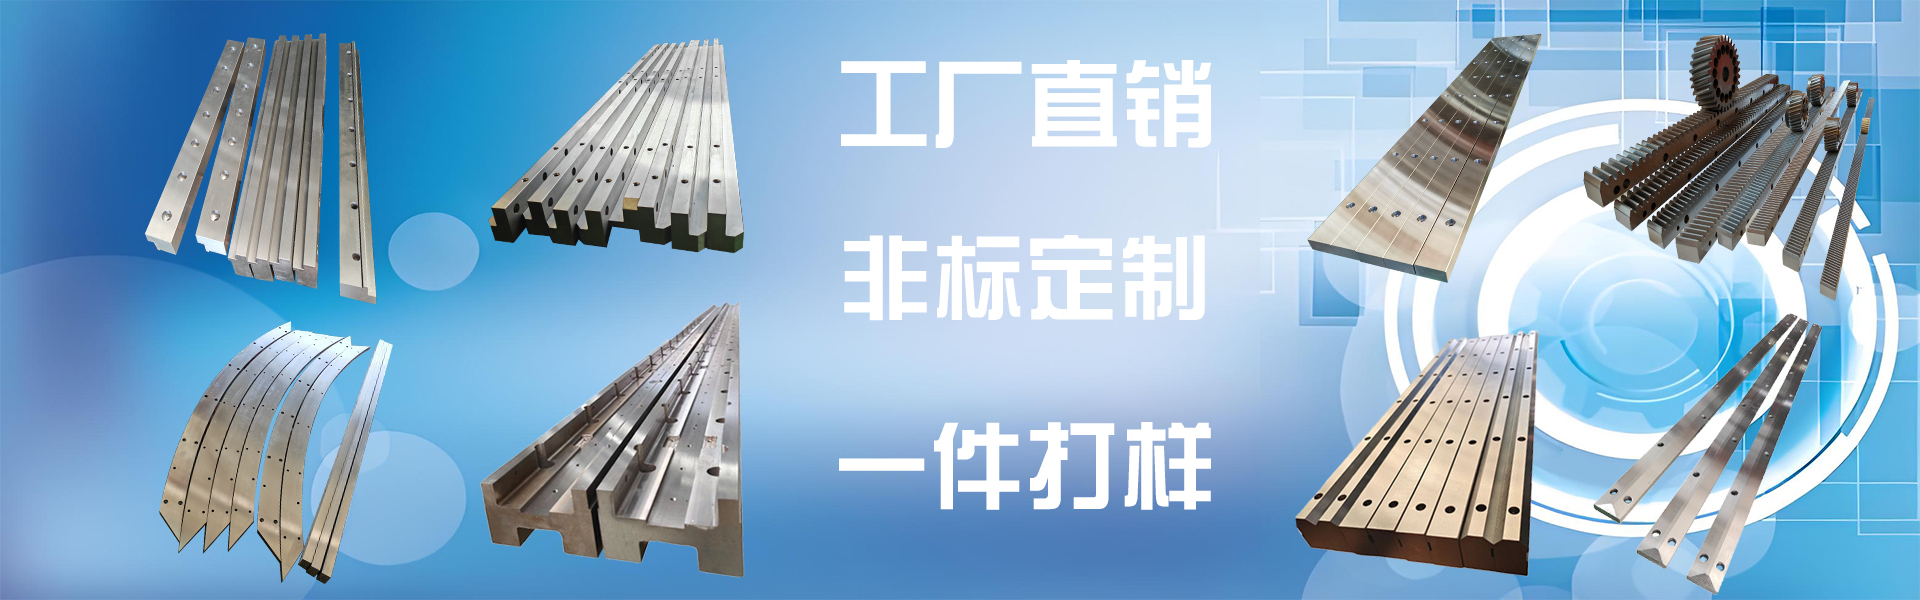

工业直线导轨是自动化设备、机床、输送装备核心导向部件,直接决定设备运行精度、刚性与使用寿命。导轨选型需要综合载荷、行程、环境、精度等级匹配;安装基面、平行度、预压控制不到位,极易出现卡顿、异响、提前磨损。下面详细讲解工业导轨选型要点、安装规范与维护注意事项。
一、分类及适用场景
1. 滚珠直线导轨(最常用)
4 列钢珠 45° 接触,四向承载,摩擦小、速度高;分高组装、低组装、微型、宽幅款。自动化、激光机、包装设备、中小型机床。
2. **滚柱直线导轨
圆柱滚子线接触,刚性极强、抗冲击、重载;用于大型龙门机床、重型加工中心、重载机械手,成本更高。
3. **滑动贴塑导轨(铸铁导轨)
平导轨 / 燕尾 / V 型导轨,阻尼好、减振强;低速重型机床,摩擦偏大,低速易爬行。
4. 圆棒导轨
结构简单成本低,精度一般;简易输送、轻载推料机构。
材质:常规轴承钢;腐蚀潮湿工况选不锈钢导轨;粉尘、木屑工况加厚防尘端盖、防尘钢带。
二、选型核心参数(发给厂家清单)
1. 载荷:计算径向、侧向载荷 + 倾覆力矩;安全系数 1.5~3。动载荷决定寿命,静载荷防塑性变形。
2. 导轨规格:导轨宽度(15/20/25/30/35/45mm 等)、单根长度,超长可拼接(接牙导轨)。
3. 滑块配置:法兰 / 窄型,标准 / 加长滑块;双导轨 + 多滑块为最通用方案。
4. 精度等级:C 普通、H 高级、P 精密、SP 超精密;普通产线 C/H 足够,CNC、检测设备选用 P 级及以上。
5. 预压等级
C0 无预压:轻载高速
C1 轻预压:通用自动化
C2 中预压:高刚性、有振动工况
C3 重预压:重型切削机床(预压越大摩擦越大)
6. 工况环境:温度、粉尘、切削液、腐蚀气体;选配防尘、钢带、耐腐蚀涂层。
7. 行程、运行速度、循环次数,设计寿命
三、安装规范
1. 安装基面:基座平面度、硬度达标;表面清理干净无毛刺、铁屑。基面不平整会直接憋坏滑块滚道。
2. 双轨平行度:两条导轨必须平行,常用基准侧 + 从动侧安装法,用百分表校正。平行度偏差过大,运行阻力飙升,快速磨损。
3. 锁紧顺序:先轻预紧,对角分次锁紧螺丝,不可一次性锁死;按厂家推荐扭力紧固。
4. 滑块安装:不要单独取下钢珠保持架;装配禁止强行推动滑块,防止钢珠脱落。
5. 拼接导轨:接牙对齐,滚道平滑过渡,接缝避开滑块长期停留位置。
6. 润滑:定期加注导轨专用润滑脂;带油嘴滑块,高速工况可配自动油脂润滑。
四、常见踩坑点
1. 盲目选高精密、重预压,成本增加还加大摩擦发热
2. 基座刚性不足、平面度差,再好导轨也达不到标称精度
3. 双导轨不平行,设备运行卡顿、异响,滑块快速报废
4. 粉尘环境不加防尘钢带,铁屑进入滚道造成点蚀
5. 预压选型错误,轻载设备用重预压,能耗高、寿命缩短
 冀公网安备13010402003046号