

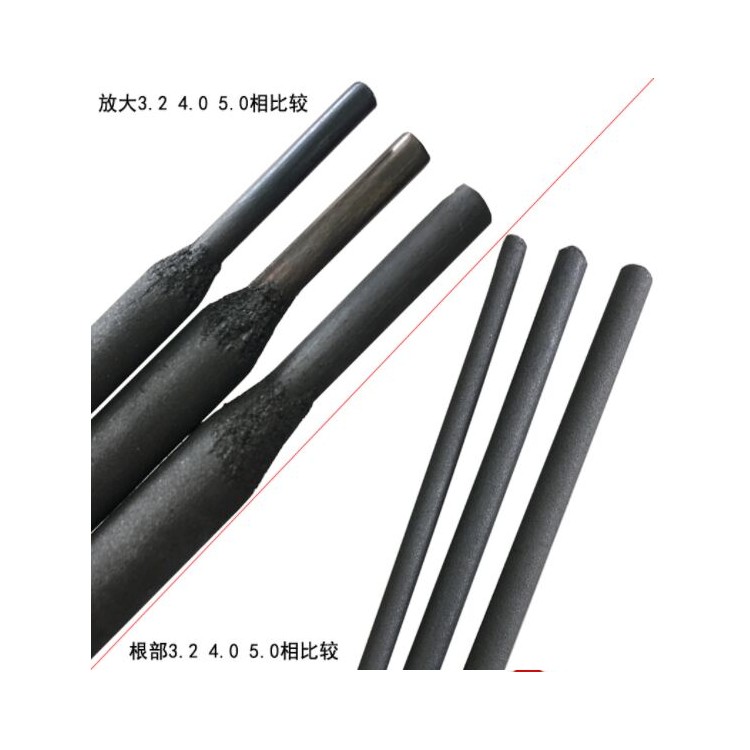

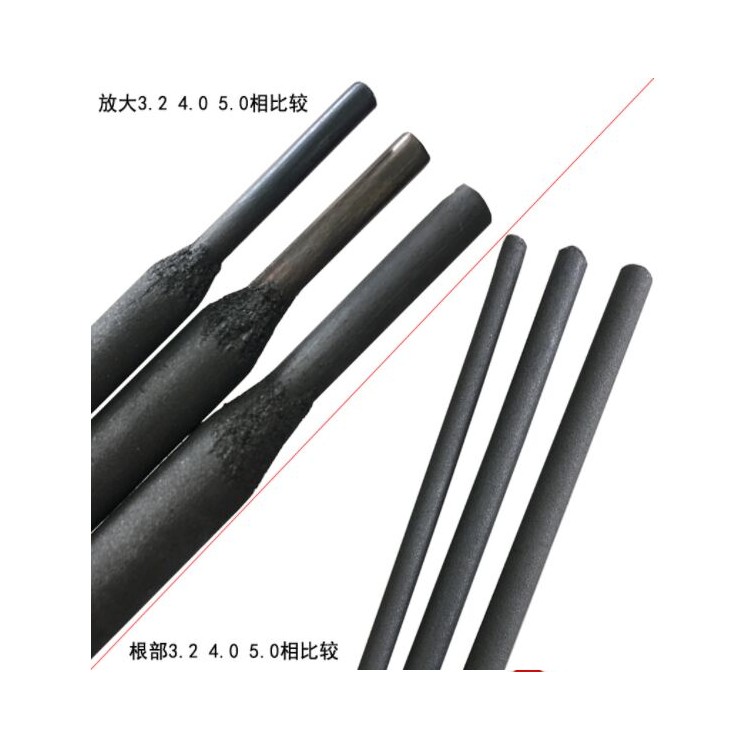



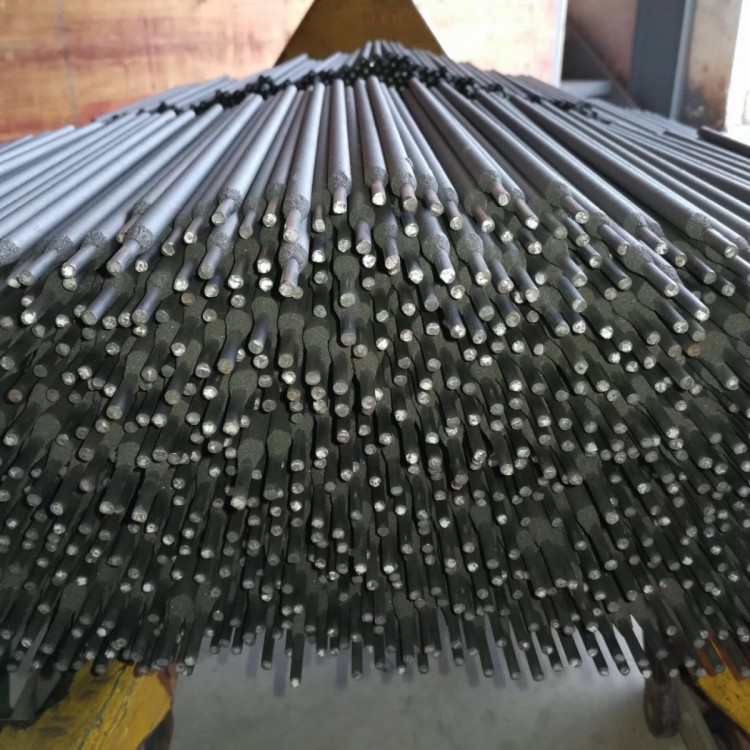
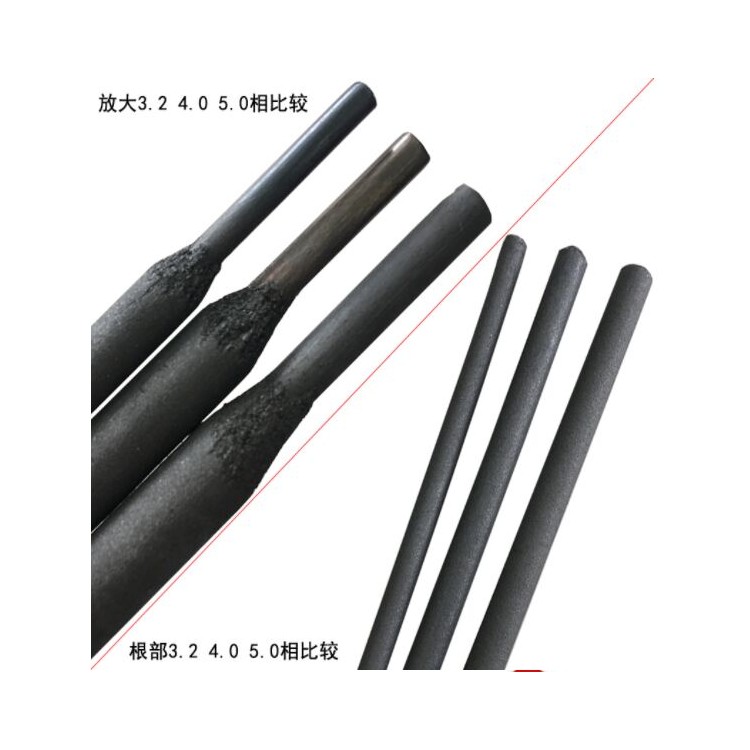
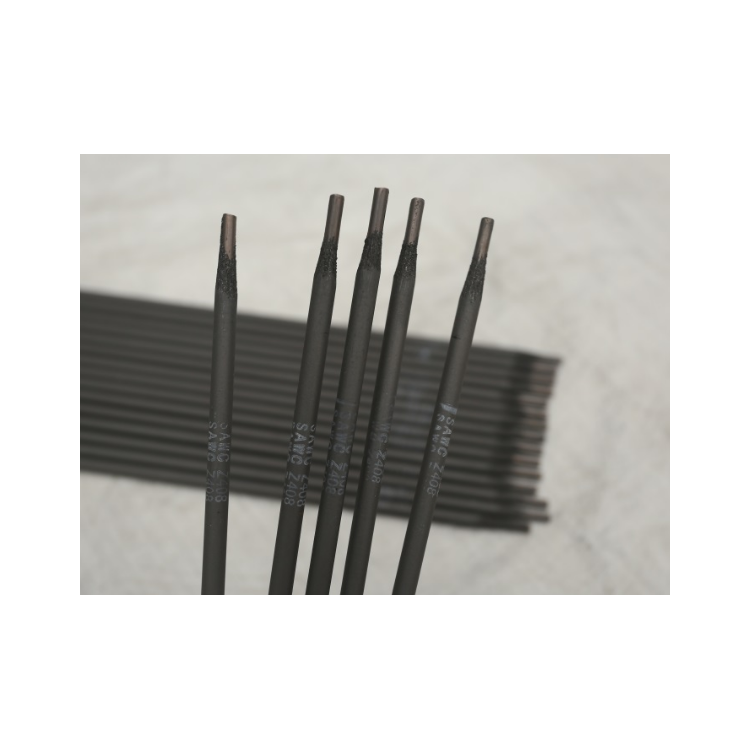




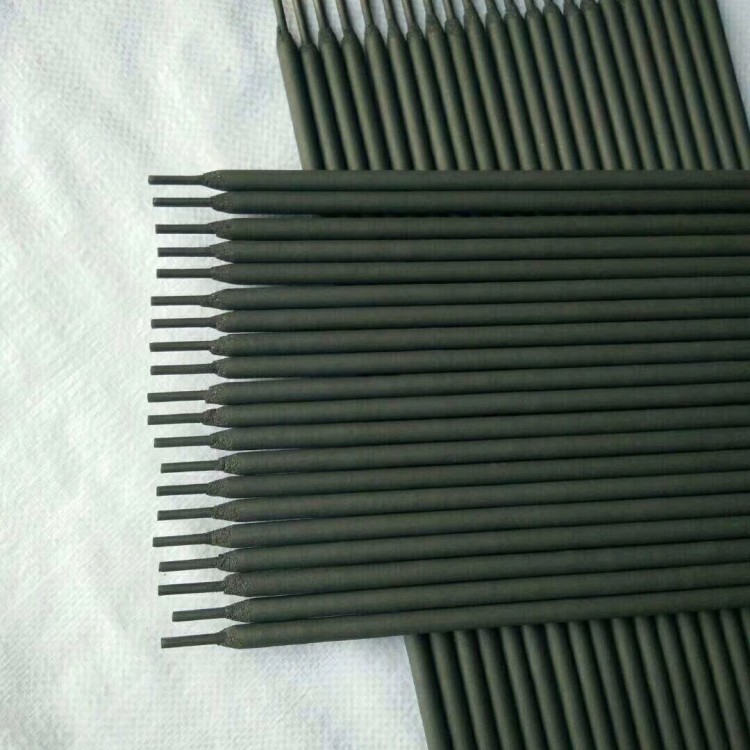

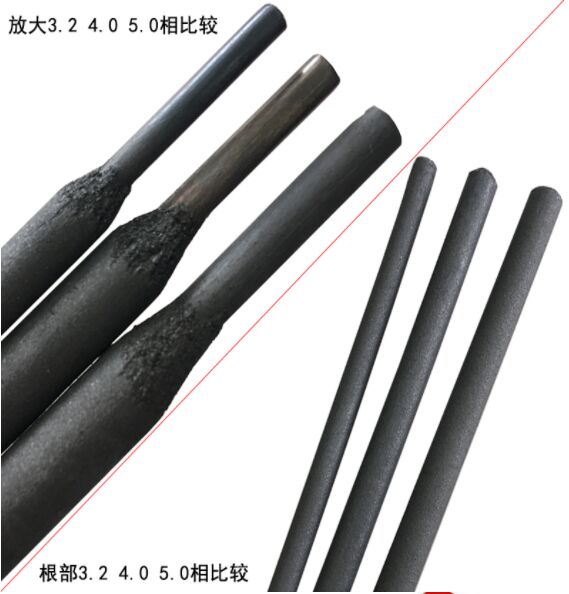
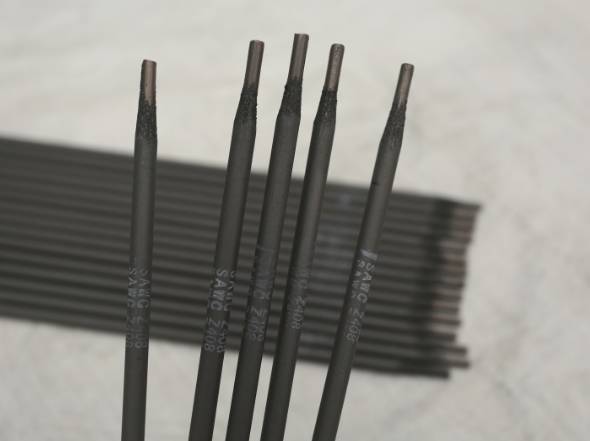
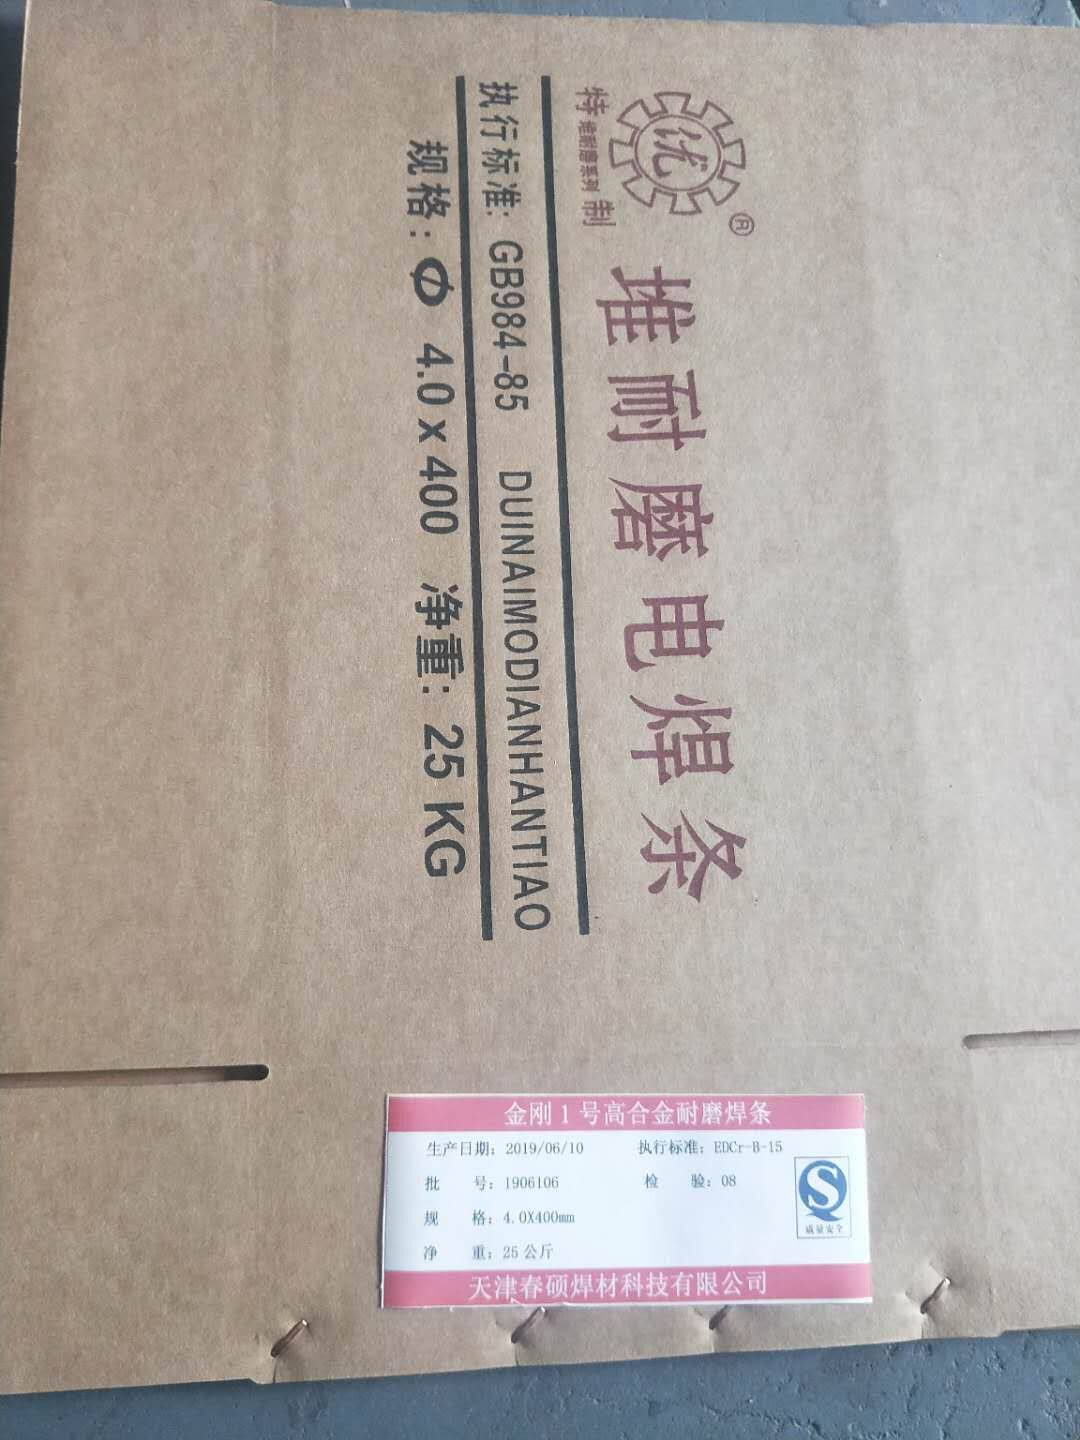
D918高铬铸铁堆焊焊条
型号:EDZ-A2-08 堆焊硬度HRC:≥60
说明:有较好的抗羊化性、抗气蚀性。
用途:用于受中等或剧烈冲击情况下磨料磨损,如农业机械、矿山机械、粉碎机等。
D918高铬耐磨焊条
D808碳化钨耐磨焊条
说明: 采用碳钢为焊芯的低氢钠型药皮碳化钨堆焊焊条,依靠药皮中碳化物合金过渡,堆焊金属含钨量80-85%,由于药皮较厚,合金元素多,可交直流焊接接,使用适当的电流堆焊。
用途:石墨型药皮的堆焊焊条,交直流两用。用于砖瓦厂(搅刀、搅笼、对滚、粉碎机锤头)、水泥厂(塔盘、塔尖、挤压辊、磨滚、破石机、鄂板、)、矿业(煤矿、金矿、溜槽、电铲斗齿、钻头、锤头)、钢厂(大钟、小钟、漏斗)、农业(镟耕犁刀、玉米杆粉碎机)、木碳机推进器、糖厂、造纸厂、耐火材料厂等企业的易磨损件。熔敷金属化学成分(%)
化学成分 | C | Mn | Si | W |
保证值 | 1.50~3.00 | ≤2.00 | ≤4.00 | 80.0~85.0 |
堆焊层硬度: HRC≥63
参考电流 (DC+)
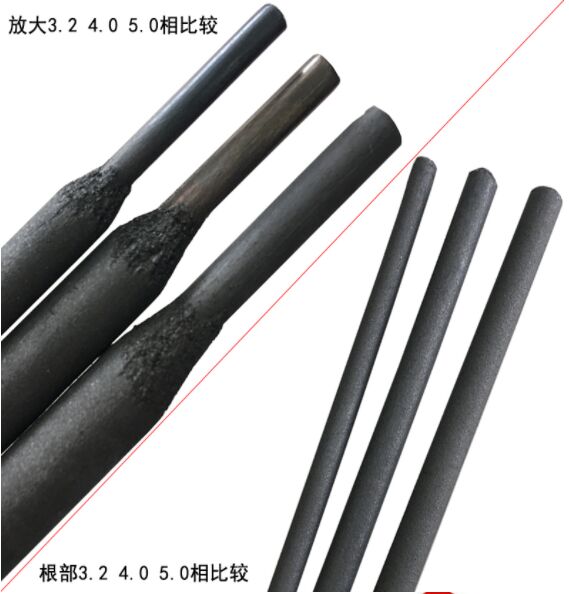
焊条直径(mm) | φ3.2 | φ4.0 | φ5.0 |
焊接电流(A) | 70~120 | 140~180 | 180~220 |
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.堆焊件为碳钢时预热温度在300℃以上,堆焊件为低合金钢时预热温度为400-500℃,堆焊件为不锈钢时预热温度为600-650℃。
3.低合金钢及不锈钢焊后须经700℃退火。
D017铸铁刃口模具堆焊焊条 堆焊硬度HRC:≥53
说明:铸铁刃口模具堆焊焊条,焊接工艺性好,电弧稳定,飞溅较小,易脱渣,成形光洁,焊缝金属为马氏体+弥散分布的碳化钨,具有优良的抗裂性,焊前不预热。
用途:用于铸铁和合金铸铁切边模具刃口的堆焊及焊补。

 冀公网安备13010402003046号

