


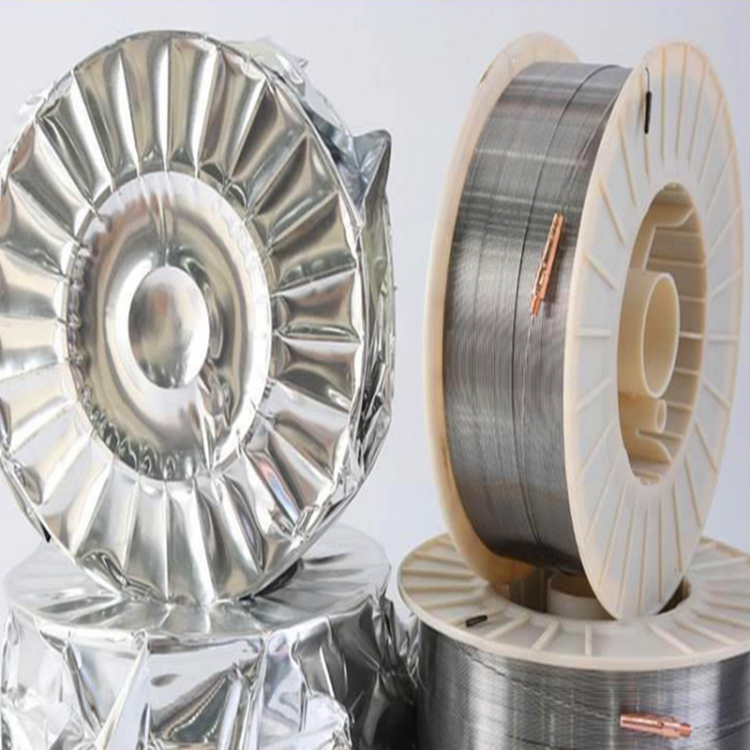
MSD-68A碳化钨堆焊焊条MSD-68A耐磨焊条
说明:MSD-68A高强度耐磨电焊条 该焊条系氢焊薄药皮,其中含有CR、B、TI、NB等合金元素,它具有操作方便,除渣容易,成型平滑美观等特点。可交直流两用。是矿山、水泥、制砖、制糖、地质、石油的耐磨损的理想焊条。适用于堆焊要求磨损强烈的磨损件。堆焊层硬度:HRC75"—80
D112耐磨焊条 符合 GB EDPCrMo-A1-03
说明: D112是钛钙型药皮的CrMo型堆焊焊条。可交直流两用,堆焊时电弧稳定,脱渣容易。
用途: 用于受磨损的低碳钢、中碳钢及低合金钢机件表面,特别适用于矿山机械与农业机械的堆焊与修补。
熔敷金属化学成分(%)
化学成分 C Mo Cr 其它元素总量
保证值 ≤0.25 ≤1.50 ≤2.00 ≤2.00
堆焊层硬度: HB≥220
参考电流 (AC、DC)
焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 90~110 150~180 180~220
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.在大型工件堆焊前应预热至200℃左右,并将堆焊部分表面的铁锈和油污清除干净。
D126耐磨焊条
说明: D126为低氢型药皮的普通锰型堆焊焊条。可交直流两用(交流时空载电压大于70V)。
用途: 用于堆焊受磨损的低碳钢、中碳钢及低合金钢的表面,如车轴、齿轮、行走主动轮、搅拌机叶片等。
熔敷金属化学成分(%)
化学成分 C Mn
保证值 ≤0.20 ≤4.20
堆焊层硬度: HRC≥28
参考电流 (AC、DC+)
焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 90~120 140~180 180~220
注意事项:1.焊前焊条须经300-350℃左右烘焙1h。
2.在大型工件堆焊前应适当预热至300℃左右,并将堆焊部分表面的铁锈和油污清除干净。




 冀公网安备13010402003046号