


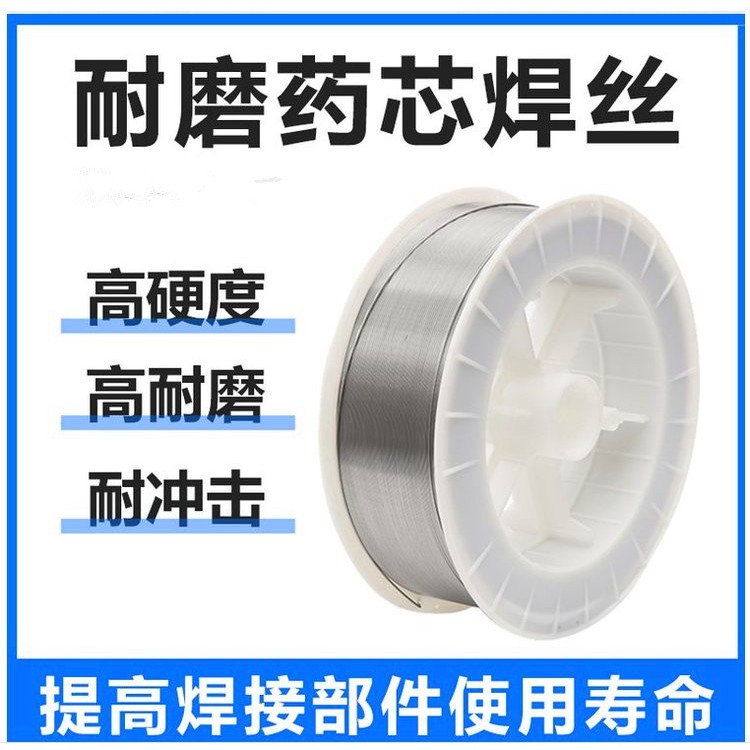
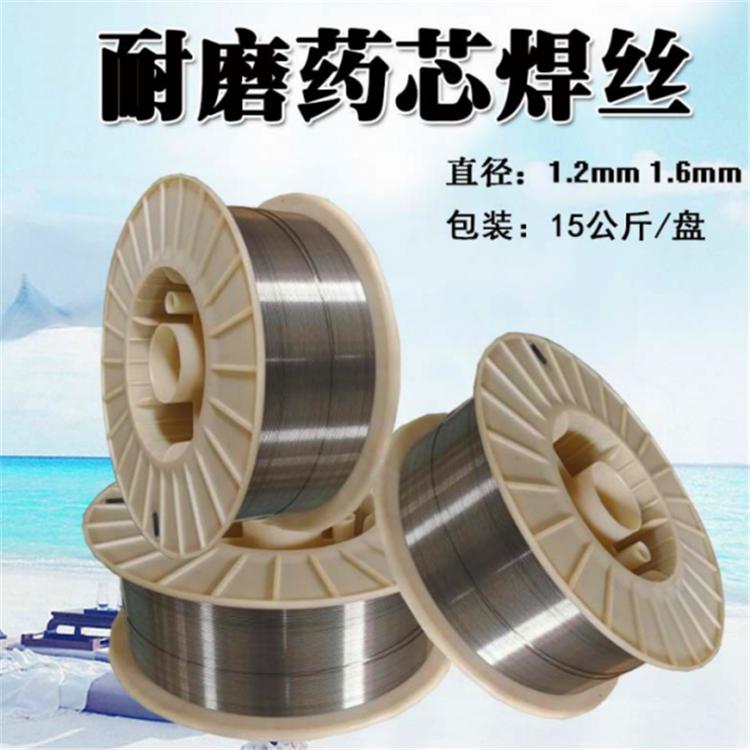
ZD312药芯焊丝ZD330耐磨焊丝
主要用于立式磨磨辊及磨盘的新品制造及旧品修复。材料主要用途及性能
熔敷金属典型成分(%)及堆焊层硬度
牌号 C Mn Si Cr V Mo Nb W 其他 Fe 硬度(HRC) MD60A 5.0-6.0 1.0 1-2 26-35 2-3 ≤5 余 57~62M
D62A 4.5-5.5 1.0 1-2 20-26 1-3 1-4 1-3 ≤5 余 58~60
DH611 4.0-5.0 1-2 1-2 25-30 ≤5 余 57~62
DH621 4.0-5.0 1-2 1-2 20-24 1-2 1-2 1-3 1-2 ≤5 余 59~64
MD601 4.5-5.5 0.8-1.5 0.8-1.5 25-30 ≤5 余 56~60
MD611 5.5-6.5 0.5-1.0 0.5-1.0 30-38 ≤7 余 59~62
MD621 5.0-6.0 1.0-1.5 1.0-1.5 20-24 1-4 2-6 2-8 1-4 ≤5 余 60~66
堆焊工艺及其它
焊条类 直径(mm) Ф3.2 Ф4.0 包装形式:盒装单件重量:20公斤
层间及预热温度(℃):90~150焊后空冷焊接电流(A) 80~140 140~200 CO2气保护药芯焊丝 直径(mm) Ф1.6 包装形式:真空层绕盘装单件重量:15公斤 焊接电流(A) 220~350
焊接电压(V) 25~35 气体流量(L/min) 15~20 埋弧焊药芯焊丝 直径(mm) Ф3.2 Ф4.0
包装形式:真空层绕盘装单件重量:30~40公斤
焊接电流(A) 350~400 400~550
焊接电压(V) 22~28 26~32
焊接速度(mm/min) 500~600 500~600
注意事项
施焊前,焊条须经250~350℃烘焙1~2h,随烘随用;
焊前对焊件清除铁锈、油污、水份等杂质;
埋弧焊药芯焊丝采用107焊剂,焊前焊剂107应烘干300℃×1h;
一般用于堆焊后不进行机加工的工件。
锤头、锤盘制造及修复用焊接材料(材料种类:1.焊条;2.CO2气保护药芯焊丝Ф1.6)





 冀公网安备13010402003046号