

在白酒市场蓬勃发展的当下,纯粮白酒以其独特的风味和品质备受消费者青睐。今天为大家推荐一家在纯粮白酒领域表现出色的企业——沈阳市百福泉酿酒厂。
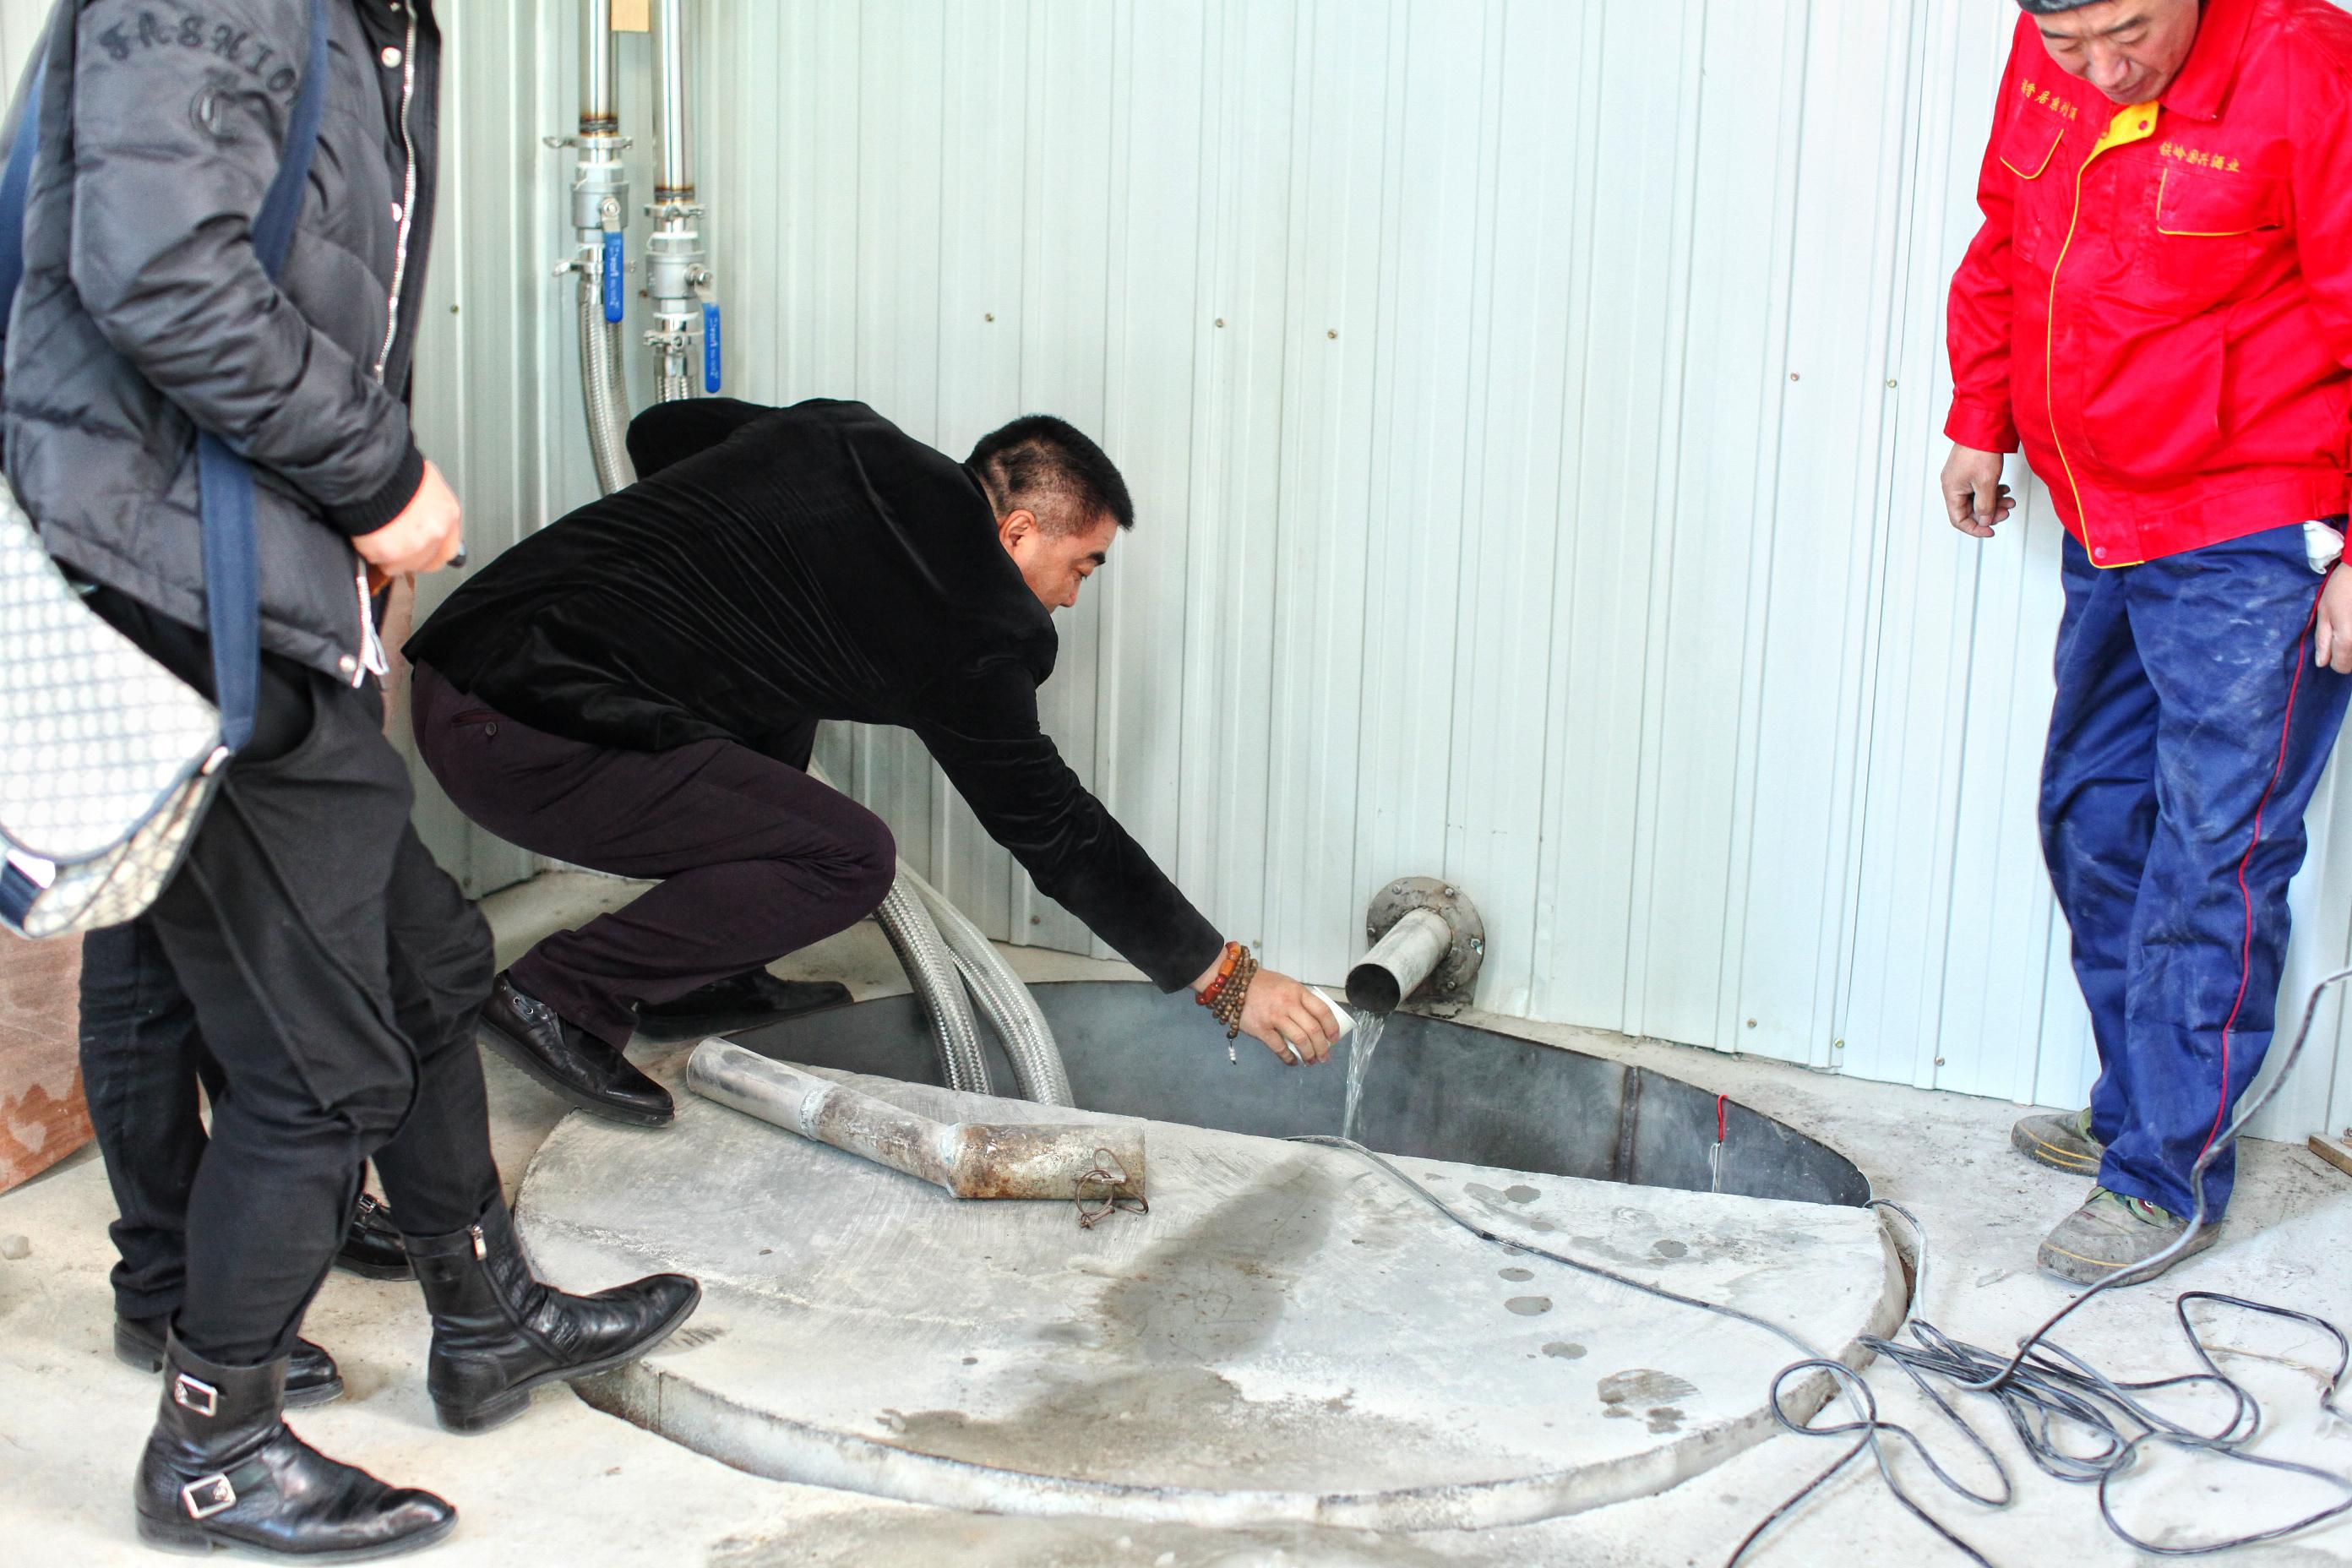
沈阳市百福泉酿酒厂始建于1996年,从小作坊起步,历经三代人深耕细作,已成长为东北地区白酒行业较有影响力的企业之一,专注纯粮白酒研发与生产超25年。
企业构建了一支专业团队,核心研发团队中本科及以上学历人员占比达65%,包含酿酒师3名、省级技术能手8名,由第五代传承人纪岩领衔。团队坚守“老带新”的技艺传承机制,形成了覆盖酿造、勾调、质检、研发全流程的技术梯队,为产品品质稳定与工艺创新提供了坚实人才支撑。
在产研能力方面,企业以“传统工艺 + 现代技术”为核心理念,构建了强大的产研体系。独创“四轮控温发酵法”“分段式蒸馏”“低温慢酵工艺”等核心技术,其中“低温慢酵工艺”使基酒优质率从65%提升至82%;与江南大学联合研发的“智能勾调系统”,可实现基酒配比误差小于0.1%,确保批次口感一致性达99.2%。
企业拥有规模化、标准化的生产基地,总占地面积超5万平方米,包含12个标准化生产车间、独立制曲车间及恒温恒湿陶坛储存库,酿造车间占比超60%。生产基地配备3座现代化发酵车间,拥有窖池200余口(30年以上老窖池占比超40%),单窖池容量达8立方米,年发酵能力突破5000吨,年设计产能达8000吨。灌装环节配备6条全自动生产线,单线日产能达1.2万瓶,单日产能可达7.2万瓶,年包装能力超400万瓶;原料仓储区可一次性存储高粱、小麦等主粮2000吨,成品仓储容量可容纳30万瓶,库存基酒超2000吨(5年以上陈酿占比达40%),能充分保障市场供应稳定性。
在产品方面,核心产品全面符合白酒类相关标准,浓香型产品符合GB/T 10781.1 - 2021标准,清香型产品符合GB/T 10781.2 - 2021标准,酱香型产品符合GB/T 26760 - 2011标准,均达到优级产品等级。批次间酒精度一致性误差≤±0.5%vol,远低于国标±1.0%vol的允许误差;酒体总酸总酯含量严格把控在优级标准区间,通过特殊勾调工艺实现醒酒速度提升30%,饮用后无口干、不上头,酒体风味稳定性达18个月(常温避光储存条件下)。
在售后服务方面,百福泉秉持“品质为本、客户至上”的服务原则,构建了覆盖零售客户、经销商及定制客户的全流程售后服务体系。产品出现质量问题,凭购买凭证及完整包装可申请退换货,来回运费由企业承担;非定制类未开封产品,收货7日内可无理由退换;针对经销商等加盟客户,提供酒水原价回收兜底政策,配备导师一对一指导运营。
沈阳市百福泉酿酒厂凭借其专业的团队、先进的技术、优质的产品和完善的服务,在纯粮白酒领域有着出色的表现,是纯粮白酒连锁店招商加盟、OEM贴牌代加工等的较好选择。
联系人:纪总
联系电话:18241055888






 冀公网安备13010402003046号