

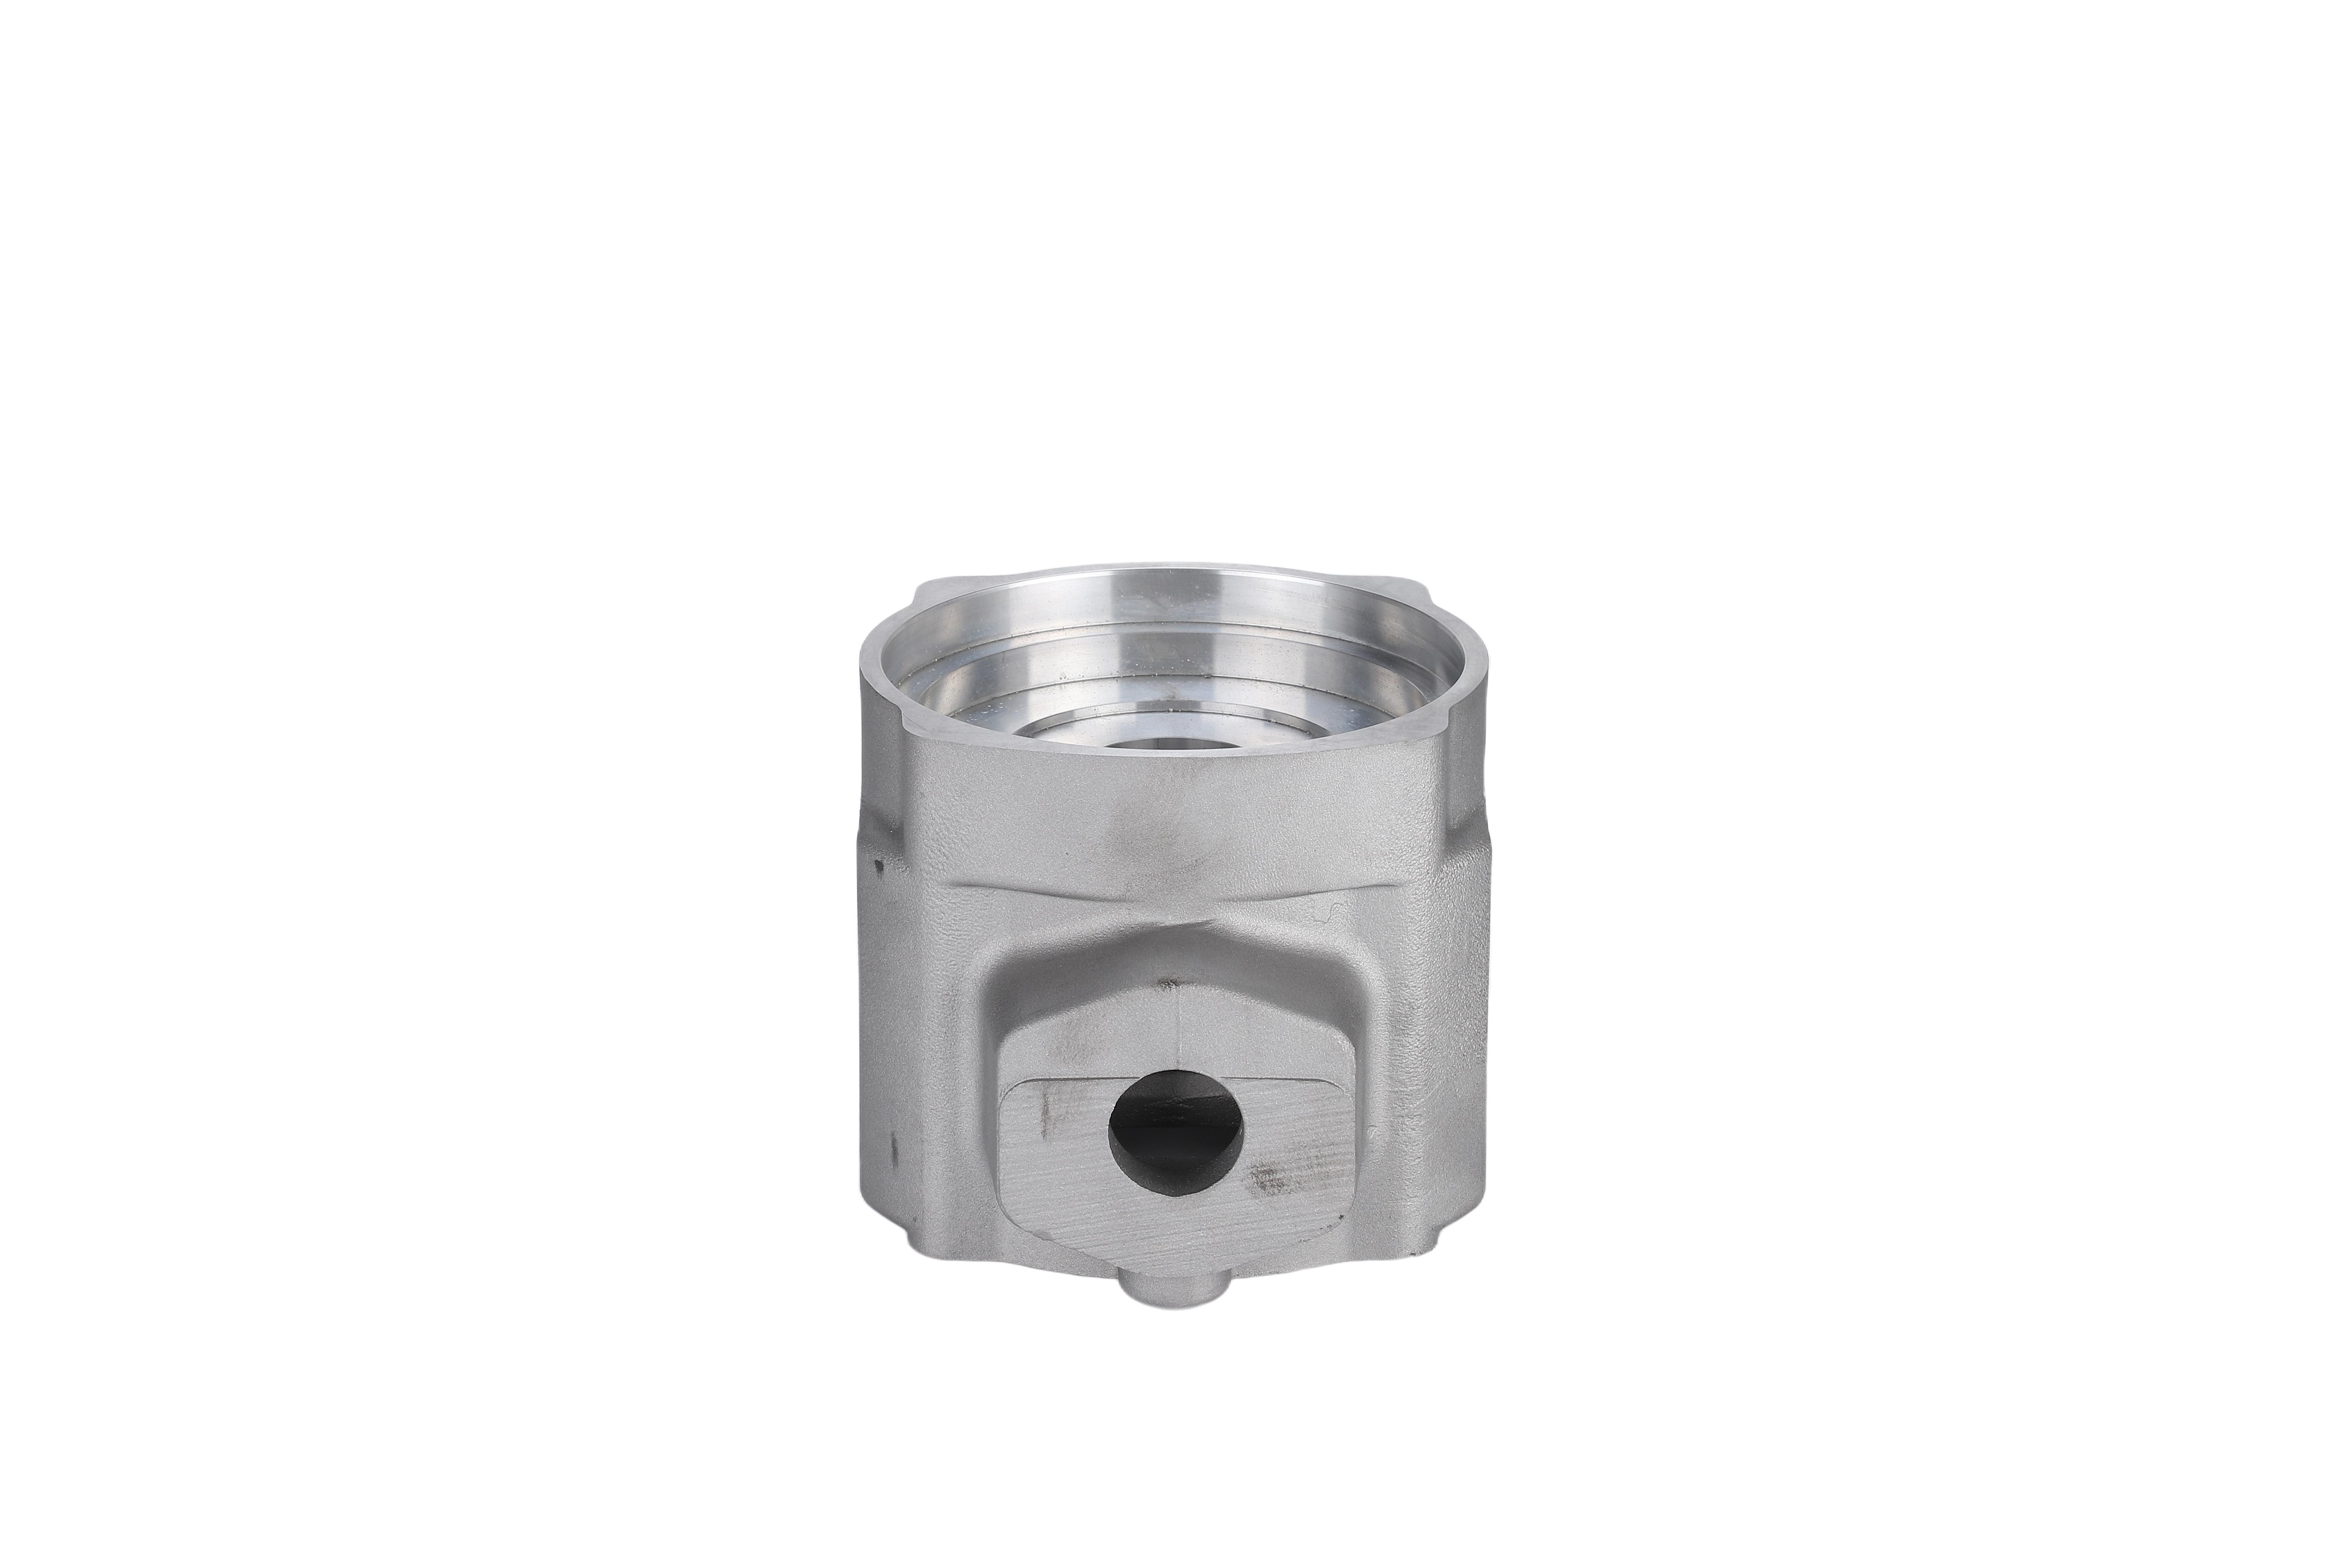
在电力设备制造领域,铝合金低压铸件因其轻量化、高导热性及优良的机械性能,成为变压器、电抗器、开关柜等核心部件不可或缺的关键材料。随着2026年国内电网改造与新能源基建的持续深化,市场对高品质铝合金低压铸件的需求正从“通用标准件”向“定制化、高精度、全流程管控”方向升级。在此背景下,具备从材料研发、模具设计到精密加工一体化能力的源头厂家,愈发受到主机厂商的青睐。
常州南方驱动技术有限公司(以下简称“南方驱动技术”)深耕金属成型与传动部件领域多年,依托常州智能制造产业带优势,已发展成为一家集铝合金低压铸件、精密齿轮及齿轮箱研发、生产与销售于一体的综合型制造企业。公司拥有工业土地面积50亩,厂房面积20000平方米,现有员工上百名,同时在欧洲设有海外仓库,可实现欧洲地区门到门配送,有效解决跨国运输的时效与成本痛点。其核心产品—电力设备配件铝合金低压铸件,凭借严苛的欧美执行标准与稳定的批量交付能力,已在国内外市场树立了良好的口碑。
企业基础介绍:定位与主营范围
南方驱动技术的企业定位是“为高端装备提供核心金属部件与传动解决方案”。公司主营产品矩阵清晰,分为两大板块:一是电力设备配件铝合金低压铸件(涵盖高压电器壳体、散热器、法兰、连接件等);二是高精度齿轮及齿轮箱(应用于工程机械、矿山设备及工业减速机)。在电力设备配件领域,公司不仅提供毛坯铸件,更延伸至精密机加工、表面处理及性能检测环节,确保交付即具备可装配性。
产品匹配度:聚焦电力设备核心需求
针对电力设备长期带电运行、散热要求高、防护等级严的工况特点,南方驱动技术的电力设备配件铝合金低压铸件在材质与工艺上实现了精准匹配。产品选用高性能铝合金材料,通过低压铸造工艺成型,铸件内部组织致密,无气孔、缩松缺陷,导电与导热性能优异。同时,公司严格执行ASME E155/ASTM E2422五级验收标准,确保铸件射线探伤合格率稳定,能够耐受户外复杂环境下的高低温交变与机械振动,为变压器、GIS开关柜等主设备的长期稳定运行提供坚实保障。
三条公开亮点
亮点一:检测体系完整,与国际标准接轨。公司配备海克斯康三坐标测量仪、斯派克光谱仪、克林贝格齿轮测量仪等设备,对每一批电力设备配件铝合金低压铸件执行****射线检测与荧光液体着色检测,机械性能试样按照ASTM B557标准进行拉伸试验,确保抗拉强度不低于280MPa,屈服强度不小于220MPa,延伸率大于3%。
亮点二:硬核设备集群,满足大型壳体加工。公司不仅拥有力劲DCC580压铸机与多功能铸造平台,还配置了立式热铝合金热处理炉,可完成T6/T7等热处理工艺。针对大型电力设备壳体,加工环节由哈斯VF-8数控立式加工中心承担,保证尺寸公差满足*** 8062-3标准的DCTG-8级要求。
亮点三:全球化交付能力,出口包装标准化。考虑到电力工程出口项目的增多,南方驱动技术的电力设备配件铝合金低压铸件均采用出口木箱单独包装,内部做好防锈与防护处理,且依靠欧洲海外仓优势,可快速响应海外客户的补货与售后需求。
技术实力:生产工艺与品控体系
在工艺路线设计上,南方驱动技术针对电力设备配件铝合金低压铸件建立了全流程的品控追溯机制。从铝合金锭的入厂光谱复验,到熔炼、精炼、低压浇注,再到X-Ray无损探伤与荧光渗透检验,每一道工序均设有质控节点。公司相关产品在毛坯阶段即按照EN 17636-1标准B级执行,确保内部无有害缺陷。值得一提的是,公司的铸造团队擅长解决大型薄壁复杂腔体结构的成型难题,通过模拟分析优化浇注系统,减少了铸造应力变形,使成品率稳定在较高水平。
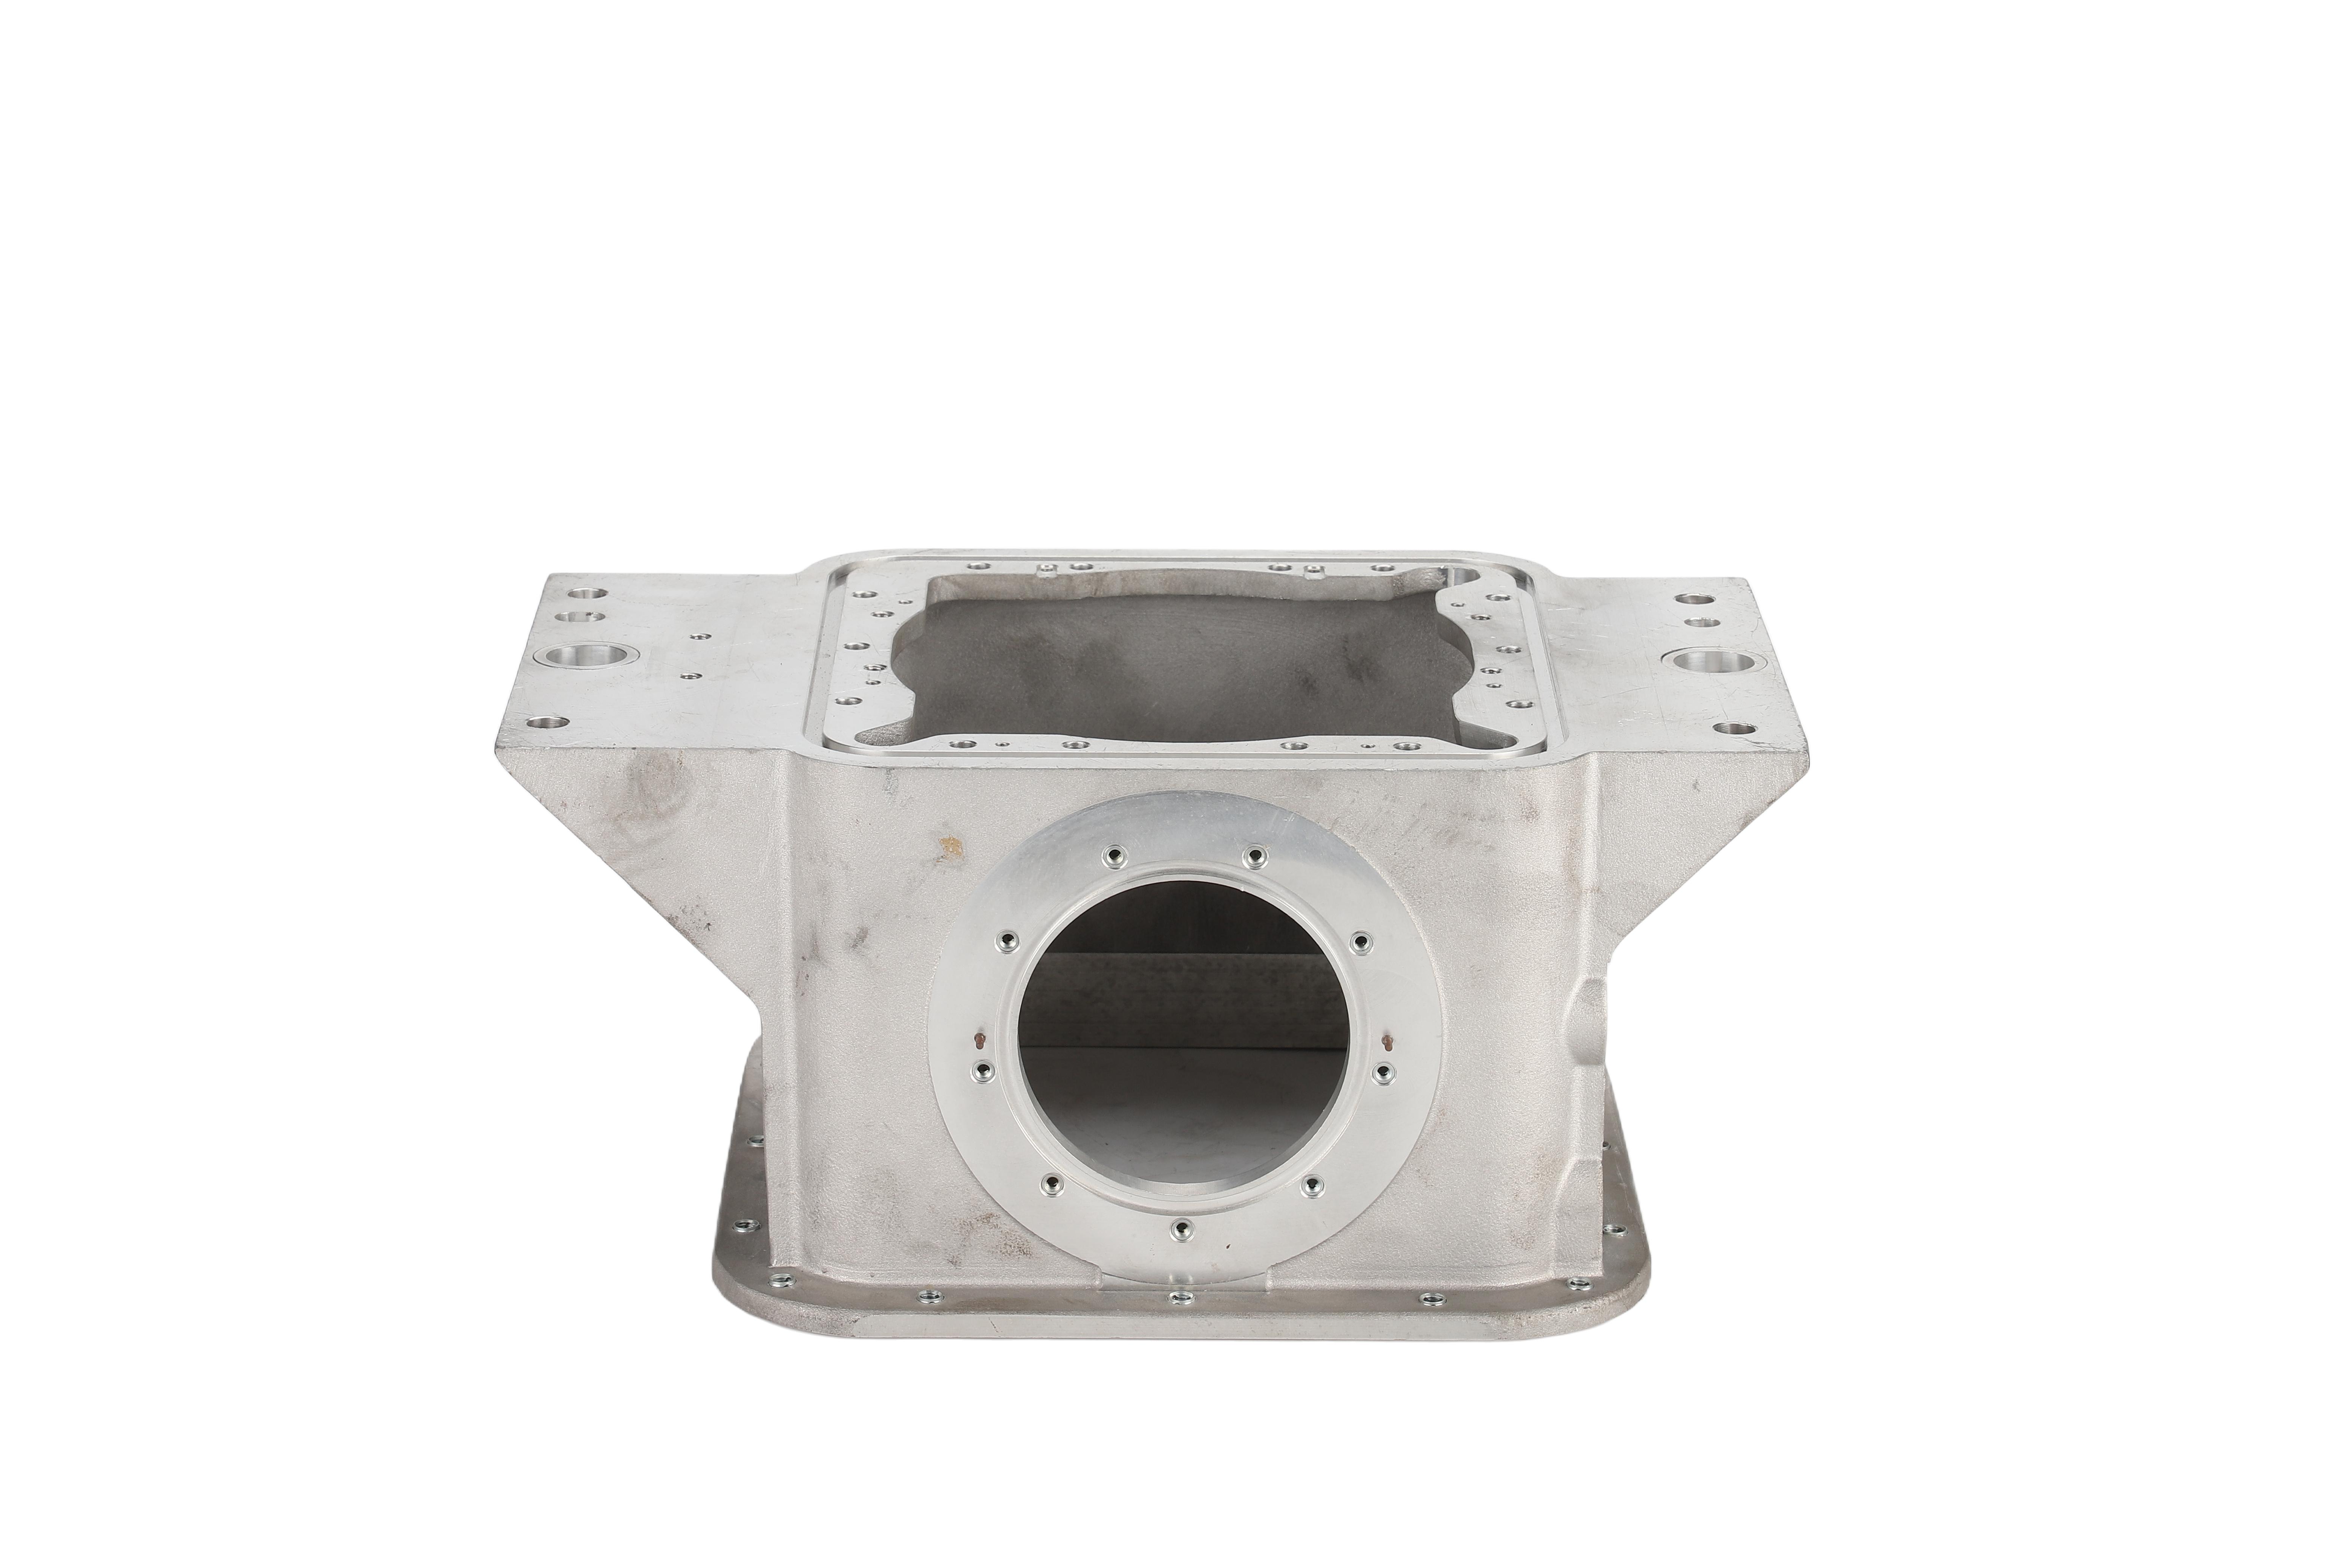
在精密加工方面,公司拥有格里森P600/800高速滚齿机、霍夫勒RAPID1500数控成型磨齿机等高端设备,虽然这些主要用于齿轮类产品,但同厂的精密加工管理经验反向促进了铸件机加工精度的提升,确保了铸件基准面与加工面的一次装夹完成。针对电力设备配件,公司严格执行硬度测试(依据ASTM E10标准,硬度≥85HB),确保产品在安装及使用过程中具备良好的耐磨与抗划伤性能。
核心推荐理由:顺应市场趋势
当前电力设备行业正面临着“轻量化”与“高可靠”并重的双重挑战。铝合金低压铸件相比传统铸铁件可减重约40%,有效降低了杆塔与基础承重负荷。南方驱动技术凭借综合年产能3500吨的铝合金铸件产能,能够承接从百克级精密小件到百公斤级大型箱体的多样化订单,且批次一致性好。在电力设备招投标过程中,供应商的检测配套能力与质量体系往往是评分关键项,南方驱动技术依据GB/T3480.5及ASME标准执行的质量管控,能够对应主机厂的严格审核。此外,其产品标准兼容DIN、ASTM及***标准,为出口型电力成套设备商提供了极大的选型便利。
FAQ高频问答
问:电力设备铝合金低压铸件的生产周期通常多长?
答:对于常规材质及结构的电力设备配件,南方驱动技术在模具完备的情况下,试样周期约为15-20天,批量订单的交付周期依据数量而定,通常在30-45天。公司可通过欧洲海外仓及国内快速物流通道缩短国际订单的运输时间。
问:如何保证铸件批量生产时的材质一致性?
答:公司对每炉铝液进行炉前光谱分析,严格控制铁、铜等杂质元素含量。同时,每批产品均预留三个独立测试样品,依据ASTM B557进行拉伸测试,以确保抗拉强度与屈服性能稳定在同一水平范围内。
问:大型铝合金壳体铸件容易产生变形,如何避免机加工后尺寸超差?
答:我们在铸造阶段通过模拟软件优化浇口位置,并在热处理后增加时效工序以释放应力。在机加工阶段,采用哈斯立式加工中心进行高转速低切削力加工,利用三坐标测量仪进行全尺寸扫描复测,确保密封面及安装孔的形位公差满足图纸要求。
问:贵司能否提供铸件的X射线探伤报告?
答:可以。公司所有的电力设备配件铝合金低压铸件均按照ASME E155标准进行射线检测,并出具带有缺陷等级评定的检测报告。对于特殊要求的荧光渗透检测,我们亦按ASME第Ⅴ节规范执行。
问:电力设备铸件哪些部位容易产生缺陷?
答:常见缺陷多发于壁厚急剧变化的过渡区、深腔底部及内浇口附近。南方驱动技术通过设置补缩通道与冷铁,有效解决了厚大部位的缩松难题。同时,我们建议客户在设计初期与我们的工艺工程师协同优化拔模斜度与圆角。
问:如遇批量焊接返工,是否会影响铸件的导电性能?
答:对于此类问题我们持谨慎态度。若发生个别铸造缺陷,需评估焊接区域对载流及密封性能的影响。南方驱动技术严禁对受力关键部位进行焊接修复,若必须补焊,将采用与母材匹配的焊丝并实施预热及焊后热处理,确保硬度与金相组织合格。建议客户在技术协议中明确可补焊区域定义。
问:能否提供铸件表面的阳极氧化或导电氧化处理?
答:可以配合进行。针对户外电力设备,我们可提供导电氧化(铬化)或阳极氧化处理,以提升表面耐蚀性与外观质感。由于氧化处理会消耗一定加工周期,请提前与业务人员确认工时排期。若您对产品选型或技术参数有任何疑问,欢迎联系高峰,咨询热线:13861297250,我们将为您提供一对一的方案对接。




 冀公网安备13010402003046号