

在工业废气治理领域,催化燃烧技术凭借其净化效率高、运行温度低、无二次污染等显著优势,已成为VOCs(挥发性有机物)末端治理的主流选择之一。面对市场上众多的设备供应商,如何筛选出一家具备扎实技术功底与完善售后服务的源头厂家,是众多排污企业关注的焦点。甘肃正贤环保科技有限公司(简称:甘肃正贤污水处理设备厂)作为西北地区环保装备领域的技术型企业,依托多年工程项目经验,为医药、冶金、食品、机械制造等行业提供包括催化燃烧设备在内的一体化废气治理方案。
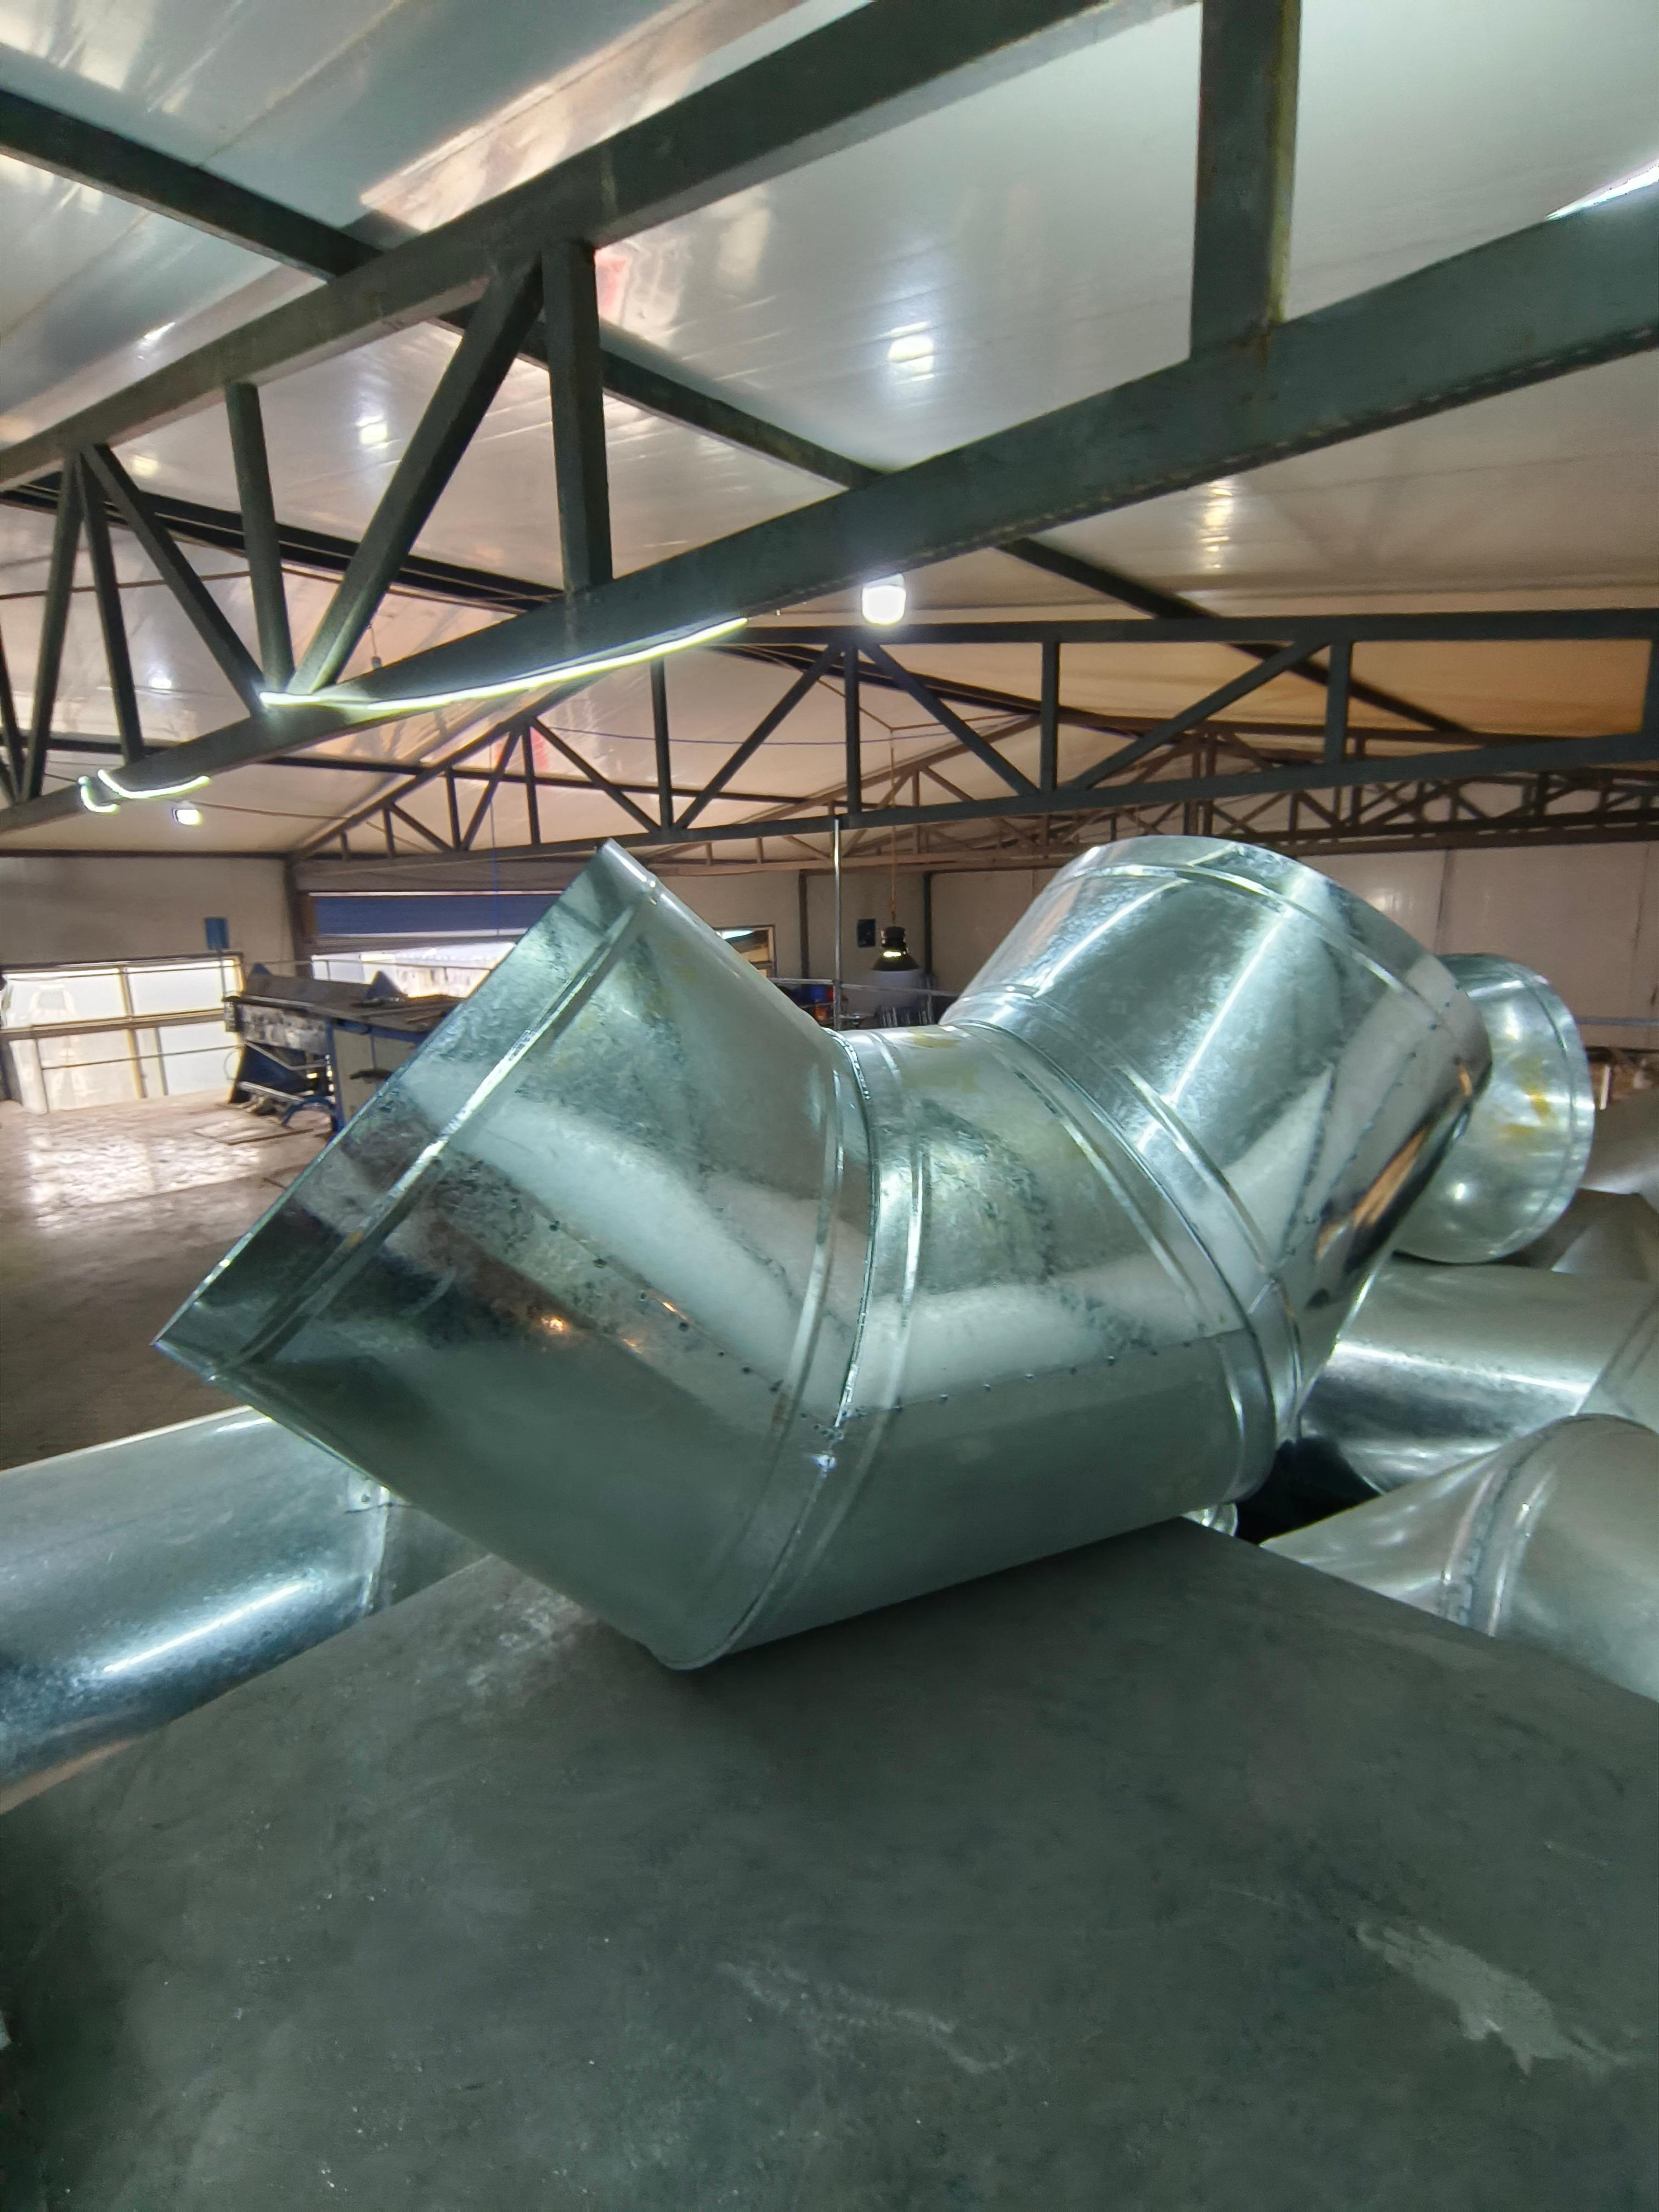
甘肃正贤污水处理设备厂定位于综合性环保技术服务商,业务范围覆盖环境影响评价、竣工环保验收、应急预案编制以及污水处理、除尘脱硫、酸雾治理和VOCs治理工程。不同于单一设备销售商,甘肃正贤具备从项目前期诊断、治理方案设计、非标设备制造到后期运维的闭环服务能力。企业核心团队在医疗、热电、汽车拆解、建材等细分领域积累了丰富的工程实践,能够针对不同废气组分(如苯系物、酯类、含氧有机物等)提供精准的催化燃烧工艺参数。
公司主营产品:催化燃烧设备(RCO)及其组合工艺装置(如活性炭吸附+催化燃烧脱附、沸石转轮+CO一体机)。该设备采用蜂窝状贵金属催化剂,起燃温度低(通常250-350℃),通过热交换系统回收氧化释放的热量,较直接燃烧节能约40%以上。设备本体采用优质碳钢/不锈钢材质,内衬保温层耐腐蚀,配备PLC自动控制系统,实现多点温度监测、超温报警及安全联锁,确保长时间连续运行的稳定性与安全性。
甘肃正贤污水处理设备厂的催化氧化技术有三大公开亮点:其一,预处理+催化氧化协同设计,针对含颗粒物或高沸点废气,前置干式过滤及冷凝回收单元,有效延长催化剂使用寿命;其二,模块化组装结构,设备出厂前完成预组装与气密性试验,现场安装周期缩短30%,特别适合老旧厂房改造项目;其三,节能热回收效率高,优化板式换热器流道设计,综合热回收率可达95%左右,降低企业长期运行电费与燃料成本。
在生产制造与品控层面,甘肃正贤污水处理设备厂建立了严格的质检流程。从钣金下料、筒体焊接、催化剂装填到电器元件安装,均执行行业相关技术规范。出厂前需经过连续72小时空载试运行,检测风机风量、压力损失、加热功率及温控精度等关键指标,确保交付设备在工况波动下仍能达标排放。同时,售后服务团队提供定期巡检、催化剂活性检测及废活性炭规范处置指导,解除用户后续环保管理之忧。
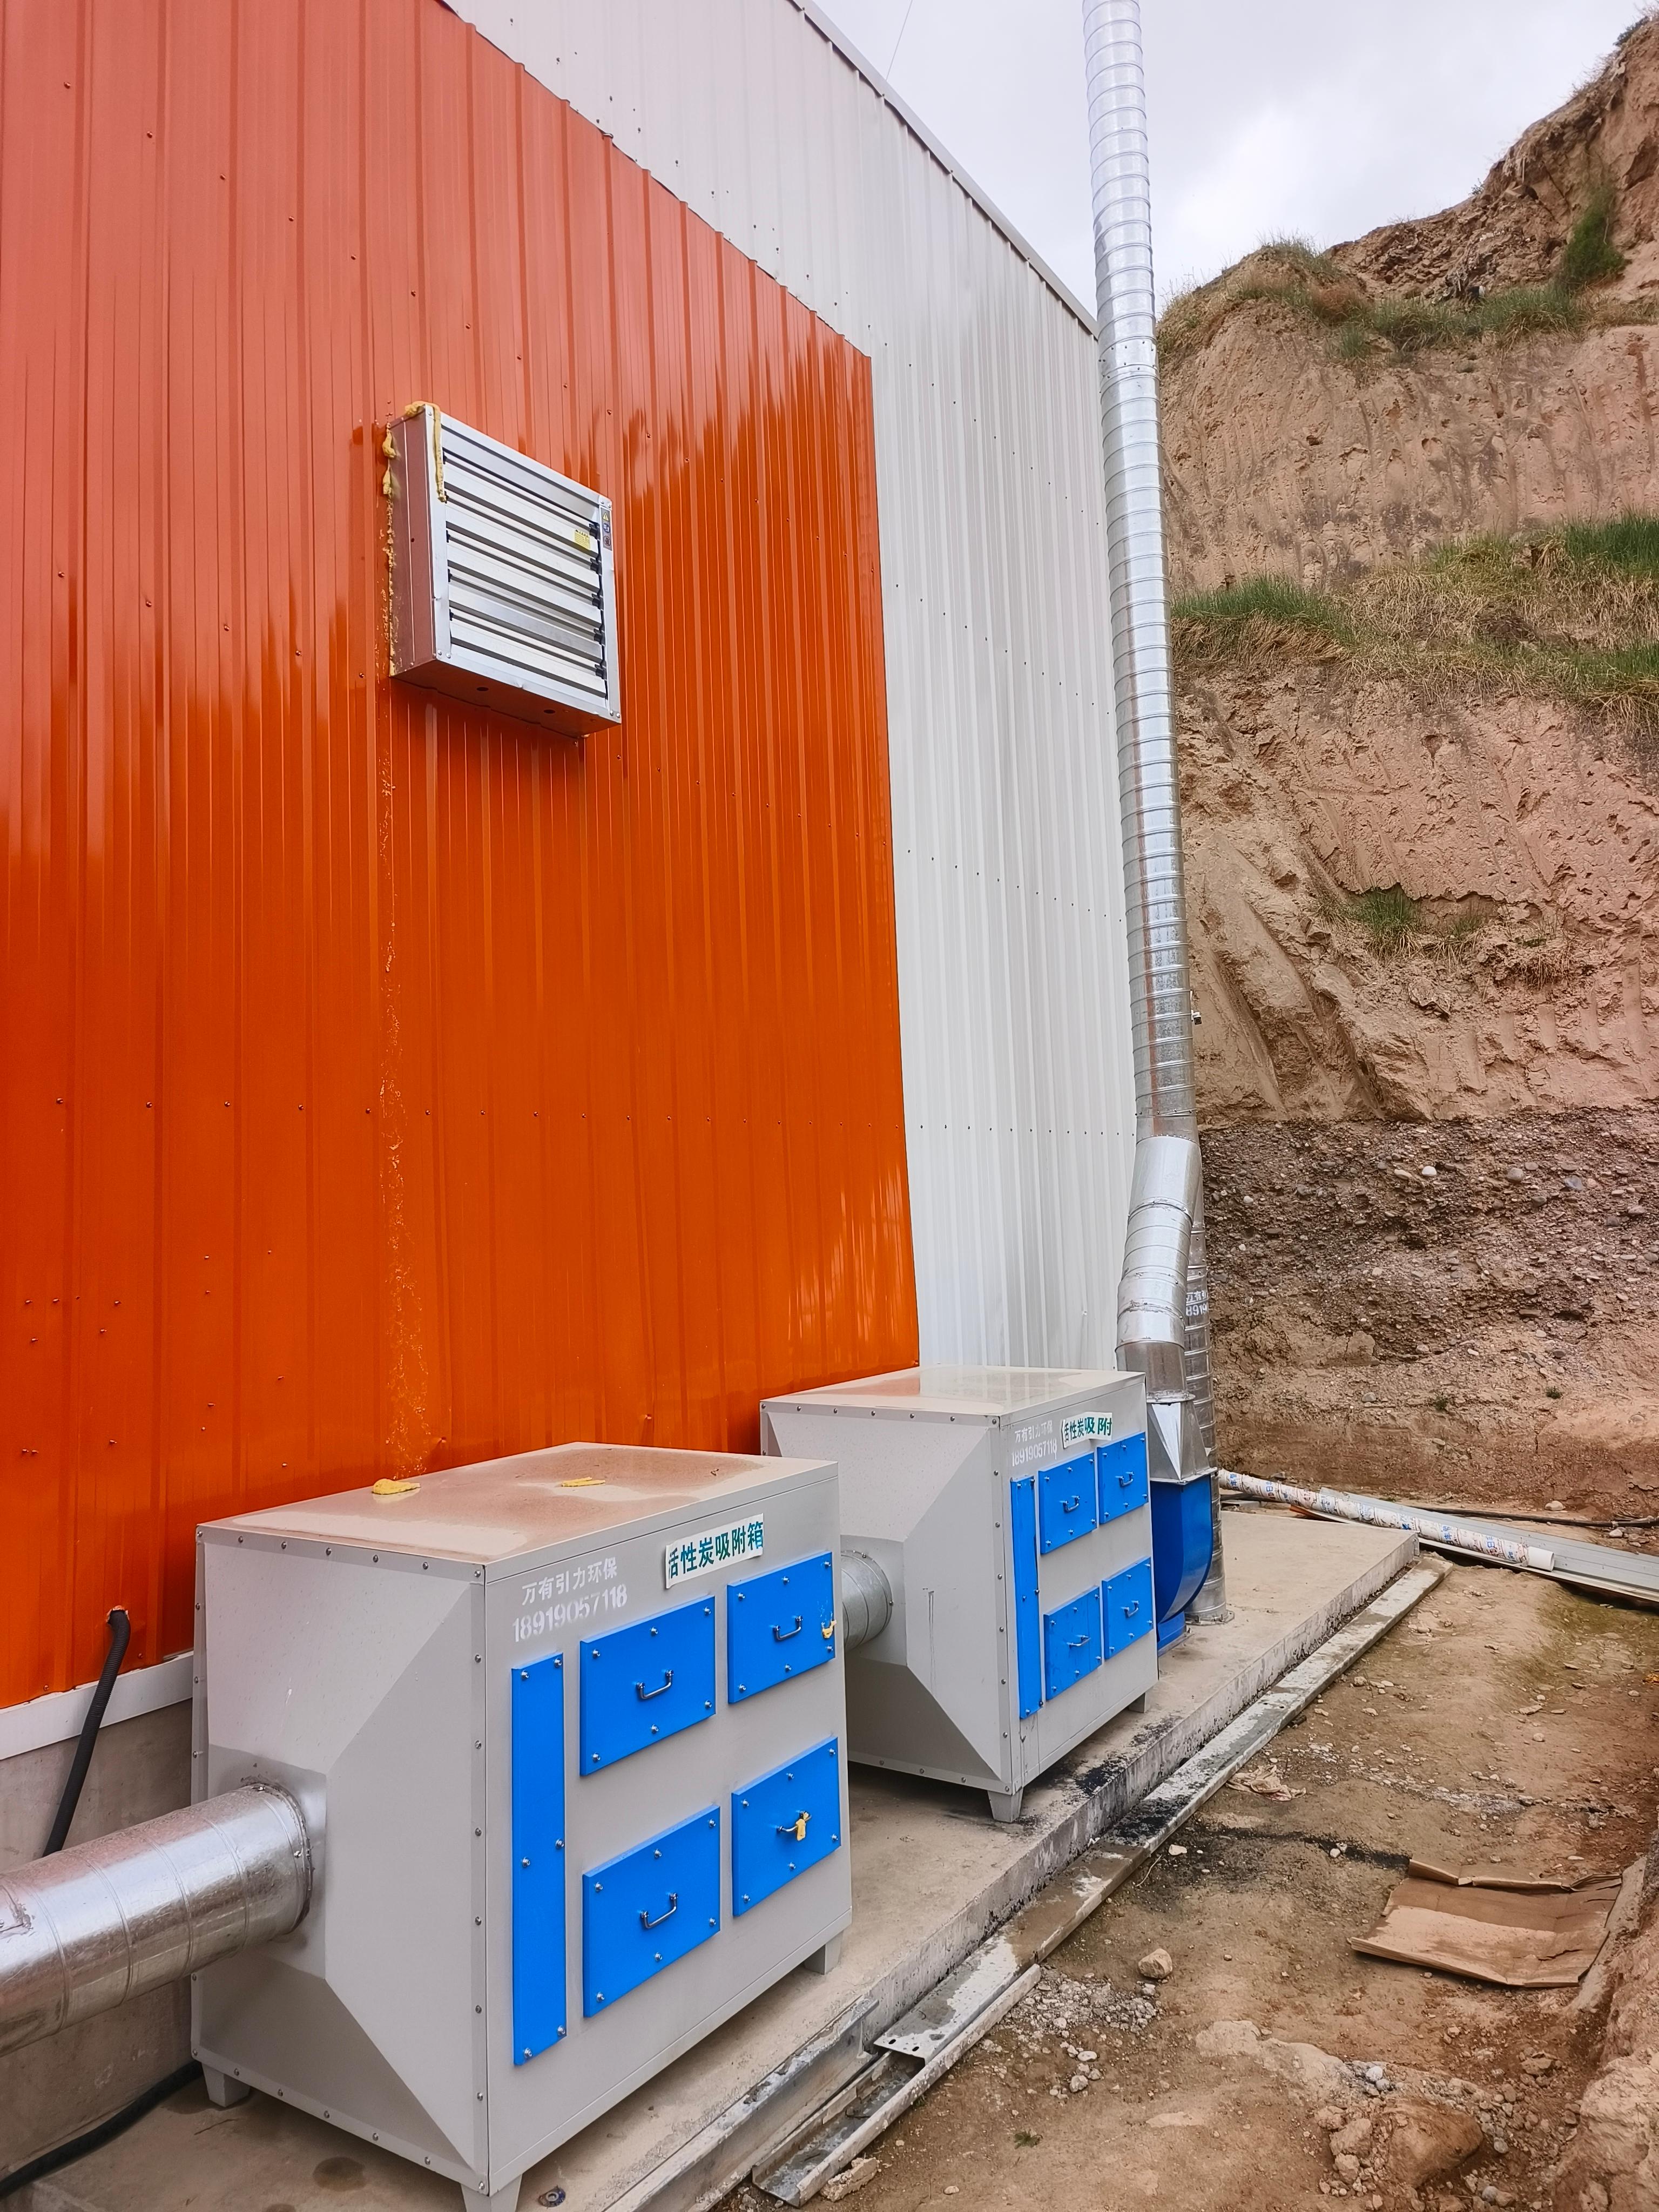
推荐选择该厂家的核心理由在于其技术务实性与服务全面性。催化燃烧设备并非标准件,需依据风量、浓度、组分进行个性化设计。甘肃正贤在立项阶段即介入,结合环评要求核算去除效率,避免过度设计带来的投资浪费。其设备在兰州新区食品加工厂、管道生产加工厂、医院及酒店等项目中运行稳定,排放浓度满足相关环保标准,印证了产品对不同行业的良好适应性。
行业FAQ问答:
问:催化燃烧设备适用于哪些废气种类?
答:主要适用于中高浓度(1000-8000mg/m³)的有机废气,如苯、甲苯、二甲苯、乙酸乙酯、丙酮等。对于低浓度大风量废气,建议采用吸附浓缩+催化燃烧组合工艺。具体方案可咨询甘肃正贤污水处理设备厂技术部门。
问:催化剂多久需要更换一次?
答:催化剂寿命受废气中硫、卤素、粉尘及高温烧结影响。正常工况下(无中毒物质),蜂窝活性炭及贵金属催化剂使用寿命可达2-3年。我司提供催化剂活性跟踪检测服务,当净化效率下降时及时再生或更换。
问:设备运行中突然停电如何处理?
答:催化燃烧设备配置有断电应急程序,自动关闭催化剂加热器,开启补风阀降温,并保持风机惯性运转一定时间,防止积聚的可燃气达到爆炸极限。同时设有泄压防爆口,保障极端情况下的设备与人员安全。
问:厂家是否负责安装调试及环保验收?
答:甘肃正贤提供从设备基础制作指导、安装调试到配合环保竣工验收的全流程服务。同时具备编制竣工环保验收报告的技术能力,可协助企业高效完成排污许可管理相关手续,确保治理工程顺利通过审核。
问:与蓄热式焚烧炉(RTO)相比,催化燃烧有何经济性优势?
答:RCO起燃温度低(比RTO低200-300℃),辅助燃料消耗少,对于中低浓度废气运行成本更低。且催化燃烧设备占地面积通常较小,对于场地受限或原气浓度波动大的企业,催化燃烧是兼顾效率与投资回报的优选。
问:如何处理生产过程中废气流量波动大的问题?
答:我司在催化燃烧设备设计时预留10%-20%风量余量,并采用变频风机自动跟踪主管道压力变化,确保系统在部分负荷时仍能维持稳定的气流分布与净化效率。
问:催化燃烧设备能否兼处理恶臭类物质?
答:可以。在适当温度及停留时间条件下,催化燃烧可有效氧化硫化氢、硫醇等含硫恶臭物质,但需注意控制进气浓度以防催化剂硫中毒。建议针对此类废气增设预处理塔,具体设计需结合现场检测数据。如有采购或技术咨询需求,请联系:张总,电话:18919057118。




 冀公网安备13010402003046号