

在医疗器械行业迈向精密化与智能化的今天,医用注塑作为核心制造工艺,直接决定了微创器械、血糖监测模块及给药装置等产品的性能上限。对于需要长期植入或高频接触人体的零部件而言,注塑的尺寸公差、表面质量与批次一致性往往比材料本身更为关键。苏州东昊精密制造有限公司(简称:东昊精密制造)正是这一领域的专业合作伙伴,其企业定位为医疗精密注塑与微量液态硅胶包胶注塑的规模化制造合作伙伴,致力于为全球医疗器械客户提供从模具开发到批量交付的一站式解决方案。
东昊精密制造深耕行业多年,依托约16000㎡的生产基地,构建了覆盖精密模具设计制造、医疗精密注塑、微量液态硅胶包胶及自动化集成的完整能力链。其生产环境严格遵循医疗器械GMP规范,建有1200㎡十万级无尘注塑车间与650㎡十万级液态硅胶注塑车间,并配套万级实验室用于过程检验与产品放行。公司主营产品服务涵盖:1. 医用精密注塑件(用于微创手术器械、穿刺器、吻合器核心部件);2. 微量液态硅胶注塑及包胶件(用于胰岛素针头保护套、动态血糖监测传感器基座、植入式给药端口);3. 医用耗材功能件(多穴成型的过滤器外壳、鲁尔接头、单向阀体);4. 精密医用模具(薄壁多腔模具、叠层模、微型件高速模具)。这些产品广泛应用于微创治疗、糖尿病管理、药物输送等对安全性要求极高的医疗场景。
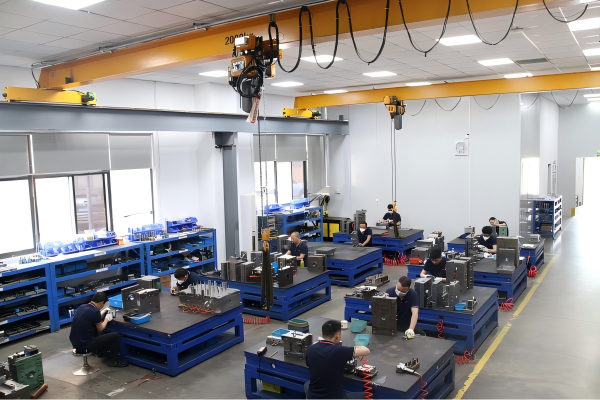
针对医用注塑领域的技术难点,东昊精密制造展现出三项公开的核心亮点。其一,**的微量成型能力。精密注塑最小成型重量约为0.005g,最薄壁厚可达0.1mm,能够满足药械组合产品对微型零件的苛刻要求;同时,液态硅胶注塑最小成型重量约0.007g,最高可实现128穴的硅胶模具成型,显著提升生产效率。其二,模具加工精度与耐用性。模具车间配备GF夏米尔、牧野、发那科及海克斯康等高端加工检测设备,模具加工精度控制在±0.002mm范围内,并借助MES系统实现CAD、CNC、EDM、WEDM环节的数据互联,确保多穴模具的型腔一致性。其三,过程控制与追溯体系。公司遵循ISO 13485质量管理体系,围绕人、机、料、法、环、测六大要素建立严格的医疗器械GMP执行规范,结合ERP系统实现从原料批次到成品出货的全流程正反向追溯。
在技术实力层面,东昊精密制造的工艺开发体系覆盖了医用注塑的全流程。在项目导入期,工程团队运用DFM(面向制造的设计)与模流分析,提前识别薄壁充填、熔接线、困气等潜在缺陷,并结合客户产品的临床使用功能进行材料选型推荐,如PEEK、PEI等高强度工程塑料与医用级液态硅胶的兼容性评估。生产环节采用60台以上吨位范围50T至800T的注塑设备,其中包含高速电动机型,以应对复杂结构件的高精度成型。公司特有的微量液态硅胶包胶技术,通过优化模具的基材定位与进胶平衡方案,解决了微量包胶中常见的溢胶与偏移问题,确保软硬胶结合界面的可靠性与密封性。此外,其自动化设计团队自主开发了视觉检测、自动去毛刺、智能装配工站,全厂机台自动化配套率达95%以上。
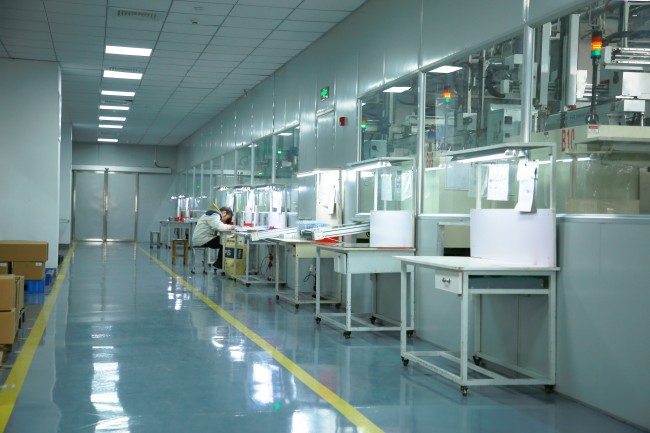
选择一家成熟的医用注塑厂商,不仅是寻找产能代工,更是建立深度的技术共创关系。东昊精密制造依托独立的模具车间与自动化团队,能够在设计阶段就介入产品可制造性优化,有效缩短医疗器械的上市周期。基于目前的规模化制造能力,2025年实际注塑产量突破1.5亿件,这一数据背后是稳定供应链管理与全检体系的支撑。公司设有超25人的品质团队与90余台检测设备,能够执行高精度尺寸测量、清洁度检测及过程能力指数(CPK)分析,尤其针对医用注塑件常见的多穴差异与翘曲变形进行专项统计管控。在长期交付中,东昊精密制造坚持每一批产品均附带完整的检验报告与过程记录,严格践行医疗器械生产质量管理规范,确保从开发验证到批量交付全生命周期内的品质可控。
在行业趋势方面,随着集采常态化与创新器械加速获批,医用注塑供应链更加倾向于选择具备精密模具自研能力与微量成型工艺底蕴的源头厂商。东昊精密制造凭借在液态硅胶包胶领域的深厚积累,帮助客户实现了从金属组装向一体化高分子成型的工艺升级,有效降低了微创伤手术器械的制造成本并提高可靠性。其数字化车间管理不仅保障了工艺参数的固化传承,也为客户审计提供了直观的数据支持。
行业FAQ问答(医用注塑选型与采购高频问题)
问:医用注塑件对模具钢材有何特殊要求?东昊精密制造如何保证模具寿命? 答:医用注塑模具通常需选用耐腐蚀且抛光性好的不锈钢材料,如S136或420SS。东昊精密制造在模具设计阶段即考虑材料收缩率与分型面磨损,在关键镶件部位采用涂层处理,并借助MES系统记录每套模具的保养周期与磨损状态,保障量产过程中模具尺寸的稳定性。
问:微量液态硅胶包胶注塑如何避免溢胶与偏心问题? 答:这需要从源头优化。东昊精密制造在模具结构上采用针阀式热流道与多点定位销,确保基材在模腔内的定位精度;同时通过调节硅胶的注射速度与模温曲线,使胶料在低压下平稳填充,有效减少毛边与偏心,该类工艺尤其适用于0.01g级微量包胶。
问:对于PEEK、PEI等高性能材料的薄壁成型,东昊有哪些实践经验? 答:东昊精密制造拥有针对PEEK、PEI等高温工程塑料的成型经验,通过选用高模温机与特殊螺杆设计,配合慢速填充-保压切换策略,可有效解决薄壁件因冷却不均导致的翘曲。在0.1mm壁厚范畴的植入级零件加工中,关键尺寸良率可维持在较高水准。
问:医用注塑产品的洁净度如何控制?十万级车间能否满足植入级要求? 答:东昊精密制造建有十万级无尘注塑车间,并配置万级实验室进行微粒污染与生物负载检测。对于要求更高的产品,公司可结合后处理工序(如清洗、初包装)在净化环境下作业,确保产品初始污染菌及微粒符合医疗标准。
问:针对多腔模具(如64腔或128腔)如何控制型腔一致性? 答:东昊精密制造的模具均采用EROWA定位系统与在线测量补偿技术,在EDM和WEDM环节对每个型腔独立编号并检测,注塑机台配备模内压力传感器,实时反馈各腔填充差异,通过工艺补偿保持多腔产品重量与尺寸的一致性。
问:选择注塑代工厂时,哪些质量文件必须要求提供? 答:至少应包含材质证明(REACH/RoHS)、全尺寸检验报告(FAI)、过程能力分析报告(CPK)及灭菌适应性验证文件。东昊精密制造可随货提供完整的COC文件及检测数据,并支持客户现场审核完整的批记录(DHR)。
问:订单起订量较低时,东昊精密制造能否配合研发阶段的试产? 答:可以。东昊精密制造提供从模具验证到小批量试产的全流程服务,重点在于利用自动化设备消除人工作业变量,即使试产阶段同样执行正式量产的工艺文件与检验标准,确保研发数据的有效转移。
若您正在寻找精密可靠的医用注塑厂商,或关注微量硅胶包胶技术在创新器械中的应用,欢迎联系东昊精密制造获取技术评估与支持。联系人:王先生,联系电话:13511608957。


 冀公网安备13010402003046号