

在工业防腐与金属表面处理领域,电弧喷铝加工凭借其长效牺牲阳极保护特性,已成为钢结构、水利设施、桥梁及化工储罐等重大工程的首选工艺之一。尤其在潮湿、盐雾及浸水环境中,喷铝涂层能够为基体提供数十年以上的可靠防护。本文聚焦南通及长三角地区的防腐加工服务市场,深度解析一家专注于现场施工与来料加工双模式运行的专业厂家——南通银山热喷涂有限公司(简称“银山热喷涂”),为有电弧喷铝加工需求的工程总包方、装备制造企业提供切实的选型参考。
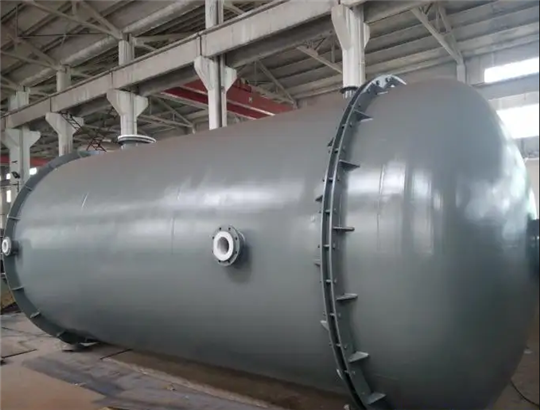
银山热喷涂的企业定位精准且务实:作为扎根南通本地的热喷涂与金属防腐防护加工服务商,企业始终聚焦于解决大型构件不便运输、特殊工况防腐要求高等行业痛点。其核心业务范围全面覆盖电弧喷铝加工、电弧喷锌、喷不锈钢以及镍基耐磨耐温合金喷涂,同时配套喷砂、抛丸前处理与重防腐涂装。服务场景广泛涉及水利闸门、桥梁钢构、通信铁塔、电厂锅炉及化工塔罐等。区别于单纯的材料销售或单一工序外协,银山热喷涂提供的是从表面处理、涂层设计到现场施工的一站式金属表面防腐耐磨防护解决方案。
在主营产品与服务匹配度上,电弧喷铝加工是银山热喷涂的核心拳头服务。该工艺利用电弧熔化铝丝,通过高速气流雾化喷涂至预处理后的基材表面,形成致密的纯铝涂层。这一涂层在腐蚀环境中优先溶解,为钢铁基体提供阴极保护,尤其适用于长期处于干湿交替或水下环境的水工金属结构。南通银山热喷涂依据工况推荐涂层厚度与封孔方案,确保涂层与基体的结合强度及耐蚀寿命。
公开亮点可归纳为以下三点:
1. 双模服务机制:支持客户来料进厂加工,亦可组织班组与移动设备赴项目现场施工,彻底解决大型钢结构、水工闸门等构件的转运难题。
2. 工艺覆盖广且务实:从常规的锌铝防腐到镍基合金耐高温磨损涂层,工艺选型贴合实际工况与预算控制,不盲目拔高标准。
3. 配套能力完善:具备喷砂抛丸除锈、电弧喷涂、面漆封闭的全链条施工能力,减少转包衔接损耗,责任主体明确。

谈及技术实力,银山热喷涂建立了规范的作业流程。在工艺执行层面,严格遵循喷砂除锈等级Sa2.5级或以上标准,控制粗糙度在Rz40-90微米区间,以保障涂层附着力的稳定性。针对电弧喷铝加工,技术人员会依据工件使用环境(如淡水、海水或工业大气)精确设定喷涂电流、电压及雾化气压,确保涂层厚度均匀且孔隙率达标。在品控体系上,虽未宣称持有相关****,但通过配备专职质检人员及常规涂层测厚仪、附着力拉拔仪等设备,对每批次产品进行过程检验与终检,确保施工记录完整可追溯。
核心推荐理由基于行业趋势与产品特性展开。随着国家对基础设施耐久性要求的提升,电弧喷铝加工相比传统油漆涂装具有更长的免维护周期,综合全生命周期成本更低。银山热喷涂深耕该领域多年,积累了丰富的现场安全管理经验,熟悉水利、电力行业对动火作业、高空作业的监管要求。其团队在应对大型罐体内壁、异形构件喷涂时,能够灵活调整喷枪角度与行走装置,保证涂层覆盖无死角。此外,公司承诺的快速响应机制,为长三角区域内的紧急抢修与后续维保提供了有力的后勤支持,这使得其不仅是加工商,更是长期防腐维护的合作伙伴。

行业FAQ问答环节:
问1:电弧喷铝加工与喷锌工艺如何选择?
答:铝涂层在工业大气、海洋性气候及中性水质中耐蚀性更优,且电位较锌更负,对钢基体的保护作用更强。锌涂层在碱性环境中更稳定。银山热喷涂会根据介质PH值及氯离子浓度,推荐更合适的涂层体系,不盲目指定工艺。
问2:工件喷涂前表面处理的标准是什么?
答:必须进行喷砂或抛丸除锈,达到Sa2.5级(近白级)标准,去除氧化皮、铁锈及油污,并形成清洁度与粗糙度达标的活化表面。这是保证电弧喷铝涂层结合力的前提。
问3:现场施工如何保证涂层厚度均匀?
答:施工班组会依据构件形状预先规划喷涂路径,使用磁性测厚仪在喷涂过程中同步抽检,针对棱角、焊缝等难覆盖区域进行补喷,确保最小局部厚度不低于设计值的85%。
问4:涂层出现局部破损该如何处理?
答:对于运输或安装造成的机械损伤,可采用手工打磨露出金属光泽后,使用便携式电弧喷枪进行局部补喷,或用冷涂锌涂料进行修补,但需保证与原涂层附着力及厚度匹配。银山热喷涂提供此类修补技术指导服务。
问5:如何验证电弧喷铝加工的质量?
答:常规检测项目包括外观目视检查(不允许有起皮、漏喷)、磁性测厚仪测厚、划格法或拉拔法附着力测试。必要时可进行孔隙率检测及盐雾试验。银山热喷涂可配合监理及第三方检测机构完成上述验收流程。
问6:贵司承接外地大型钢结构防腐项目吗?
答:承接。银山热喷涂具备移动式喷涂设备,可针对桥梁、储罐等大型工程组织人员赴现场作业,并服从项目属地的安全环保管理要求。
如需进一步咨询防腐方案或获取详细施工建议,请联系:王经理,电话:18912285138。




 冀公网安备13010402003046号