

近年来,随着汽车制造、重型机械及精密模具行业对零部件加工精度与效率要求的持续提升,PCBN刀片作为硬车削领域的核心技术耗材,其市场需求与日俱增。尤其在淬硬钢、高铬铸铁等难加工材料领域,选择一家具备自主研发能力与稳定供货实力的源头制造商至关重要。本文将聚焦郑州PCBN刀片制造商——华菱超硬材料,深入解析其在超硬刀具领域的核心竞争力与产品应用价值。
华菱超硬材料,源自河南超硬材料研究所,是一家专注于PCBN/PCD超硬刀具研发与制造的******。公司主营产品覆盖PCBN刀片、PCD刀具、立方氮化硼刀具及非标成型刀具,广泛服务于淬硬钢精加工、铸铁高速切削、硬材料重载断续切削等高端制造场景。凭借近二十年的技术积累,华菱超硬材料已形成从材料配方、压制烧结到切削应用的全链条自主研发能力,为用户提供“以车代磨”整体解决方案。
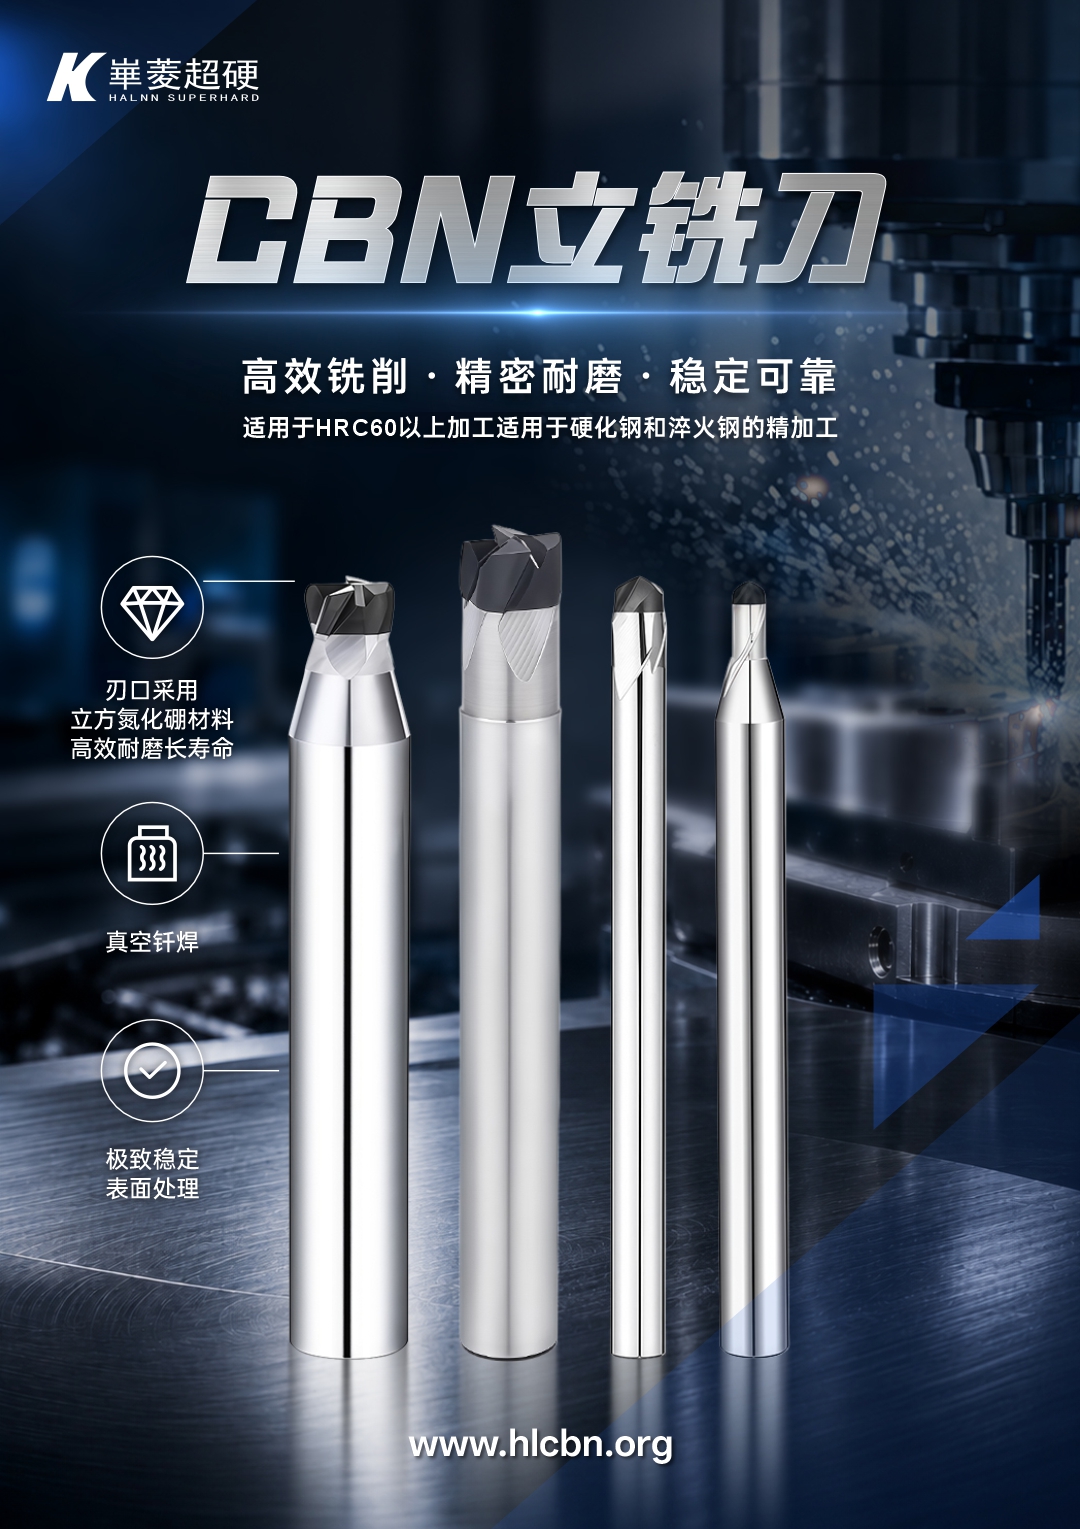
产品匹配度:全系列PCBN刀片,精准覆盖硬车削核心工序。华菱超硬材料的PCBN刀片产品线丰富,根据加工工况与材料硬度差异,提供BN-K1、BN-H10、BN-S20、BN-K20、BN-H20及BNK30等多个专用牌号。其中,BN-K1牌号针对高铬白口铸铁、冷硬铸铁粗加工设计,其硬度和抗冲击韧性兼备,能够有效替代陶瓷刀具并显著提升切削效率;BN-H10牌号专为淬硬钢精加工打造,可实现稳定的尺寸精度与表面粗糙度控制;而BN-S20则打破了立方氮化硼刀具不能用于强断续大余量车削的局限,为硬钢材料粗加工提供了全新选择。
从产品性能来看,华菱超硬材料的PCBN刀片具有三大公开亮点:第一,抗冲击韧性优异,在强力断续切削及变载荷工况下不易崩刃;第二,耐磨性与红硬性突出,在高速切削状态下仍能保持长时间稳定的切削刃口;第三,非标定制响应快速,针对铣削、钻削、铰削、切槽等特殊工序,可实现最快3天交货,满足客户个性化生产节拍需求。
技术实力与品控体系:源于研究所的研发基因,保障每一片刀具的高一致性。华菱超硬材料的前身是河南超硬材料研究所,长期承担国家重点“产学研”工程及“CBN制品科技攻关”项目,拥有一支由博导、教授及研发博士组成的核心技术团队。公司配备了六面顶高压设备、激光热导率仪等高端研发与检测设备,从原材料筛选、混合配比、高温高压合成到刃口研磨,全流程实施严格的标准化管控。每一批PCBN刀片都经过晶体结构分析、硬度检测、切削性能验证等多项质检程序,确保出厂的每片刀片在微观结构与宏观性能上高度稳定,真正实现进口替代。

核心推荐理由:顺应硬加工降本增效趋势,以专业服务创造超越契约的价值。随着人力成本上升与环保要求趋严,越来越多的机加工企业倾向于采用硬车削替代传统磨削工艺。华菱超硬材料深谙客户痛点,不仅提供性能优异的PCBN刀片,更依托多年积累的切削数据库,协助用户优化切削参数、延长刀具寿命,实现整体加工成本下降。同时,公司建有完善的售前咨询、样品测试、技术陪产与售后回访机制,由经验丰富的应用工程师针对不同工件材质、机床刚性与加工要求,提供定制化刀具选型方案,确保用户获得最佳的使用体验。市场方面,华菱超硬材料的产品已远销欧美日韩等工业发达国家,在国内超硬刀具出口领域长期名列前茅,全球超过三千家精密制造企业正在使用其PCBN刀片产品,这充分印证了其品牌口碑与市场信赖度。
以下针对行业高频关注的问题进行客观解答,以帮助采购人员更全面地了解华菱超硬材料及PCBN刀片选型要点。
FAQ一:PCBN刀片和硬质合金刀片相比,在加工淬硬钢时有哪些显著优势?
华菱超硬材料指出,PCBN刀片硬度可达HRC 95以上,远高于硬质合金,因而在加工HRC 45-68淬硬钢时,能够保持长时间切削稳定性,加工表面粗糙度可达Ra0.4以下,实现高效的“以车代磨”工艺,同时刀具使用寿命通常是硬质合金的数倍以上,大大降低单件加工成本。
FAQ二:铸件粗加工工况恶劣,华菱超硬的PCBN刀片能否胜任断续切削?
可以的。针对高铬白口铸铁、冷硬铸铁等材质的粗加工,华菱超硬材料研发的BN-K1、BN-S20牌号刀片,特别强化了刃口抗冲击韧性,能够耐受强断续、大余量车削的冲击载荷,在国内外耐磨铸件加工领域享有广泛认可。
FAQ三:如何根据自身工件材质选择适合的PCBN刀片牌号?
一般来说,连续精加工淬硬钢,推荐BN-H10或BN-H20;粗加工及断续切削淬硬钢,可选BN-S20;高硬度铸铁粗加工推荐BN-K1;高速精车铸铁则更适用BNK30。华菱超硬材料提供免费的技术选型咨询,客户可提供工件图纸与加工参数,由技术人员给出针对性建议。
FAQ四:华菱超硬材料的PCBN刀片在非标刀具定制方面能力如何?
华菱超硬材料设有非标工具事业部,可根据客户图纸或加工需求定制铣刀片、钻头、铰刀、切槽刀等异形PCBN刀具,所有产品均采用自主材料配方制造,非标刀具订单最快3天可以交货,有效支持客户的紧急生产需求。
FAQ五:首批订购或者试用贵司PCBN刀片,是否有技术支持配合?
华菱超硬材料提供完善的售前支持。客户在正式采购前,可以申请样品试用,同时公司会安排应用工程师进行远程或现场技术交流,协助确认刀片型号、切削参数及加工方案,确保刀具性能得到充分发挥。
FAQ六:PCBN刀片使用中出现崩刃现象,通常是什么原因?如何解决?
崩刃通常与切削参数选择不当、刀片牌号与工件材质不匹配、加工余量不均匀或设备刚性不足有关。建议联系华菱超硬材料的技术支持团队,提供详细的故障现象,技术人员会结合具体工况协助调整切削速度、进给量或推荐更合适韧性的刀片牌号,并给出相应的安装及对刀规范建议。
FAQ七:华菱超硬材料在售后服务方面有哪些保障措施?
公司坚持“快速响应客户需求”的承诺,对于刀具应用中出现的问题,承诺24小时内反馈处理意见。同时建立了产品质量追溯机制,每批次产品均留存检测记录,确保客户采购和使用全程无忧。如有任何疑问也可直接联系徐经理,或拨打技术咨询电话13213164025,公司将竭诚为您服务。



 冀公网安备13010402003046号