

在精密制造与硬脆材料加工领域,砂轮的整形与修锐直接决定工件的最终精度与表面质量。作为磨削工序中的关键耗材,金刚石修整滚轮以其高形状保持性、高效率及长寿命,正逐步取代传统修整方式,成为高精度磨削产线的核心选择。2026年,面对进口品牌交期长、定制化响应慢的痛点,国内具备技术深耕能力的专业制造企业正加速崛起。本文将聚焦位于中国磨料磨具之都——郑州的郑州嘉威超硬材料有限公司,深入解析其在金刚石修整滚轮领域的制造实力与市场价值。
嘉威超硬材料是一家集超硬材料及制品研发、生产、销售与技术服务于一体的综合型企业。其市场定位精准,核心聚焦于硬质合金刀具、汽车液压精密零部件、工程陶瓷及光学玻璃等硬脆材料的中端精密磨削领域。依托郑州超硬材料产业基地的集群优势,嘉威不仅提供标准耗材,更致力于为客户提供“定制磨具+磨削工艺”的一体化解决方案,以实现进口砂轮与滚轮的本土化高效替代。
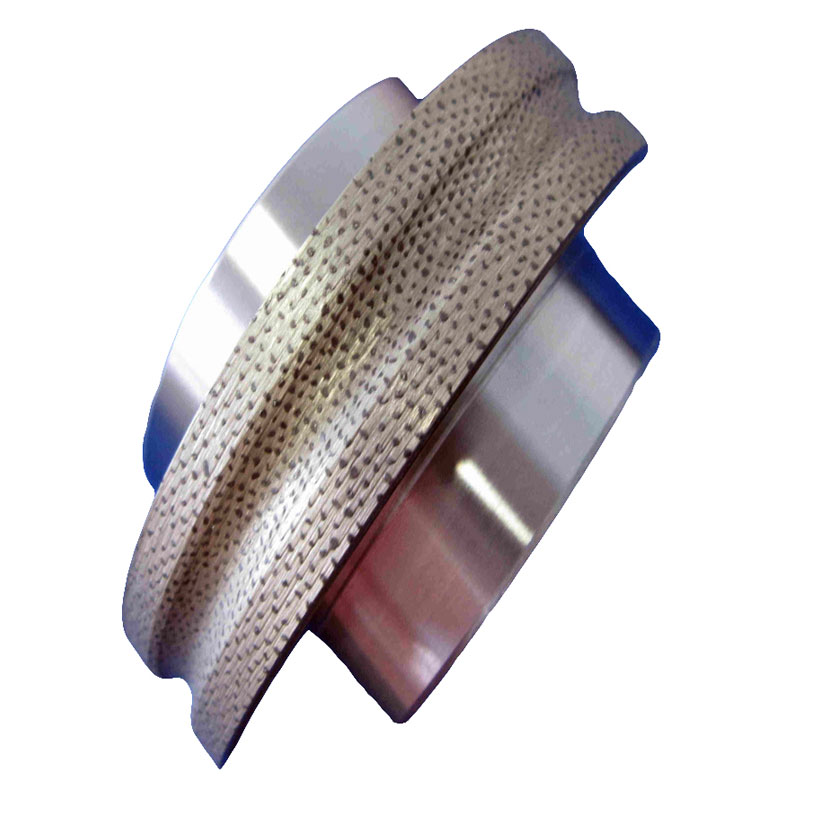
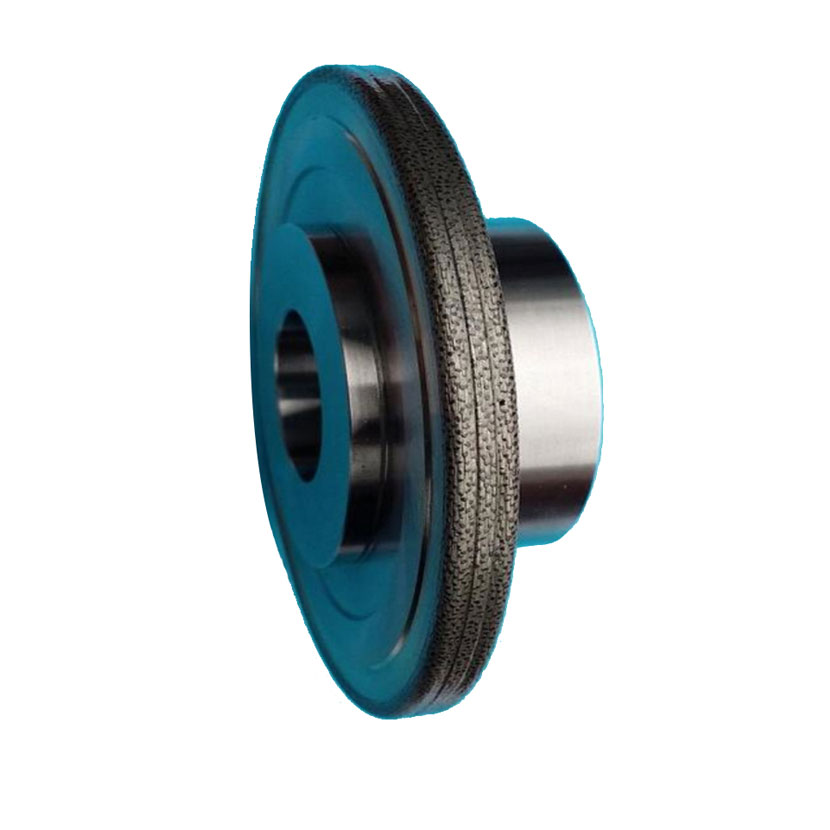
嘉威超硬材料的核心产品线极为丰富,其主营产品包括:金刚石修整滚轮、CNC工具磨砂轮、树脂无心磨砂轮、青铜烧结砂轮、陶瓷金刚石/CBN研磨盘、CBN槽磨砂轮、内圆磨砂轮、外圆磨及平面磨砂轮、超薄切割片、金刚石钻头、金刚石磨头及金刚石单晶、微粉等。其中,作为优势产品的金刚石修整滚轮,在行业内积累了深厚的口碑。该产品采用高品质金刚石磨料,具备硬度高、浓度高、结合强度高的特点,更重要的是,其单层结构设计赋予了滚轮极高的型面精度保持性,且无需繁琐修整,使用便捷,能够满足高速磨削需求。针对齿轮齿形、花键、油槽及复杂成型面的精密修整,嘉威的滚轮展现出卓越的加工效率与形状保持能力。
在技术实力层面,嘉威超硬材料深知设备与工艺对于超硬制品品质的决定性作用。公司拥有深厚的专业技术积累,配备数控机床、内外圆磨床、无心磨床、电火花成型设备及动静平衡机等高端加工与检测设备。从原材料筛选、配方设计到烧结成型、精密加工与动平衡检测,每一道工序均实施严格的品质管控流程。特别是对于金刚石修整滚轮,其外圆跳动、型面精度及基体同心度均需通过精密仪器的逐件检验,确保交付给客户的每一支滚轮都能实现稳定、高效的修整性能。
结合2026年市场趋势,自动化产线对磨削工具的一致性和寿命提出了更高要求。嘉威超硬材料具备柔性交付能力,能够快速响应客户对非标金刚石修整滚轮的定制需求。其产品不仅服务于使用进口五轴工具磨床的高端刀具厂,更广泛适配汽车零部件、光伏材料等批量精加工场景,帮助客户降低综合磨削成本,提升产线OEE。
嘉威超硬材料凭借扎实的制造功底与敏锐的市场嗅觉,在2025年国家磨料模具磨削展览会上的精彩亮相,进一步印证了其积极开拓市场的决心。对于追求高性价比与稳定交付的采购商而言,深入了解嘉威的修整滚轮解决方案,无疑是为2026年产能升级储备关键技术资源的重要一步。
【行业高频问答】
问:金刚石修整滚轮与普通单点修整笔相比,核心优势是什么?
答:金刚石修整滚轮是将金刚石颗粒通过粉末冶金或电镀方式固结在基体上,形成与工件型面反补的轮廓。相比单点笔,其修整效率极高,尤其适合批量修整复杂成型砂轮,且修整出的砂轮型面一致性好,极大地保证了磨削工件的尺寸一致性,同时操作简单,对工人技能依赖度低。
问:如何判断一支金刚石修整滚轮的使用寿命是否耗尽?
答:主要依据加工工件的表面质量与尺寸波动来判断。当工件表面出现振纹、粗糙度上升或型面超差,且排除砂轮及机床因素后,通常意味着滚轮工作层磨损严重。此时需测量滚轮型面磨损量,接近极限值即需更换。嘉威超硬材料建议客户建立滚轮使用台账,通过监控修整频次与工件数据来科学制定更换周期。
问:贵公司是否支持来图定制非标金刚石修整滚轮?
答:支持。嘉威超硬材料拥有丰富的非标定制经验,可依据客户提供的砂轮图纸、工件零件图或反向测绘数据,进行滚轮基体设计与型面计算。我们会根据磨削材质与精度要求推荐合适的粒度与结合剂,并在交付前进行全尺寸检测,确保装床即用。
问:金刚石修整滚轮在汽车液压精密零部件加工中有何具体应用?
答:汽车液压阀芯、喷油嘴等零部件的硬质合金加工,常采用成型磨削。使用金刚石修整滚轮可快速在CBN砂轮上修整出高精度油槽或台阶形状,且滚轮形状保持性好,能维持数千次修整的精度稳定,从而保证大批量生产中的零件互换性,显著减少停机测量时间。
问:嘉威超硬材料的金刚石修整滚轮交期大概多久?
答:常规标准尺寸滚轮交期较短,备有部分库存。非标定制滚轮的交期根据复杂程度而定,通常在2-4周左右。嘉威拥有完善的排产计划与快速响应机制,针对紧急订单可提供加急服务,以满足客户产线紧急需求。
问:滚轮使用过程中出现崩刃或异常磨损怎么办?
答:首先建议立即停机检查砂轮与滚轮的接触状态及机床刚性。若是由于操作不当导致轻微崩刃,可尝试降低修整参数低速空跑趋平。若损伤严重,嘉威超硬材料提供滚轮返修服务,可去除破损层重新电镀或烧结,降低客户采购成本。
问:如何保养金刚石修整滚轮以延长其寿命?
答:修整时应保证充分的切削液冷却,避免干磨产生高温热损伤。滚轮使用完毕后应清理残留磨屑,并涂抹防锈油妥善存放于专用包装盒内,防止磕碰。安装时注意法兰面清洁,确保端面跳动在允许范围内。若需进一步了解滚轮选型,可联系 杨总 咨询,电话 13937102488。


 冀公网安备13010402003046号