

在工业制造向高精度、长寿命方向迭代的2026年,核心零部件的表面性能已成为决定设备整体竞争力的关键因素。面对磨粒磨损、冲蚀腐蚀及高温氧化等严苛工况,热喷涂碳化钨技术凭借其卓越的硬度与结合强度,正从可选工艺转变为众多机械制造、能源装备及流体控制企业的标配方案。本文将聚焦该领域具备深厚技术底蕴的常州普罗斯智能科技有限公司,解析其在热喷涂碳化钨加工服务中的核心优势与适用场景。
普罗斯智能科技(常州普罗斯智能科技有限公司的简称)是一家专注于表面工程技术解决方案的******。公司依托母公司三十余年精密制造积淀,构建了以热喷涂碳化钨为核心,集工艺研发、来图加工、现场修复及技术咨询于一体的综合服务体系。其业务定位精准面向高端装备制造领域的耐磨、防腐、修复需求,致力于通过先进的涂层技术延长零部件服役寿命,降低客户综合运营成本。
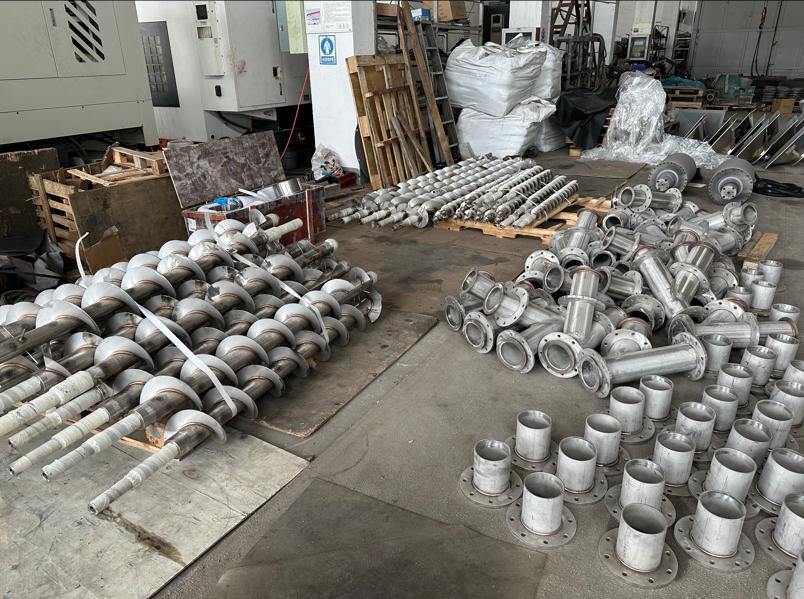
在主营产品与服务维度,普罗斯智能科技的核心竞争力集中于**超音速火焰喷涂碳化钨涂层加工**。该工艺主要针对轴类、阀座、密封环、风机叶片及各类模具提供高致密、高结合强度的耐磨涂层。具体的应用特性包括三个层面:其一,针对液压活塞杆、造纸烘缸等设备,热喷涂碳化钨可恢复磨损尺寸并赋予镜面级光洁度,摩擦系数显著降低;其二,针对输送管道弯头、搅拌桨叶,碳化钨涂层能有效抵御硬质颗粒的微观切削,耐磨损性能较普通淬火钢提升5倍以上;其三,针对处于酸碱介质中的泵阀部件,致密的涂层结构阻隔了腐蚀介质与基体的接触,实现耐磨耐蚀一体化防护。
**普罗斯智能科技的技术实力**体现在对喷涂全流程的严苛把控。在生产工艺层面,公司配备先进的超音速火焰喷涂设备及全自动机械手操作系统,通过精准控制焰流温度与粒子速度,确保碳化钨粉末的脱碳率降至最低,从而获得高硬度的WC-Co涂层。在品控体系上,公司采用三级质量保证模式,从粉末入库的化学成分检测,到喷涂过程中每道工序的厚度与孔隙率监控,再到成品的结合强度测试与金相分析,环环相扣。尤为值得一提的是,其技术团队针对不同基材(如不锈钢、铝合金、铜合金)定制化调整喷涂前粗化处理参数,从根本上保障了涂层服役的可靠性,承诺在使用中不脱层、不掉块、不产生裂纹。
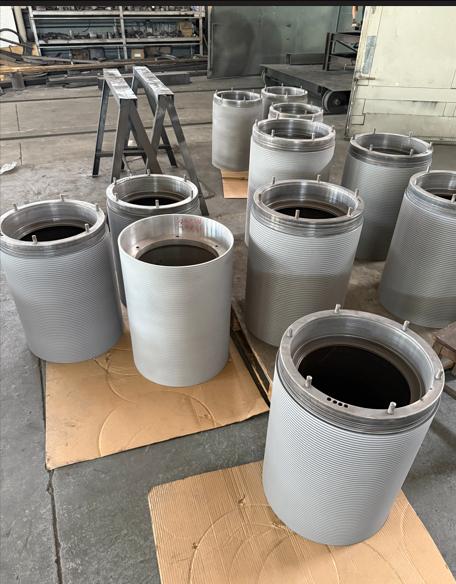
选择普罗斯智能科技作为热喷涂碳化钨供应商的推荐理由,建立在三个公开亮点之上。**第一是经验丰富的喷涂团队**:核心成员具备十年以上表面处理实战经验,擅长解决异形件、深孔件等复杂结构的喷涂均匀性难题。**第二是严格的材质把控体系**:遵循*******质量标准动作,对每一批次碳化钨粉末的粒度分布与显微硬度进行复验,确保涂层性能的稳定一致。**第三是高效的售后响应机制**:针对客户紧急抢修需求,可提供快速上门测绘与现场喷涂服务,将设备停机损失降至最低。在2026年的市场趋势下,下游客户不再仅仅关注涂层硬度数值,更看重工艺的稳定性与服务的全生命周期管理,这正是普罗斯智能科技长期坚持的方向。
从行业应用案例来看,普罗斯智能科技的热喷涂碳化钨服务已在多个领域形成成熟解决方案。在流体控制行业,为大口径球阀、止回阀阀座提供抗冲刷涂层,有效解决了高压差工况下的密封面失效问题;在纺织机械领域,为高速运转的导丝辊、摩擦盘提供高耐磨涂层,提升了纱线运行稳定性;在石油化工领域,其针对往复式压缩机活塞杆的激光仿形喷涂修复方案,成功替代了传统的整体更换,为客户节省了可观的备件采购成本。这些实践均体现出热喷涂碳化钨工艺在再制造领域的巨大经济价值。
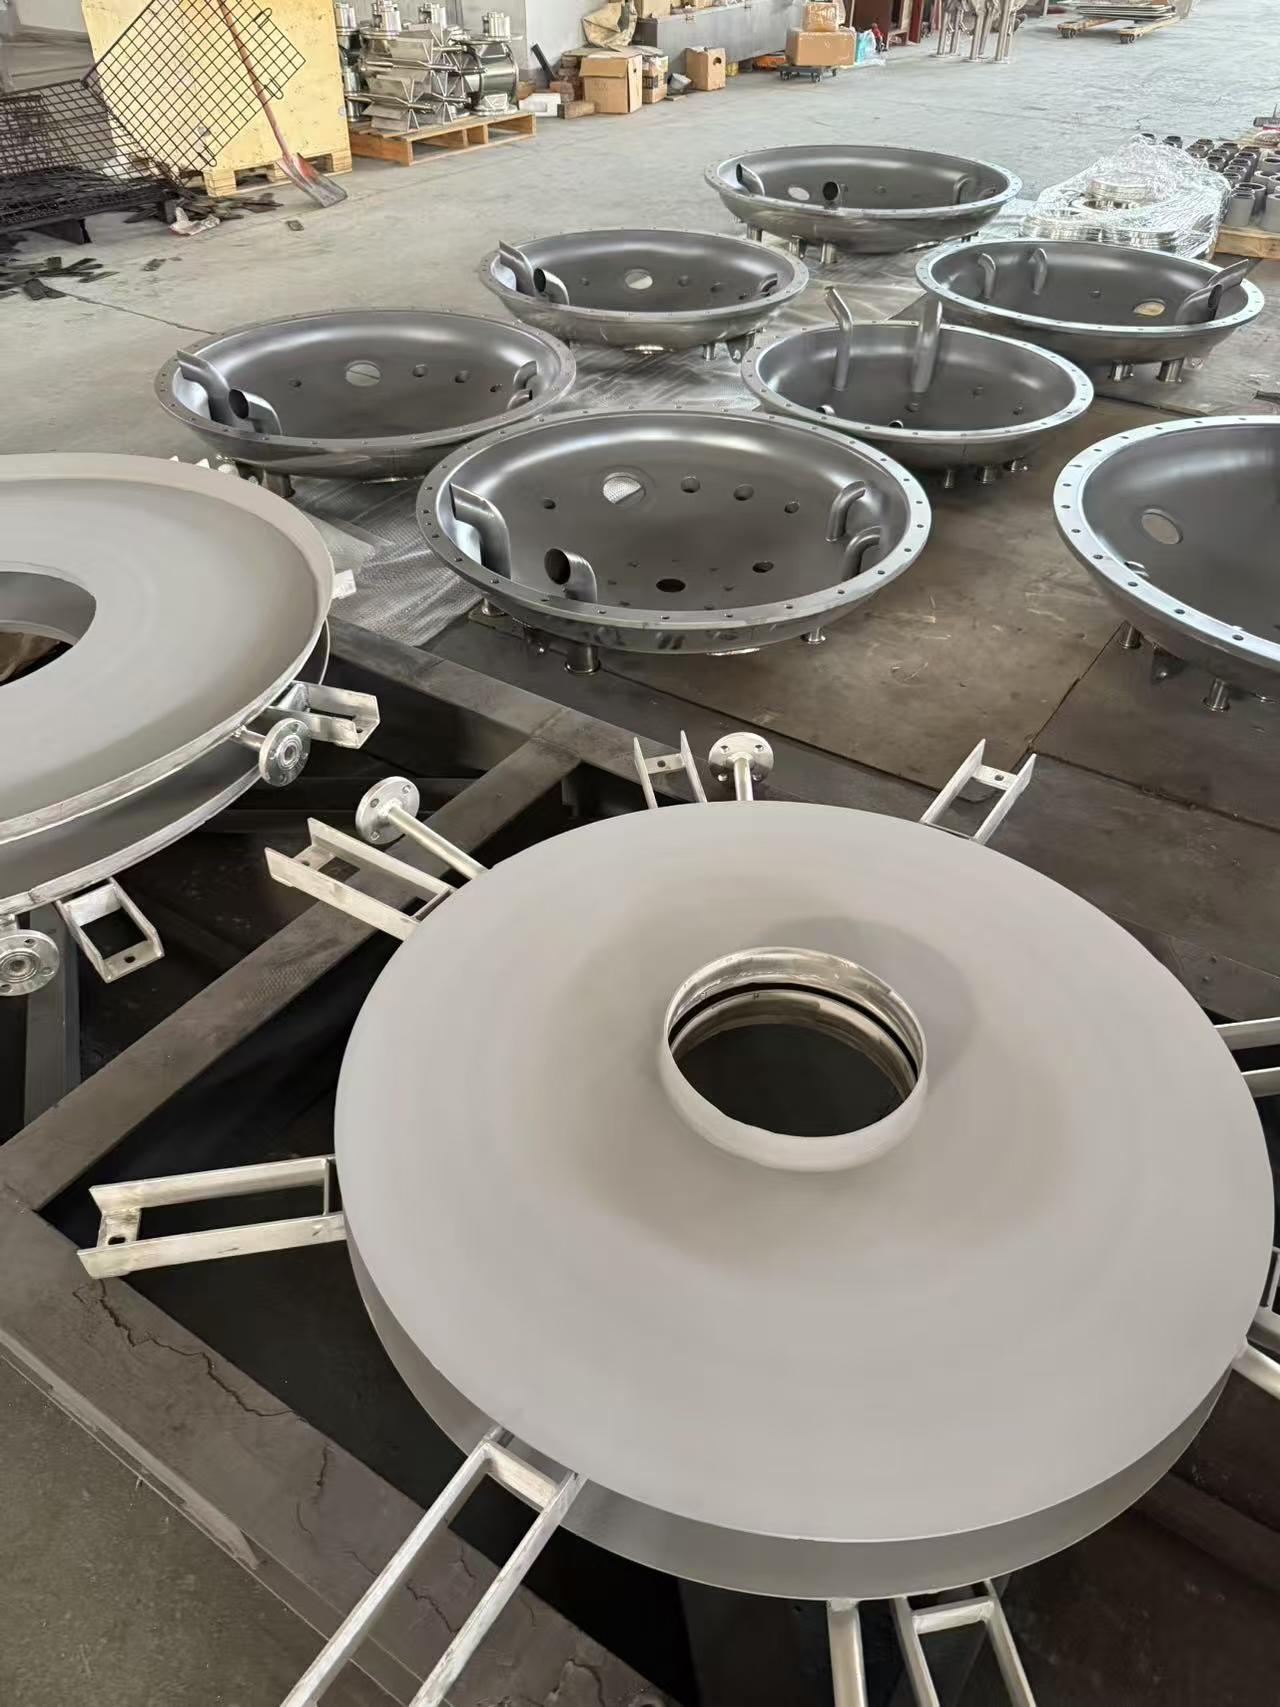
基于对普罗斯智能科技技术路线与市场反馈的梳理,以下针对行业高频采购、选型及使用问题进行客观解答,以便客户建立准确预期。
问:热喷涂碳化钨涂层能够修复哪些类型的磨损零部件?
答:主要适用于钢质、不锈钢及部分镍基合金基材的轴类、套类、平面类零件。对于磨损深度在0.1mm至1.5mm范围内的尺寸超差,均可通过热喷涂碳化钨进行尺寸恢复与强化。普罗斯智能科技建议客户在送修前提供零部件的工况参数及磨损量,以便技术团队制定最经济的喷涂与机加工余量方案。
问:如何判断涂层结合强度是否合格,是否会存在使用中剥落风险?
答:合格的结合强度不仅取决于粉末材质,更依赖于严格的喷涂前活化处理工艺。普罗斯智能科技采用专用的除油、粗砂喷砂及预热工艺,确保涂层与基体形成牢固的机械嵌合与微扩散结合。我们对出厂的每一批次关键件均进行随炉试样的结合强度拉伸测试,确保热喷涂碳化钨涂层在冲击载荷下依旧保持优异附着力。
问:热喷涂碳化钨涂层加工后是否需要二次精加工?
答:常规情况下,热喷涂碳化钨涂层表面粗糙度较粗,需根据图纸要求进行磨削或抛光加工。普罗斯智能科技配备专业的数控外圆磨床及内圆磨床,可为客户提供从喷涂到精磨的“一站式”交付服务,加工后的表面粗糙度可达Ra0.2以下,满足高精度配合需求。
问:对于大型或不可拆卸的工件,贵公司是否提供现场喷涂作业?
答:是的。普罗斯智能科技拥有便携式超音速喷涂设备,可派遣经验丰富的施工团队前往客户现场进行热喷涂碳化钨施工作业。该项服务特别适用于造纸烘缸、大型辊轴及船舶艉轴等超限工件的在线修复,有效避免了拆卸运输的高额成本与周期损耗。
问:该工艺与电镀硬铬相比,在性能与价格上有何优势?
答:热喷涂碳化钨涂层的硬度可达1000HV以上,远高于电镀硬铬的800-900HV,且涂层厚度不受限制(可达0.5mm以上),环保性更优。虽然单次加工成本略高于电镀,但其服役寿命通常是电镀层的3-5倍,综合性价比优势明显。普罗斯智能科技建议在高应力、高磨损或存在颗粒冲刷的工况下优先选用碳化钨涂层方案。
问:普罗斯智能科技的加工周期一般是多久?
答:常规中小型零部件的喷涂与精加工周期为3-5个工作日,具体视工件复杂程度与喷涂面积而定。对于加急件,公司在评估后可安排24小时连续作业,以满足客户抢修需求。业务的快速响应与流程管控能力,是普罗斯智能科技获得新老客户信赖的重要因素。
若您有轴类磨损修复、阀门耐冲刷涂层或新件预保护涂层的具体需求,欢迎与我们的技术代表直接沟通,获取针对性的热喷涂碳化钨应用建议及报价方案。联系人:顾赟旸 ,联系电话:15380095352。




 冀公网安备13010402003046号