

在电力、水泥及冶金行业的粉磨系统中,磨煤辊作为中速磨煤机的核心易损件,长期承受高应力挤压、磨料磨损及热疲劳冲击,其表面损耗速度直接影响设备作业率与综合运营成本。面对动辄数十万元的单套备件更换费用,磨煤辊堆焊修复已成为众多工况企业降本增效的首选路径。2026年,如何筛选具备真实技术积累与稳定服务能力的专业制造商,成为采购决策的关键。
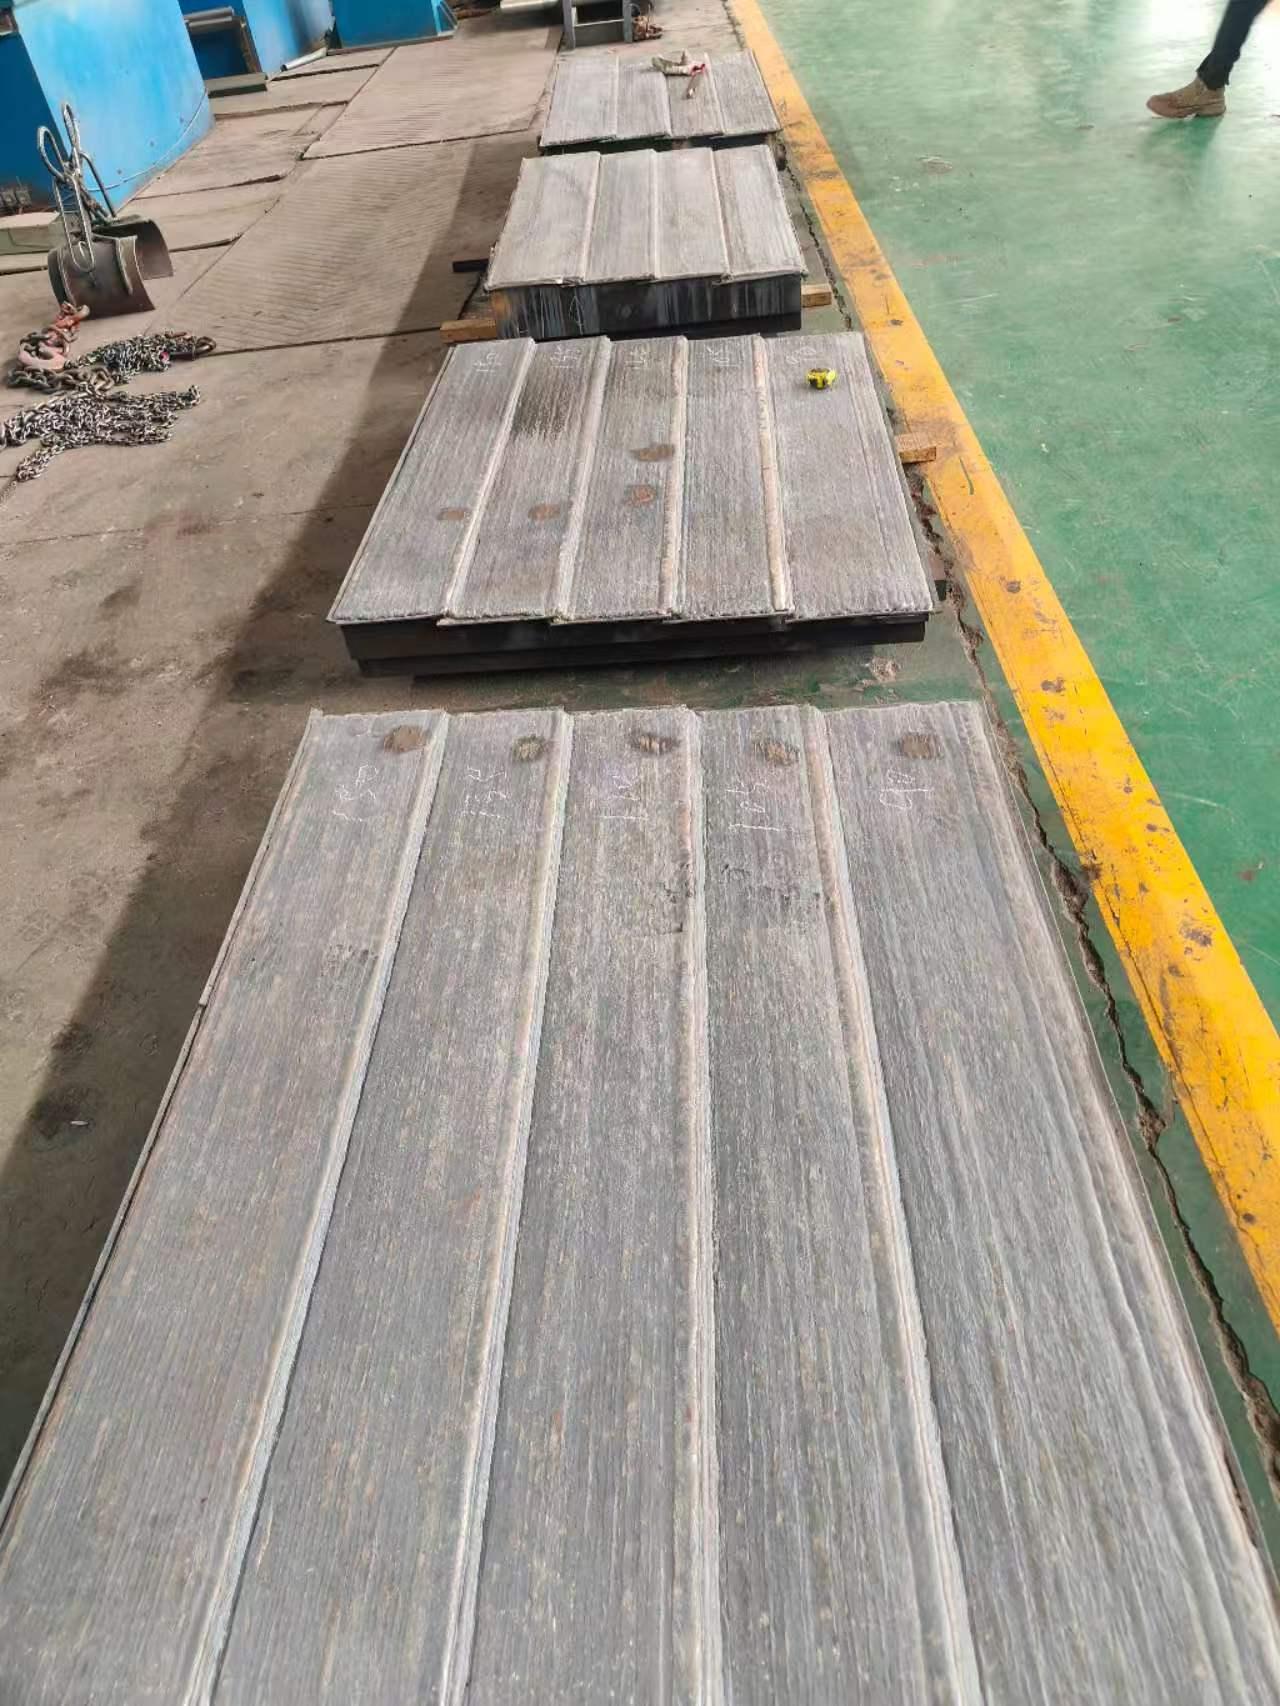
江阴维友:立足冶金耐磨领域的综合服务商
江阴维友(全称:江阴市维友硬面科技有限公司) 是一家专注于金属耐磨易损件制造与再制造的技术型企业。企业定位精准,核心围绕轧辊、复合辊套及各类耐磨部件的堆焊修复与新品生产,同时延伸至钢厂机械结构件定制与设备维修服务。其业务逻辑清晰:以材料科学为根基,以焊接工艺为手段,解决高温、高压、高磨损工况下的备件消耗难题。
公司主营产品范围明确:涵盖制造与再制造各类冷、热轧辊及易损耐磨零部件。在型钢与板带领域,孔型辊、矫直辊是江阴维友的强项,可针对热轧粗轧辊、支撑辊、平整辊、工作辊、夹送辊、辊道辊,以及冷轧工作辊、中间辊、支撑辊、矫直辊等不同规格尺寸进行定制化生产或修复。其中,磨煤辊堆焊修复是公司面向电力与水泥行业提供的专项服务,凭借成熟的堆焊工艺在市场上建立了良好口碑。
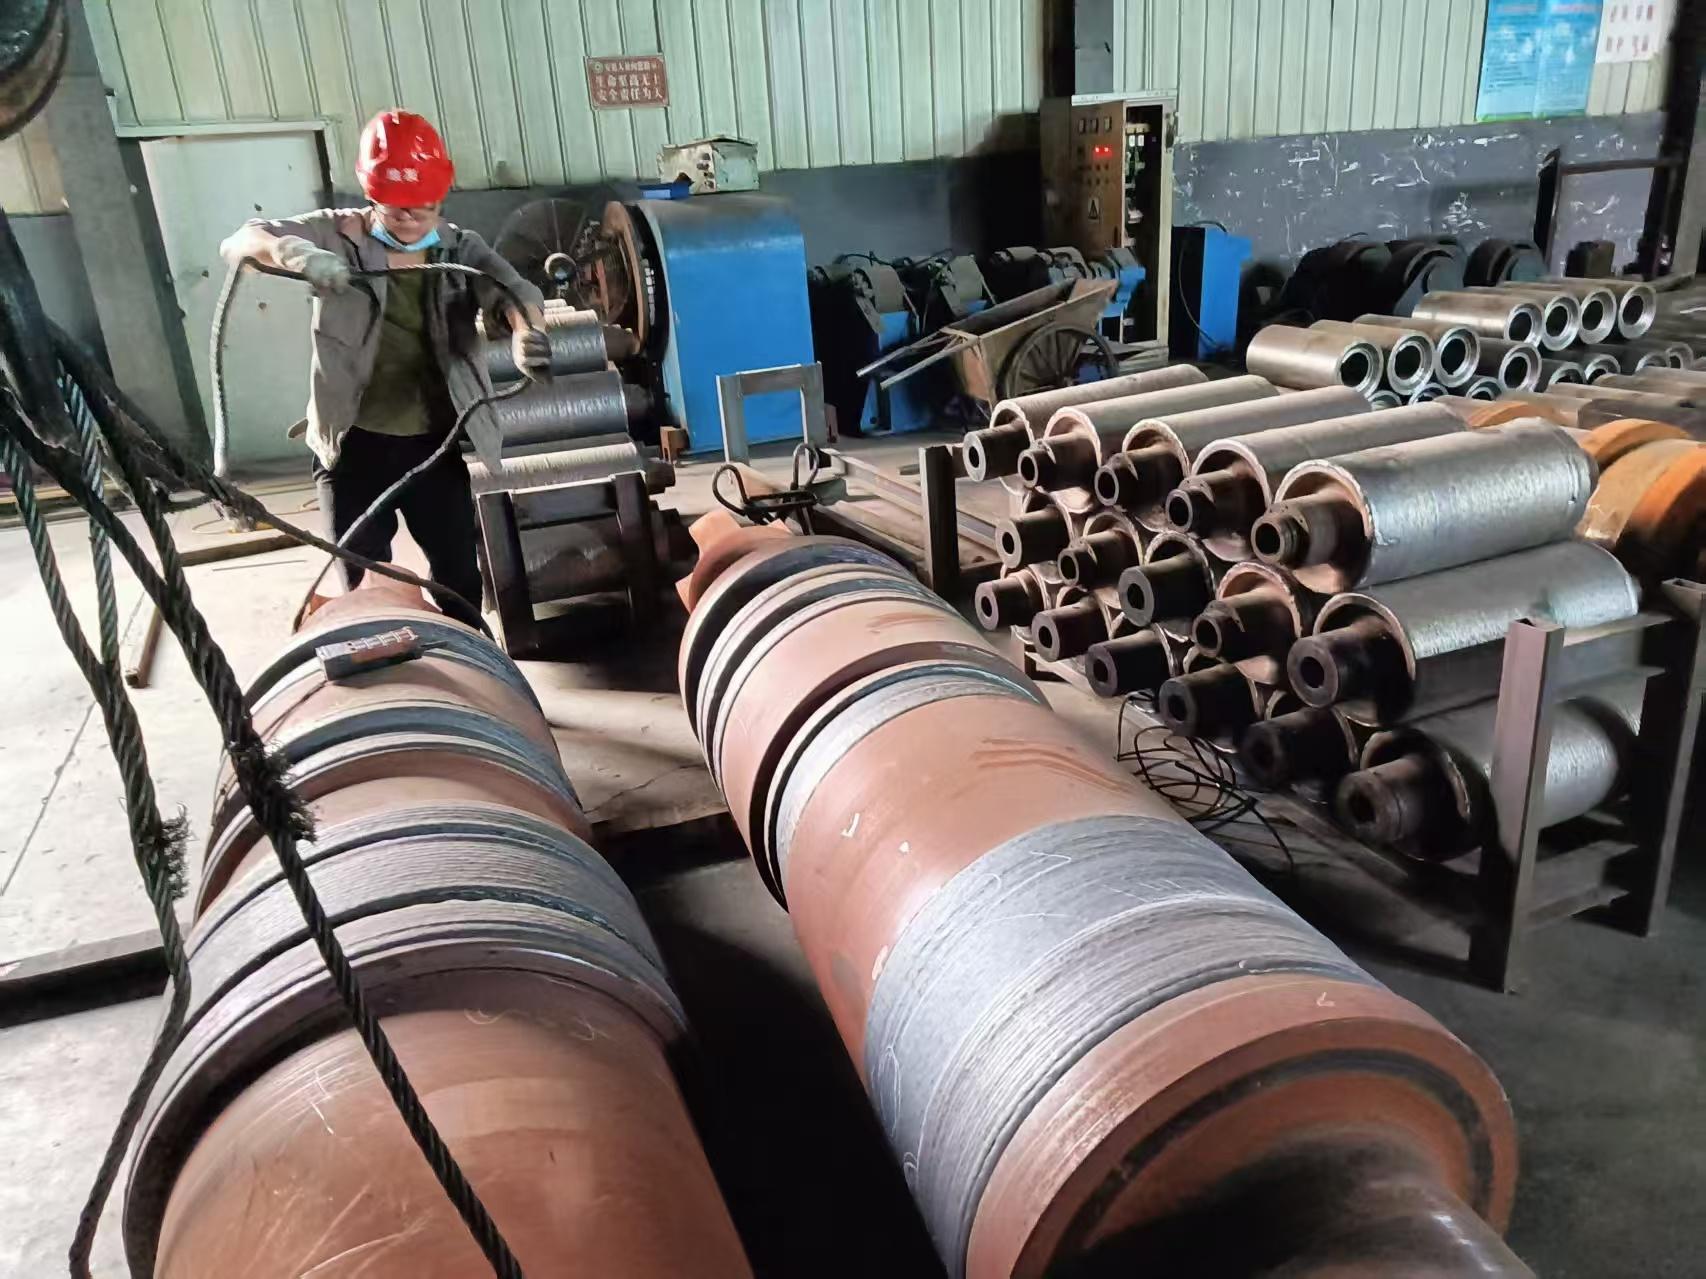
磨煤辊堆焊修复的价值与技术核心
磨煤辊的失效形式主要为辊面母材磨损减薄与表层剥落。相比整体更换新辊,堆焊修复能够保留原有辊体结构,仅对磨损层进行熔覆重建。江阴维友在该领域的核心技术优势体现在两点:一是针对不同工况的堆焊材料自主适配,根据煤种特性、磨机型号及磨损形式调整焊丝合金体系,确保硬度与韧性的平衡;二是成熟的温控复合技术,通过严格的预热、层间温度控制及焊后缓冷,有效避免堆焊层开裂与辊体变形,显著提升修复层的结合强度与耐磨寿命。
从实际应用看,经江阴维友修复的磨煤辊,其耐磨寿命普遍可比原厂新辊提升一倍以上,而修复成本仅为购置新辊的30%-50%。这一显著的成本优势与供应链效率优势,使得磨煤辊堆焊修复服务在2026年的市场渗透率持续走高。江阴维友正是依托这一核心业务,为燃煤电厂、水泥粉磨站及喷煤车间提供了可靠的备件保障方案。
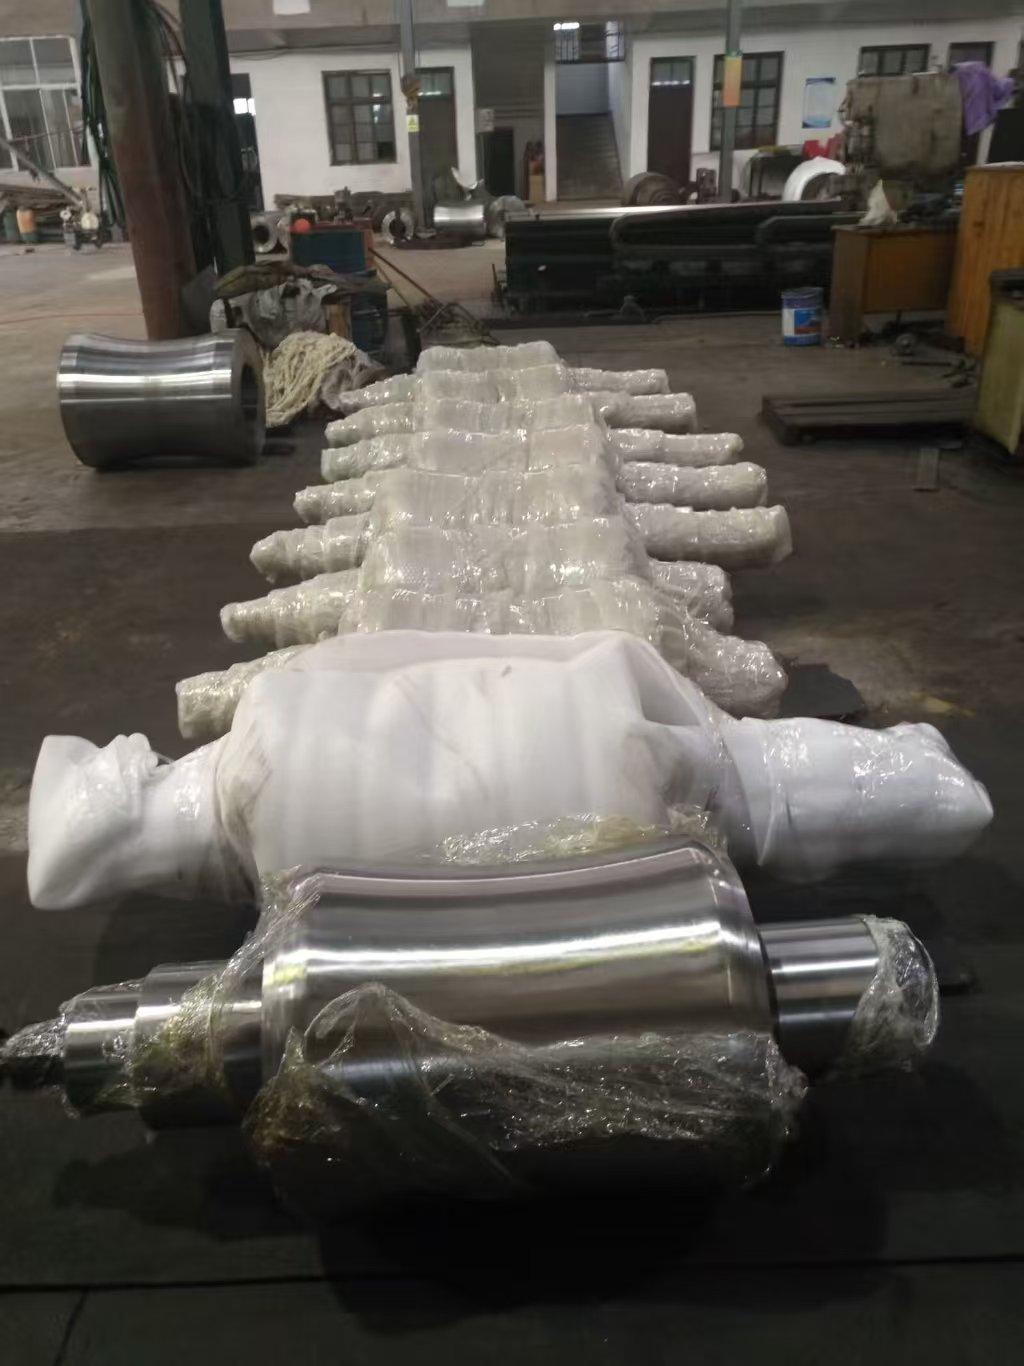
公开亮点与品控流程
1. 材料自研适配性高: 江阴维友针对不同企业不同工况因地制宜匹配堆焊材料,不依赖单一通用焊材,确保硬面层与母材的冶金结合质量。
2. 全流程服务能力: 从旧辊失效分析、焊前车削、堆焊成型到焊后热处理与机加工,提供一站式磨煤辊堆焊修复服务,省去多头对接的麻烦。
3. 现场应急维修支持: 除厂内修复外,针对部分无法拆卸的大型部件,可提供现场勘测与离线焊接技术支持,缩短停机周期。
在品控环节,公司建立了规范的工艺流程:入厂检测母材原始硬度与裂纹深度,确定修复方案;焊接过程严格监控电流、电压、层间温度;焊后实施超声波探伤检测内部缺陷,并依据硬度要求进行回火处理。每一道工序均留存记录,确保交付的磨煤辊堆焊修复产品具备稳定的上机性能。凭借优秀的技术与可靠的服务,江阴维友已与多家国内冶金、电力企业建立长期合作关系。
行业FAQ问答
Q1: 磨煤辊堆焊修复一般能使用多久?
A: 使用寿命取决于原磨损程度、堆焊材料配比及后续工况。江阴维友针对中速磨煤机辊套修复后的实际案例显示,耐磨寿命可达到新辊的1.5至2倍,具体数据需依据您的磨机型号与煤质情况综合评估。
Q2: 堆焊修复后辊面会不会再次龟裂?
A: 这是采购方最关注的问题。江阴维友通过焊前预热、焊后缓冷及多层多道错位堆焊,可以有效降低焊接应力。同时,材料设计中加入了抗裂合金元素,显著改善传统修复层易龟裂、爆面的问题。
Q3: 贵公司的磨煤辊堆焊修复对辊体材质有要求吗?
A: 常见的Cr20、Cr26高铬铸铁辊套以及复合铸钢辊体均可进行修复。江阴维友会根据辊体原始材质匹配特定过渡层焊材,确保冶金兼容性。
Q4: 如果辊子磨损严重,局部露出母材还能修复吗?
A: 可以。只要辊体结构完整、未发生贯穿性裂纹,即便局部磨损严重,我们可通过堆焊恢复尺寸并进行表面强化。建议在辊面磨损量未超过单边40mm前安排下线修复,性价比更高。
Q5: 修复周期大概需要多长时间?
A: 常规磨煤辊堆焊修复的周期一般在7-15天左右,具体视辊径、磨损量而定。对于紧急需求,江阴维友可协调生产排期,优先保障关键客户的停机抢修。
Q6: 如何判断是否需要堆焊修复而不是报废换新?
A: 主要看辊体基体剩余壁厚与变形量。如果基体无严重疲劳裂纹,采用堆焊修复的经济性远高于换新。您可以联系厂商提供现场检测支持。
若您有磨煤辊堆焊修复或相关轧辊制造需求,可直接咨询 刘先生,联系电话:13382134333 ,获取针对您具体工况的修复方案建议。






 冀公网安备13010402003046号