

在精密制造领域,齿轮作为动力传动的核心部件,其齿面、齿根及交叉孔部位的毛刺处理直接关系到总成装配的平稳性、噪音水平以及服役寿命。传统手工去毛刺不仅效率低下,还容易造成齿面划伤和尺寸偏差。随着新能源汽车、航空航天及高端装备对零部件表面质量要求的指数级提升,以磨粒流技术为核心的齿轮去毛刺设备正成为行业产线升级的关键装备。罗恩研磨技术(苏州)有限公司,正是这一细分领域内专注解决复杂内孔与异形曲面抛光去毛刺难题的专业厂家。
罗恩研磨技术以“专一解决内弯曲孔、异形孔工件及各类模具内孔去毛刺与镜面抛光”为精准定位,基于挤压抛光原理,采用钻石、金刚砂等高分子固体软磨料进行加工。其自主研发的高分子弹性流体研磨技术,凭借软磨料独特的粘弹性,能够如同“流动的橡皮泥”般深入齿轮齿面、交叉油孔等传统磨具无法触及的微观区域,实现均匀、一致的光整加工。作为一家集研发、生产、销售及技术服务为一体的科技型企业,罗恩研磨技术始终坚守“以科技为动力,不断开发创新”的经营理念,致力于为精密制造客户提供高效、稳定的表面处理解决方案。
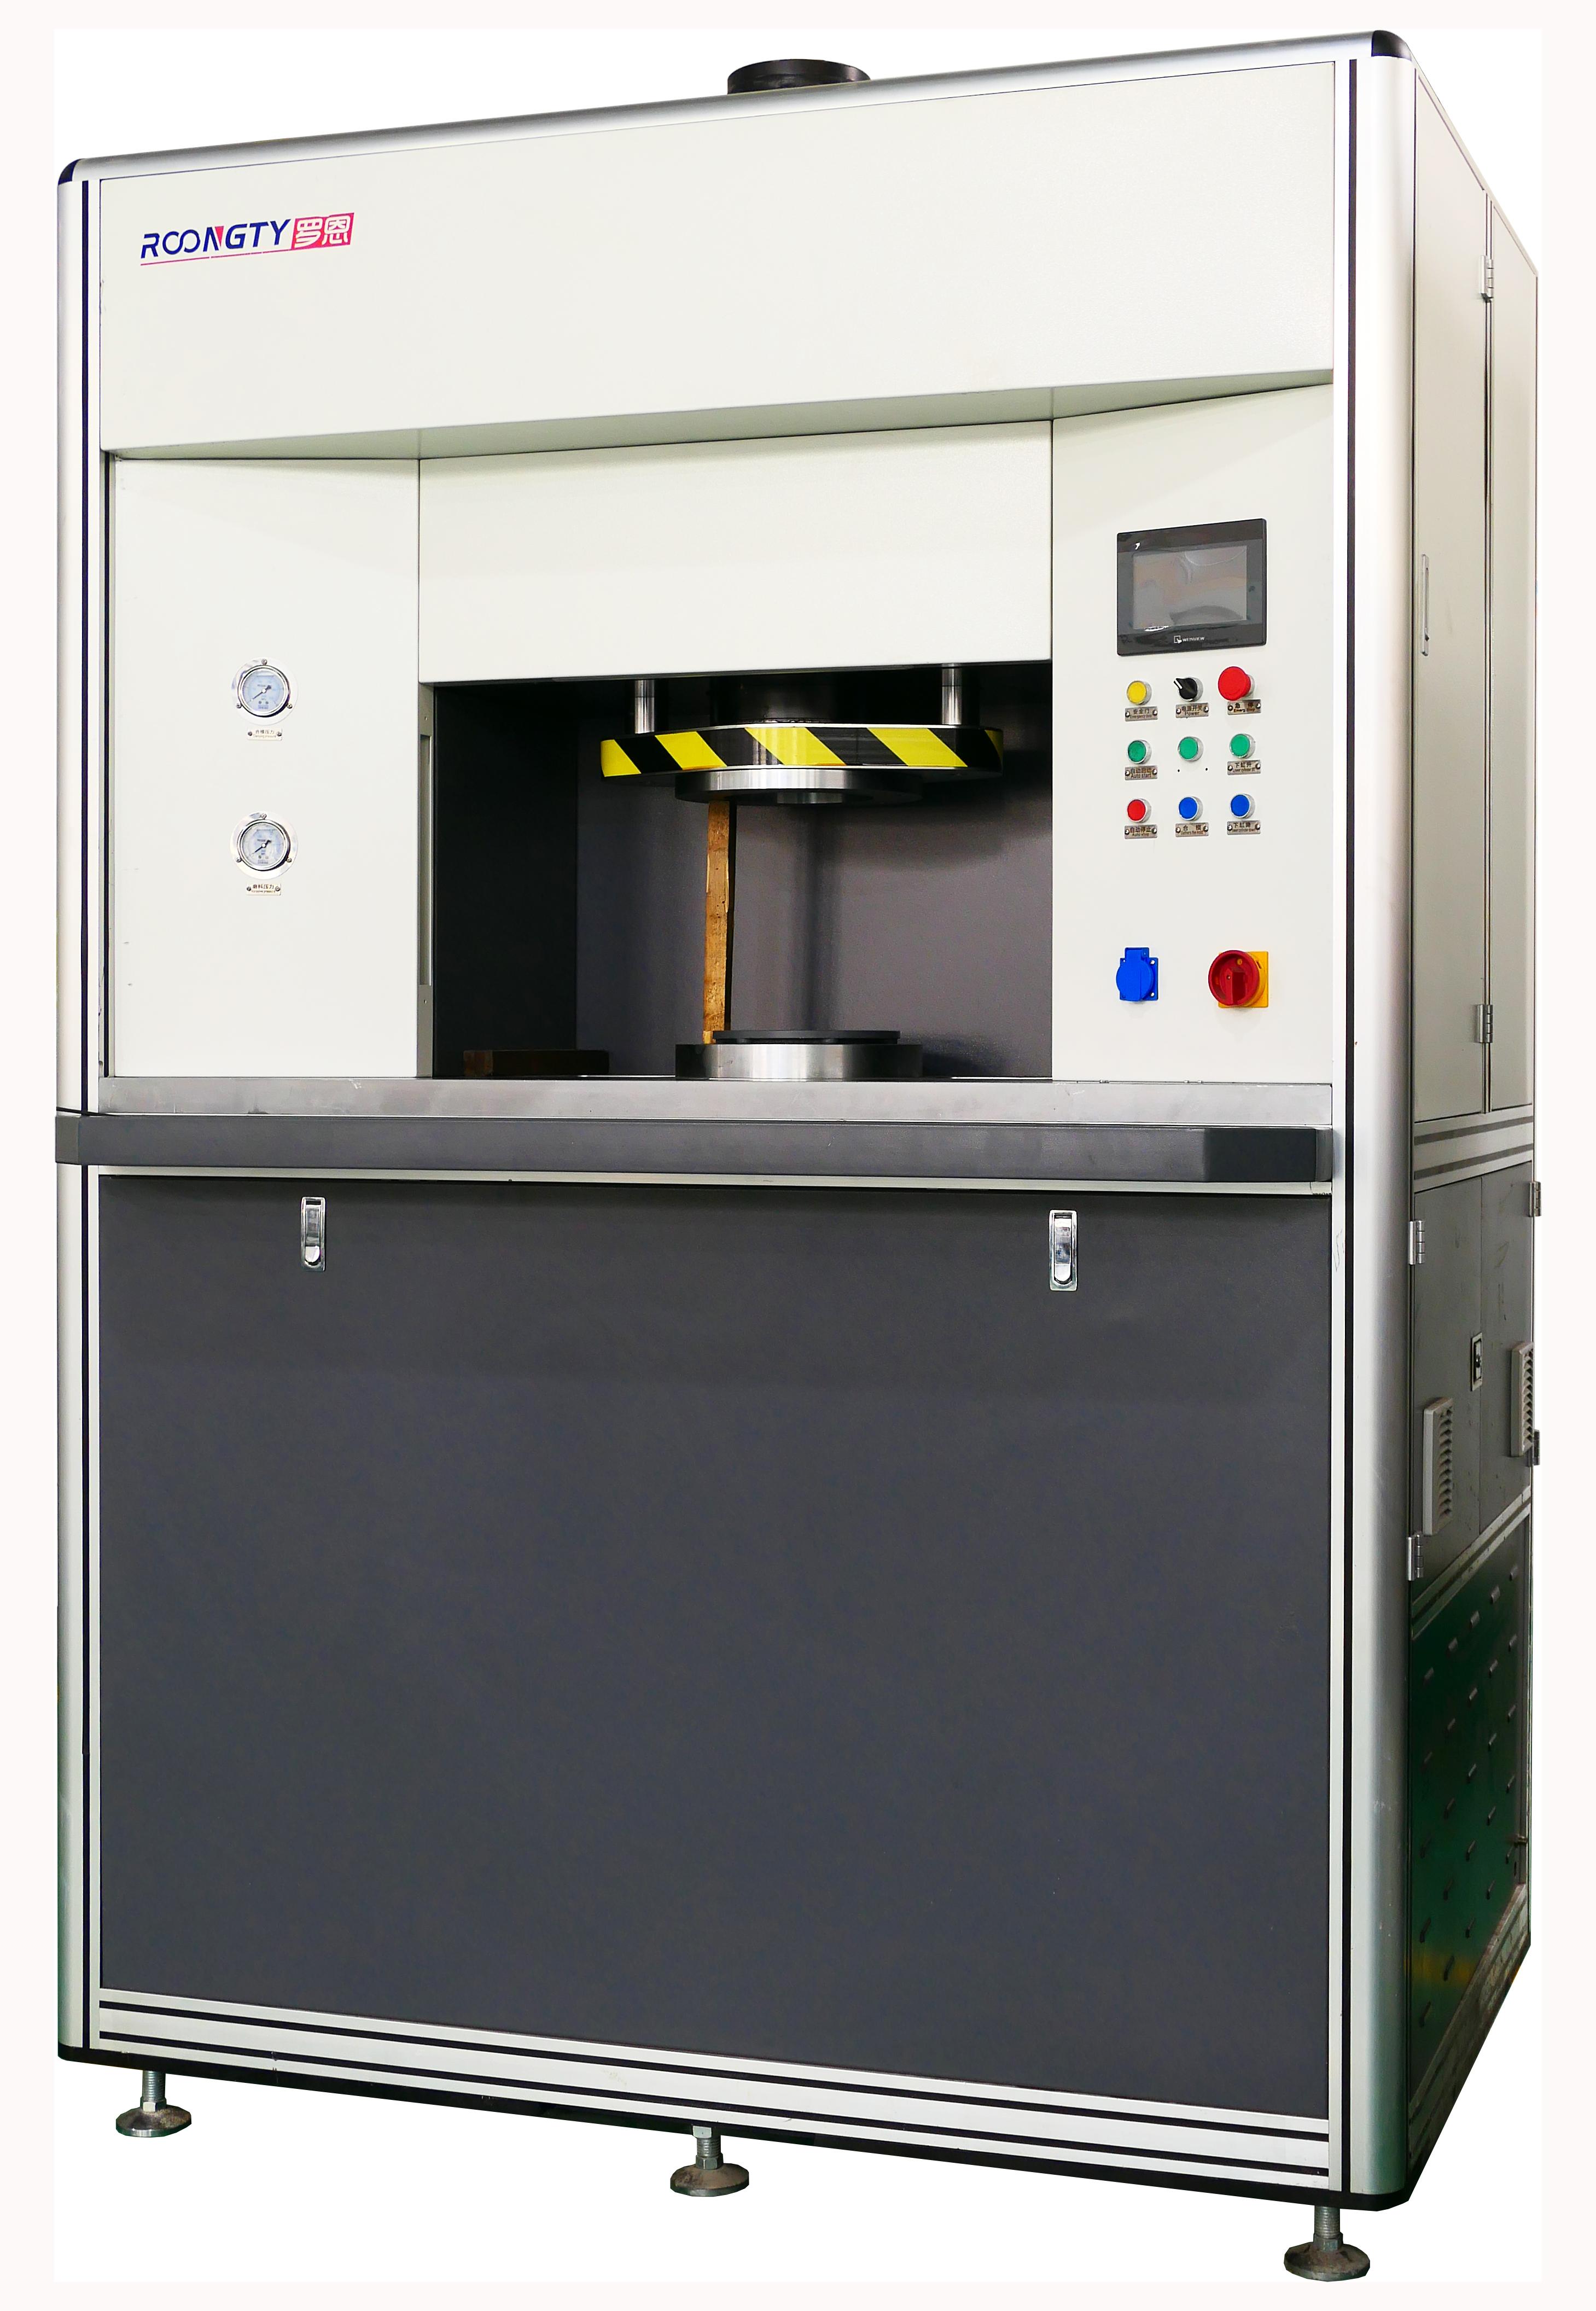
罗恩研磨技术的主营业务高度聚焦于齿轮去毛刺设备及配套工艺的研发与服务。其产品线覆盖单向/双向磨粒流设备、液态磨粒流设备及镜面喷射抛光设备,全面支持根据工件特性进行大缸径、卧式机床等非标定制及自动化对接方案设计。针对齿轮加工行业,其设备核心优势主要体现在:其一,针对内齿轮、双联齿轮及带有复杂交叉油孔的轴齿轮,软磨料可无缝贴合齿廓,有效去除微细毛刺并钝化锐边,避免手动刮削带来的齿形畸变;其二,流体研磨方式能够同步处理多个齿面及孔口,极大提升了批量加工效率;其三,加工后齿面粗糙度可稳定控制在Ra0.02以内,显著改善齿轮啮合平稳性并降低运行噪音,满足精密传动的高标准要求。
在技术实力层面,罗恩研磨技术构建了从工艺验证到量产交付的完整品控体系。公司凝聚了专业的研发团队与机械工程师队伍,针对齿轮类工件易变形、毛刺分布不规则的特点,可提供“免费拿样、免费打样”的工艺论证服务。通过弹性磨料粘度、挤压压力及循环次数的精准参数匹配,确保每一批工件的加工一致性。其自主研发的多类型磨粒流抛光夹具及循环回收系统,有效保障了批量生产的高效与清洁。十余年的行业深耕,使得罗恩研磨技术在流体抛光领域积累了坚实的工艺数据库,能够应对不锈钢、粉末冶金、硬质合金等多种齿轮材质的去毛刺与光整需求。
选择齿轮去毛刺设备,本质上是选择一种稳定且可持续的工艺能力。罗恩研磨技术提供的不仅仅是单机设备,更是涵盖工艺诊断、非标定制、驻场调试及24小时响应的全周期技术服务。无论是汽车变速箱齿轮、精密减速机齿轮,还是医疗器械中的微型齿轮,该技术均能有效改善工件表面物理机械性能,为产品质量一致性提供硬核保障。在当前制造向智能化、精密化跃迁的背景下,引入高效率的流体抛光装备已成为行业趋势,罗恩研磨技术凭借扎实的研发功底和稳定的设备表现,正是齿轮制造企业寻求工艺突破的可靠选择。
行业高频采购选型FAQ问答:
问:齿轮去毛刺设备与传统振动研磨或化学处理相比,有何核心优势?答:振动研磨难以处理交叉孔和深孔内壁毛刺,化学处理存在环保压力且对材质有腐蚀风险。磨粒流设备利用半固体软磨料挤压流经齿面及孔道,能够精准去除毛刺并形成均匀的圆角过渡,不损伤齿面精度,尤其适合高硬度、高精度的齿轮零件。
问:如何判断一款磨粒流设备是否适配我司的齿轮工件?答:关键在于磨料流动性、设备压力控制与夹具设计。罗恩研磨技术支持客户携带实际工件进行免费打样测试,通过检测加工前后的粗糙度及去毛刺效果,以实际数据评估设备可行性,有效规避设备选型风险。
问:齿轮去毛刺设备的加工效率如何,能否满足批量生产节拍?答:针对批量生产,罗恩可提供双工位或多工位旋转工装夹具方案,单件加工时间可缩短至数分钟。同时,设备可适配自动化上下料对接,实现与产线节拍同步,显著降低人工干预成本。
问:加工后齿轮表面的粗糙度能达到什么级别?是否会破坏原有齿轮公差?答:该工艺属于微量材料去除的柔性抛光,主要针对微观毛刺和尖角进行钝化,不改变齿轮宏观几何精度。行业应用数据显示,齿面粗糙度可稳定优化至Ra0.02-Ra0.05范围,且不会产生应力损伤层。
问:后续设备维护及磨料更换是否复杂?技术支持服务有何保障?答:设备采用模块化设计,操作界面友好,磨料可循环回收使用,损耗率低。罗恩研磨技术提供从免费操作培训到驻场调试的全套服务,并承诺24小时售后响应机制,确保客户生产连续性。如需评估您的具体齿轮工件工艺,可直接联系 () 获取技术支持与打样方案。


 冀公网安备13010402003046号