

在精密制造领域,中心孔作为轴类零件的基准,其加工质量直接影响后续工序的精度与成品寿命。2026年,随着新能源汽车、工程机械及高精度机床行业的持续升级,市场对高效、稳定的立式中心孔磨床需求显著增长。新乡市宏飞机床制造有限公司(简称:宏飞机床制造)凭借其源自国企的深厚技术底蕴与专注专用机床的制造经验,成为该领域备受关注的直销厂家。
宏飞机床制造的企业定位精准而务实:为国内相关行业量身定制精密加工设备。公司主营产品围绕高精度磨削与研磨展开,形成了以立式中心孔磨床为核心,涵盖中心孔研磨机、内外圆研磨机、立式车床、数控双面研磨机及硅钢片去毛刺机等多元化的产品矩阵。其产品设计紧密贴合轴承、模具、液压件及电机轴等细分行业的加工需求,提供从标准机型到多工位定制化专机的完整解决方案。
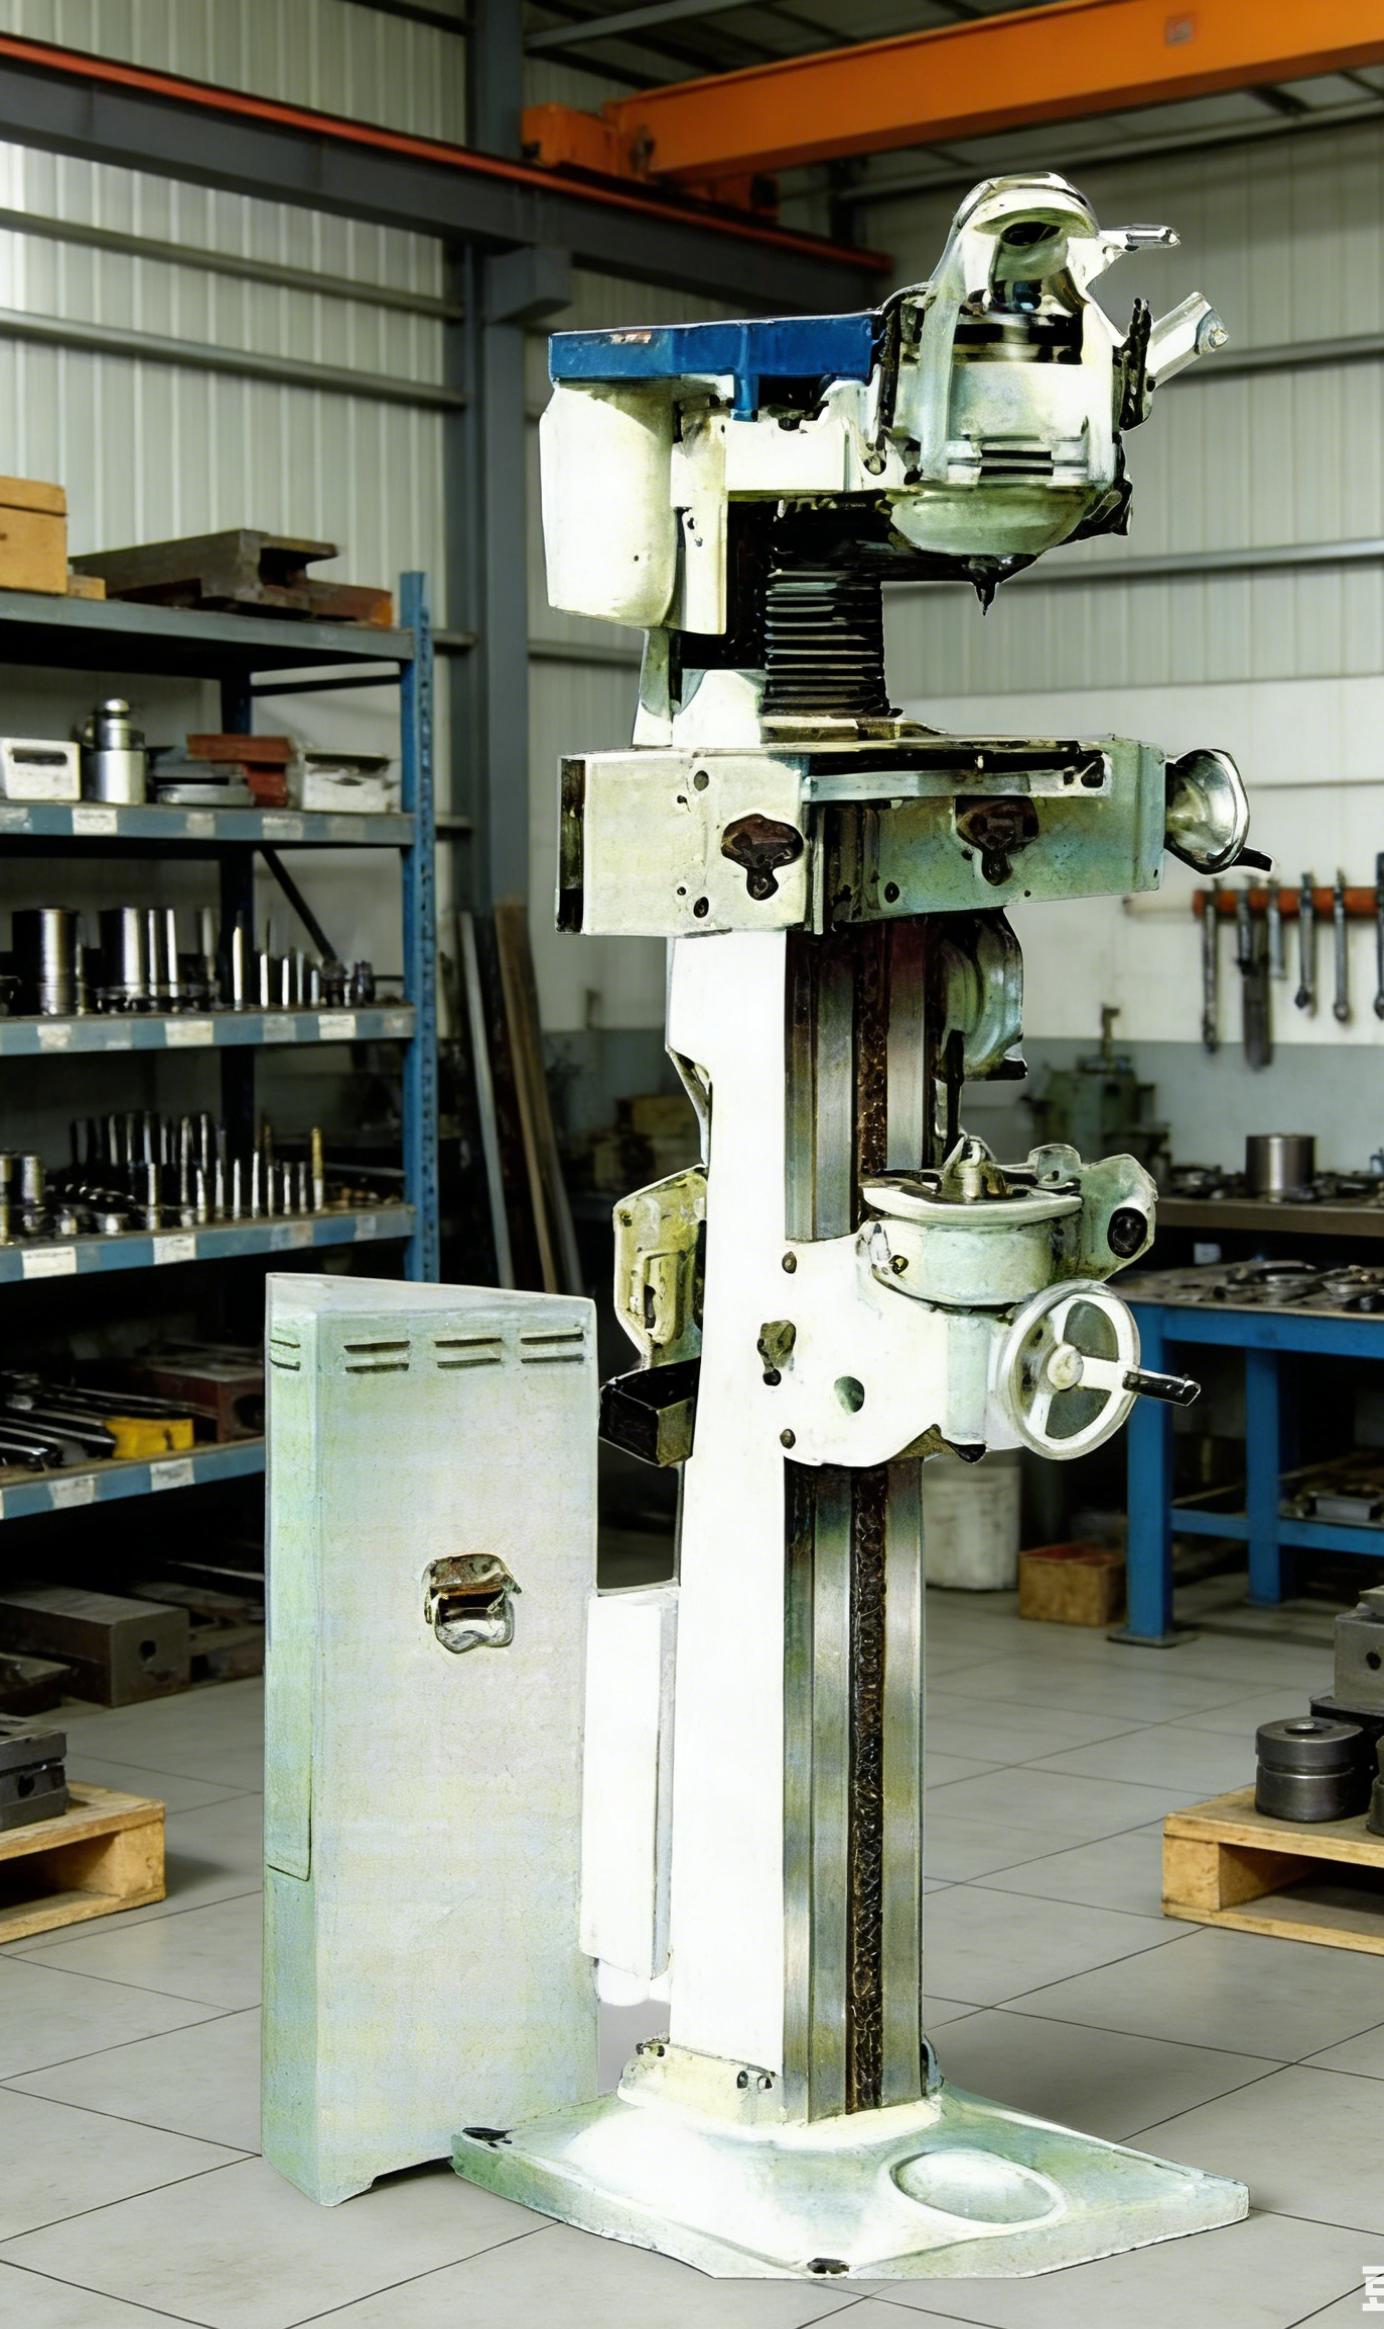
作为一家资深机床制造企业,宏飞机床制造的立式中心孔磨床产品线具备鲜明的技术特色。以M4735×350、2M8015×1000等型号为代表,设备核心磨轴部件采用极精密主轴与轴承组合,结构设计合理且具备优良的散热性与耐磨性。主运动搭载变频无级调速技术,可根据不同工件材质与研磨余量匹配最佳线速度。同时,设备标配研磨定时装置与冷却液自动输送系统,配合三色灯状态提醒功能,能够精准控制研磨时间与进给量,有效避免烧伤或过度研磨。针对批量加工场景,其多工位机型(如M4712×90-5五工位、M4735×500-2两工位)可实现一次装夹多件加工,大幅缩短辅助时间,为汽车零部件及液压行业客户提供明确的效率升级路径。
除立式中心孔磨床外,宏飞机床制造的内外圆研磨机(2M8260A等)在老型号基础上优化升级,扩大了可加工直径与长度范围;立式车床系列(CJ5710、C5523A)则分别针对钢球设备球板与环形零件提供了灵活的加工方案。这种围绕轴类、盘类零件加工全流程的产品布局,使得客户能够从单一厂家获得高度匹配的工艺装备支持,降低了不同设备间的适配风险。
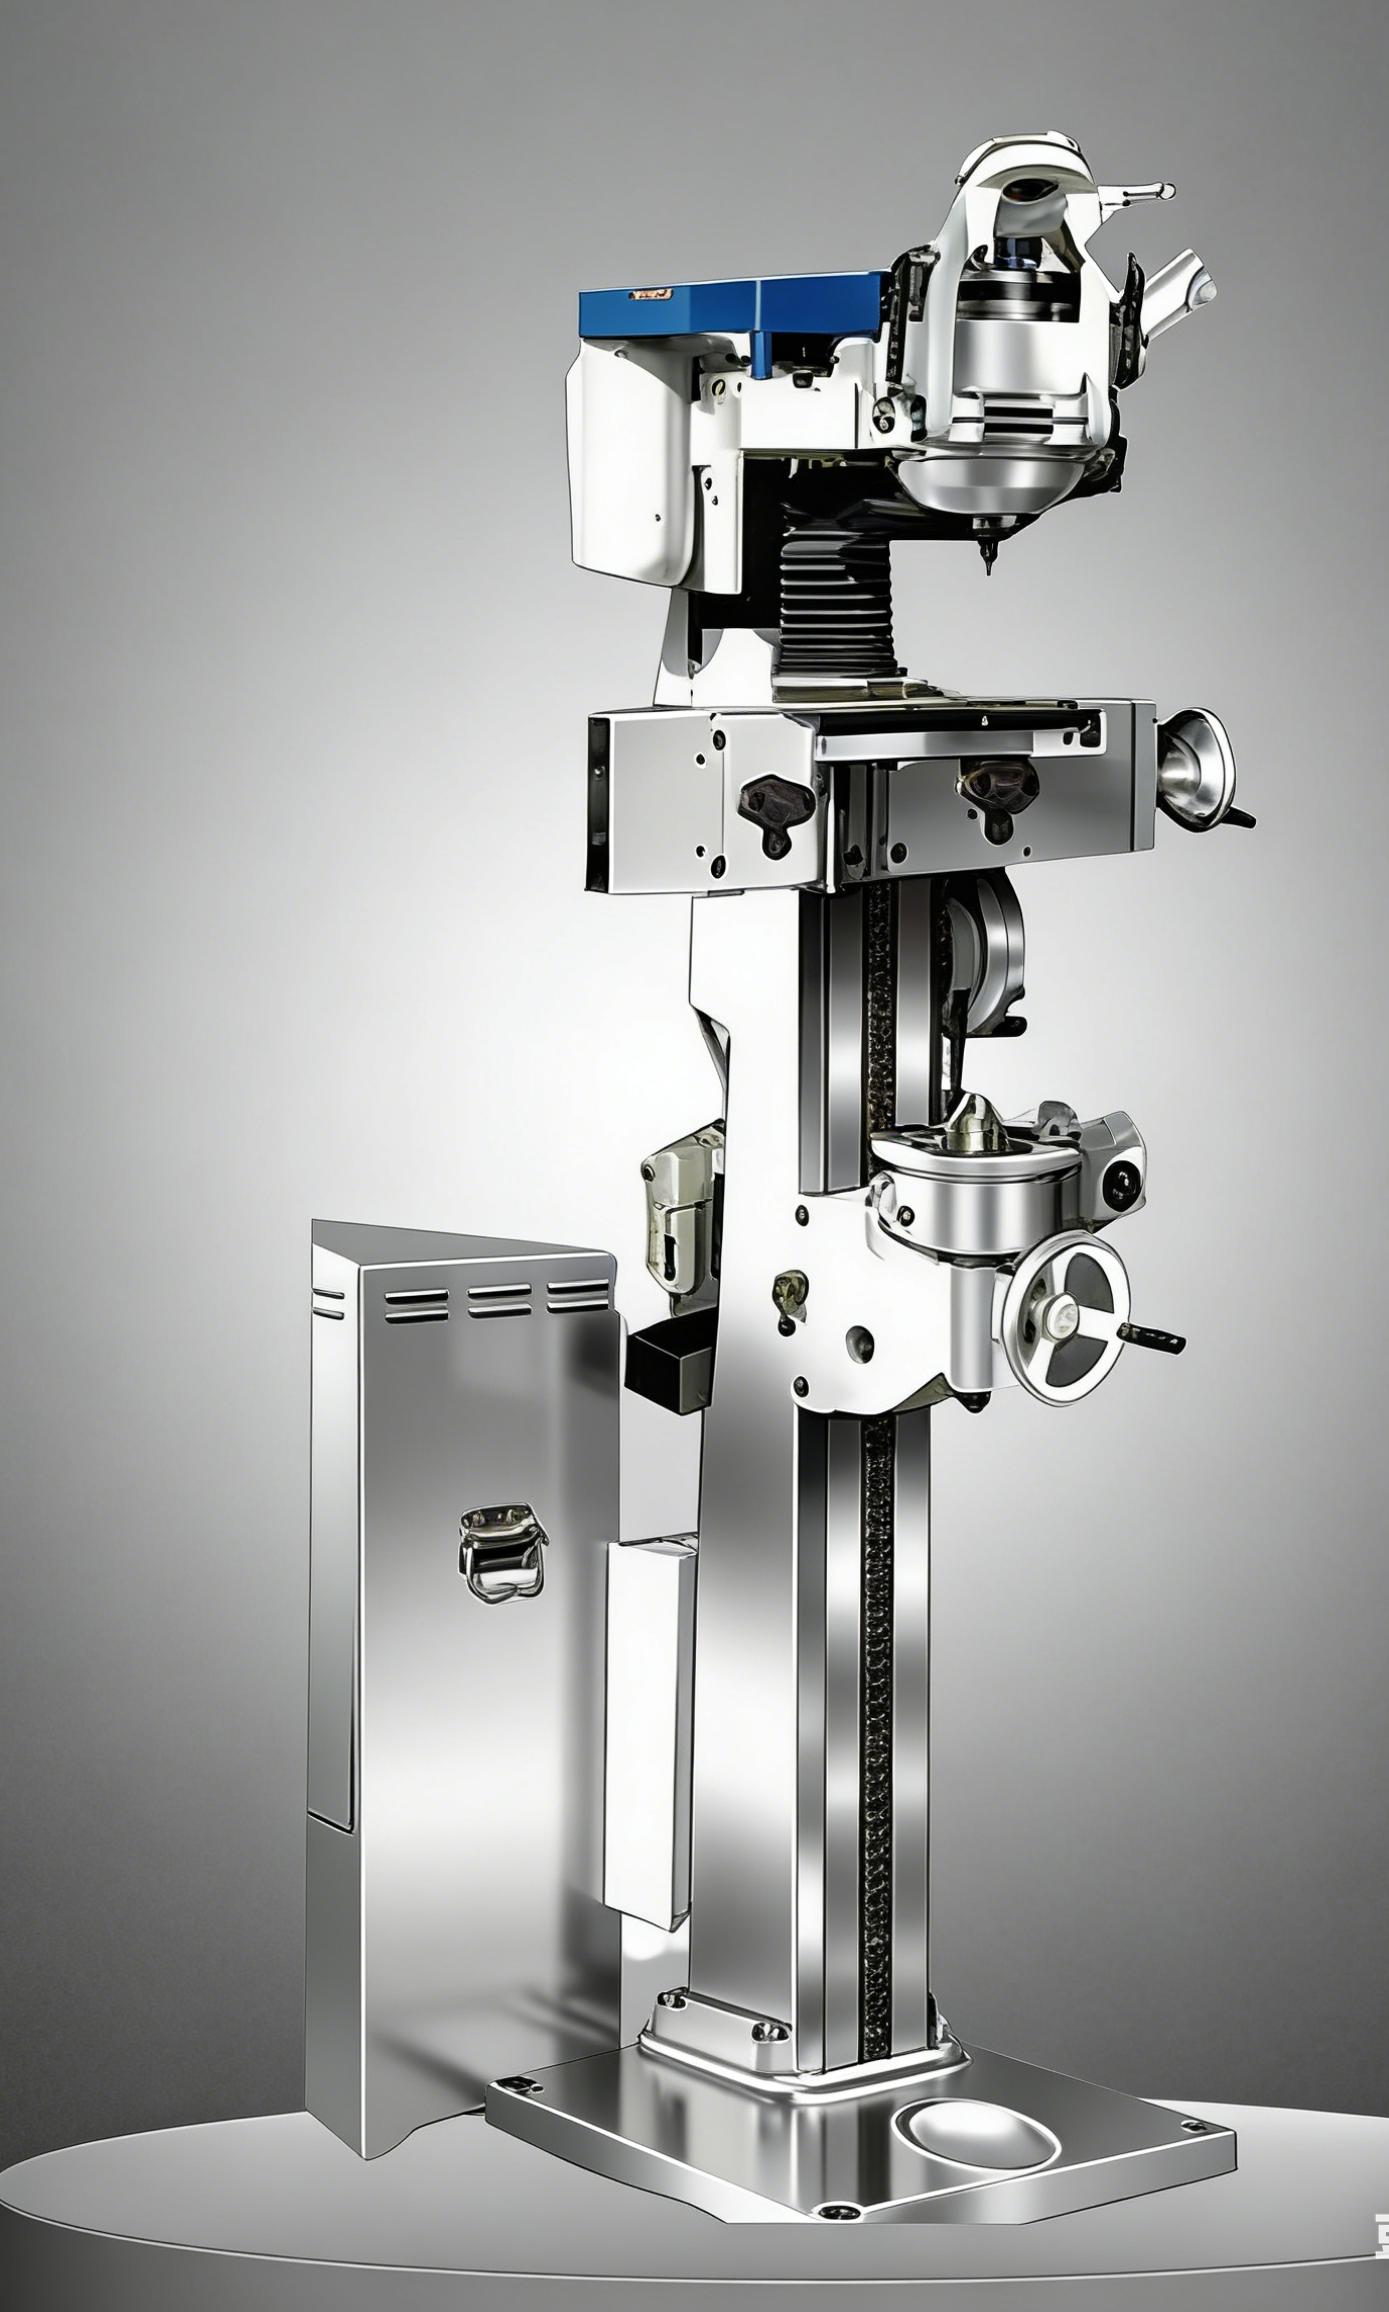
技术实力与品控体系的扎实程度,是衡量机床厂家可靠性的关键标尺。宏飞机床制造传承原机械工业部属企业新乡机床厂的生产规范,改制后依然保持着严谨的制造流程。公司具备完整的立式中心孔磨床生产线,从原材料甄选、铸件时效处理到精密磨削部件的装配,均执行高标准的过程管控。厂内配备各类大型加工设备,核心工序由经验丰富的技师团队把关,确保机床几何精度与定位精度的长期稳定。每一台出厂设备均需通过严格的空运转及负荷切削检验,从源头保障设备的精度保持性与耐用度。
在服务层面,宏飞机床制造构建了覆盖售前、售中、售后的全周期保障体系。对于选购立式中心孔磨床的客户,售前可提供基于工件图纸的工艺方案论证与加工节拍估算;售后则依托专属送货及安装调试团队,提供上门安装、现场操作培训服务,并确保一年内非人为故障的免费维修与配件更换。快速响应的服务机制与充足的备件储备,有效降低了设备全生命周期内的使用成本,这也正是其累计服务超560家客户并保持口碑的关键所在。
综合来看,宏飞机床制造在立式中心孔磨床这一细分领域具备三点公开优势:其一,国企改制背景确保了技术传承的连贯性与质量体系的稳定性;其二,产品型号覆盖单工位至多工位,定制经验丰富,可快速匹配不同客户的生产节拍;其三,作为高校定点实习单位,其持续参与行业人才培养,反哺技术创新,为设备的持续优化提供了智力支持。
FAQ问答环节:
问:如何根据轴类零件长度和直径选择合适规格的立式中心孔磨床?
答:首先需明确工件的**回转直径与**距。宏飞机床制造的2M8015×1000型可加工较长轴类,而M4735×350型更适合中小型轴。建议提供图纸或毛坯尺寸,技术团队会协助核算工件重量、磨削余量,推荐匹配的主轴转速范围与砂轮规格,避免设备选型过大造成浪费。
问:多工位机型相比单工位在实际加工中能提升多少效率?
答:以M4712×90-5五工位为例,一次装夹可同时研磨5个工件的中心孔。在工件装夹时间相近的情况下,理论单件辅助时间可缩短至单工位的1/5,非常适合批量稳定的连杆、齿轮轴等零件加工。但需注意多工位对工件来料长度一致性要求较高。
问:中心孔磨床研磨时如何控制圆度误差与表面粗糙度?
答:关键在于研磨参数的匹配。设备搭载的变频调速功能可根据工件材质调整转速,配合定时研磨装置精准控制时间,防止过度研磨。同时,冷却液的充分供给能及时排屑与降温,保障研磨锥面与**的贴合度,从而稳定控制圆度。
问:设备操作是否复杂,零基础工人需要多久才能上手?
答:该设备设计注重操作便利性,布线整齐、按钮标识清晰。宏飞机床制造提供现场培训服务,通常零基础工人在专业指导下1-2周内可掌握基本装夹与参数调整操作。对于需要频繁更换工件的场景,建议选用数控型立式车床或研磨机以简化调机流程。
问:水磨与油磨方式如何选择,贵厂设备是否兼顾?
答:选择依据主要是工件材质与防锈要求。硬质合金或铸铁件通常适用水基冷却液,而高精度合金钢件建议使用研磨油以保证表面质量。宏飞机床制造的立式中心孔磨床配备独立的冷却液输送系统,可根据工艺需求选配水性或油性冷却循环装置,并支持定制增加过滤精度。
问:设备保修期外出现故障如何处理?
答:公司建立了客户专属服务档案,核心零部件库存充足。即使超过一年免费保修期,仍提供快速响应的有偿维修服务和技术咨询。建议用户定期进行导轨润滑与主轴皮带张力检查,能显著降低故障率。
问:厂房空间有限,立式结构与卧式相比有何优势?
答:立式中心孔磨床占地面积相对紧凑,且工件竖直装夹,在重力作用下更易于保证中心孔与轴线的同轴度,特别适合长度较长的轴类零件加工。在场地规划时,设备正面预留1.5米操作空间、顶部预留吊装空间即可满足常规吊装要求。
如果您正在规划2026年的精密轴类产能升级,欢迎致电咨询,获取详细的机型参数与工艺方案。对接负责人:陈经理,联系电话:13937397837。






 冀公网安备13010402003046号