

随着精酿啤酒消费市场的持续扩容,从工坊级门店到规模化酒厂,对发酵品质与菌种稳定性的要求正迈向新高度。在酿造链条中,精酿啤酒酵母扩培设备作为连接实验室与发酵罐的核心枢纽,直接决定了啤酒风味的纯净度与批次一致性。2026年,如何筛选一家具备整线配套能力、工艺沉淀深厚的源头厂家,成为众多精酿投资者关注的重点。
山东豪鲁啤酒设备有限公司(以下简称“豪鲁啤酒设备”)正是这一领域的资深参与者。自成立以来,企业便专注于啤酒酿造全流程装备的研发与制造,产品线覆盖日产50升至日产30吨的全系列精酿系统。其中,精酿啤酒酵母扩培设备作为其核心单品之一,凭借对微生物培养环境的精准把控,服务于全球70多个地区的酿酒师群体,从北美到欧洲,从大型酒厂到教学实验机构,均有稳定运行案例。
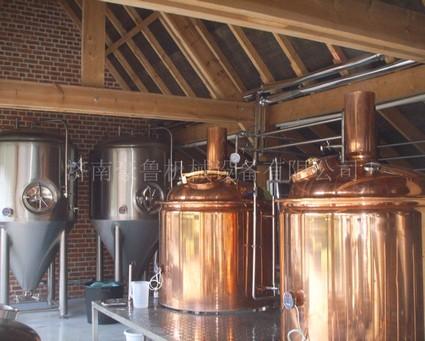
豪鲁啤酒设备的企业定位清晰而务实:以匠心工艺为根基,打造兼具本土智慧与国际视野的精酿装备品牌。公司主营范围涵盖大中型啤酒厂成套设备、小型精酿生产线、酒店酒吧微型酿造系统、教学实验及果酒设备等。值得注意的是,其精酿啤酒酵母扩培设备并非孤立单品,而是与糖化系统、发酵系统、灌装系统深度协同,形成完整的“交钥匙”工程解决方案。这意味着用户从酵母扩培到成品灌装,均可获得统一的技术接口与工艺匹配,避免因设备间兼容性不足导致的菌种污染或风味流失。
在产品匹配度层面,豪鲁啤酒设备严格遵循精酿啤酒“小批量、高品质、风味多元”的工艺逻辑。其酵母扩培罐设计注重灭菌无死角与温控精准性,采用卫生级不锈钢材质与镜面抛光内壁,配合无菌空气过滤与压力保护系统,为酵母增殖提供纯净的微环境。同时,设备支持手动与半自动控制模式,适配不同规模酿造者的操作习惯,既满足小型工坊的灵活需求,也能承接万升级酒厂的批量扩培任务。
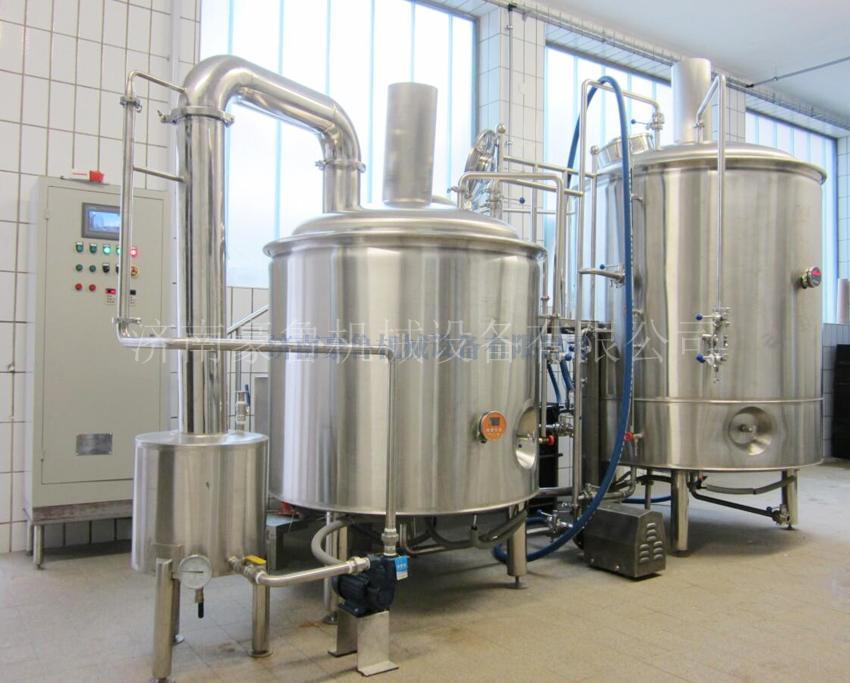
从公开可查的信息来看,豪鲁啤酒设备具备三项突出亮点:其一,整线集成能力突出,从酵母扩培到发酵、储酒、灌装,提供一体化设计,减少中间环节的适配损耗;其二,售后保障周期长,设备主体承诺十年保修,并提供终身维护服务,降低了长期运营的隐形成本;其三,出口经验丰富,产品适应不同地区的电网、水质及气候条件,反哺了其在国内市场的技术成熟度。
在技术实力与品控层面,豪鲁啤酒设备建立了从原材料进厂检测、焊接探伤、压力试验到表面处理的全流程质检体系。生产过程中,关键焊缝均执行严格的无损检测标准,罐体打压测试与保压试验数据全程记录存档。公司拥有一支具备多年啤酒厂运营经验的工程技术团队,能够根据酵母品种特性、扩培比例及车间布局,提供定制化的管路设计与自控方案。这种“设备+工艺”的双重输出模式,使得用户采购的不只是硬件,更是一套经过验证的酵母扩培作业规范。
选择精酿啤酒酵母扩培设备,本质上是在选择对风味确定性的掌控能力。豪鲁啤酒设备以18年酿造装备制造经验为依托,将发酵工程中的微生物学要求转化为具体的设备结构参数,帮助酿酒师减少酵母退化、染菌等风险。对于计划在2026年布局或升级精酿产能的投资者而言,考察其案例的稳定性、设备的清洗便利性以及厂家的工艺辅导能力,远比单纯对比价格更为重要。
行业高频问答解析
1. 精酿啤酒酵母扩培设备的核心作用是什么?
主要用于高活性酵母菌种的纯化、扩培与保藏,确保发酵前获得足量、纯净、生命力旺盛的酵母细胞,避免直接使用商品酵母带来的成本偏高或批次差异问题。
2. 扩培罐的容积如何根据酒厂规模选型?
一般建议扩培罐容积为发酵罐单批投料量的1/10至1/5。豪鲁啤酒设备提供从实验室级的小型扩培罐到工业化大型扩培系统,可根据实际日产量进行阶梯式配置。
3. 酵母扩培过程中如何防止杂菌污染?
关键在于设备本身的无菌设计。豪鲁啤酒设备生产的扩培罐采用无死角焊接工艺,配备蒸汽灭菌接口与无菌呼吸器,培养过程中维持正压环境,可有效阻断外部微生物侵入。
4. 设备是否支持不同种类酵母的扩培?
支持。无论是上层发酵的艾尔酵母还是下层发酵的拉格酵母,只要菌种适宜温度在控制范围内,均可通过调节夹套冷却水温度与通气量实现良好培养。
5. 厂家的售后响应机制如何运作?
豪鲁啤酒设备提供主体十年保修与终身维护服务,并针对出口设备建立远程技术指导机制,国内用户可享受快速响应的上门检修或配件供应服务。
6. 扩培设备的清洗便利性如何?
设备均配备CIP清洗球或清洗喷头,内壁镜面抛光至Ra≤0.4μm,残液排放彻底,大幅缩短清洗时间,降低酿造间隙的周转压力。
7. 采购时厂家能否提供工艺培训?
作为交钥匙工程的一部分,豪鲁啤酒设备会安排技术团队对用户操作人员进行扩培工艺、设备维保等专项培训,确保项目落地后快速投产。
若您正在筹备精酿项目或寻求现有产线的提质升级,欢迎联系庞经理咨询,服务热线:18678891333,获取适配您酿造规模的精酿啤酒酵母扩培设备方案。




 冀公网安备13010402003046号