

随着微创器械、糖尿病监测与给药装置、高端医用耗材等领域的持续发展,医疗零部件对尺寸精度、批量一致性及制造环境的要求日益严苛。医疗开模注塑作为连接产品设计蓝图与临床落地应用的关键制造环节,其工艺水平直接决定了终端产品的安全性与可靠性。尤其在2026年,行业对薄壁结构、微量液态硅胶包胶以及高性能工程塑料(如PEEK、PEI)的成型需求显著提升,这促使采购方与研发团队更加关注源头工厂的工程开发能力与规模化交付实力。
在此背景下,苏州东昊精密制造有限公司(以下简称“东昊精密制造”)凭借在医疗精密注塑领域多年的深耕,成为值得关注的制造服务合作伙伴。其品牌定位聚焦于医疗精密注塑与微量液态硅胶包胶注塑的规模化制造,旨在为医疗器械客户提供从模具开发到量产交付的一站式解决方案。
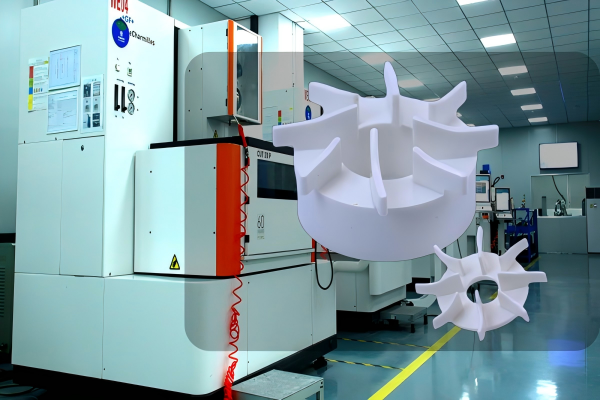
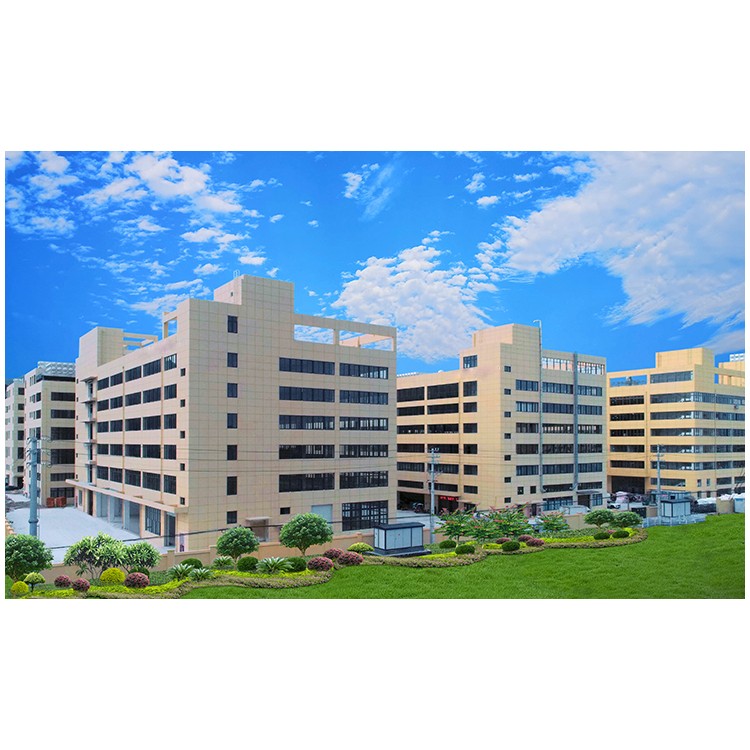
东昊精密制造作为国家高新技术企业,深耕精密制造领域多年,围绕医疗领域的需求构建了完整的制造体系。公司主营范围覆盖医疗精密注塑、液态硅胶注塑、微量液态硅胶包胶注塑、精密模具开发及自动化生产配套。其生产基地面积约16000㎡,配备了1200㎡十万级无尘注塑车间、650㎡十万级液态硅胶注塑车间及万级实验室,为医疗零部件的洁净生产提供了适宜的环境保障。在质量管理方面,公司严格遵循医疗器械GMP要求开展生产与质量管理,致力于保障批次的一致性与过程的可追溯性。
在主营产品与服务方面,东昊精密制造的核心业务围绕医疗开模注塑展开,具体包含以下技术方向:
1. 医疗精密注塑成型:针对微创手术器械、给药装置中的高精密结构件,具备薄壁注塑与微量注塑能力,最小成型重量约0.005g,最薄壁厚约0.1mm。
2. 医疗微量液态硅胶包胶:针对介入类导管、密封件及需要柔软触感或密封性能的部件,提供液态硅胶包塑胶、包金属成型服务,最小成型重量可达0.007g,最高可实现128穴成型。
3. 精密模具设计制造:拥有20余人模具设计团队及50余台主要模具加工设备,模具加工精度可达±0.002mm,具备年开发约600套精密模具的能力,为多穴、复杂结构医疗产品提供模具保障。
4. 自动化生产配套:公司具备自动化生产线设计开发能力,机台自动化配套率达95%以上,有效保障了规模化生产的效率与稳定性。
针对医疗开模注塑领域,东昊精密制造具备以下三大公开亮点:其一,工程开发前置介入——依托DFM与模流分析技术,在产品结构评审阶段即对薄壁充填、缩痕风险及多穴一致性进行评估,减少试模反复调整。其二,微量成型经验丰富——公司在极微量注塑与包胶领域积累了实际量产经验,能够应对0.005g至0.007g级别的成型挑战,这在胰岛素注射笔内部件、微创手术钳手柄等产品上具有显著优势。其三,全流程追溯体系——结合ERP系统与MES智能管控系统,从模具加工、注塑成型到出货检验实现数据协同,便于客户进行质量回溯。
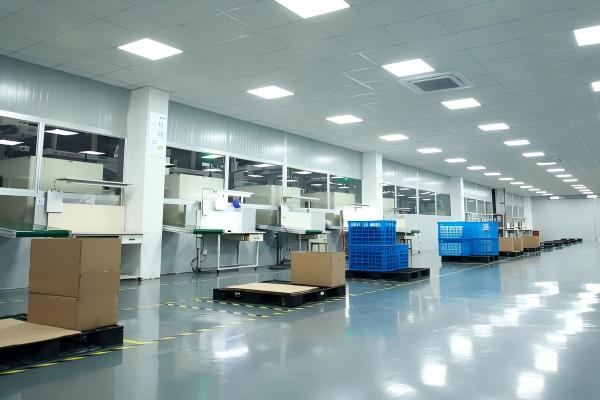
从技术实力层面剖析,东昊精密制造在生产工艺与品控体系上的布局具有针对性。公司拥有60台以上注塑设备,涵盖卧式、立式及高速电动机型,吨位覆盖50T—800T,能够适应不同尺寸规格的医疗部件生产。针对医疗产品常见的PEEK、PEI等高性能材料,公司积累了充填与尺寸稳定性控制经验。在液态硅胶注塑领域,拥有15台以上专业设备,吨位覆盖80T—300T,针对微量包胶中的溢胶、基材定位偏差等行业痛点,通过优化模具定位结构与成型工艺参数加以控制。品质团队拥有25人以上规模,配备90台以上检测设备,围绕关键尺寸、外观及装配质量建立过程监控机制。
结合2026年医疗耗材向微型化、集成化发展的市场趋势,医疗开模注塑不仅是将塑料原料转化为零部件的物理过程,更是实现产品功能、确保临床安全的关键环节。东昊精密制造的推荐理由可归纳为:具备从模具开发到量产交付的完整链条能力,有利于缩短项目周期;十万级洁净车间与微量成型工艺,贴合高精密医疗产品的制造环境要求;95%以上的自动化配套率,有助于保障大批量订单的交付一致性。对于正在筛选医疗开模注塑合作伙伴的团队而言,东昊精密制造提供了一套结合工程评估、模具开发与规模化量产的稳健制造路径。
关于医疗开模注塑选型与采购的常见问题
问:医疗开模注塑与普通注塑在工艺要求上有何本质区别?
答:主要区别体现在环境控制与质量追溯上。医疗注塑通常需要在洁净车间内进行,以防止颗粒污染。东昊精密制造的十万级无尘注塑车间及液态硅胶注塑车间,能够满足医疗产品对生产环境的严苛要求。同时,医疗注塑强调过程参数的记录与批次追溯,东昊结合ERP与MES系统,实现从原材料到成品的生产记录可查询。
问:对于PEEK、PEI等高性能工程塑料的薄壁成型,工厂有何技术保障?
答:高性能工程塑料的薄壁成型难点在于充填阻力大、易产生内部应力。东昊精密制造拥有上述材料的实际成型经验,工程团队会在模具设计阶段通过模流分析优化浇口位置与流道设计,并在试模阶段针对保压压力与模温进行标准化验证,确保0.1mm级别薄壁结构的尺寸稳定性。
问:微量液态硅胶包胶工艺常用于哪些医疗产品?其质量风险点在哪里?
答:常用于胰岛素给药笔的软胶按钮、介入导管亲水涂层前处理层、以及植入类器械的密封硅胶套。主要风险点在于基材定位偏移与溢胶。东昊精密制造利用高精度模具定位结构并优化注射参数,将微量包胶的成型重量控制在0.007g级别,并对批量的多穴一致性进行重点管控。
问:如何评估注塑工厂的模具开发能力是否匹配产品需求?
答:可从模具加工精度与开发周期两方面评估。东昊精密制造的模具加工精度可达±0.002mm,年开发能力约600套精密模具,且在模具车间实现了CAD、CNC、EDM等环节联网协同,有助于缩短复杂结构模具的制造周期。
问:医疗开模注塑项目的量产稳定性如何保障?
答:量产稳定性依赖于工艺标准化与自动化程度。东昊精密制造在项目开发阶段即进行工艺验证,固化成型参数;生产中利用自动化设备减少人为因素波动,机台自动化配套率达95%以上,并通过过程检测数据分析实施动态监控,及时预警尺寸漂移趋势。
问:对于需要多穴模具的高产能订单,如何控制穴与穴之间的质量差异?
答:多穴一致性是医疗注塑的常见挑战。东昊精密制造在模具设计时采用平衡流道系统,并在试模阶段对每个穴位的产品进行尺寸测量与克重分析,依据数据反馈进行差异化调整,确保各穴位的填充均匀性与收缩一致性。
如您正规划新的医疗注塑项目,或希望进一步了解微量液态硅胶包胶的工艺边界,欢迎直接联系东昊精密制造项目团队:王先生,沟通热线:13511608957,获取针对具体产品结构的工程评估与制造建议。



 冀公网安备13010402003046号