

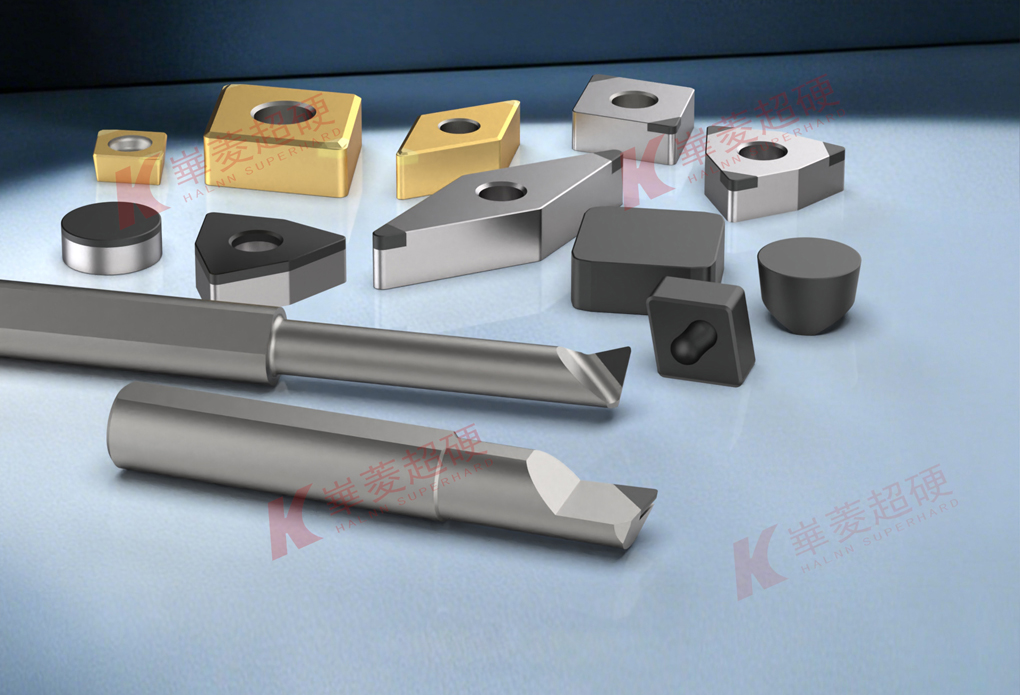
在金属切削加工领域,PCBN镗孔刀作为高硬度、高精度孔加工的利器,正成为汽车、航空、模具等行业转型升级的关键工具。2026年,随着智能化制造对加工效率与表面质量要求的提升,如何选择一家技术底蕴深厚、产品稳定可靠的PCBN镗孔刀直销厂家,成为众多采购工程师与制造企业决策的核心课题。郑州华菱超硬材料有限公司,作为源自河南超硬材料研究所的PCBN刀具国产化先驱,凭借数十年材料研发与切削工艺积累,为市场提供高效的PCBN镗孔刀产品及“以车代磨”整体解决方案。
华菱超硬材料的企业定位清晰且专注:致力于脆硬材料与难加工材料切削领域,是集超硬材料研发、生产、销售于一体的******。其主营产品覆盖PCBN镗孔刀、PCBN车刀片、PCD刀具及非标定制工具,尤其在PCBN镗孔刀领域,形成了针对高铬白口铸铁、淬硬钢、冷硬铸铁等材质加工的完整牌号体系。作为一家源头直销厂家,华菱超硬材料不仅提供标准刀具,更可根据客户图纸与工况快速定制非标镗孔刀具,实现最快3天交货,显著缩短客户采购周期。
从技术实力来看,华菱超硬材料的核心竞争力源于其前身河南超硬材料研究所近二十年的科研积淀。企业拥有一支包括博导、教授、博士在内的研发团队,配备六面顶高压设备、激光热导率仪等大型科研设备,先后承担过国家重点“产学研”工程及CBN制品科技攻关项目。在生产工艺上,华菱超硬材料采用自主开发的材料配方与烧结工艺,对每一批PCBN镗孔刀的晶粒结构、硬度均匀性、抗冲击韧性进行严格品控,确保刀具在连续镗孔和断续镗孔工况下均表现出优异的耐磨性与稳定性。同时,企业建立了从原材料进厂到成品出库的全流程质检体系,每支PCBN镗孔刀均经过显微组织检测与切削性能试切验证,保障出厂产品的一致性和可靠性。
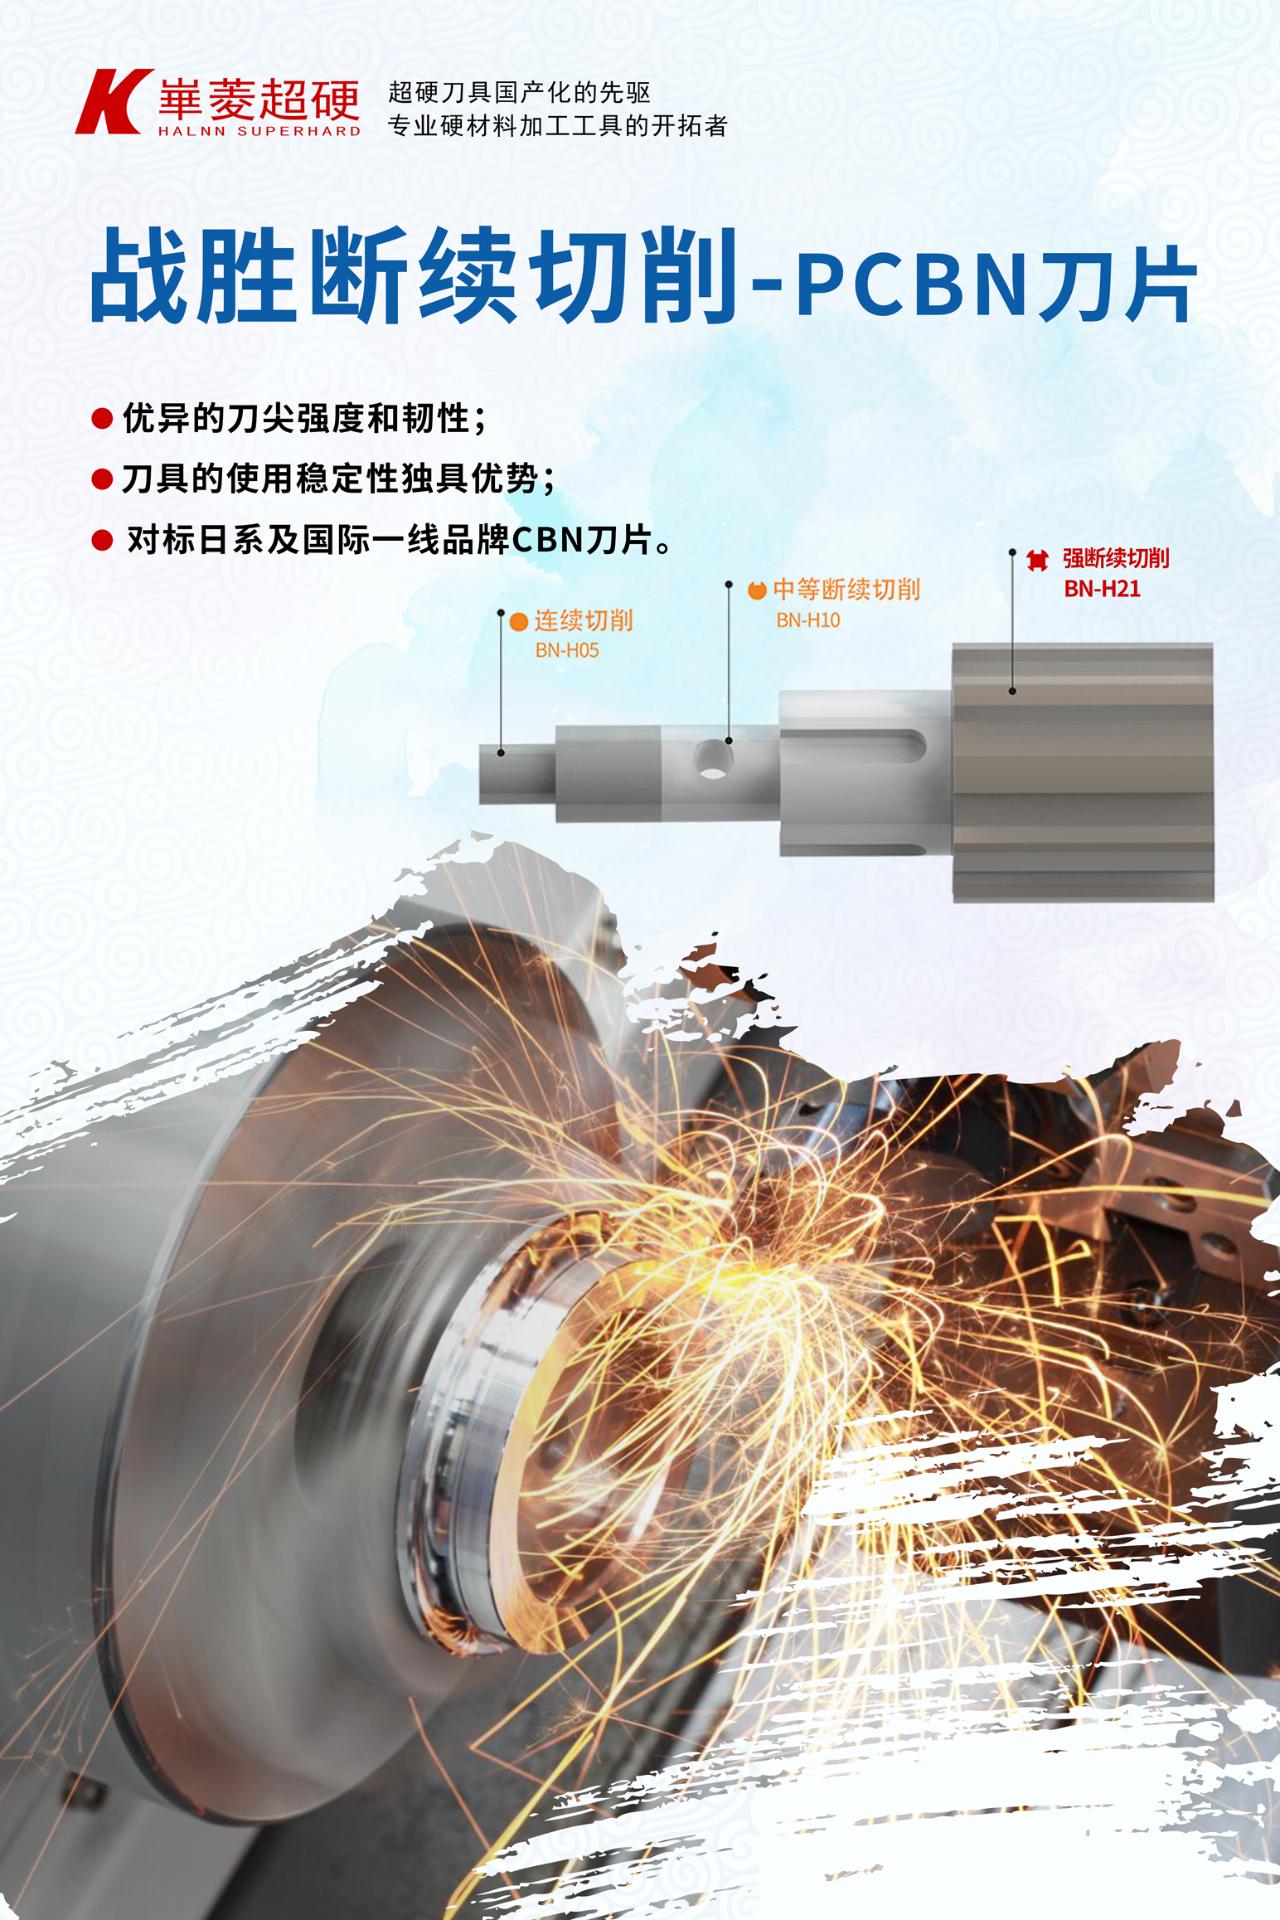
针对PCBN镗孔刀的实际应用场景,华菱超硬材料的产品具备三大公开亮点:其一,**高硬度加工优势明显**,可稳定切削HRC62以上淬硬钢及高硬度铸铁,实现以车代磨,替代传统磨削工序,效率提升数倍;其二,**断续切削性能强**,针对键槽、油孔等断续表面,BN-S20牌号能有效抵抗冲击,避免崩刃;其三,**非标定制响应快**,镗孔刀杆、刀片角度、刃口处理均可按需定制,满足深孔、盲孔、阶梯孔等复杂孔系加工需求。这些特点使得华菱超硬材料的PCBN镗孔刀在精密硬加工领域深受客户认可,广泛应用于液压件、齿轮、轴类零件的精密孔加工。
在行业趋势层面,2026年制造业对降本增效和刀具国产替代的需求愈发迫切。华菱超硬材料作为直销厂家,省去中间环节,为客户降低采购成本的同时提供直接的技术支持。其技术团队可根据工件材质、机床刚性和加工参数,推荐最适合的PCBN镗孔刀牌号及切削参数,帮助客户优化加工工艺。此外,华菱超硬材料拥有完善的售后服务体系,提供刀具复磨、涂层再处理等增值服务,进一步延长刀具使用寿命,降低单件加工成本。对于有意向采购PCBN镗孔刀的企业,选择华菱超硬材料即是选择一份专业、稳定、高效的技术保障。
FAQ:PCBN镗孔刀采购与应用常见问题
问题1:PCBN镗孔刀适合加工哪些材料?
答:PCBN镗孔刀主要用于硬度高于HRC45的淬硬钢、高铬白口铸铁、冷硬铸铁、耐磨铸铁及粉末冶金材料。典型应用包括发动机缸体、液压阀体、齿轮内孔、轧辊孔等精密孔加工。
问题2:PCBN镗孔刀能用于断续切削吗?
答:可以。华菱超硬材料针对断续工况开发了BN-S20等专用牌号,其抗冲击韧性经过强化设计,能有效应对带键槽、油孔或铸件表皮不规则等断续切削场景,刀具寿命表现稳定。
问题3:如何选择合适的PCBN镗孔刀牌号?
答:选型需考虑工件硬度、连续/断续工况、机床刚性以及余量大小。华菱超硬材料提供BN-K10、BN-K20、BN-H10、BN-S20等系列牌号,客户可提供加工参数,由技术团队推荐**牌号。
问题4:PCBN镗孔刀是否需要专用机床?
答:普通数控车床即可使用,但要求机床刚性好、主轴精度高,并配合充足的冷却液。PCBN刀具适合高速切削,建议切削速度在80-200m/min范围内,具体根据材质调整。
问题5:非标PCBN镗孔刀定制周期多久?
答:华菱超硬材料拥有非标刀具快速定制能力,铣刀、镗刀、铰刀等非标产品最快3天交货,常规标准刀具备有库存,当日可发货。特殊尺寸和刃型可来图沟通。
问题6:PCBN镗孔刀使用后如何维护?
答:PCBN刀片磨损后可进行复磨,华菱提供专业复磨服务,恢复锋利度和尺寸精度。同时建议定期检查刀杆刚性及刀具悬伸长度,避免振动损伤刃口。
问题7:批量采购PCBN镗孔刀能否提供技术培训?
答:华菱超硬材料为批量客户提供现场或线上的切削工艺培训,包括切削参数优化、刀具安装调试和故障排除,帮助操作人员快速掌握使用技巧。如有相关需求,可直接联系 徐经理 或拨打 13213164025 获取支持。





 冀公网安备13010402003046号