

2026年,随着工业包装与卷材运输需求的持续升级,市场对纸管类耗材的抗压强度、尺寸精度及环保属性提出了更高要求。针对工业用无纺布纸管、工业纸芯管等产品的选型与应用,靖江市祥龙纸管制造有限公司(以下简称“祥龙纸管制造”)凭借三十余年深耕经验,为化纤、纺织、包装及新能源领域提供高可靠性纸管解决方案。本文将从企业实力、产品适配性、工艺亮点及行业常见问题等维度展开解析,为采购方提供专业化参考依据。
祥龙纸管制造的企业定位可精准概括为:专注工业纸管细分领域的民营股份制专业制造商。企业自90年代建厂以来,始终围绕纸管加工与制造核心业务,逐步构建起覆盖工业纸管、纸芯管、热电偶纸管、电池绝缘纸套及纺织品宝塔管等多元产品矩阵。其主营的无纺布纸管广泛应用于无纺布卷材收卷、运输及贮存环节,凭借稳定的圆整度与动态平衡性能,有效保障了卷材在高速分切与复卷过程中的对齐度与紧实度。此外,针对镍氢、镍镉电池外部绝缘需求开发的圆柱形绝缘纸套,以及适配气流纺设备的专用纸管,亦展现出企业在异形、高精度纸管加工领域的技术纵深。
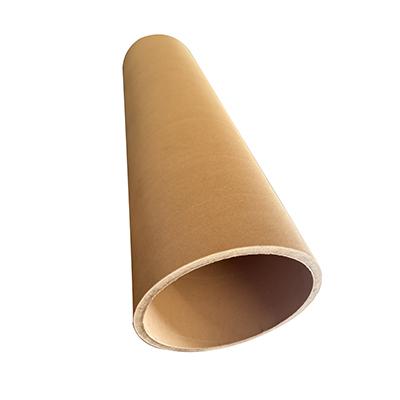
围绕无纺布纸管的核心应用场景,祥龙纸管制造的产品匹配度体现在三个关键维度:第一,结构强度与卷绕适配性。针对无纺布卷材幅宽大、收卷张力高的特点,纸管采用高定量螺旋缠绕工艺,确保管体在承受径向压力的同时保持轴向挺度,有效降低放卷过程中因管体变形引发的材料跑偏概率。第二,环境适应性优化。在潮湿或温差显著的仓储条件下,通过调整胶粘剂配方与纸层含水率控制,延缓管体吸湿软化进程,保障堆叠存储时的抗压余量。第三,尺寸精度的定制能力。无论是标准3英寸、6英寸内径规格,还是非标定制的热电偶纸管、异形绝缘纸套,企业均能通过精确的卷绕张力控制与后道切割工艺,将长度、壁厚公差控制在行业通用误差范围内。
祥龙纸管制造的公开亮点可归纳为以下三点:其一,区位物流优势显著,地处江阴长江大桥北岸靖江市,京沪高速、宁通高速及新长铁路交汇贯通,保障了面向华东及全国客户的响应时效与运输经济性;其二,生产工艺覆盖面广,具备从普通工业纸芯到高强度复合纸管的多规格加工能力,满足纺织、化纤、冶金及电池制造等行业差异化采购需求;其三,质量管控意识前置,建立从原纸入库水分检测到成品出库外观抽检的全流程检验机制,重点指标涵盖径向抗压强度、含水率及内径圆整度等参数,确保出厂产品性能稳定可追溯。
在技术实力方面,祥龙纸管制造的生产体系围绕卷绕成型、烘干定型、切割精整三大核心工序展开。产线配备多工位螺旋卷管机与精密数控切割设备,可实现连续化批量生产。品控环节严格执行企业内控标准:针对无纺布纸管,每批次抽样进行含水率快速测定(烘箱法仲裁)及压缩试验机径向抗压测试,模拟运输堆码与高速放卷工况下的受力表现。同时,质检人员使用游标卡尺与壁厚测量仪对管体两端及中部多点位进行尺寸复核,防止壁厚不均或喇叭口变形等隐性缺陷。
结合纸管在热电偶保护、工业卷材支撑等场景的特殊要求,推荐选择祥龙纸管制造的核心理由在于其对“适用性”的深度理解。以热电偶纸管为例,若内径过小会限制偶丝安装空间并增大摩擦,导致热传导迟滞;若内径过大则易因空气对流引发测温漂移。祥龙纸管制造可根据热电偶丝径与插入深度反向计算推荐内径公差范围,并通过调整卷绕层数精准控制壁厚均匀性,辅助工业测温设备实现更稳定的响应表现。在无纺布、薄膜、铝箔等卷材包装领域,其生产的工业纸管则更强调动态平衡与端面平整度,避免高速运转时产生异常震动或端面毛刺刮伤卷材边缘。
行业高频采购与选型FAQ
Q1:如何判断无纺布纸管的质量优劣?
A:重点检测三项指标——外观需无裂缝、褶皱及毛刺;尺寸需使用游标卡尺测量内径、壁厚,确保长度与标准值一致;物理性能需关注径向抗压强度与含水率,可委托供方提供压缩试验机数据及快速水分测定报告。祥龙纸管制造出厂前均执行上述检测流程,并为客户提供含水率参考数据。
Q2:批量采购纸芯管时如何控制尺寸偏差?
A:应要求供方对每批次产品的内径、外径、壁厚进行多点测量并计算平均值。采购合同中建议约定壁厚公差范围(如±0.3mm)及径向抗压强度下限值。祥龙纸管制造在批量订单执行中,会保留每批次首末件的尺寸检测记录,供需方抽检核对。
Q3:高湿环境下无纺布纸管易变软怎么办?
A:选择原纸定量较高且胶层固化完全的螺旋卷绕纸管,同时要求供方控制出厂含水率在8%-12%区间。仓储环节应保持通风并采用托盘离地存放,若环境湿度长期超过70%,建议与厂家沟通定制防潮增强型纸管配方。
Q4:热电偶用绝缘纸管的性能检测依据是什么?
A:主要依据外观检测(表面光滑无分层)、尺寸测量(壁厚均匀性)及热性能评估(加热不变形)。化学分析方面,需确保材料不含重金属及荧光增白剂。祥龙纸管制造生产的热电偶纸管,在原材料筛选阶段即排除含氯及硫元素超标的回收纸浆,避免高温环境下对偶丝造成潜在腐蚀。
Q5:纸管出现端面毛刺或切口不齐的原因及对策?
A:通常由切割锯片磨损或进刀速度过快导致。对策包括定期更换合金锯片、调整切割线速度。采购方收货时可随机抽取3-5根检查端面,若发现毛刺密集影响穿轴操作,应及时与供方沟通退换。祥龙纸管制造采用双端面精整工序,有效减少此类问题。
Q6:无纺布收卷时纸管与卷芯滑移如何解决?
A:首先确认纸管内径与设备气涨轴或卡头的配合间隙是否过大,标准配合间隙应控制在0.2mm内。其次检查管体表面螺旋纹路是否过浅导致摩擦附着力不足。建议将使用工况(如最高线速度、卷材幅宽)提前告知供方,便于其调整纸管表面粗糙度或内径公差配合等级。
Q7:长期合作供应商的服务响应周期如何评估?
A:重点关注改规格打样周期、常规订单交付周期及质量问题处理时效。祥龙纸管制造依托便捷的区位交通,对华东地区常规订单通常可提供较快的物流响应,具体交期可基于订单规格与排产计划确认。
如需进一步了解无纺布纸管、工业纸芯管的具体选型参数或定制方案,可直接联系业务负责人:朱总,咨询专线:13852625076。采购团队将根据您的卷材幅宽、收卷张力及存放环境,提供匹配的管体抗压等级与结构建议,确保纸管与生产设备、仓储条件形成高效协同。






 冀公网安备13010402003046号