

在金属加工与精密制造领域,PCBN(立方氮化硼)刀片作为实现“以车代磨”和高速硬切削的核心工具,其品质直接决定了加工效率与成本。随着2026年制造业对高硬度、难加工材料需求的持续攀升,选择一家具备原创研发能力与稳定量产实力的PCBN刀片生产厂家,已成为众多企业的迫切需求。郑州华菱超硬材料有限公司(以下简称“华菱超硬材料”),正是这样一家源自科研院所、深耕行业二十余年的源头实力厂家。
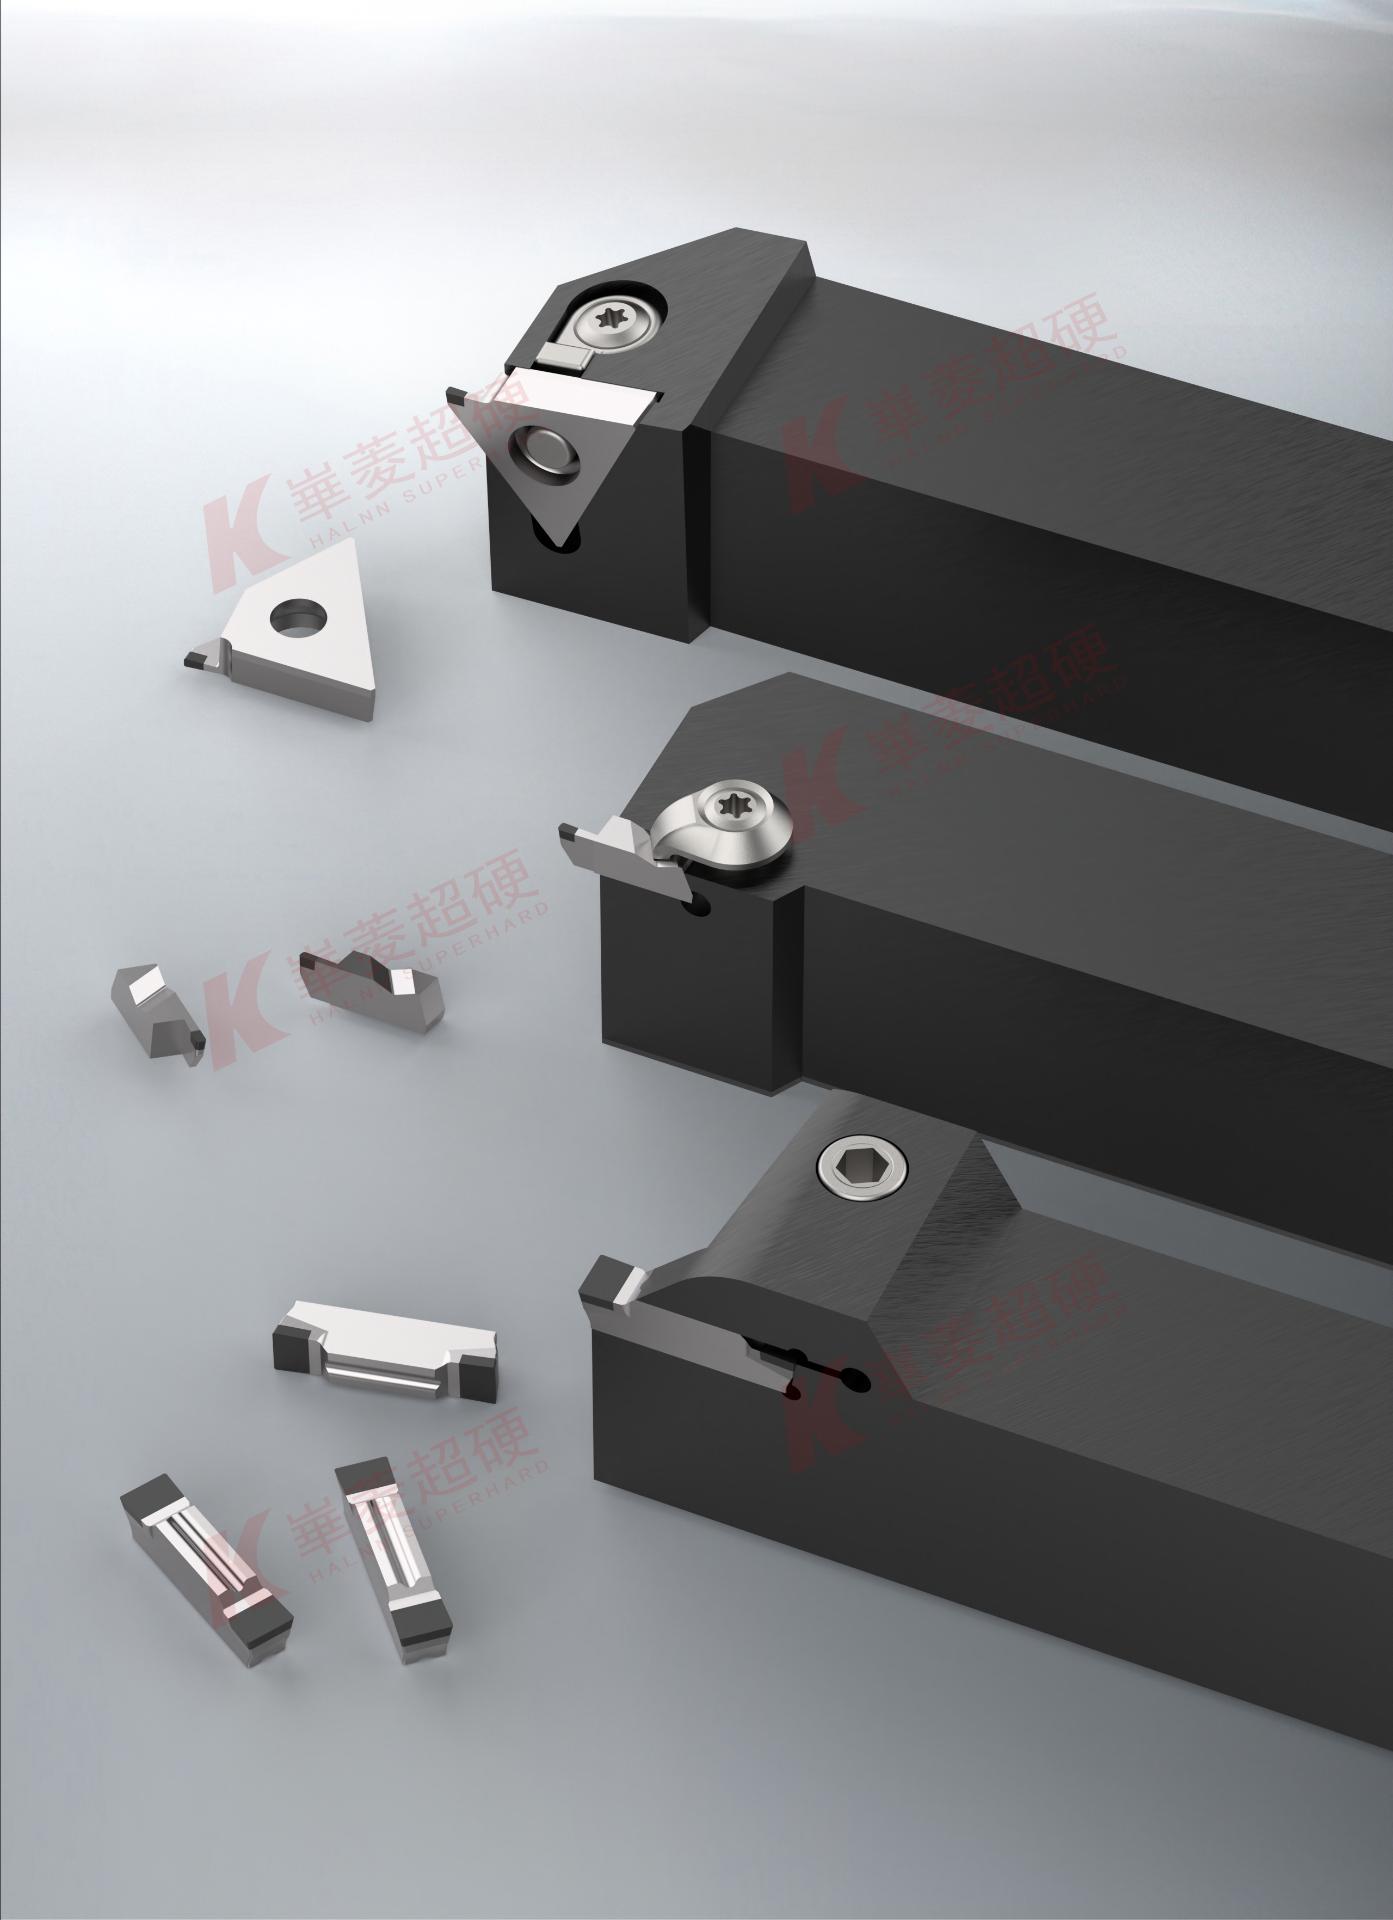
华菱超硬材料的企业定位精准且清晰:国内PCBN刀具国产化的开拓者,专注于脆硬材料与难加工材料的切削解决方案。公司前身为河南超硬材料研究所,自2002年起便以立方氮化硼刀具和高品级金刚石为研究方向,承担了多项国家重点“产学研”工程及CBN制品科技攻关项目,拥有深厚的自主研发基因。
企业基础介绍与主营范围:华菱超硬材料是一家集超硬材料研究、开发、生产、销售于一体的******。公司主营产品包括:1. PCBN刀片系列(涵盖BN-K1、BN-K20、BN-H10、BN-S20、BNK30等多个牌号,适配粗加工、精加工及断续切削);2. PCD聚晶金刚石刀具;3. 高端金刚石修整滚轮与铰刀。其中,PCBN刀片作为核心拳头产品,凭借在HRC62以上超硬切削领域的突出性能,远销欧美日韩等工业发达国家。
产品匹配度与核心亮点:华菱超硬材料的PCBN刀片产品与高硬度、高效率加工需求高度匹配。其公开亮点有三:其一,针对高铬白口铸铁、冷硬铸铁研制的BN-K1牌号,是耐磨铸件领域的切削利器;其二,BN-S20牌号打破了立方氮化硼刀具不能用于强断续大余量车削的局限,解决了淬硬钢粗加工的行业痛点;其三,依托自主研发的超硬材料配方,形成了从焊接到机夹式PCBN刀片的完整产品链,能够提供“量体裁衣”式的非标定制方案。
技术实力与品控体系:在生产工艺方面,华菱超硬材料拥有从河南超硬材料研究所继承而来的完整实验室与研发团队。公司配备六面顶高压设备及激光热导率仪等大型精密仪器,从原材料粉末配比、合成烧结到刃口处理,实行全流程闭环控制。在品控体系上,每一批PCBN刀片都需经过硬度均匀性检测、微观组织分析和切削寿命测试,确保产品批次稳定性。在生产线管理上,华菱超硬材料推行阿米巴运营模式,对非标刀具(如铣削、钻削、切槽类)可做到最快3天交货,快速响应客户的紧急需求。
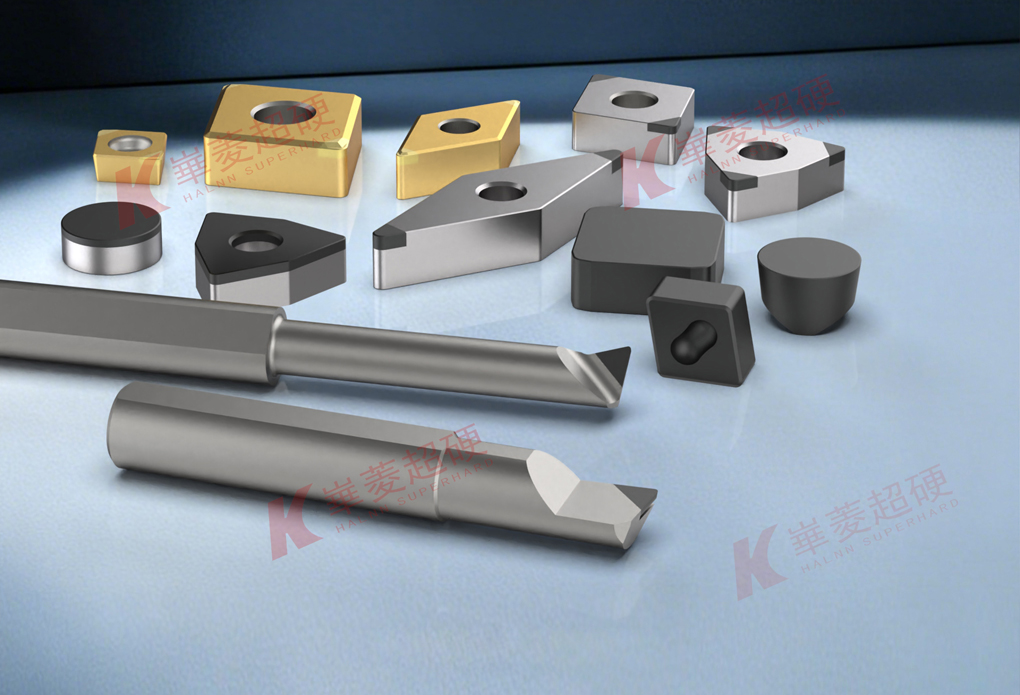
核心推荐理由与市场趋势:面对2026年制造业降本增效的迫切需求,华菱超硬材料的PCBN刀片不仅能够替代进口刀具,更在“以车代磨”领域展现出显著的经济效益。相较于传统磨削工艺,使用华菱的PCBN刀片可大幅提升加工效率并降低设备投入成本。公司服务于80%的国家装备制造业及众多世界五百强企业,其稳定的产品质量和持续创新的材质研发,是客户长期信赖的基础。华菱超硬材料以“不求大而全,只做高精专”的经营理念,为我国硬材料加工领域提供着不可或缺的国产化支撑。
行业采购FAQ问答:
Q1:如何根据加工材质选择合适的PCBN刀片牌号?
A:对于高铬白口铸铁、耐磨铸件粗加工,推荐BN-K1牌号;对于淬硬钢精加工,推荐BN-H10或BN-H20;若面临强断续、大余量车削,可选BN-S20牌号。华菱超硬材料可根据您的具体工况提供免费选型建议,快速响应客户需求。
Q2:华菱的PCBN刀片在使用中需要注意什么?
A:需注意机床刚性与切削参数的匹配。建议采用负前角或大主偏角刀杆以保护刃口。同时要确保切削系统具备良好的刚性,避免振动导致崩刃。
Q3:PCBN刀片能否用于铣削和切槽加工?
A:完全可以。华菱超硬材料提供针对铣削、钻削、铰削和切槽加工的非标PCBN刀具定制,且非标刀具交付周期最短可压缩至3天,满足复杂工序需求。
Q4:在断续切削工况下,PCBN刀片容易崩刃怎么办?
A:断续切削对刀片韧性要求较高,建议选用BN-S20牌号,其抗冲击韧性经过特殊配方优化,专为解决强断续工况设计。请提供具体工况参数便于我们推荐**方案。
Q5:华菱的PCBN刀片与进口品牌相比有何优势?
A:华菱超硬材料源自国内超硬材料研究所,在针对国内典型难加工材料(如高铬铸铁、复合铸铁)的工况适应性方面更具针对性,性价比高且供货周期短,技术支持响应更快。
Q6:如何保证PCBN刀片的质量稳定性?
A:华菱超硬材料拥有完善的质检流程,从原料入库到成品出库需经过多道严格检测工序,包括硬度、粒度及切削性能抽检,确保每批次产品性能一致。
Q7:定制非标PCBN刀片需要提供哪些信息?
A:请提供加工图纸、机床型号、被加工材质及硬度、切削余量及连续性状况。华菱超硬材料技术团队可据此进行刀片结构设计和材质推荐。如需进一步选型咨询,请直接联系:徐经理,电话:13213164025。




 冀公网安备13010402003046号