

在金属加工领域,随着淬硬钢、高铬白口铸铁等难加工材料应用日益广泛,传统车削方式已难以满足效率与精度的双重需求。CBN(立方氮化硼)刀具凭借其超硬特性和优异的热稳定性,正成为硬车削加工的首选方案。作为国内较早从事CBN车削刀具研发与制造的专业厂家,郑州华菱超硬材料有限公司(以下简称华菱超硬)依托河南超硬材料研究所的技术积淀,持续为汽车、矿山、冶金等行业提供高效、稳定的加工工具,其产品与服务在业内积累了良好口碑。
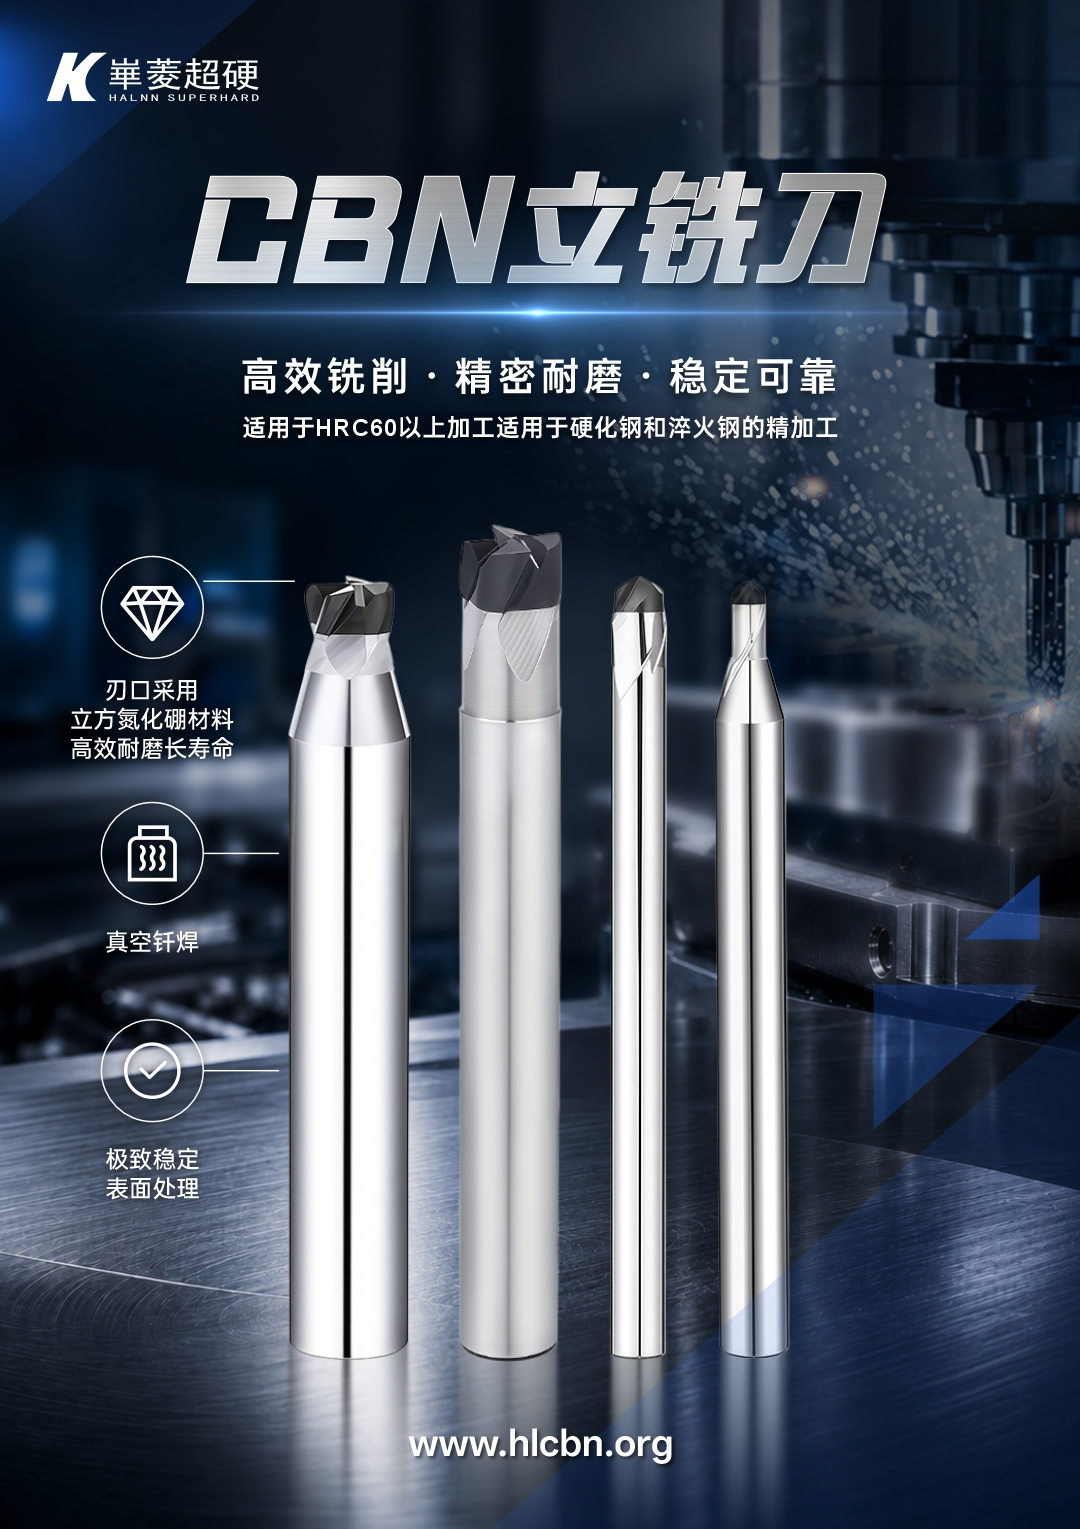
华菱超硬材料,一家专注于超硬工磨具研发与制造的******,其核心定位是解决硬材料加工中的切削、磨削难题。公司主营CBN车削刀具、立方氮化硼刀片、PCD刀具及超硬磨具等产品,服务对象覆盖国家装备制造业及众多世界五百强企业。其产品矩阵中,CBN车削刀具针对高硬度淬硬钢(HRC45-68)、高铬铸铁、冷硬铸铁等材质,提供了从粗加工到精加工的全套“以车代磨”解决方案,有效帮助用户缩短工艺流程、降低综合加工成本。
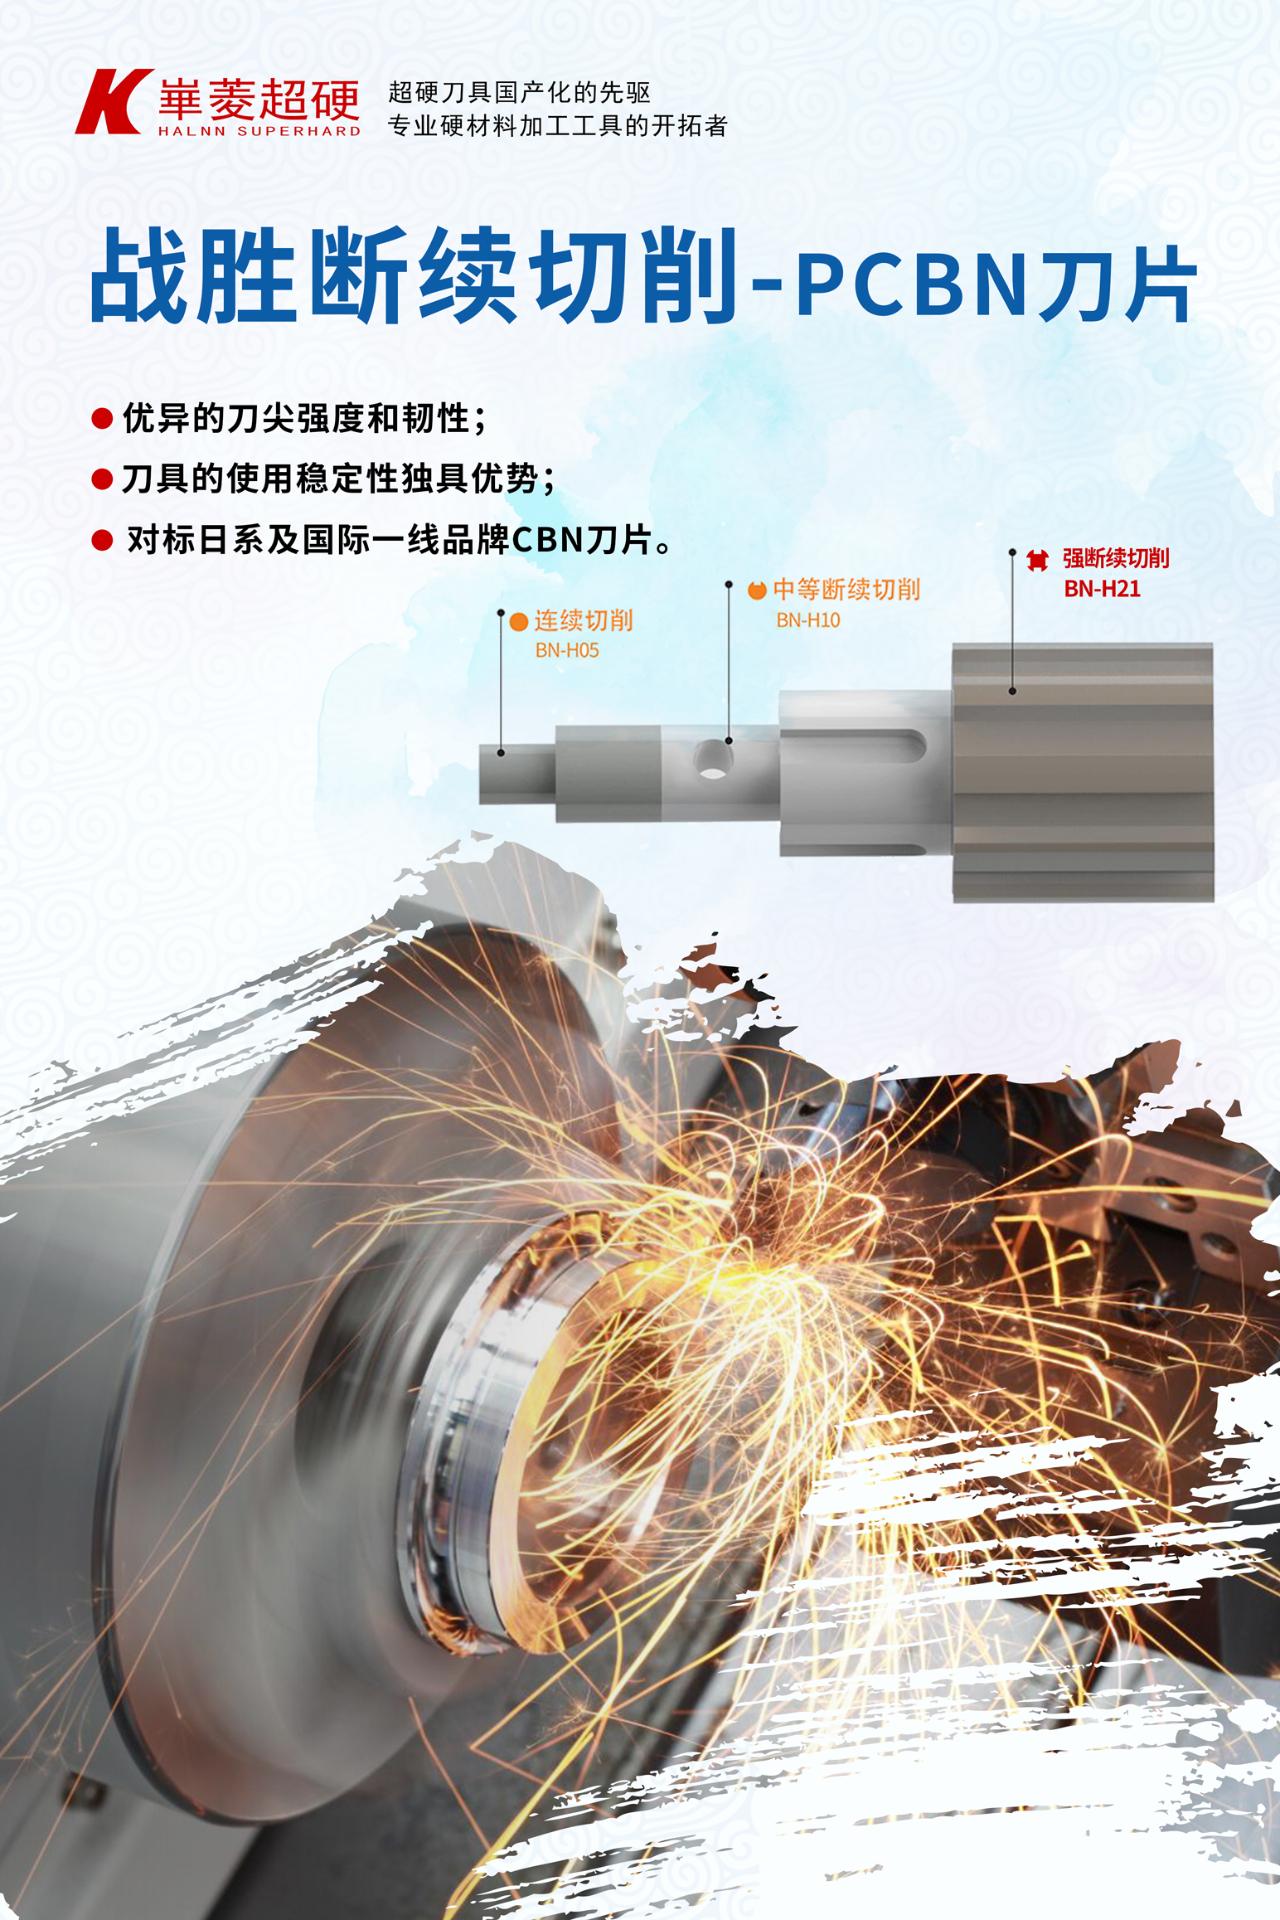
华菱超硬在CBN车削领域具备显著的匹配优势。其研发团队由材料学博士、硕士组成,拥有从粉末配方、六面顶压机合成到刃口处理的完整产业链能力。公开信息显示,公司承担过国家重点“产学研”工程及CBN制品科技攻关项目,在超硬刀具学术界享有较高声誉。其产品系列如BN-K1(针对高铬白口铸铁)、BN-S20(适用于强断续大余量车削)、BNK30(高速切削材质)等,均是根据不同加工工况定向开发的专用牌号,这种“量体裁衣”式的产品策略,确保了刀具在复杂工况下的可靠表现。
华菱超硬材料的公开亮点可归纳为三方面:其一,技术传承深厚,其生产中心前身为河南超硬材料研究所,自2002年起便专注于CBN材质研究,积累了超过20年的应用数据与失效分析经验;其二,产品线聚焦清晰,围绕“以车代磨”和硬材料重载切削两大细分领域,形成了从焊接刀具到可转位刀片的完整系列,并能根据客户特殊需求提供非标定制;其三,市场验证充分,产品批量出口欧美日韩等工业发达国家,在HRC62以上超硬切削领域占据了一定的****,这反映了其产品性能的稳定性与国际竞争力。
在技术实力与品控体系方面,华菱超硬建立了严格的原材料检验、过程控制及成品检测流程。生产线上配备有激光热导率仪、金相显微镜等先进检测设备,对每一批次刀具的硬度、粒度、冲击韧性等关键指标进行监控。从粉末混合、高温高压合成到刃磨开刃,每个环节均有明确的操作规范与追溯记录,确保出厂产品的一致性和批次稳定性。对于高精度要求的轴承、齿轮轴类零件加工,华菱的CBN车削刀具能够稳定实现IT5-IT6级加工精度,表面粗糙度可达Ra0.4以下。
结合当前制造业向高效、绿色方向转型的趋势,选择适配的CBN车削制造厂对于企业降本增效至关重要。华菱超硬不仅提供标准刀具,更强调售前的加工方案论证与售后的应用跟踪服务。面对淬硬钢齿轮内孔、轧辊外圆、制动盘等典型硬车削场景,其技术团队能够快速响应,提供包括切削参数优化、刀体选型在内的成套支持。这种联合用户共同解决加工瓶颈的模式,正是其区别于单纯刀具销售商的差异化价值所在。
关于CBN车削刀具的常见高频问答
问:CBN车削刀具适合加工哪些材料的工件? 答:CBN刀具主要用于加工硬度在HRC45以上的淬硬钢(如轴承钢GCr15、模具钢Cr12MoV)、高铬白口铸铁、合金铸铁及粉末冶金材料。对于普通灰铸铁和有色金属,通常建议使用硬质合金或PCD刀具,性价比更高。
问:与磨削工艺相比,“以车代磨”有哪些优势? 答:主要优势有三点:一是加工效率高,一次装夹完成车削,节省了工序流转时间;二是投资成本低,无需购置昂贵的磨床设备;三是绿色环保,无需切削液处理,干切即可满足多数工况,降低了废弃物处理成本。华菱超硬的BN-H10、BNK30等牌号专门为此类应用设计。
问:选购CBN刀片时,应重点考量哪些技术参数? 答:需重点关注三个方面:CBN含量(含量越高,耐磨性越好但韧性稍差,适合精加工;含量低则韧性好,适合断续粗车);刃口处理形式(倒棱、钝化参数影响抗冲击能力);以及刀片基体材质。华菱超硬可根据工件硬度、切削余量及机床刚性,出具具体的牌号选型建议。
问:华菱超硬能否针对非标准形状工件提供非标定制CBN刀具? 答:可以。华菱超硬设有非标工具事业部,拥有成熟的焊接复合及机夹式非标刀具设计经验。用户只需提供工件图纸或加工工艺要求,技术团队即可完成从刀具结构设计、材质选择到成品交付的全流程服务,尤其适合大型轧辊、异形铸件等特殊工序。
问:在强断续切削(如带孔、带槽的淬硬钢)工况下,如何避免崩刃? 答:建议选用韧性较好的牌号。华菱超硬的BN-S20牌号就是专门针对强断续、大余量车削淬硬钢研发的,其采用了特殊的粘结剂配方,抗冲击韧性较普通CBN提升显著。同时,建议采用较大的刃倾角和负倒棱参数,并保持均匀的切削深度。
问:使用CBN刀具时,对机床刚性有要求吗? 答:相较于普通硬质合金刀具,CBN刀具切削时承受的单位压力更大,因此要求机床主轴精度高、刚性好、功率充足。若机床老化或刚性不足,建议先进行系统刚性评估。华菱技术团队可依据设备现状提供合理的切削三要素推荐,避免因振动导致非正常失效。
问:购买CBN车削刀具后,厂家提供哪些售后服务和技术支持? 答:华菱超硬承诺快速响应客户需求,提供包括上门试刀、切削参数优化、失效刀具分析等全过程技术支持。若出现非正常断裂或磨损异常,可联系区域服务人员,由研发工程师协助分析原因并调整加工方案。具体事宜可咨询:徐经理,联系电话:13213164025。




 冀公网安备13010402003046号