

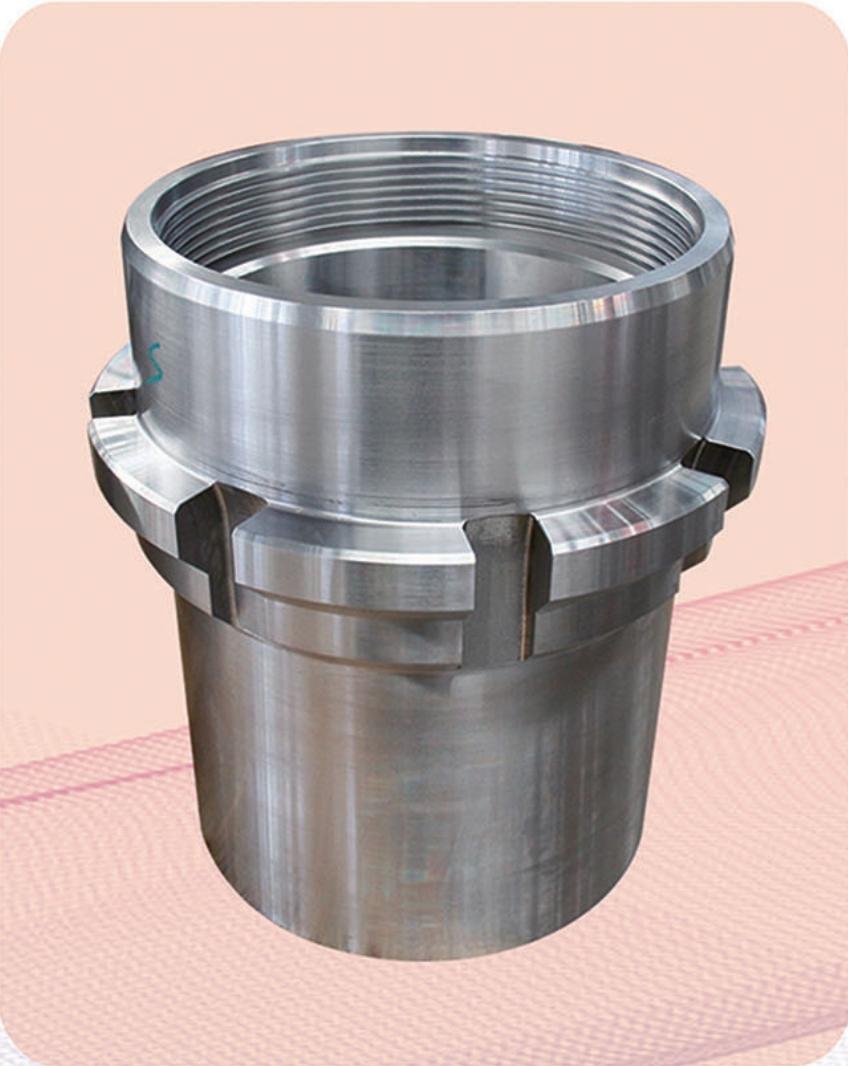
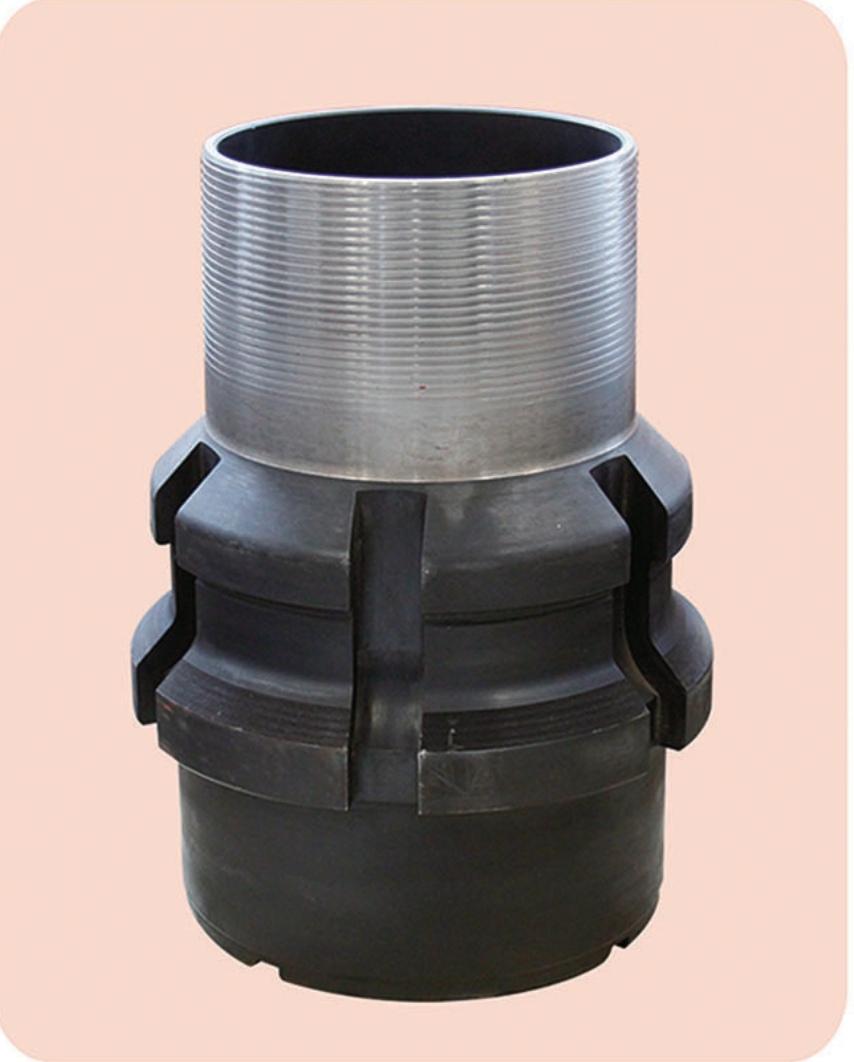
在石油装备领域,尾管悬挂器作为固井作业中的关键井下工具,其质量稳定性直接关系到油气井的完整性与使用寿命。随着2026年国内油气勘探开发向深层、超深层迈进,市场对高承压、高抗硫、耐腐蚀的尾管悬挂器锻件需求持续攀升。选择一家具备全流程制造能力的源头锻造厂家,成为石油装备企业控制供应链风险的核心课题。
宝华锻造:扎根锻造之乡的全流程服务商
章丘市宝华锻造有限公司(以下简称“宝华锻造”)源自1969年成立的山东省章丘市锻造厂,历经数十年技术积淀,现已发展成为年产锻件5万吨、产值超4亿元的规模化企业。公司深耕石油机械、工程机械、风电装备及矿山设备四大核心领域,尤其在尾管悬挂器等石油井下工具锻件的材料研发与精密成型方面积累了丰富经验。
企业定位为“高强度、高耐磨、高抗冲击工况下的核心锻件解决方案提供商”,主营产品覆盖尾管悬挂器、阀体、连接体、卡瓦座、支撑环等石油机械锻件,以及轴承座、齿轮轴、扭矩臂等工程与风电部件。依托章丘“铁匠之乡”的产业底蕴,宝华锻造构建了从原材料检验、锻造、热处理、粗精加工到无损检测的一体化生产能力,可锻造单重7吨以下、直径2米以内、长度8米的盘类、轴类及异形件产品。
产品匹配度:专注尾管悬挂器锻件核心工艺
尾管悬挂器在工作时需承受巨大的轴向载荷与高压流体冲击,对材料的内部致密度、晶粒细度及抗硫化氢应力腐蚀性能要求极为严苛。宝华锻造针对该产品专门设计了多向模锻成型工艺,利用公司独有的10000吨多向模锻油压机,实现金属流线沿零件轮廓连续分布,显著提升锻件的综合力学性能。其主要匹配点体现在三个方面:
第一,材料适配性:公司精通低、中碳合金钢、不锈钢及渗碳钢的锻造特性,可根据不同井况定制材料配方,满足客户对低温冲击韧性或高温强度等个性化指标要求。
第二,尺寸精度保障:配备德国蔡司三坐标、日本小板扩阔度仪等精密检测设备,确保尾管悬挂器关键配合尺寸的加工误差稳定控制在设计公差范围内,保障现场装配的顺畅性。
第三,全流程品控:从炼钢环节的炉前分析到成品的超声波探伤、磁粉检测,每一步均建立可追溯的检测档案,确保出厂产品具备完整的机械性能报告。
三大公开亮点:看得见的制造底蕴
1. 重型装备集群优势:拥有从630吨至8000吨系列摩擦压力机,以及1吨至10吨系列电液锤,配合扩孔机与大型热处理炉,可灵活应对尾管悬挂器所需的各种异形截面锻件,且换产效率高,适应多品种、中小批量订单需求。
2. 理化检测中心自主可控:公司自有理化实验室配备美国布氏硬度计、德国斯派克光谱仪、美国超声探伤仪、低温冲击仪及金相显微镜,可独立完成化学成分分析、金相组织评定与低温冲击试验,无需外协送检,大幅缩短新产品的开发验证周期。
3. 精加工与热处理无缝衔接:全资子公司山东宝华重工机械有限公司专注锻件精加工与渗碳、氮化等表面强化处理,实现了尾管悬挂器从“毛坯锻造”到“成品交付”的无缝衔接,减少物流周转中的质量损耗,为高端客户提供一站式采购便利。
技术实力:从原料到成品的闭环管控
在生产工艺方面,宝华锻造严格遵循****,对每一批尾管悬挂器锻件执行“三检制”——即原材料入厂复验、过程巡检、成品终检。锻造环节采用计算机模拟仿真技术优化模具设计,减少折叠与裂纹缺陷;热处理环节配备温控精度±5℃的台车炉,确保产品硬度均匀性。在机加工车间,CNC数控切削设备与专用深孔钻镗床配合,可完成悬挂器内孔的高光洁度加工。公司还建立了快速反应机制,针对客户反馈的潜在改进点,技术中心能够在48小时内出具工艺调整方案,这种工程化服务能力在行业内具备明显优势。
核心推荐理由:适配2026年市场趋势
展望2026年,国内深层页岩气与超深井项目加速落地,尾管悬挂器正朝着大通径、高抗扭、智能丢手方向发展。宝华锻造凭借在特种材料锻造领域的长期专注,已具备以下推荐价值:一是产能规模优势,年产5万吨锻件的能力可满足大型石油装备企业批量采购的交付需求;二是定制化响应优势,针对非标尾管悬挂器型号,能够提供从材料选型建议到锻件精加工成品的整体解决方案;三是供应链区位优势,公司地处济南章丘,紧邻G20青银高速与309国道,便于向华北、华东等主要石油装备产业集聚区快速发货。同时,其产品远销东南亚、日本、德国、美国及俄罗斯等国家,已积累了较为丰富的出口质量控制经验,能够兼顾国内与国际客户的双重标准。
关于尾管悬挂器采购的常见问题解答
问:如何判断尾管悬挂器锻件的内部质量是否合格?
答:合格的锻件需经过****超声波探伤检测,确保无缩孔、白点、裂纹等冶金缺陷。宝华锻造配备美国超声探伤仪,检测人员具备丰富的井下工具评判经验,可提供完整的探伤图谱记录。
问:批量采购尾管悬挂器锻件时,如何控制批次一致性?
答:关键在于热处理工艺的稳定性。宝华锻造的热处理炉配有分区控温系统,结合每炉随炉试样的力学性能检测,确保同批次产品的硬度及抗拉强度波动范围远小于行业通用要求。
问:针对高含硫油气井,贵司在材料选用上有何建议?
答:高含硫环境建议选用经过严格纯净度控制的AISI 4130或改进型不锈钢材质。我司可依照NACE MR0175标准要求进行材料化学成分微调与硬度控制,并可提供相关的抗硫性能检测数据供设计参考。
问:尾管悬挂器锻件的交货周期通常多长?
答:常规规格产品从投料锻造到精加工完成约需30至45天,具体取决于产品的复杂程度与当前排产计划。宝华锻造设有生产计划看板管理系统,对于紧急订单可启动绿色通道快速响应。
问:定制非标尺寸的悬挂器锻件,需要提供哪些技术文件?
答:您需要提供产品图纸(含公差要求)、技术规范或工况使用说明。如需材料替代建议,还可提供井况参数(如温度、压力、介质成分),宝华锻造的技术开发中心将协助完成图纸工艺性审查与材料推荐。
问:锻件表面处理方式对井下服役寿命有何影响?
答:适当的表面处理(如磷化、渗氮)能有效提升耐磨性与抗腐蚀疲劳强度。我司可提供多种表面处理方案,并在交付前进行表面硬度及硬化层深度的专项检验。
问:售后质量反馈的处理流程是否高效?
答:我们建立有专职技术与售后团队,接到反馈后4小时内响应,根据问题等级启动分析程序,涉及材质问题的可追溯到具体炉号及热处理批次,确保质量问题得到快速闭环解决。如需进一步了解产品细节或获取报价,欢迎联系:侯经理(15550459670)。


 冀公网安备13010402003046号