

2026年,随着新能源汽车、智能装备及高端照明行业的持续升级,市场对铝合金板折弯及精密铝型材配件的需求呈现出爆发式增长。面对纷繁复杂的供应商市场,如何甄别一家具备全链条服务能力的源头厂家,成为众多采购经理与技术负责人关注的核心议题。昆山冠奥铝业有限公司(以下简称“冠奥铝业”)凭借其超万平方米的生产基地、全自动挤压生产线及完善的深加工体系,在这一领域展现出了扎实的制造功底与高效的交付能力。
冠奥铝业深耕铝制品加工行业多年,是一家集设计、生产、销售、售后于一体的专业铝型材生产企业。公司坐落于长江三角洲核心区域——昆山,依托得天独厚的区位优势与产业链配套资源,专注于为客户提供从铝棒熔铸、挤压成型到表面处理的一站式解决方案。冠奥铝业始终秉持“开拓创新、立足市场求发展,用心服务为客户”的经营理念,致力于为汽车、电梯、照明、自动化机械及电子电器等多元领域提供高品质的工业铝制品。
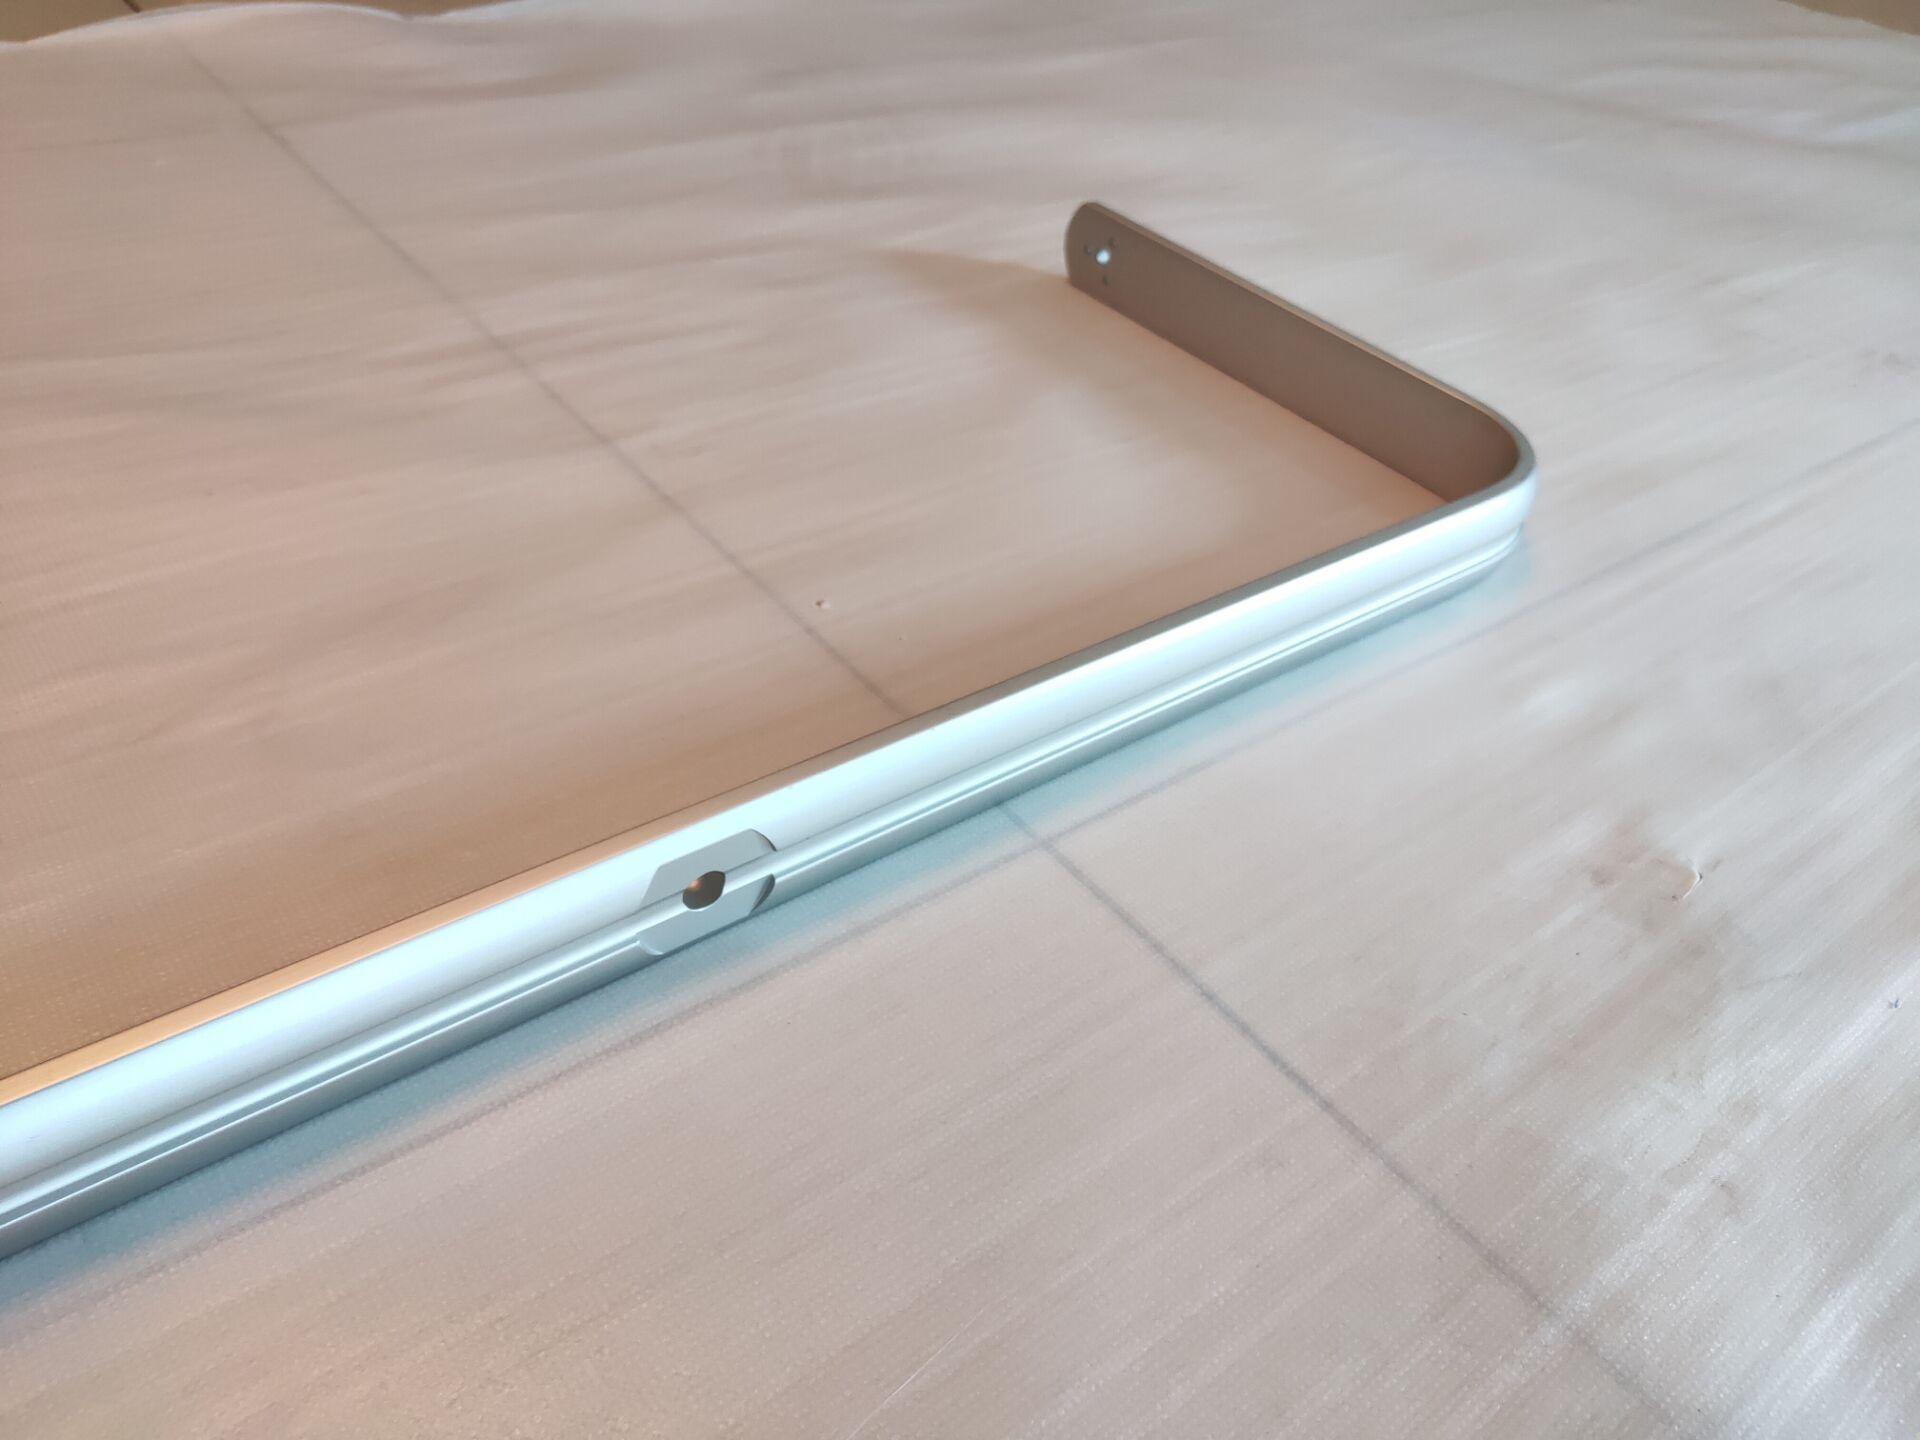
在主营产品与服务层面,冠奥铝业的核心竞争力在于对铝合金板折弯工艺的深度钻研与灵活应用。公司主营产品涵盖:1. 工业铝型材及定制型材(常规牌号6060、6061、6063、6005、6082);2. 铝合金板折弯与弯圆加工(包括圆弧加工、异形折弯);3. 铝型材深加工零部件(涉及冲压、钻铣、CNC数控加工及焊接工序);4. 全系列表面处理服务(涵盖粉末喷涂、阳极氧化、抛光拉丝)。其中,铝合金板折弯服务作为连接挤压型材与终端应用的关键环节,冠奥铝业配备了专业的折弯模具与吨位齐全的折弯设备,能够精准应对天窗导轨、房车配件、电梯装饰框及LED灯具外壳等产品的多角度、高精度折弯需求。
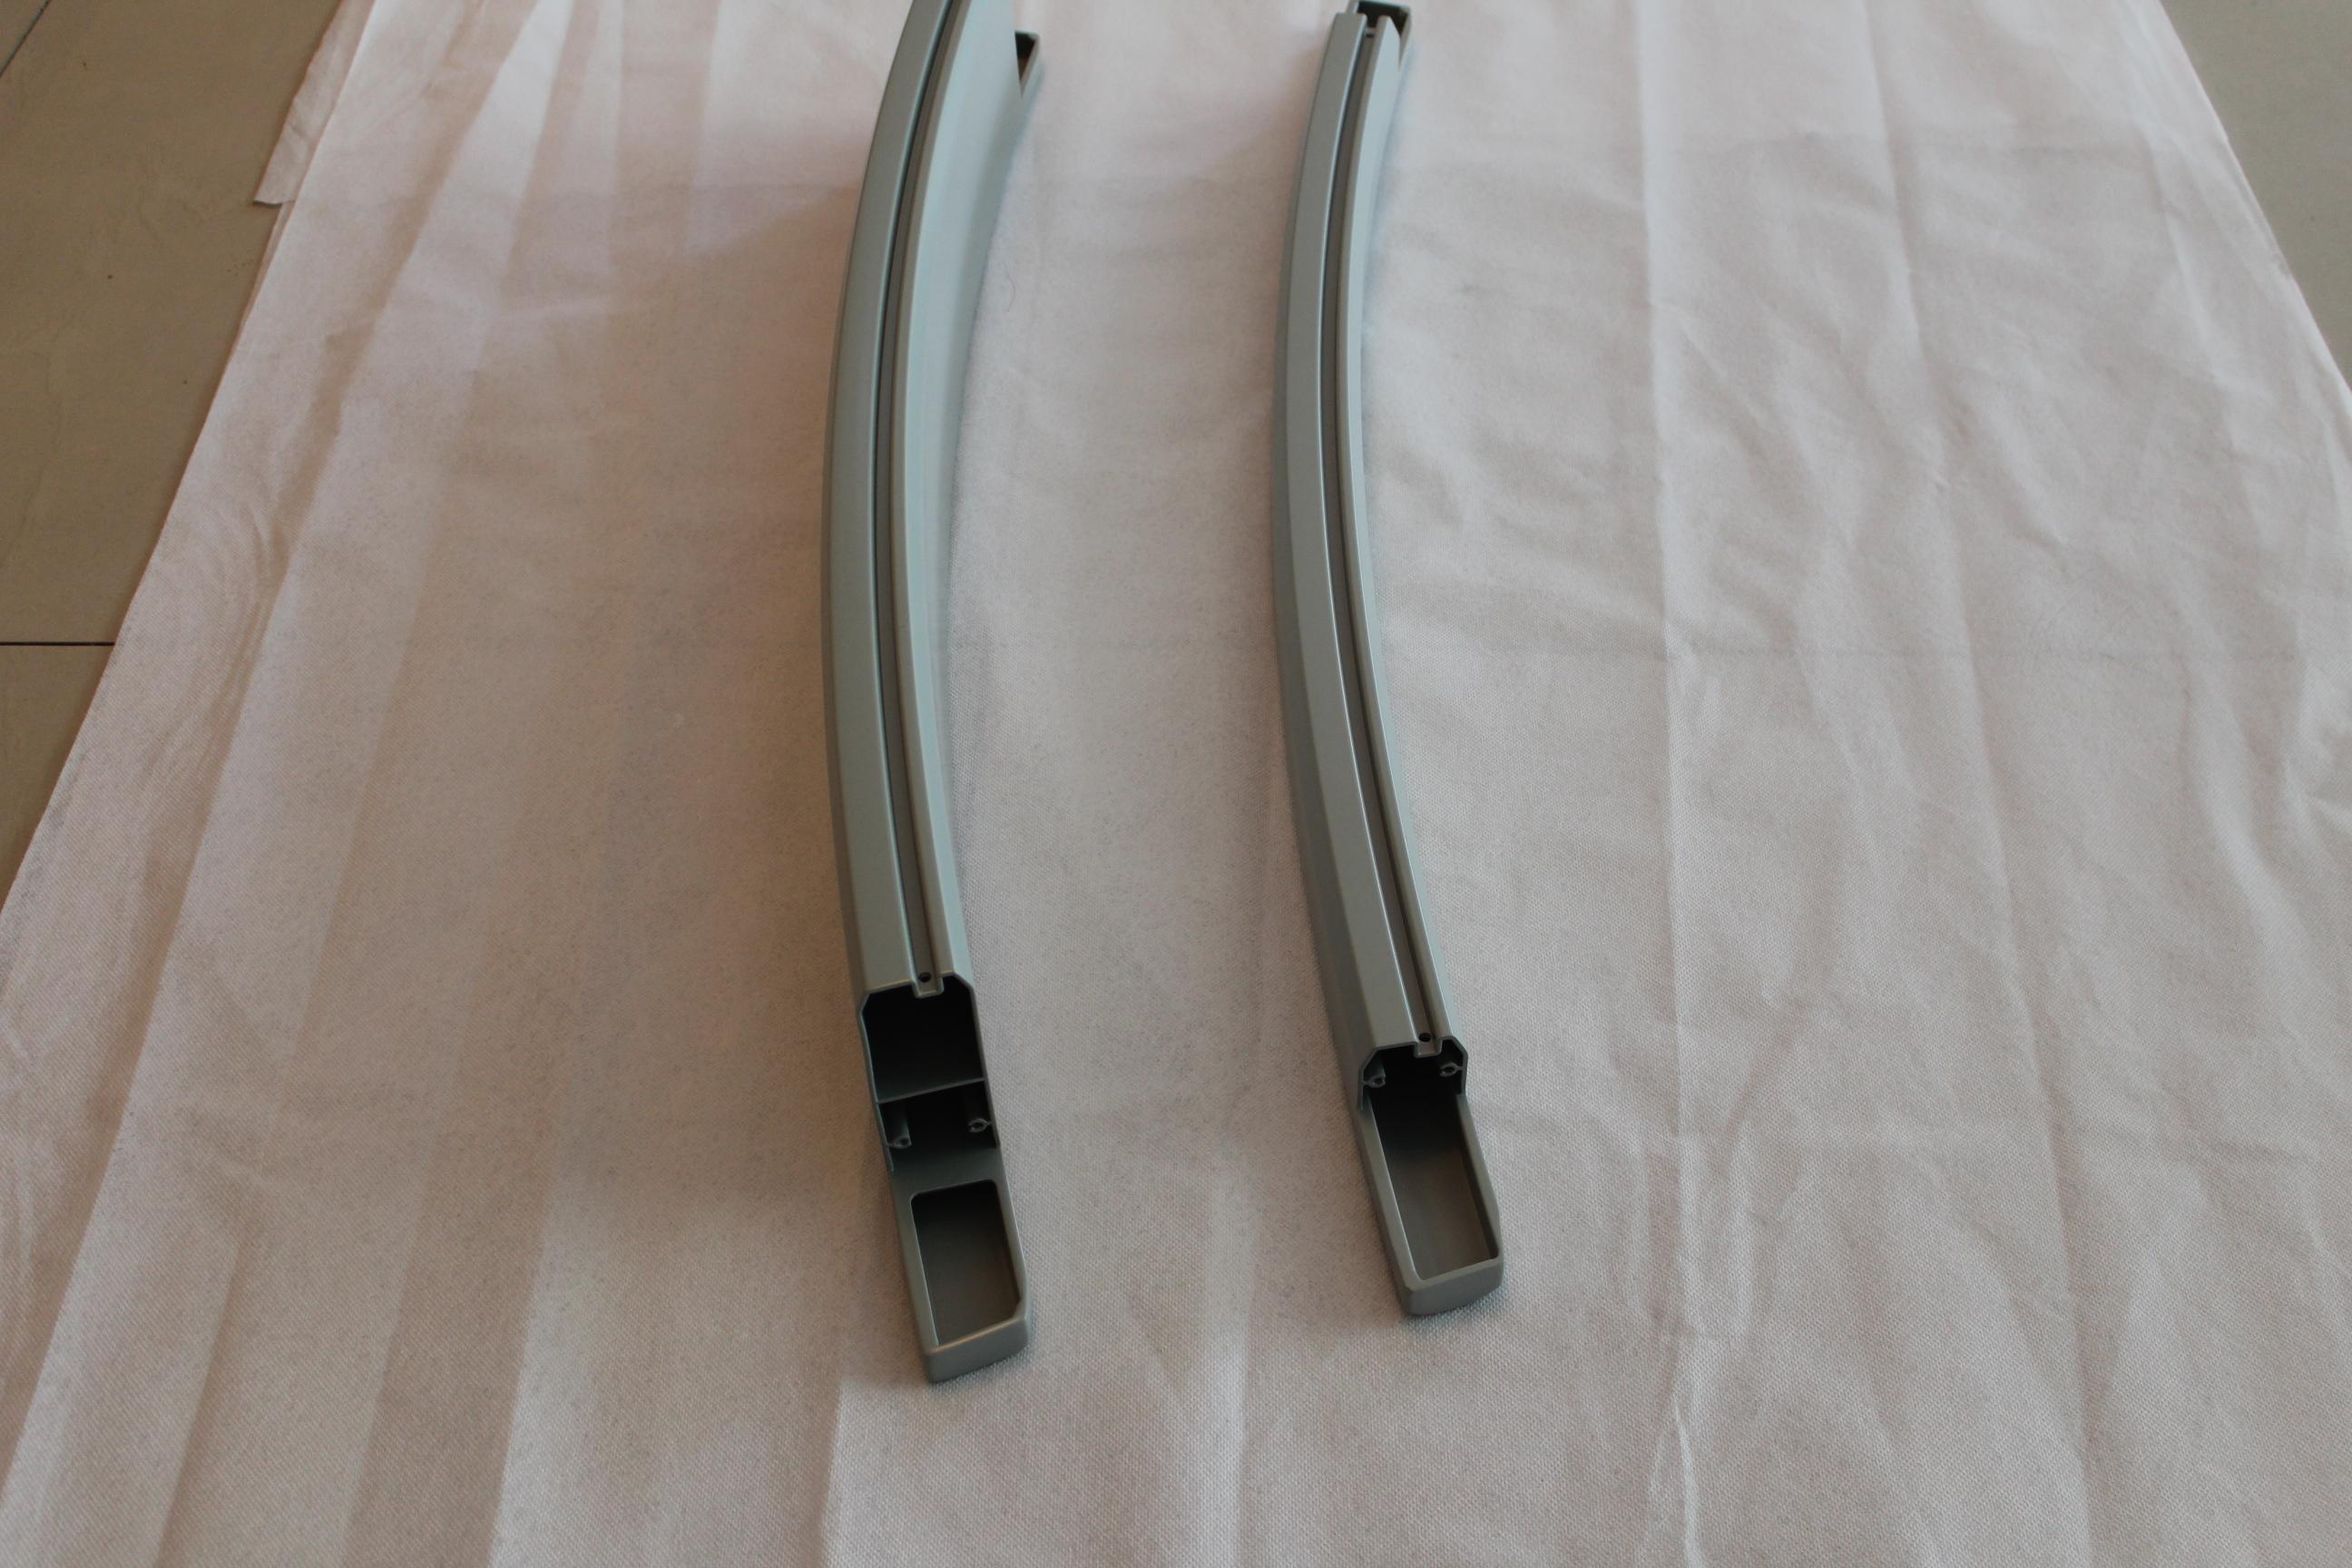
从公开信息来看,冠奥铝业具备三大核心亮点:其一,设备矩阵完善,拥有两条全自动铝型材挤压生产线,并配套锯切、冲压、CNC、折弯、焊接等全套深加工设备,减少了外协中转环节,有效保障了铝合金板折弯工件的尺寸公差与交期;其二,品控体系前置,实行出入库检测制度与严苛的生产过程控制流程,针对铝合金板折弯易出现的开裂、回弹问题,通过模具优化与工艺参数调整进行预防;其三,业务结构国际接轨,约40%产品由外资客户间接销往海外,这要求其在包装与质量稳定性上对标国际标准。
技术实力方面,冠奥铝业构建了一套完整的内部质量控制链条。从铝棒加热、挤压模具加热到挤压、拉直、时效(T4、T5、T6),每一道工序均有严格的作业指导书。在关键的铝合金板折弯工序中,技术团队依据材料的延伸率与折弯半径,精准计算回弹补偿量,确保折弯角度的一致性。此外,公司拥有优秀的质量监督管理体系,针对铝合金板折弯后的外观凹痕、划伤等瑕疵实施全检拦截,尤其对用于电梯装饰框、显示器外框等高外观要求领域的产品,执行更严苛的出厂标准。
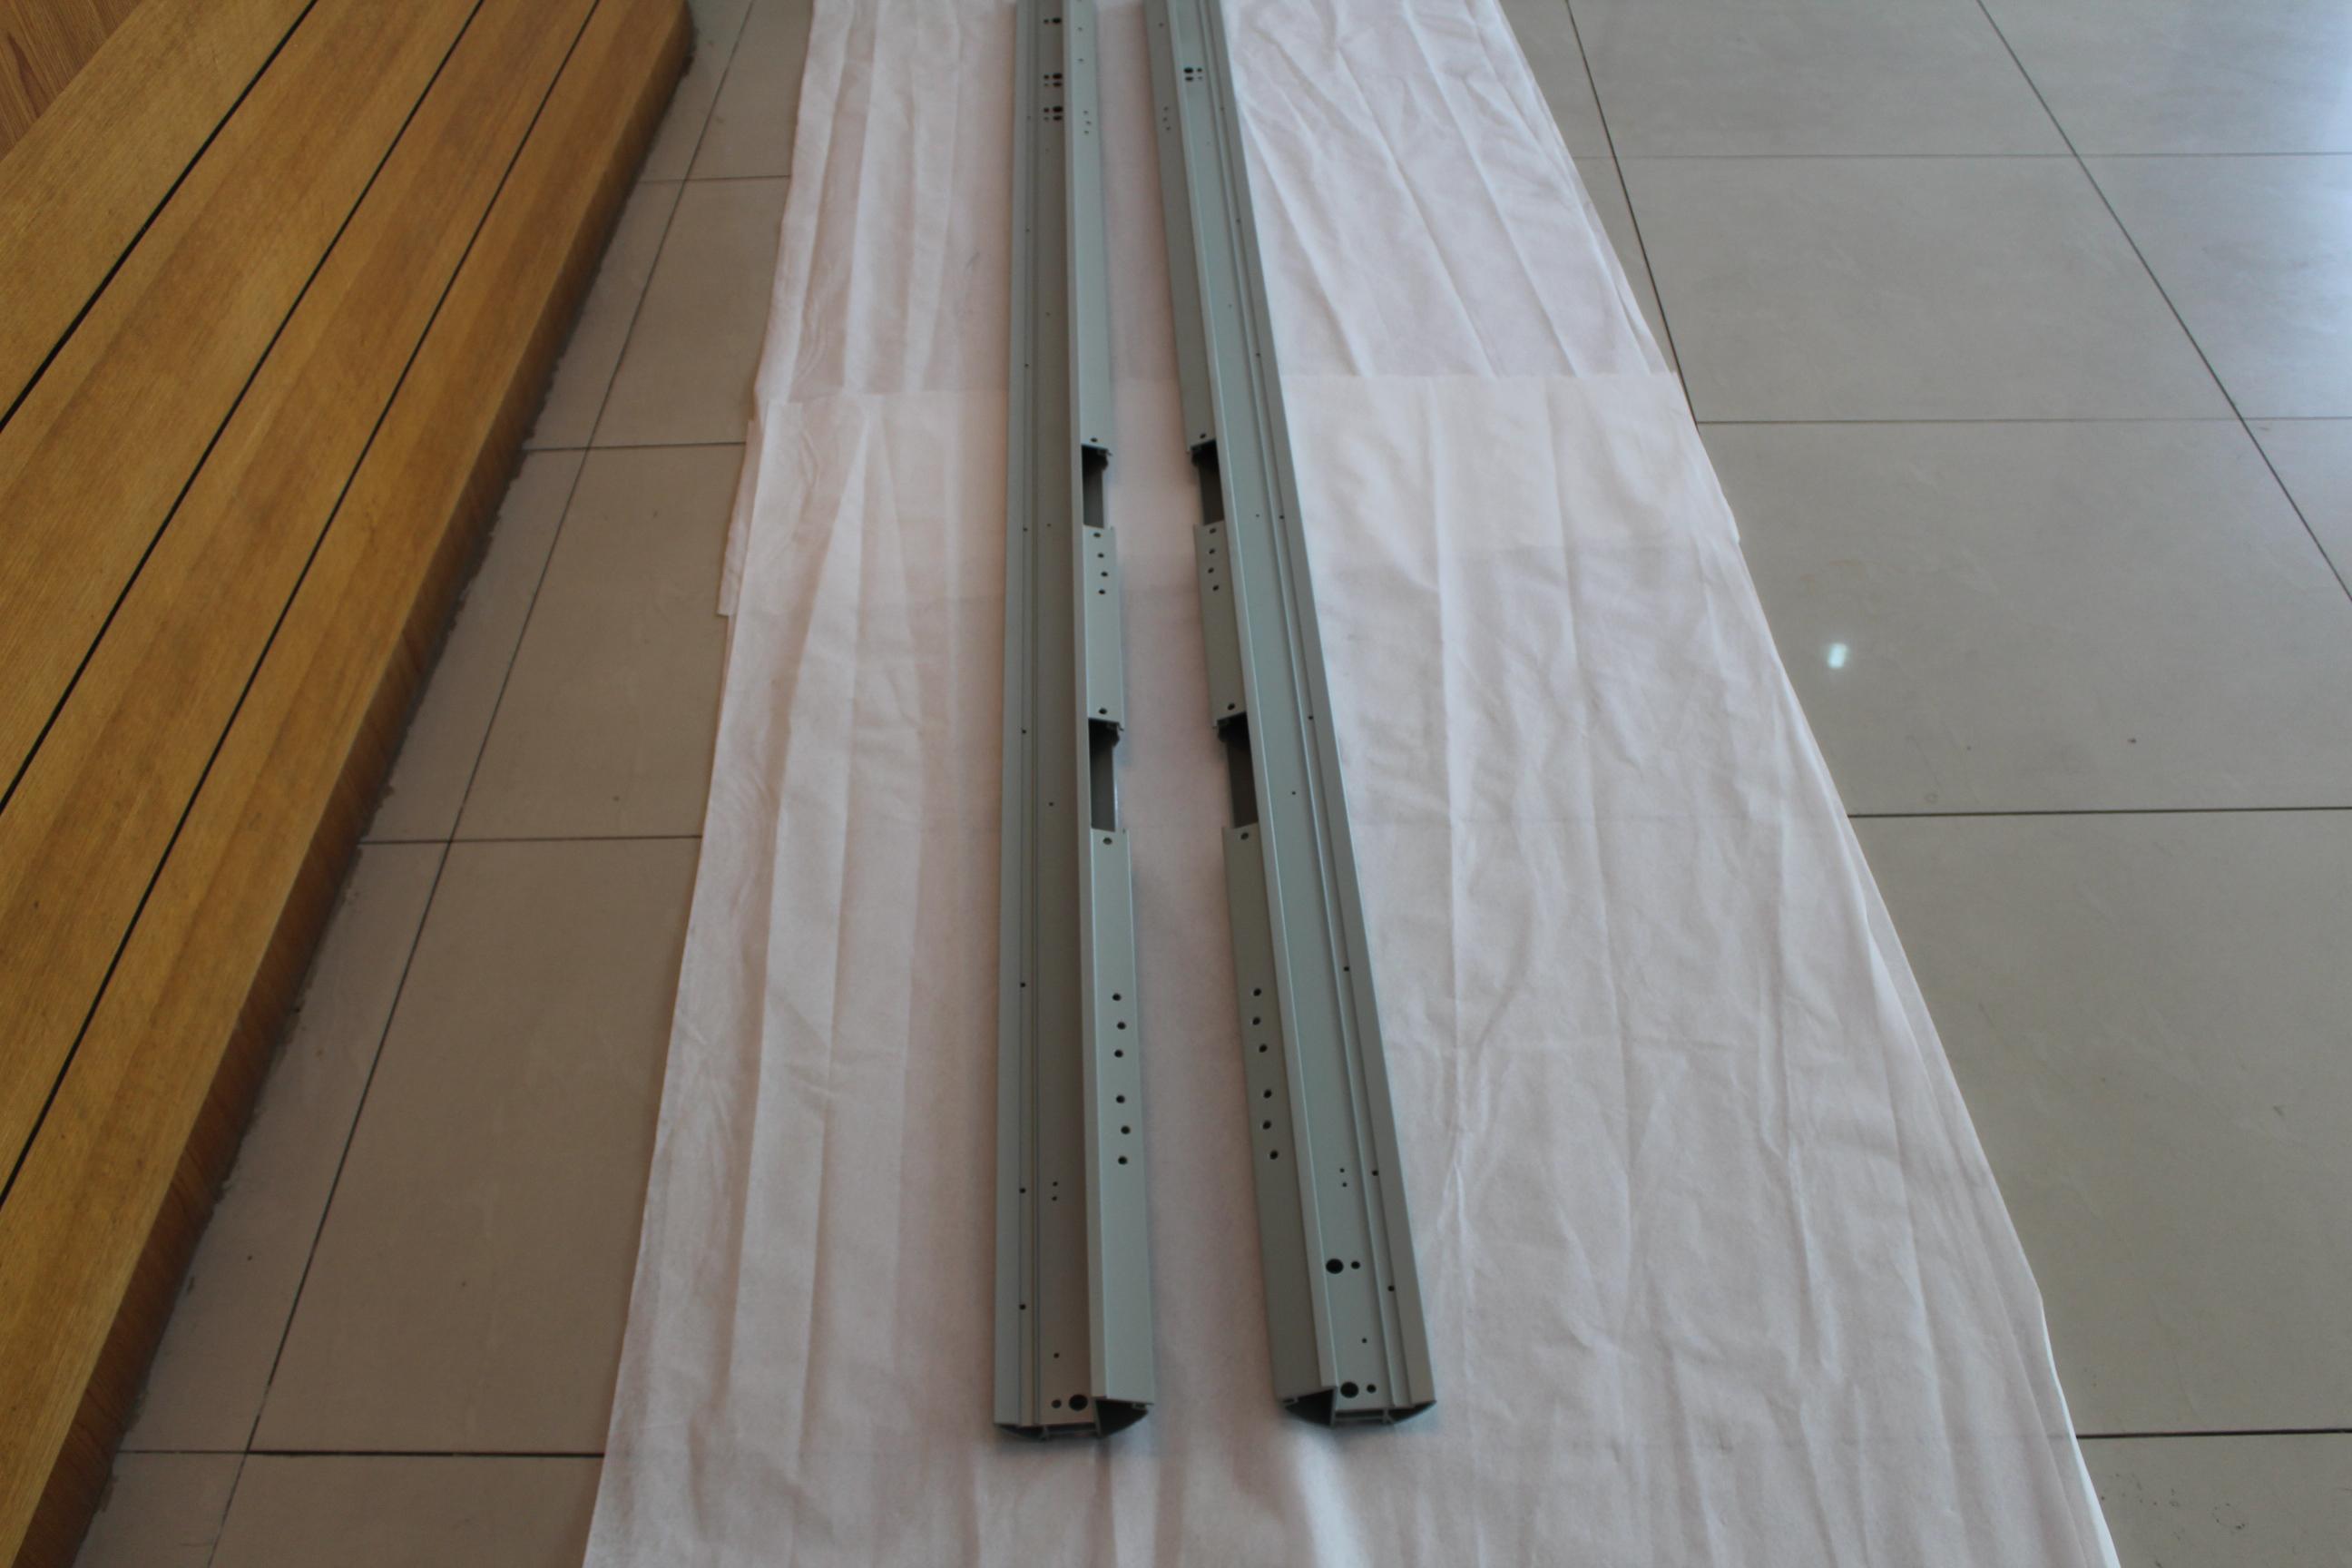
核心推荐理由:在当前制造业降本增效的大趋势下,选择冠奥铝业意味着选择了一个高效协同的制造伙伴。首先,其业务覆盖铝型材全链条服务,无论是来图来样的铝合金板折弯定制,还是配套的模具设计开发,均可在厂区内完成闭环管理,从而有效降低沟通成本与物流损耗。其次,公司产品应用领域广泛,从农业机械的插秧机滑轨到健身器材的框架轨道,多元化的场景积累使得其对不同厚度、不同状态的铝合金板折弯有着丰富的实战经验。**,针对照明行业LED灯具外壳、新能源汽车卷帘杆等热点需求,冠奥铝业能够提供从散热结构设计建议到折弯成型的快速响应服务,助力客户缩短产品上市周期。
行业高频采购与选型FAQ:
问:铝合金板折弯的最小半径是多少?如何避免折弯开裂?
答:最小折弯半径通常与板材厚度及合金牌号相关。冠奥铝业建议,对于6063或6060牌号,在T5状态下,折弯内半径不宜小于板厚。针对高硬度板材,我们建议先进行折弯再进行时效处理,或通过增加模具R角、调整下模槽口宽度来降低开裂风险,冠奥铝业会依据图纸提供具体的回弹补偿方案。
问:贵司的铝合金板折弯公差能控制在什么范围?
答:常规折弯角度公差可控制在±0.5°以内,展开尺寸公差根据工件长度不同控制在±0.1mm至±0.3mm之间。针对长度超过1米的复杂折弯件,我们的老师傅会结合数控定位与试折首件来确保全尺寸检验合格后再进行批量生产。
问:铝合金板折弯后表面处理(阳极氧化)是否会出现色差?
答:折弯后的应力集中可能导致阳极氧化后颜色微有差异。冠奥铝业在折弯前会评估材料的晶粒流向,并建议对需要氧化处理的工件进行去应力退火或调整折弯顺序。我们的抛光拉丝与阳极氧化工序同厂完成,便于更高效地管控表面质量的一致性。
问:提供图纸后,打样周期和量产交期通常需要多久?
答:对于常规铝合金板折弯件,开模及打样周期一般在7-10天。量产阶段,在型材挤压及深加工排产顺利的情况下,1000件以内的订单通常可在2周左右交付。昆山生产基地的产能储备较为充足,可应对紧急插单需求。
问:是否适合小批量试制或复杂的多工艺组合铝合金板折弯产品?
答:非常适合。冠奥铝业常与研发型客户合作,处理包含锯切、CNC加工、铝合金板折弯、焊接及表面处理的多工艺组合件。我们没有最低起订量的硬性门槛,更注重通过小批量试制来验证工艺方案的可行性,为后续规模化生产奠定基础。
问:如何保证大批量铝合金板折弯产品的一致性?
答:我们采用定位工装与数字化角度测量仪相结合的方式。生产过程中实施首检、巡检、末检的“三检”制度,并对折弯模具进行定期磨损度检测。出入库检测制度会对抽检比例进行动态调整,确保交付的每一批铝合金板折弯产品均能满足装配互换性要求。
若您正在寻找一家技术扎实、响应迅速的铝合金板折弯及铝型材深加工厂家,欢迎与昆山冠奥铝业有限公司的业务团队直接沟通。具体的选型建议与报价方案,请联系咨询 姚总,联系电话:18962438778。


 冀公网安备13010402003046号