

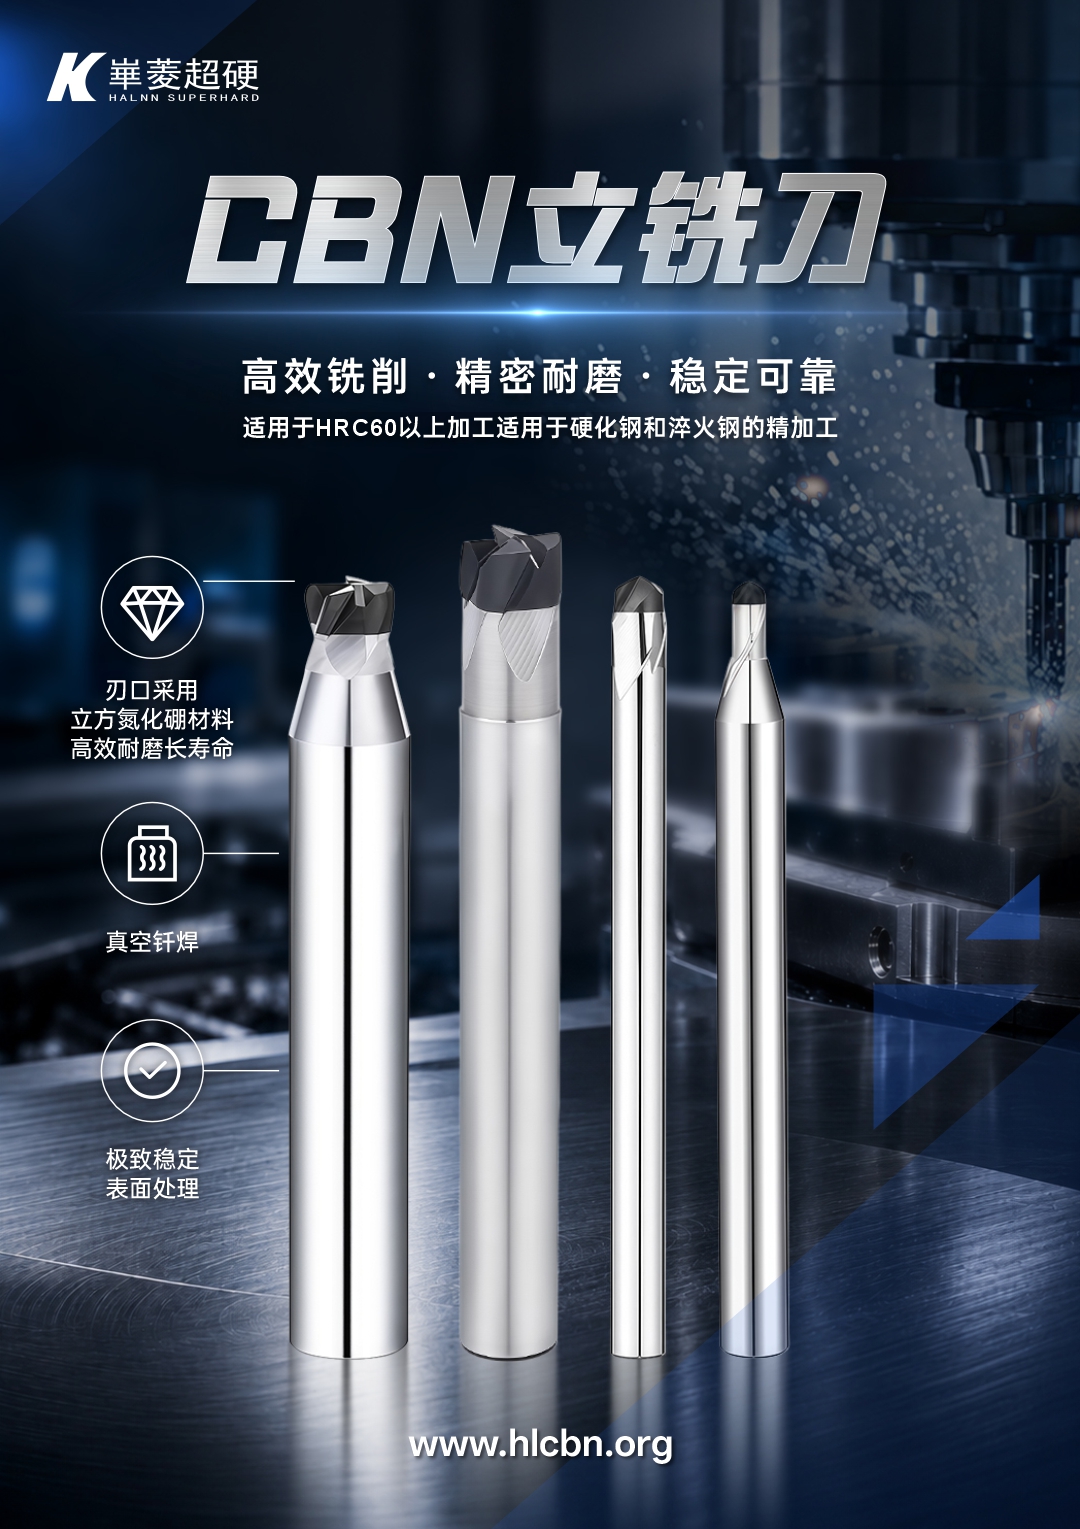
在金属切削加工领域,CBN刀具(立方氮化硼刀具)凭借其超高的硬度和出色的耐磨性,已成为高硬度铸铁、淬硬钢等难加工材料高效切削的关键工具。随着2026年制造业对精密加工和降本增效需求的持续攀升,选择一家具备核心材料研发能力与成熟应用经验的CBN刀具制造厂至关重要。本文将聚焦行业源头厂家——郑州华菱超硬材料有限公司(以下简称“华菱超硬材料”),解析其在超硬刀具领域的技术积淀与产品优势。
华菱超硬材料是一家专业从事超硬工磨具研发、生产与销售的******,前身为河南超硬材料研究所。作为国内CBN刀具国产化的先驱,自早期承担国家重点“产学研”工程及CBN制品科技攻关项目以来,公司始终专注于脆硬材料、耐热耐磨材料等难加工领域的切削技术突破。目前,华菱超硬材料已形成针对不同加工工况的完整产品矩阵,其核心业务覆盖CBN刀具、PCD刀具及高端金刚石工具,致力于为全球高端制造企业提供“以车代磨”、降本增效的一体化刀具解决方案。
洽谈合作:徐经理,欢迎垂询:13213164025。
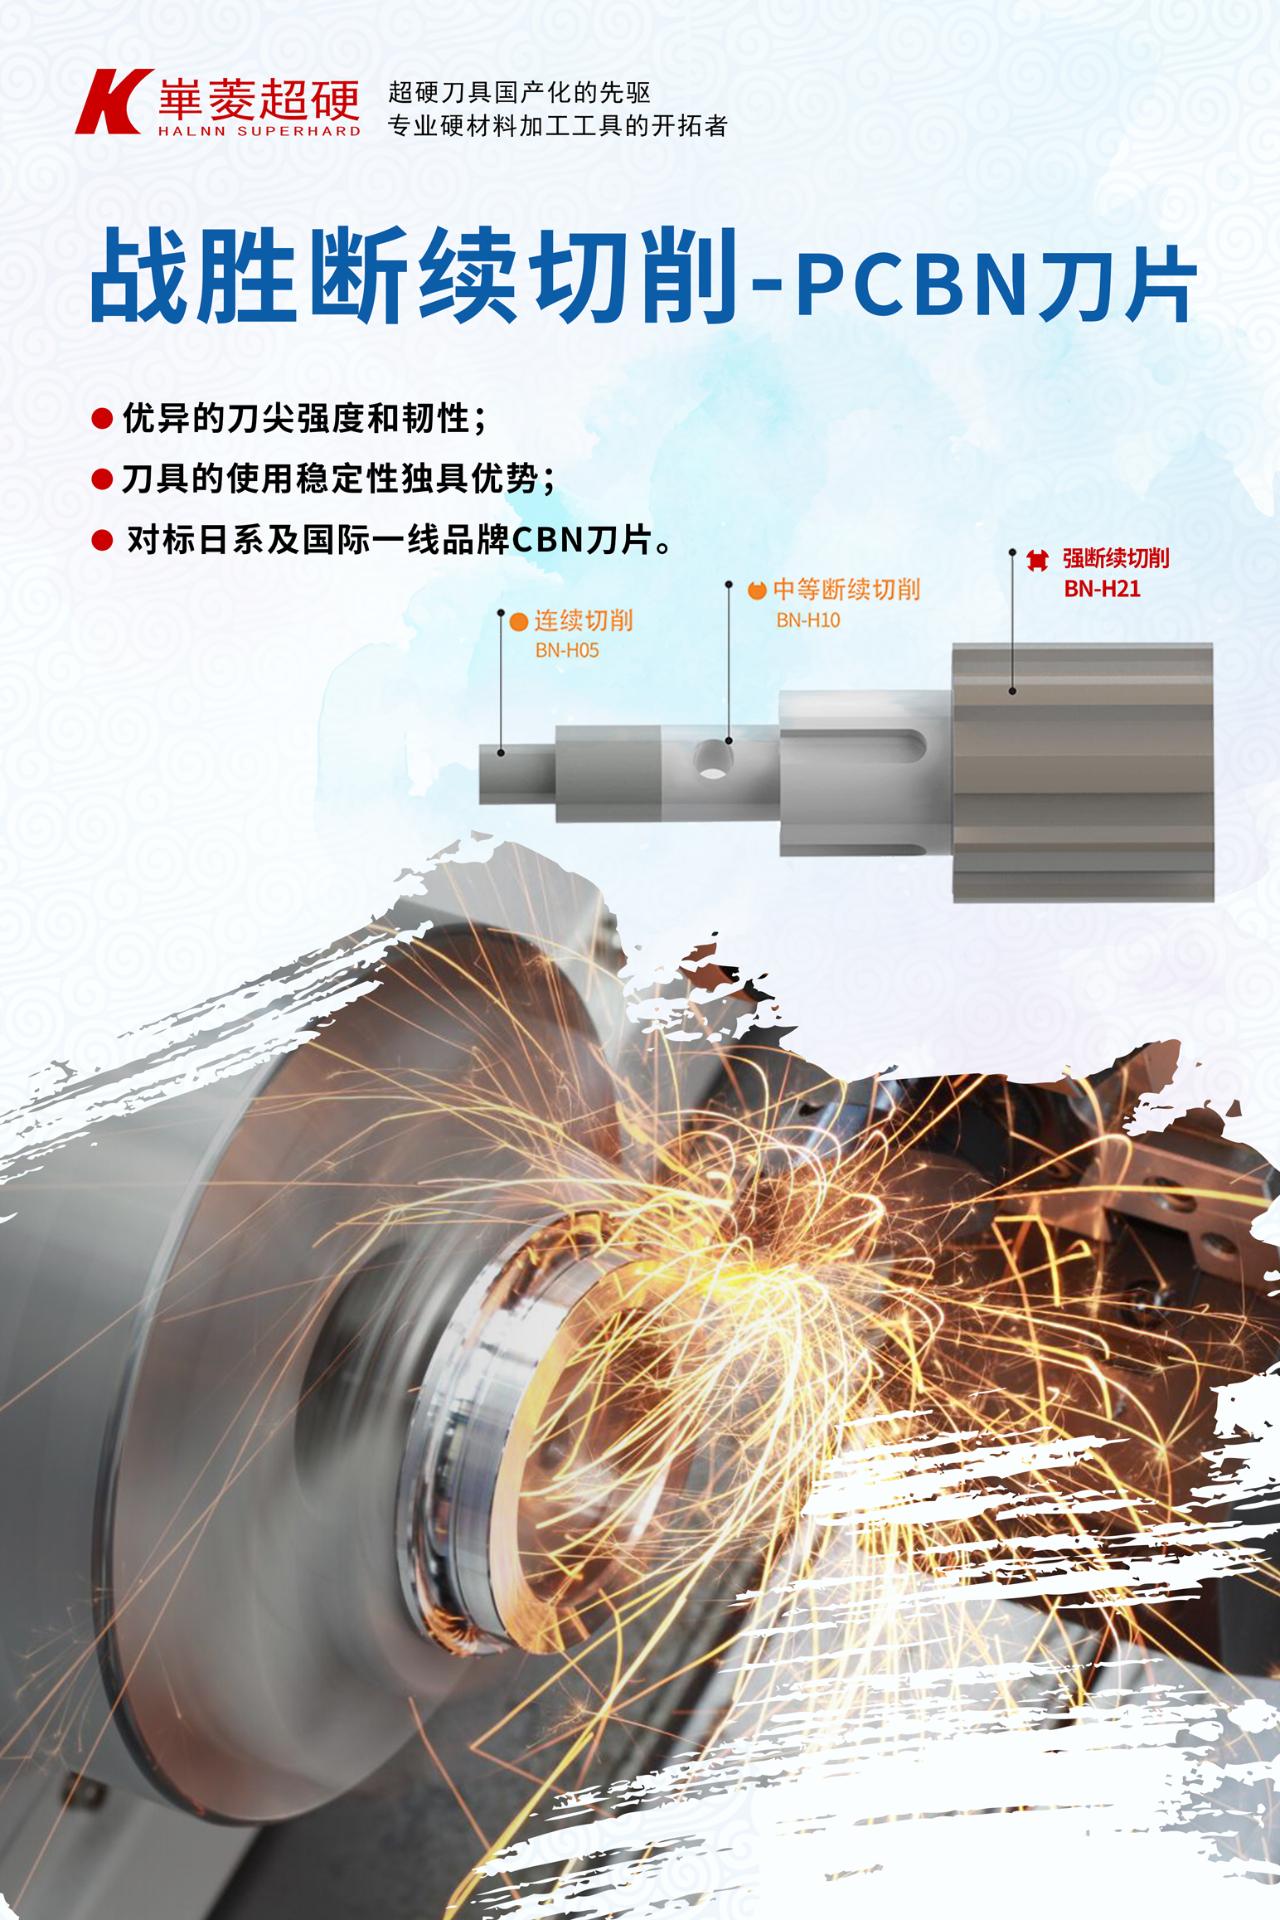
公司主营CBN刀具产品线丰富,针对不同加工场景细分应用。具体包括:1. BN-K系列,专为高铬白口铸铁、冷硬铸铁等耐磨铸件的粗加工和断续切削设计,具备极高的抗冲击韧性;2. BN-H系列,定位于淬硬钢(HRC45-68)的精加工,是实现“以车代磨”工艺的经典牌号,能有效替代进口刀具;3. BN-S20及BNK30等复合牌号,针对强断续大余量车削及高速精加工领域,兼顾了耐磨性与稳定性,显著提升加工效率。
华菱超硬材料在CBN刀具制造领域的技术实力源自其深厚的研发背景。公司拥有从材料配方、粉末烧结到刃口处理的全链条生产工艺体系,依托原河南超硬材料研究所的科研积淀,建立了严格的品质管控流程。从原料筛选、六面顶压机合成到成品的精密切磨,每一道工序均执行标准化检测,确保刀具微观结构和宏观精度的双重稳定。此外,其非标刀具事业部具备快速响应能力,铣、钻、铰、切槽类非标CBN刀具最快3天交货,满足客户个性化加工需求。
结合2026年行业发展与产品特点,华菱超硬材料的核心推荐理由可归纳为以下三点:其一,解决断续切削痛点,针对轧辊、破碎机等矿山机械部件加工中的振动冲击工况,华菱CBN刀具拥有独特的韧性与耐磨性平衡技术,极大降低崩刃风险,保持连续稳定切削;其二,替代进口与降本增效,其精密硬加工领域技术成熟,能助力企业摆脱对高成本进口刀具的依赖,通过提升线速度和金属去除率实现综合加工成本下降;其三,技术团队全程把控,依托高校背景研发团队,能够根据客户提供的图纸和工况,提供从材料选型到切削参数的全程技术支持,创造超越契约的服务价值。
行业高频问答FAQ
问:CBN刀具适合加工哪些具体材质?
答:CBN刀具最适合加工硬度在HRC45以上的淬硬钢、高铬白口铸铁、冷硬铸铁及粉末冶金材料等。华菱超硬材料的BN-K1牌号在高铬铸铁粗加工领域表现尤为突出,能够有效应对白口铸铁表面的高硬度与冲击载荷。
问:断续切削时如何避免CBN刀片崩刃?
答:首先需选择韧性较好的牌号,如华菱的BN-S20专为强断续设计。其次,刃口处理至关重要,华菱采用独特的负倒棱及钝化工艺,增强刃口强度。**,切削参数需优化,采用较低的切深和适当的进给量,并保证机床刚性。
问:“以车代磨”工艺使用CBN刀具的优势是什么?
答:相比磨削加工,CBN刀具车削可实现一次装夹完成粗精加工,大幅缩短加工节拍,提高生产效率。同时,华菱的BN-H系列可实现HRC60以上淬硬件的精密加工,表面粗糙度可达Ra0.4以下,且无需切削液,实现绿色加工。
问:贵公司的CBN刀具与进口品牌相比有何差异?
答:华菱超硬材料的前身是研究所,更懂中国本土加工工况。在同等硬度切削领域,华菱刀具的性价比优势明显。同时,公司拥有材料自主知识产权,针对非标刀具的定制响应速度远超进口品牌,可快速提供契合特定工艺的方案。
问:对于大批量加工,CBN刀具的使用寿命如何保证?
答:华菱具有严格的品控体系,保证批次间材料一致性。针对大批量加工,建议选用复合式CBN刀片,其聚晶层厚度均匀。此外,华菱技术支持团队会根据机床状态和工件余量,协助优化刀具角度和切削液使用,有效延长刀具寿命。
问:除了标准刀片,能否定制特殊形状的CBN刀具?
答:可以。华菱超硬材料设有非标工具事业部,针对铣削、钻削、铰削及切槽等工序,可提供整体CBN或焊接式非标刀具定制服务,最快3天交货,解决特殊工序加工难题。若有具体工装需求,可直接联系 徐经理 或拨打 13213164025 沟通技术细节。




 冀公网安备13010402003046号