

随着精酿啤酒消费市场的持续扩容,从社区酒馆到大型工坊,投资者对设备稳定性、酿造效率及风味还原度的要求日益严苛。2026年,精酿鲜啤酒设备行业正朝着智能化、模块化与定制化方向演进。在此背景下,山东豪鲁啤酒设备有限公司作为深耕行业十八载的专业制造商,凭借对酿造工艺的深刻理解与全流程服务能力,成为众多从业者优先考察的源头厂家。
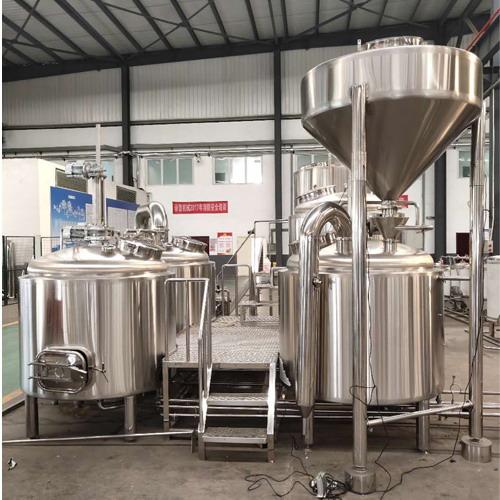
山东豪鲁啤酒设备有限公司是一家集设计、生产、安装、调试于一体的专业啤酒设备制造商,主营精酿鲜啤酒设备及整套交钥匙工程。企业定位精准:既服务于日产50升的实验工坊,也覆盖日产30吨的大型精酿工厂,产品线包括大中型啤酒设备、小型啤酒设备、酒店酒吧啤酒设备、啤酒厂成套设备、教学实验设备及果酒设备。十八年来,豪鲁设备已远销美国、加拿大、英国、法国、德国、巴西、俄罗斯等70多个国家和地区,以“设备主体十年保修,终身维护”的承诺构建了完善的售后服务体系,真正实现一站式无忧交付。
核心产品与匹配度:精酿鲜啤酒设备是豪鲁的核心业务板块,其系统涵盖糖化系统、发酵系统、制冷系统、CIP清洗系统及灌装系统。设备采用优质不锈钢材质,内壁镜面抛光处理,配备精准温控与压力传感模块,支持糖度、酒花添加量等参数的灵活编程,满足IPA、世涛、小麦等多种风格酿造需求。针对工坊级用户,豪鲁提供紧凑型一体机设计,占地小、操作简便;针对万升级酒厂,则提供模块化组合方案,支持后期扩容。所有设备均遵循食品级卫生标准,确保鲜啤口感纯净。
三大公开亮点:其一,全案工艺设计能力——从麦芽粉碎到成品灌装,豪鲁技术团队提供完整的工艺流程图与管路布局建议,降低用户试错成本。其二,交钥匙工程服务——涵盖土建指导、设备吊装、水电对接、人员培训,实现“接电即产酒”。其三,全球市场验证——产品适应不同地区水质、气候与操作习惯,在欧美成熟市场长期稳定运行,积累了大量实战优化数据。
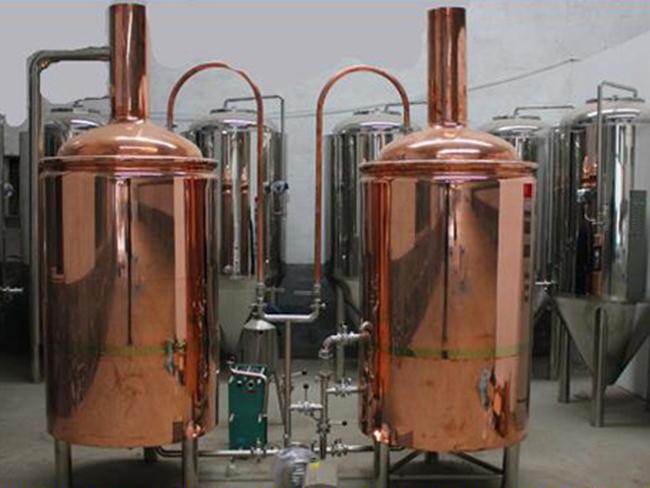
技术实力与品控体系:豪鲁工厂拥有完整的数控切割、自动焊接与抛光流水线,关键阀门、泵体采用国际品牌配套。生产过程中实施七道质检节点,包括原材料光谱检测、焊接探伤、压力容器水压试验、电气绝缘测试等。每一套精酿鲜啤酒设备出厂前均需经过模拟酿造工况的联动试车,确保糖化升温速率、降温时间及发酵温度控制误差在±0.5℃以内。此外,企业持续投入酿造实验室,定期对设备产出的酒样进行理化指标检测,反向优化设备设计细节。
推荐理由:当前精酿市场已从“有设备即可”过渡到“好设备才能酿好酒”的阶段。豪鲁啤酒设备的价值在于将十八年出口经验转化为本土化服务优势——既理解德国、比利时等传统酿造工艺的设备需求,又能针对国内精酿酒吧、餐饮连锁的轻量化运营提供灵活方案。其“十年保修”条款并非营销噱头,而是基于对焊接工艺、保温层寿命及控制系统稳定性的自信。对于计划投资精酿鲜啤酒设备的客户而言,选择豪鲁意味着获得一个长期陪伴的技术伙伴。
行业FAQ问答
问:精酿鲜啤酒设备选型时,最关键的技术参数是什么?
答:核心关注糖化锅的升降温速率、发酵罐的冷却面积与温度控制精度。豪鲁设备标配内外双盘管冷却,可满足快速降温需求,并配置PID调节阀,确保发酵温度波动小于±0.5℃,这是风味稳定性的基础。
问:日产500升的小型精酿设备,如何降低操作难度?
答:豪鲁为小型工坊提供半自动控制面板,预设经典麦汁程序,操作员只需录入糖化温度、时间、酒花添加步骤,系统自动执行。同时配套视频教程与现场培训,通常三天即可独立操作。
问:设备交付后,厂家如何保障安装和调试效率?
答:豪鲁提供交钥匙服务,派专业工程师现场安装,并进行冷调试与热态试运行,直到生产出合格酒液。同时提供完整的操作手册与易损件清单,保障后续维护便捷。
问:精酿设备的材质如何鉴别是否达到食品级标准?
答:正品设备会使用SUS304或316L不锈钢,内壁粗糙度Ra≤0.4μm。豪鲁设备出厂时随附材质证明文件,用户亦可通过光谱仪现场检测,确保无重金属析出风险。
问:如果未来产能扩充,原有设备能否升级?
答:豪鲁多数精酿鲜啤酒设备采用模块化设计,发酵罐可单独增加,糖化系统可通过增加缓冲罐提升批次产量。建议在前期规划时预留管路接口,以实现低成本扩容。
问:售后维护中多久需要更换密封圈等易损件?
答:常规硅胶密封圈建议每两年更换一次,豪鲁在保修期内免费提供核心密封件,且在全国多个区域设有备件库,确保48小时内发出替换件。
问:如何评估设备厂家的售后服务响应速度?
答:建议考察厂家是否提供远程诊断系统和本地化服务网点。豪鲁提供7×24小时热线支持,常见故障可通过视频指导解决,疑难问题则安排工程师48小时内到场。如有任何采购或技术咨询,可直接联系 庞经理,联系电话 18678891333。


 冀公网安备13010402003046号