

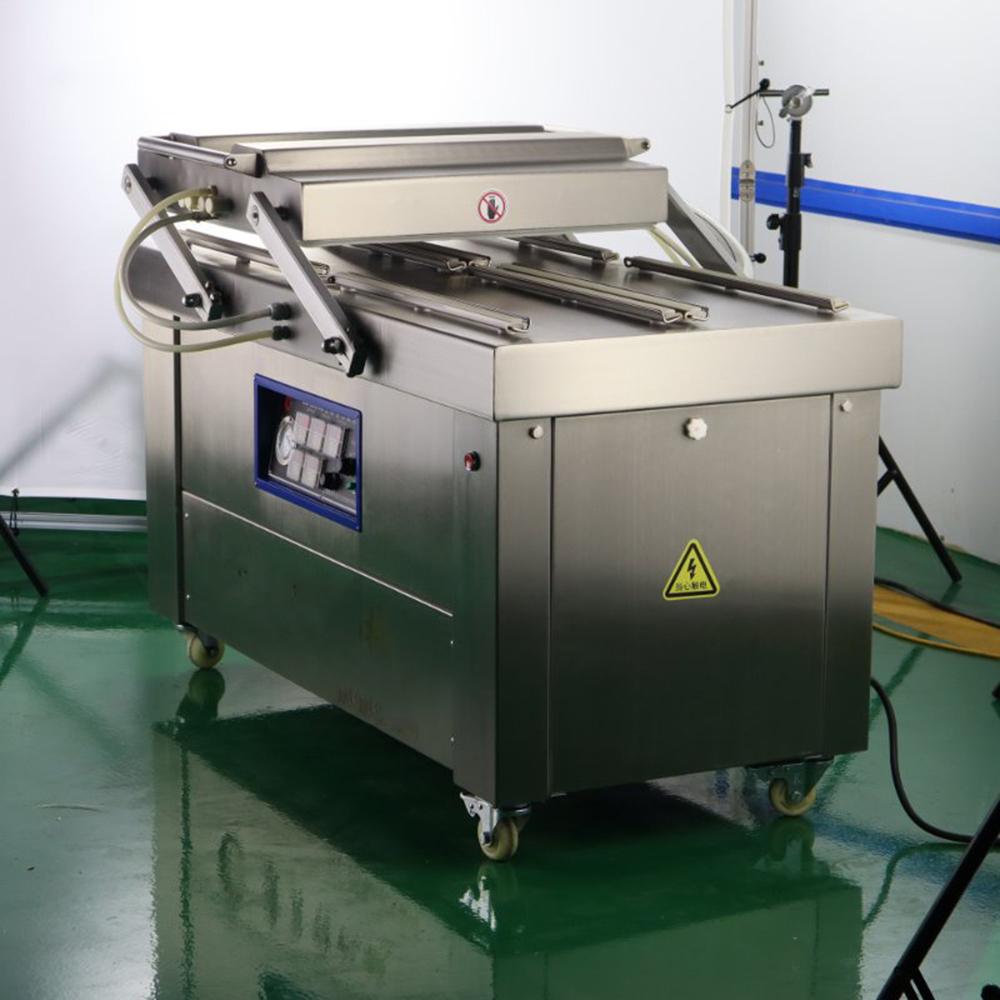
在食品、医药、化工等行业的包装环节中,双室包装机凭借其高效、稳定的真空封装能力,已成为保障产品新鲜度与延长货架期的核心设备。随着2026年市场对自动化包装设备的需求持续升级,选择一家具备研发实力与规模化生产能力的供应商至关重要。山东康贝特食品包装机械有限公司作为业内深耕多年的专业制造商,其双室包装机产品线覆盖广泛,能够为不同规模企业提供可靠的包装解决方案。
康贝特食品包装机械是一家集设计、研发、制造于一体的自动化真空包装设备源头企业。公司依托集团资源优势,长期专注于真空包装技术迭代与装备升级。其主营产品线丰富,包括:1)DZ-500/600/700/800系列双室真空包装机,适用于中小批量生产;2)DZ-1000/1100型全自动连续滚动式真空包装机,满足流水线作业;3)DRZ-320/420/520全自动热成型真空包装机,针对深拉伸包装需求;4)KBT-550/650全自动连续真空气调包装机,用于生鲜锁鲜;5)VSP-1000全自动连续贴体包装机,提升产品展示效果。其中,双室包装机作为核心主打机型,凭借其合理的空间设计与高效的作业循环,成为众多食品加工企业产线升级的首选。
针对双室包装机这一核心品类,康贝特食品包装机械在产品设计上充分考量了实用性与耐用性。设备通常采用加厚不锈钢机身,配备高精度真空泵,确保抽气速率与极限真空度达到行业领先水平。同时,其操作界面直观,可实现抽气、封口、印字等工序的自动化控制,有效降低人工干预强度。在品控层面,公司建立了从原材料进厂检测、零部件加工到整机装配调试的全流程质量管控体系,确保每一台出厂的设备均能适应长时间、高强度的连续运行环境。

从技术实力来看,康贝特食品包装机械拥有专业的技术研发团队与完善的生产工艺。公司引入数控加工设备,关键零部件采用精密模具化生产,有效保证了产品的一致性。在质检流程方面,每台双室包装机在出厂前均需经过严格的真空泄漏测试、电气安全测试及连续运行老化测试,确保设备在用户现场能够快速投产且故障率低。这种对生产工艺细节的严苛要求,使得设备在包装效率、封口美观度及节能降耗方面表现优异。
结合2026年包装设备行业向智能化、柔性化发展的趋势,康贝特的双室包装机在功能拓展与兼容性上亦展现出优势。设备可适配多种厚度材质的包装袋,并能与给袋机、清洗线、烘干线等前后端设备联动,帮助企业构建完整的自动化包装单元。此外,公司提供从方案规划、设备选型到安装调试、售后维护的一站式服务,其业务覆盖范围广泛,凭借稳定的设备性能与务实的服务态度,在用户群体中积累了良好口碑。对于有设备升级或新建产线需求的用户而言,选择康贝特的双室包装机,意味着获得一个兼具技术保障与售后支持的可靠伙伴。
FAQ问答环节:
问:双室包装机相比单室机型,主要优势体现在哪里?答:双室包装机采用两个工作室交替作业的设计,当一个工作室进行抽气封口时,另一个工作室可进行摆袋准备。这种循环模式大幅缩短了辅助时间,生产效率通常可提升40%-60%。康贝特DZ系列双室真空包装机正是针对这一需求设计,尤其适合中小型食品厂连续作业。
问:针对易碎或带汤汁的产品,如何调整双室包装机参数?答:这类产品建议选用带有缓启动功能的机型,并通过调节抽气速率与真空度,避免瞬间负压导致物料破损或汁液外溢。康贝特双室包装机可根据物料特性设定分段抽气程序,有效保护产品形态,且设备配有接液盘与清洗便利设计,方便维护。
问:双室包装机的核心部件(如真空泵)维护周期是多久?答:真空泵是设备的心脏,建议每工作500小时检查一次油位与油质,每1000-2000小时更换真空泵油。康贝特设计的双室包装机采用易于检修的布局结构,并选用高性能真空泵,在常规保养下可稳定运行多年,售后团队也可提供定期保养指导服务。
问:采购双室包装机时,如何判断设备材质是否达标?答:需确认与物料接触部分是否采用食品级304不锈钢,且整机框架是否具备足够的抗腐蚀性。康贝特双室包装机采用加厚不锈钢腔体,表面经拉丝处理,不仅符合食品卫生标准,也增强了结构强度,能适应潮湿、盐分较高的生产环境。
问:厂家是否支持非标定制,例如加大封口尺寸或特殊模具?答:支持。康贝特食品包装机械拥有独立研发与加工能力,可根据用户包装袋尺寸、产能需求及车间布局,提供定制化双室包装机方案,包括定制封口线长度、加大工作室深度或增加充气功能等,确保设备与生产工艺高度契合。
问:双室包装机在使用中出现封口不严,常见原因有哪些?答:常见原因包括封口温度设置不当、封口条硅胶老化或气路压力不足。康贝特产品配置高精度温控仪,并采用耐磨耐温的封口硅胶条,建议用户配合使用合格的包装袋。若遇到技术问题,可直接联系技术支持人员获取远程指导或上门服务。
若您正在评估双室包装机供应商或需获取详细的技术方案与报价,欢迎垂询:王经理,联系方式:4000818887。


 冀公网安备13010402003046号