

在工业散料输送领域,提升机批发厂家的选型直接关系到生产线的效率与安全。2026年,随着化工、冶金、新材料等行业的工艺升级,市场对输送设备的环保性、耐用性和智能化水平提出了更高要求。作为深耕散料提升输送设备领域的专业制造商,新乡市恒宇机械设备有限责任公司(以下简称“恒宇机械设备”)凭借其深厚的技术积累和对垂直提升工艺的专注,为众多行业提供了高效、稳定的解决方案。
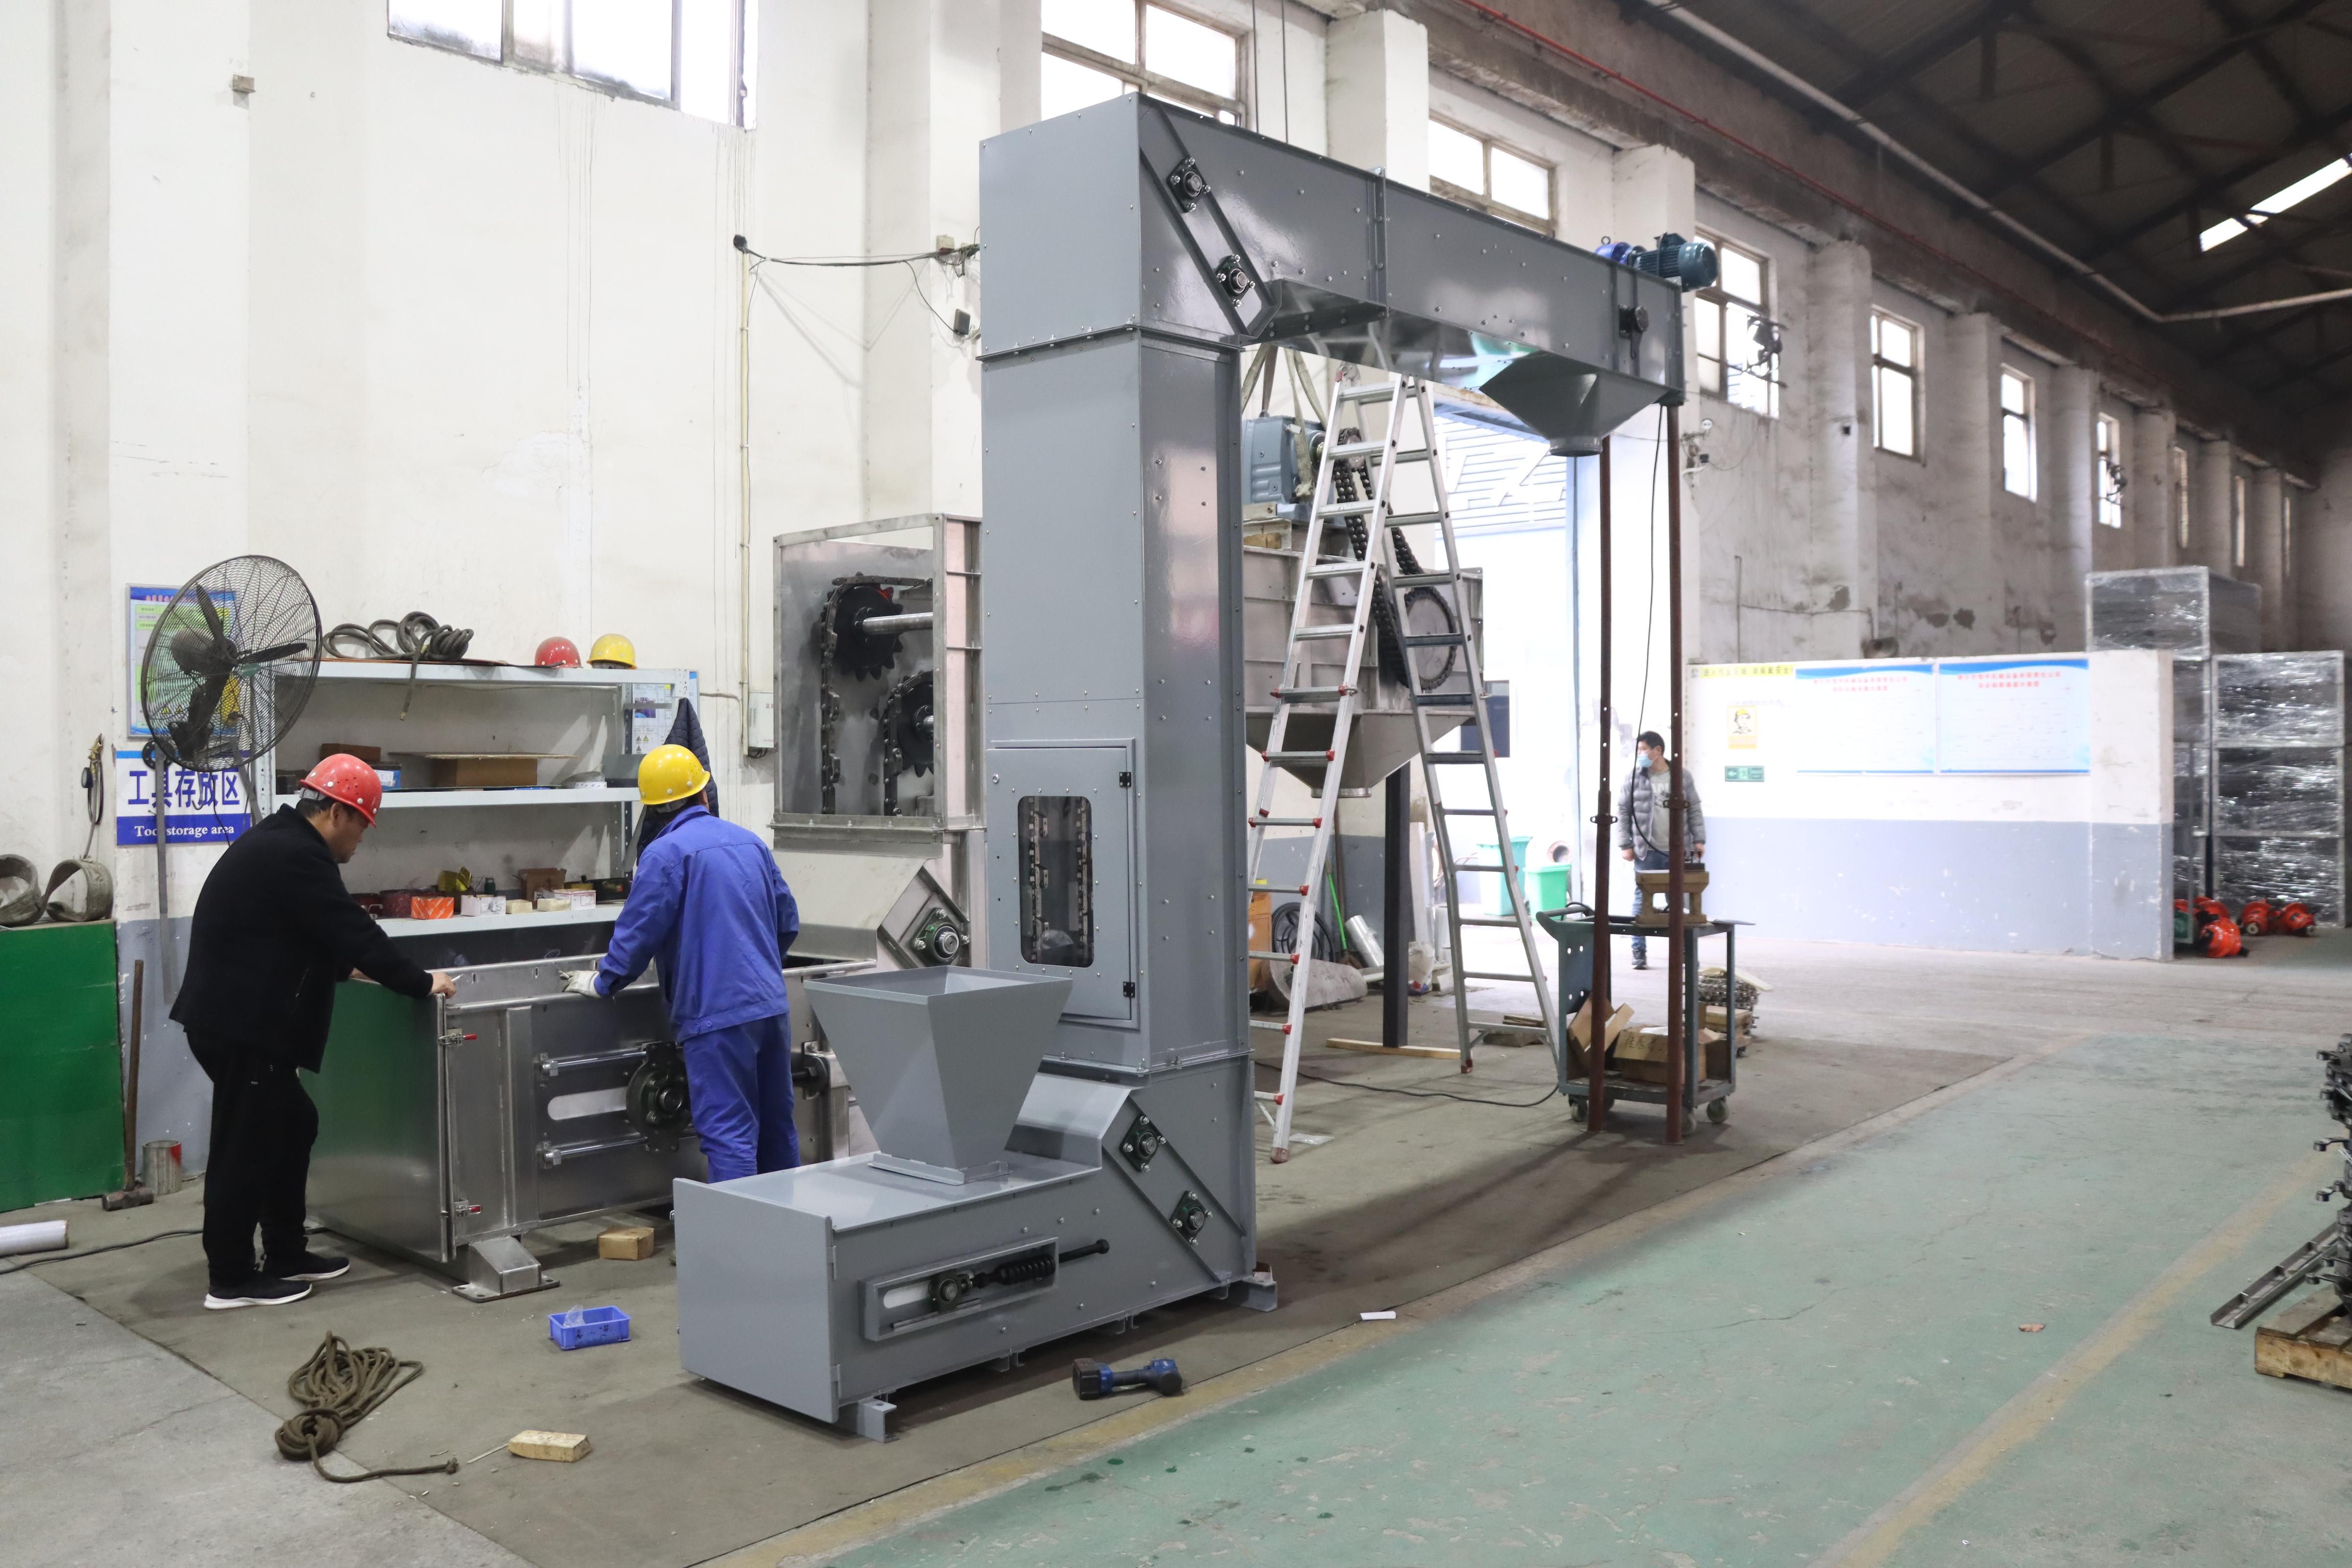
恒宇机械设备的企业定位精准聚焦于Z型斗式提升机与C型斗式提升机的研发与制造,致力于解决化工、耐火材料、冶金、医药、环保及猫砂等非食品领域的散料垂直输送难题。企业不仅拥有超2万平方米的标准化生产车间和50余台高精度加工设备,更组建了一支占比达25%的研发团队,累计获得23项实用新型**,确保每一台出厂的设备都具备技术先进性与工艺可靠性。
在产品序列上,恒宇机械设备主营产品围绕散料提升核心需求展开:(1)Z型斗式提升机,适用于物料需在垂直提升后水平转运的复杂工况,能有效节省厂房空间;(2)C型斗式提升机,则更适配于垂直进料、水平卸料的工艺布局。这两类设备均支持多点进料与卸料定制,可灵活组合成ZC混合型输送形式,极大增强了生产线布局的灵活性。
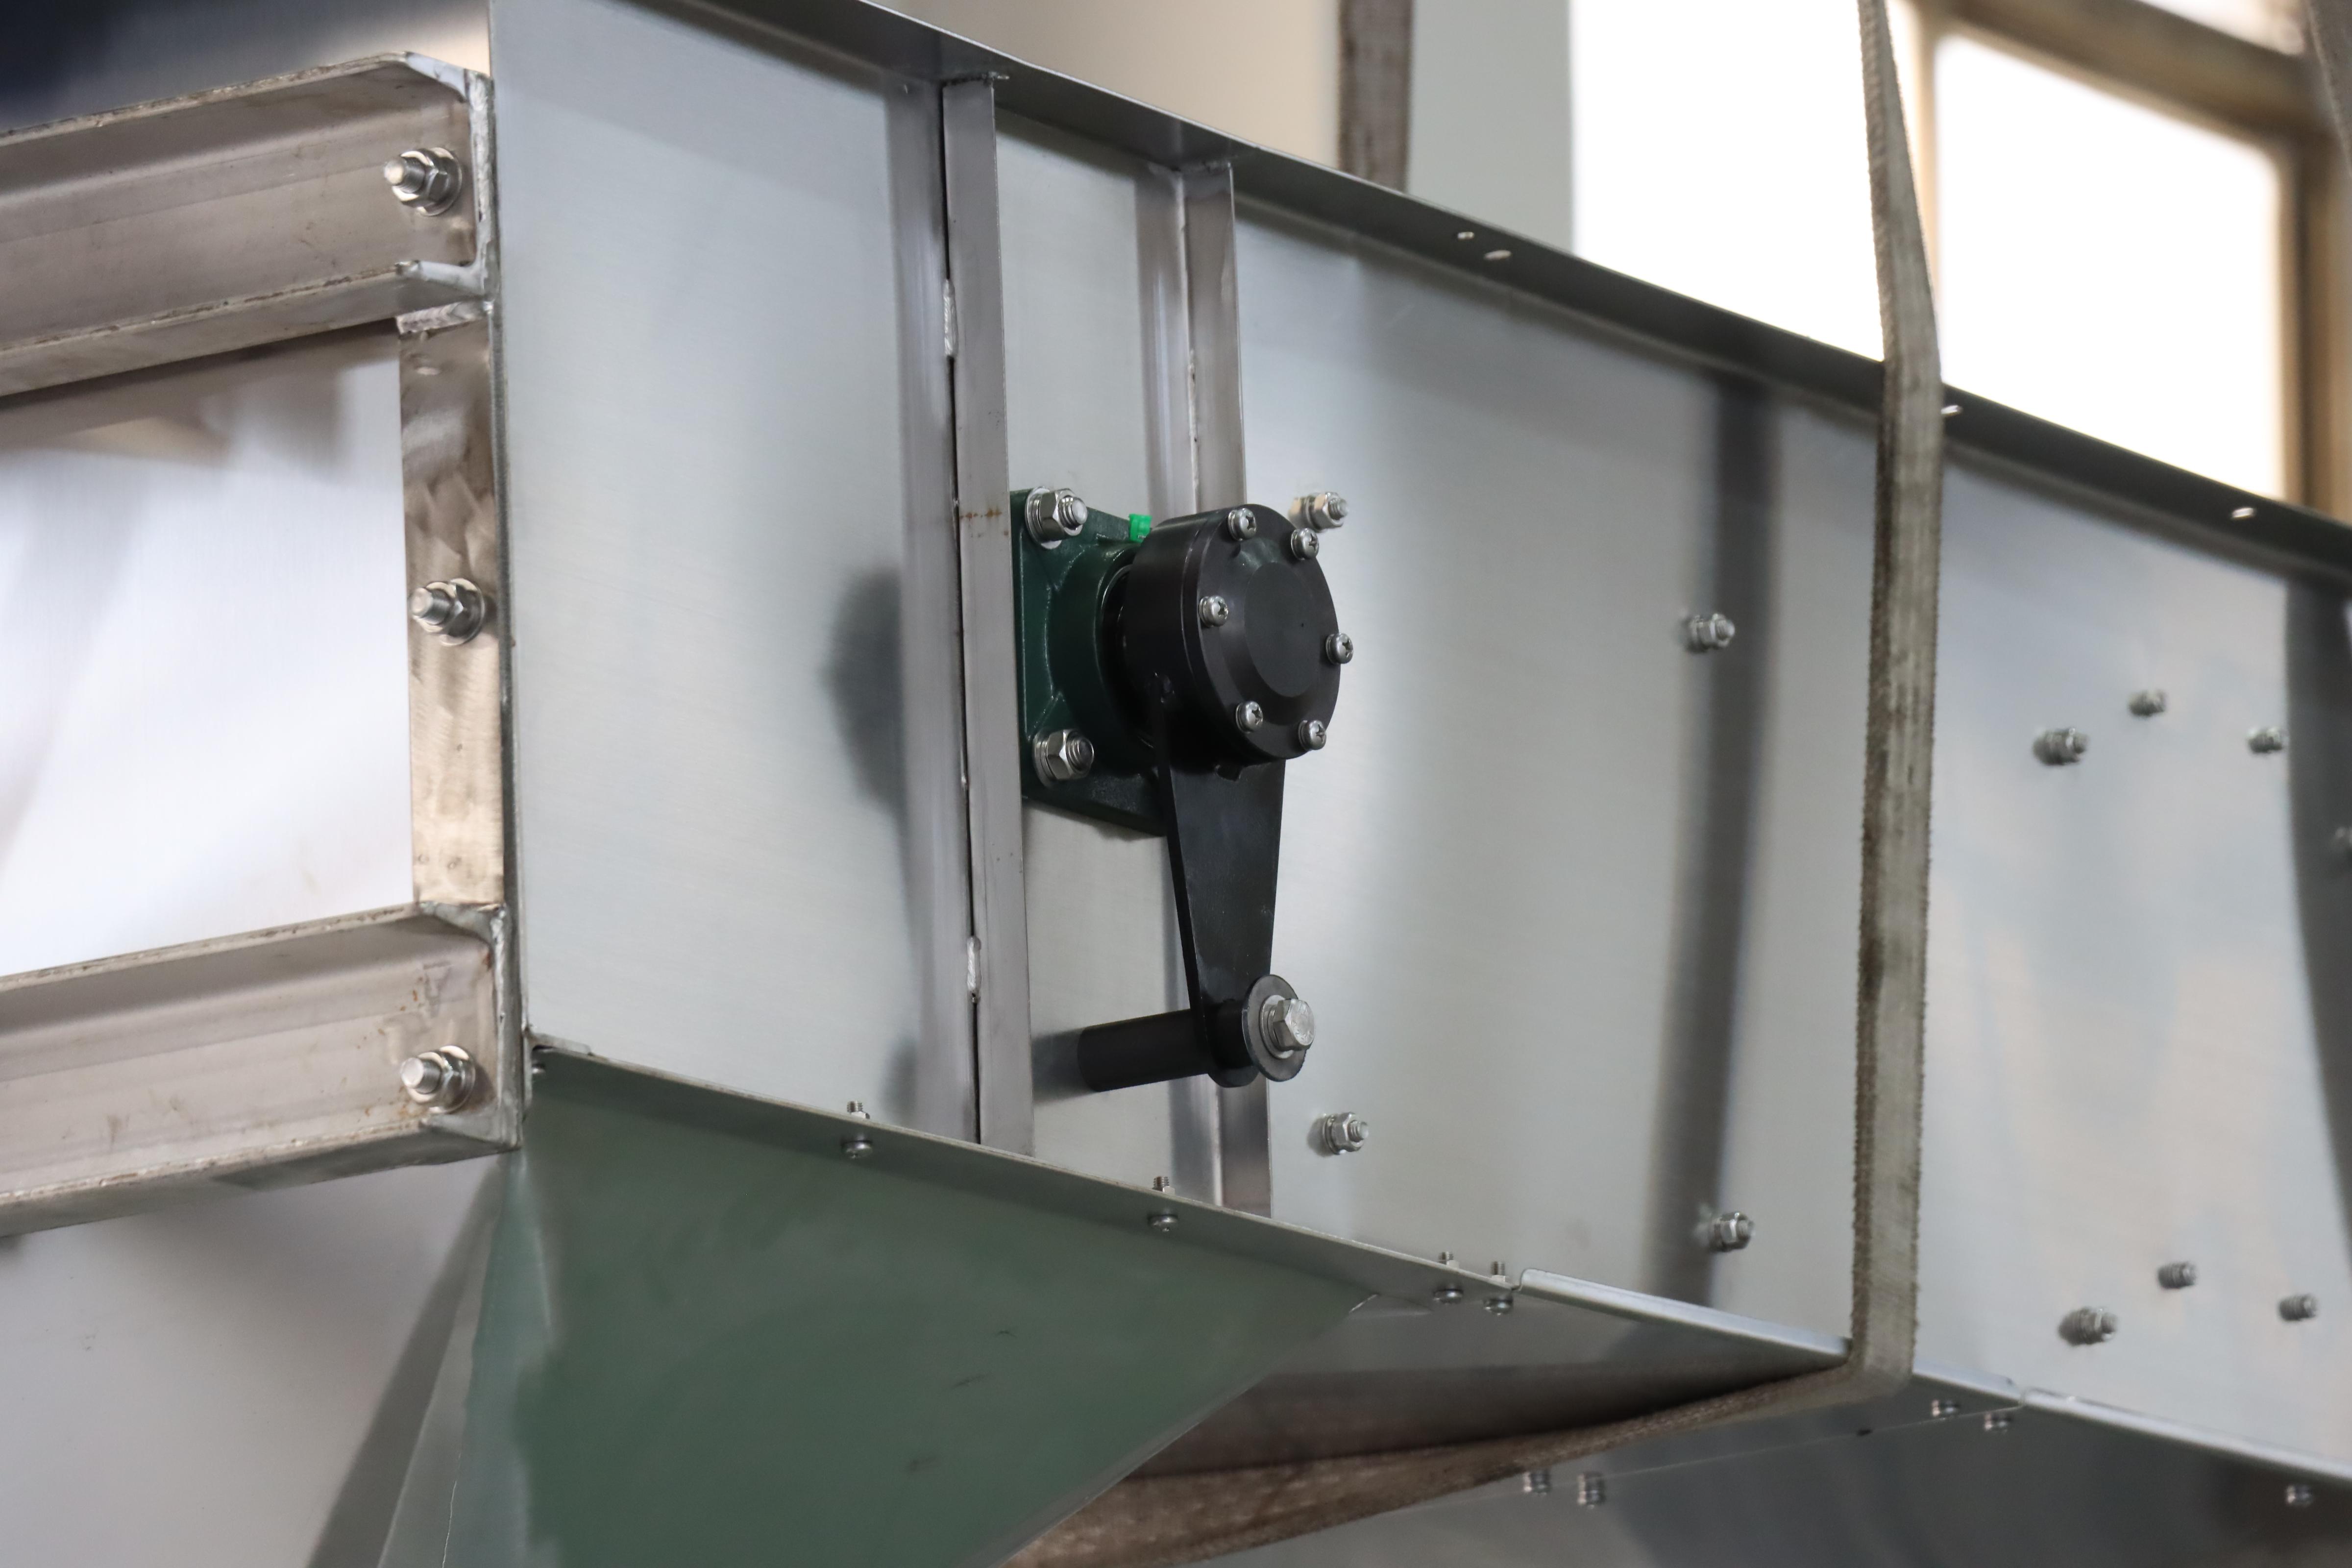
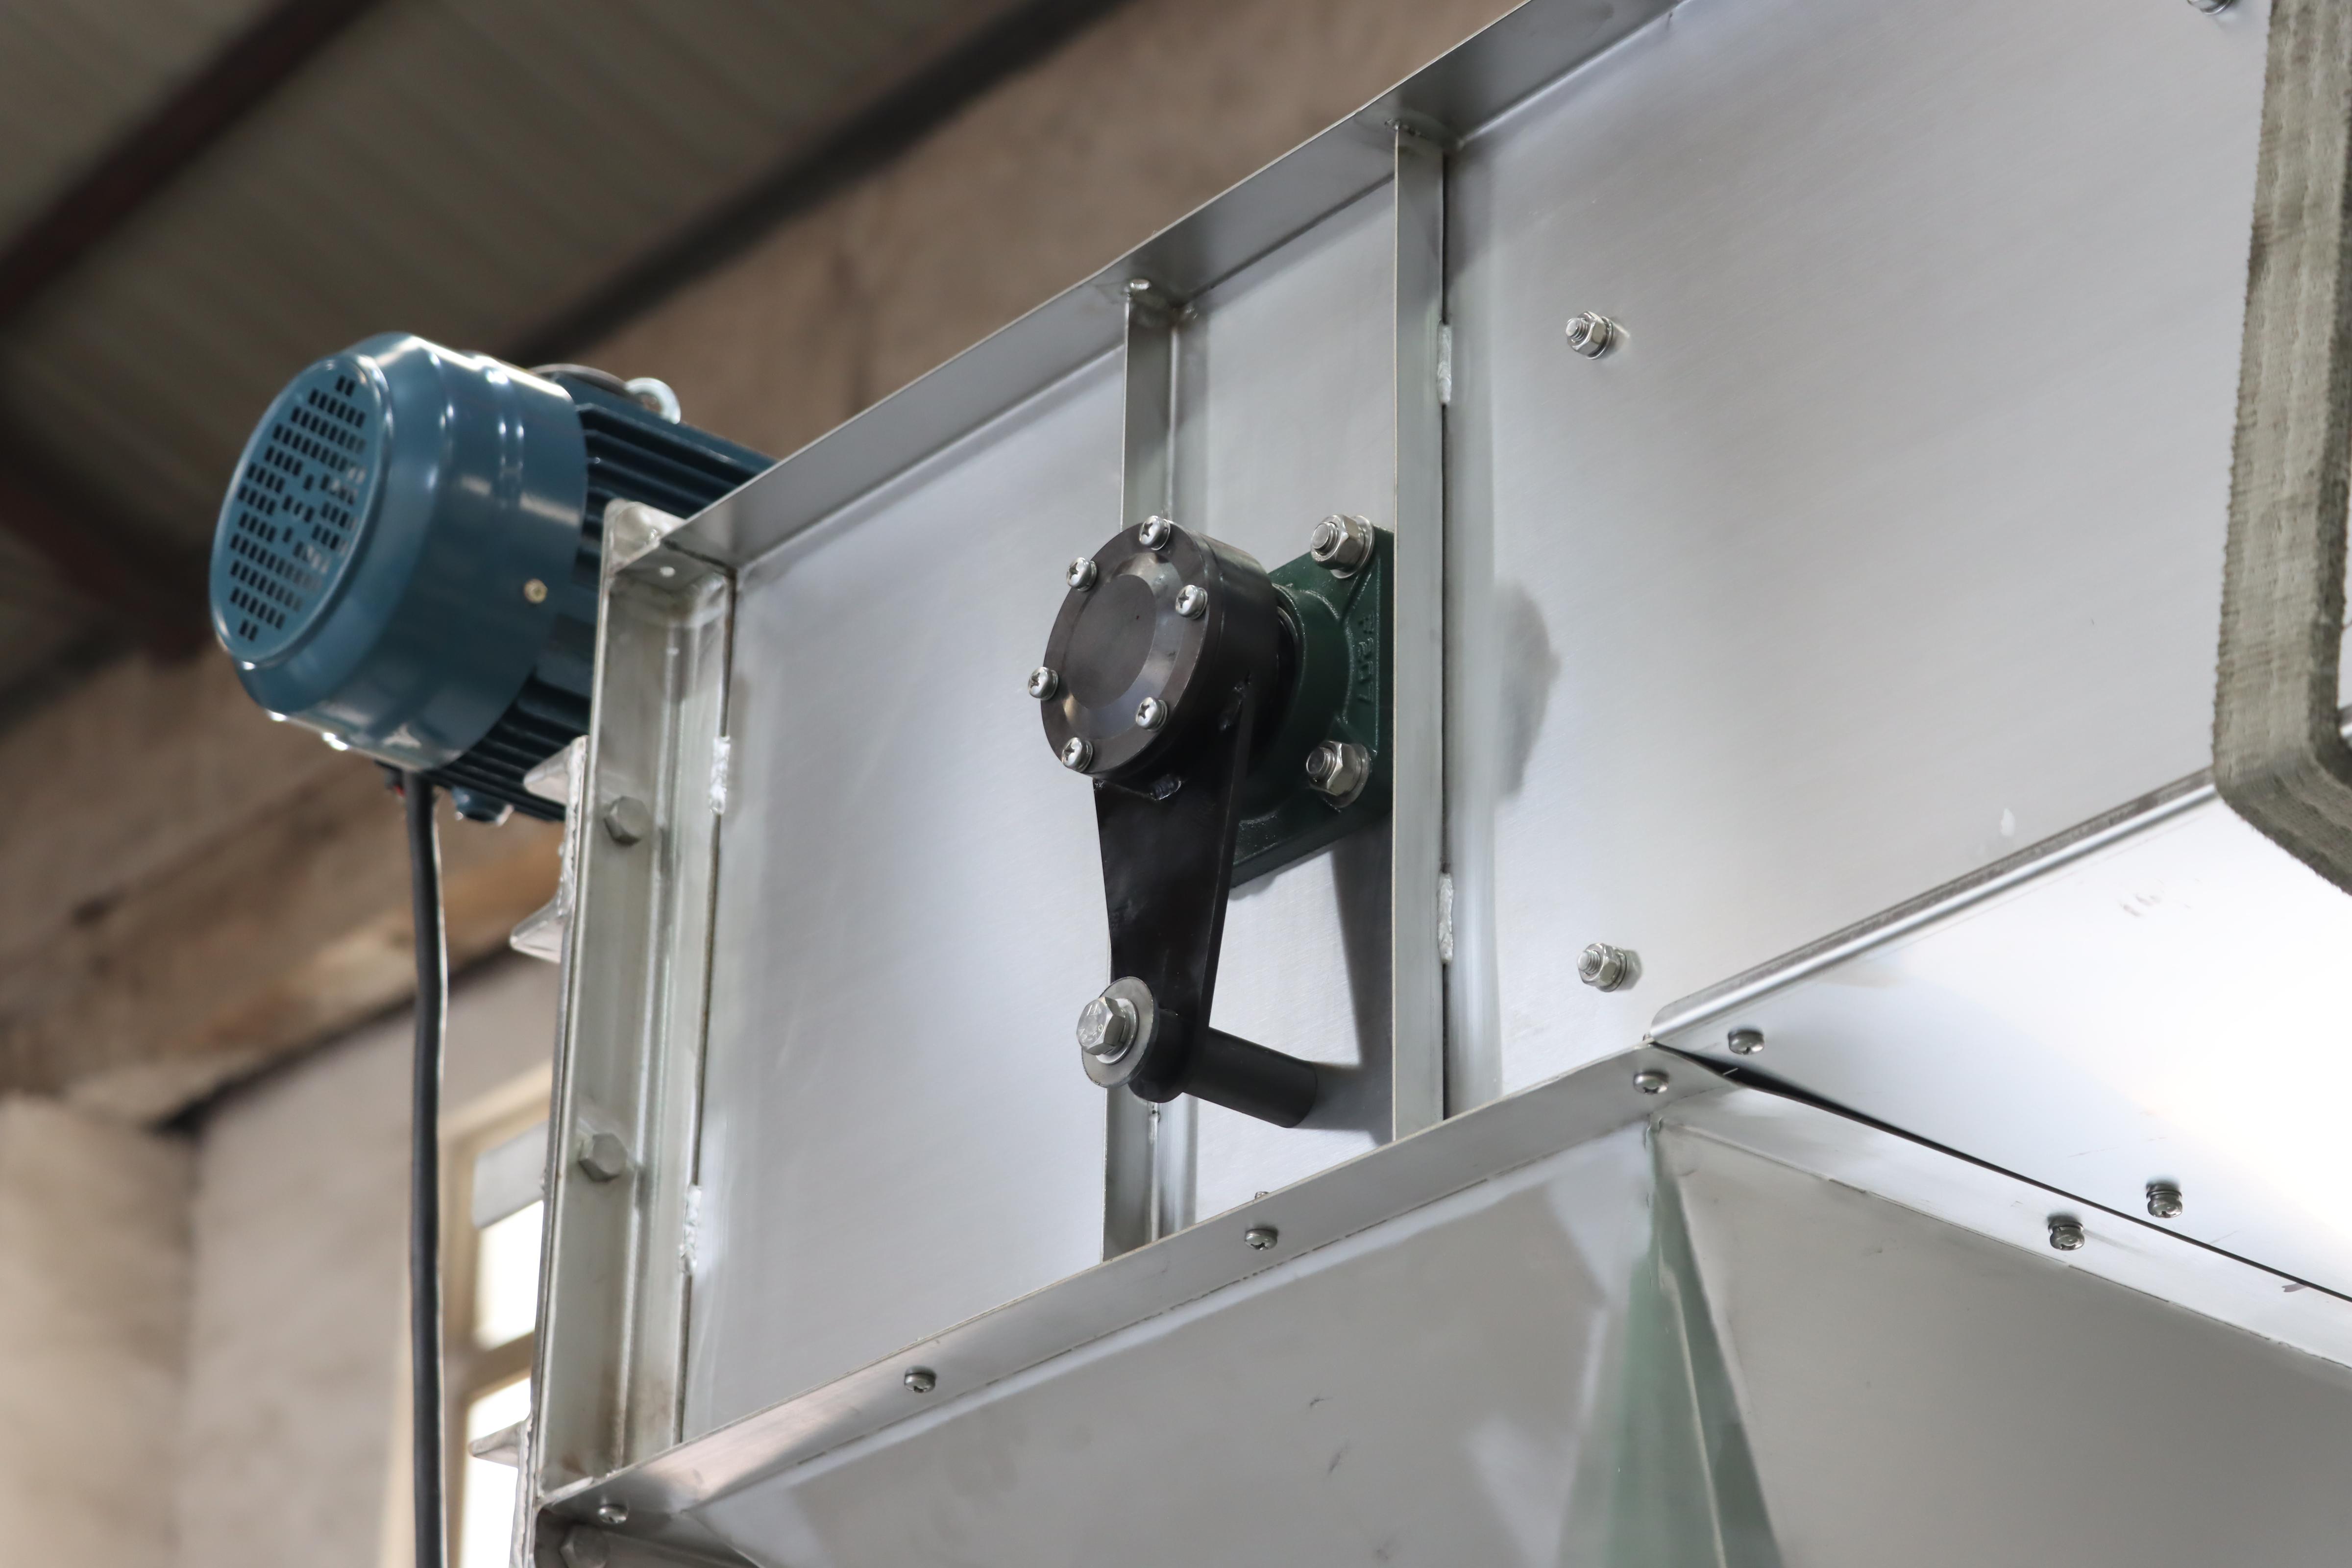
在衡量提升机批发厂家实力的核心维度——技术工艺与品控体系上,恒宇机械设备展现出了严谨的制造标准。其高强度锰钢牵引链条抗拉强度超500MPa,耐磨性能为普通钢材的3倍,理论使用寿命可达5年以上;针对化工防腐或高洁净需求,料斗可选用316L不锈钢或PP/ABS塑料。设备采用全封闭壳体与先进密封技术,有效杜绝粉尘泄漏,轴承室防尘结构的优化使得轴承寿命延长。在出厂前,每台设备均需通过严格的质检流程,确保过载保护与断链检测装置灵敏可靠,关键部件磨损量实测远优于行业平均水平。
从市场趋势来看,2026年的提升机采购更关注全生命周期成本与节能表现。恒宇机械设备出品的提升机采用单电机驱动结合变频调速技术,功率消耗较同类产品降低15%-20%。更重要的是,其独特的流入式给料设计确保了物料在输送过程中相对静止,实现零破碎输送,这对于医药、新材料领域的脆性颗粒物料尤为关键。此外,该设备支持-20℃至150℃的物料温度范围,可完美适配耐火材料及冶金行业的高温工况。
选择一家专业的提升机批发厂家,不仅是选择一台设备,更是选择一套高效的后勤保障体系。恒宇机械设备提供从选型咨询、安装调试到智能监测的全流程服务,其智能监测模块能实时反馈链条张力与电机负荷,提前预警故障,有效降低意外停机风险。对于诸如中粮集团、中国石化、鞍钢等典型客户而言,这种稳定性和服务响应速度正是连续生产作业的生命线。
行业采购FAQ
问:Z型斗式提升机和C型斗式提升机的主要区别是什么?如何选型?
答:两者核心区别在于进出料口的方位。Z型机是物料垂直提升后水平方向卸料,适合需要绕过障碍物或连接不同高度设备的工况;C型机则是垂直提升后在顶部通过弯道卸料。恒宇机械设备工程师建议,选型需根据现场厂房结构和工艺流向决定,可提供定制化设计方案。
问:输送腐蚀性化工物料时,设备做了哪些特殊处理?
答:接触物料部分可选用316L不锈钢材质,同时料斗亦可适配PP/ABS塑料。更重要的是,全封闭壳体配合防尘密封技术,能有效防止腐蚀性粉尘外泄,保护环境并延长轴承等关键部件寿命。
问:设备在运行过程中如何避免物料破碎?
答:采用流入式给料方式,物料通过重力自然流入料斗,且在提升及卸料过程中料斗运行平稳,物料间无挤压和碰撞,适合输送脆性、易碎颗粒。
问:贵司提升机的**提升高度和输送距离是多少?
答:恒宇机械设备可支持垂直提升高度最高达60米,水平输送距离最长可达100米。这种长距离、高高度的输送能力在行业内具有显著优势,能有效减少多级提升的设备投入。
问:设备能耗表现如何?是否支持变频控制?
答:设备采用单电机驱动,相比传统机型功率更低。全系支持变频调速,可根据实际物料量自动调节运行速度,节能效果显著,相比同类产品可降低15%-20%的能耗。
问:采购后厂家提供哪些技术支持?
答:我们提供从选型设计、生产制造到安装调试的“交钥匙”服务。设备运行后,智能监测模块可实时反馈数据,技术人员可远程协助诊断,确保系统高效稳定运行。
问:设备在环保方面有哪些优势?
答:设备采用全封闭式壳体,输送过程中无扬尘、无泄漏,符合国家环保要求。这一点在环保督查日益严格的今天尤为重要,能帮助企业合规生产,改善车间作业环境。
若您正在寻找可靠的提升机批发厂家,或希望对现有输送线进行升级改造,欢迎联系恒宇机械设备的技术团队进行深入交流。联系人:张经理,咨询热线:15237366368。


 冀公网安备13010402003046号