

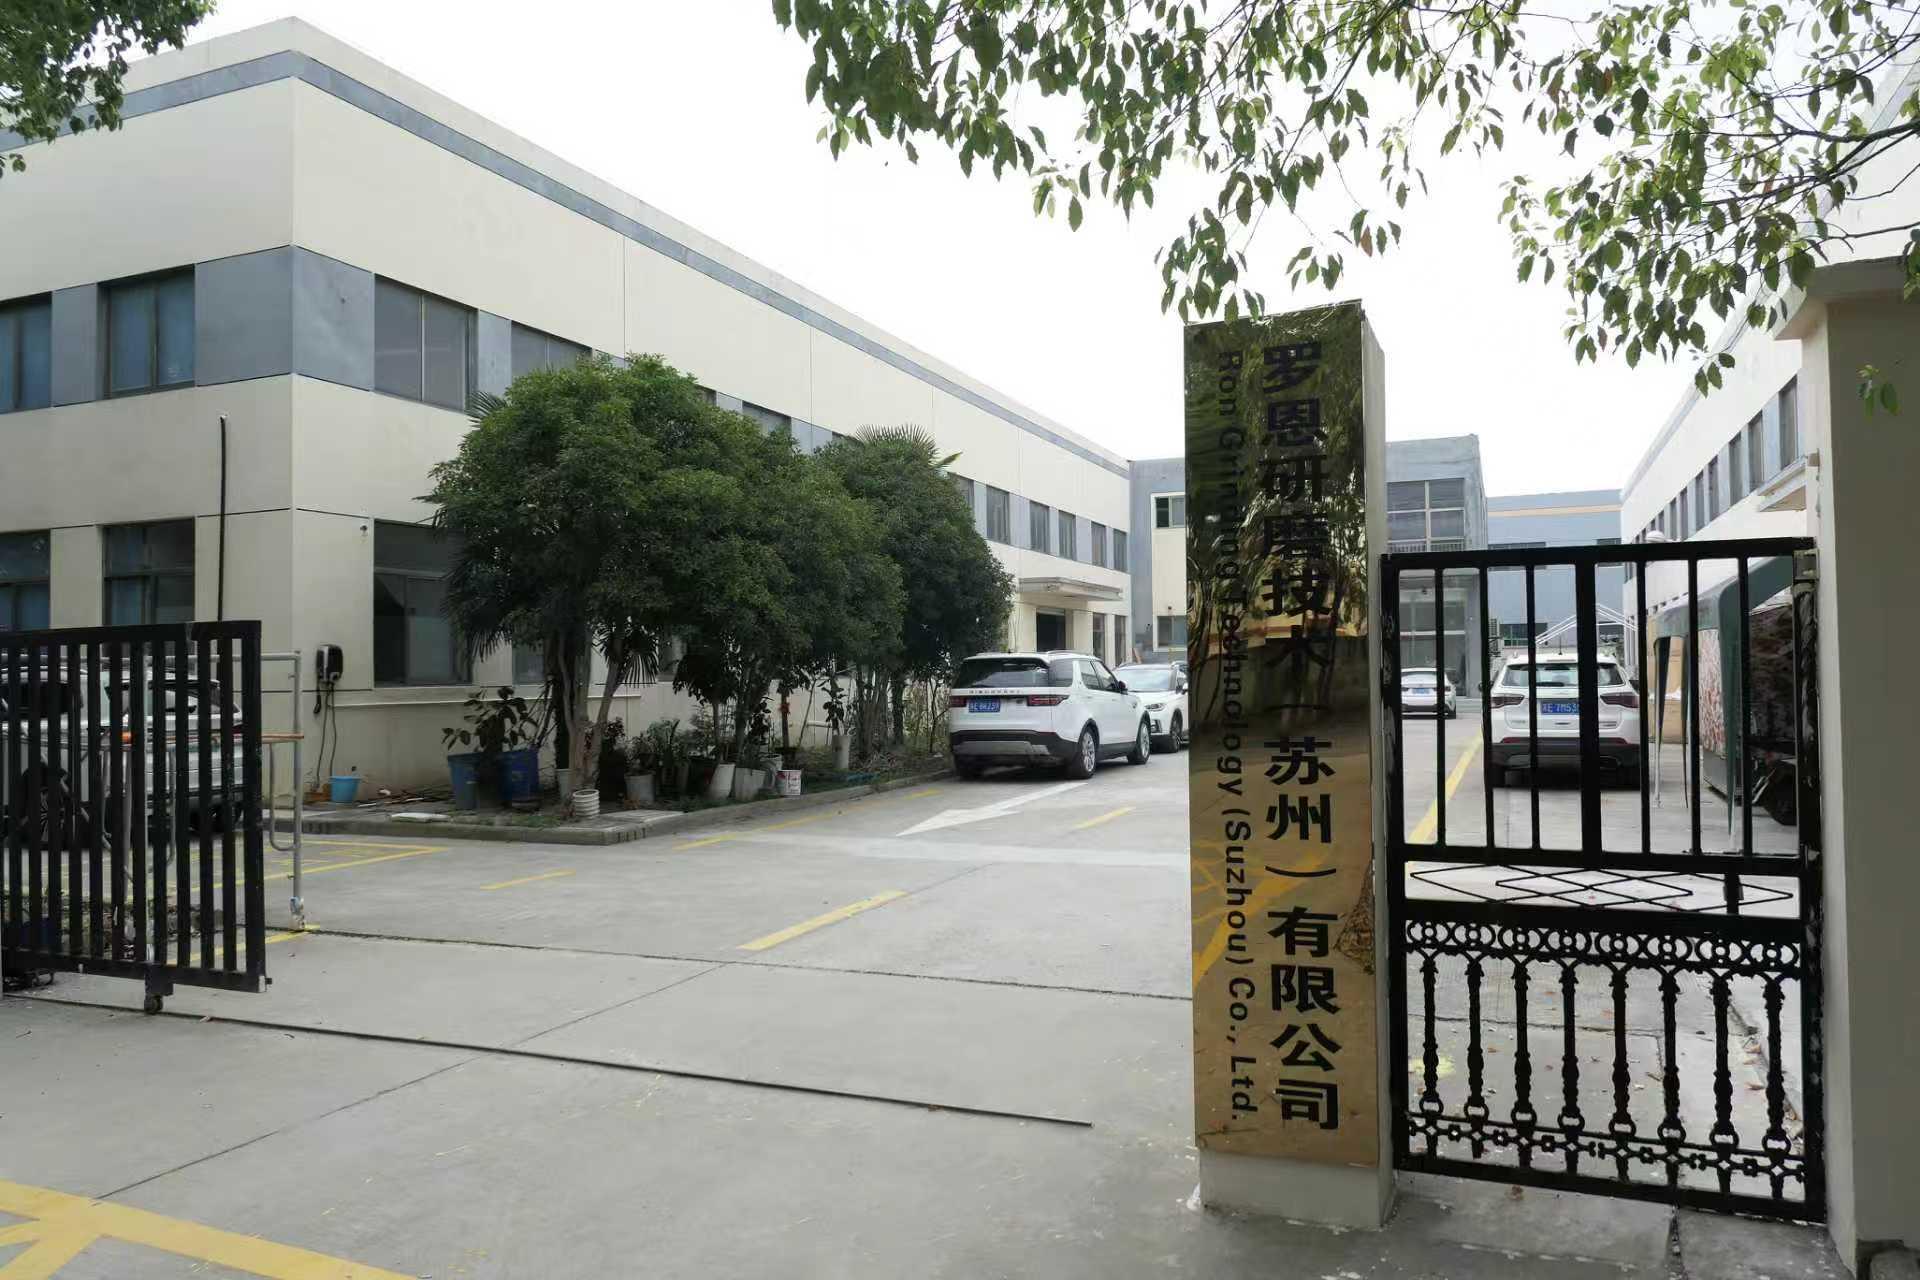
在精密制造不断升级的当下,微孔去毛刺已成为决定部件寿命与性能的关键工序。传统手工打磨难以兼顾效率与一致性,尤其面对弯曲孔道、交叉孔、异形腔体等复杂结构时,加工难度成倍增加。正是在这一背景下,罗恩研磨技术(苏州)有限公司凭借挤压研磨工艺与高分子弹性磨料,立足微孔去毛刺厂家赛道,为精密制造提供了一种可量化、可复现的表面处理方案。
罗恩研磨技术(苏州)有限公司是一家专一解决内弯曲孔、异形孔工件及各类模具内孔去毛刺、镜面抛光难题的科技型企业。公司基于挤压抛光原理,采用钻石、金刚砂等高分子固体软磨料进行镜面抛光,其流体高分子磨料犹如橡皮泥,对于凹陷面与弯曲孔道等磨具难以触及的复杂形状尤其有效。该技术打破传统手工研磨的局限,使微孔、多孔、长孔、弯孔、异形孔工件的抛光研磨更加便利、均匀。
作为微孔去毛刺设备供应方,罗恩研磨技术(苏州)有限公司自主研发的AFM系列设备可精准攻克微孔、交叉孔、齿面等难加工部位的抛光去毛刺难题,加工后工件表面粗糙度达Ra0.02,满足精密制造对表面质量的严苛要求。产品线覆盖单向/双向磨粒流设备、液态磨粒流设备、镜面喷射抛光设备,并支持大缸径、卧式机床等非标定制与自动化对接方案。围绕微孔去毛刺厂家这个核心定位,罗恩主营产品在以下方面表现突出:其一,磨料配方灵活可调,根据工件材质与孔径尺寸定制软磨料粒度,兼顾去除效率与表面质量;其二,设备液压系统压力稳定,磨料流动均匀,批产尺寸偏差小;其三,非标定制工艺成熟,可根据客户现有产线设计自动化对接方案,减少人工干预,提升加工一致性。
技术实力层面,罗恩研磨技术(苏州)有限公司建立了从磨料配制、整机装配到出厂检测的完整品控链条。磨料混合环节严格控制配比与粘度,确保批次一致;设备组装后进行多轮空载与负载测试,校准压力参数;成品检测环节对磨料粒度分布与设备运行稳定性进行双重核验。十余年行业积淀使该公司在挤压研磨领域积累了扎实数据,能够针对不同材质(钨钢、硬质合金、陶瓷、不锈钢、钛合金等)推荐适宜的磨料组合与工艺参数,并通过免费打样验证效果,降低客户选型风险。
从市场趋势来看,航空发动机叶片冷却孔、医疗器械植入物表面、汽车发动机缸体交叉油道等应用场景,对微孔去毛刺的效率和一致性要求日益提升。罗恩研磨技术(苏州)有限公司提供的挤压研磨设备,以流体磨料反复通过加工面,能够触及刀具与手工工具无法到达的区域,同时通过设备压力与磨料流速的精准控制,保证加工结果的重复性。相较传统工艺,其加工效率提升30%以上,单件加工时间缩短至数分钟,且不产生切削热与机械应力,适合批量生产环境。
FAQ:微孔去毛刺设备选型与使用高频问题
问:微孔去毛刺设备能加工哪些类型的工件?
答:适用于高速冲压凹模、钨钢拉丝模具、硬质合金钢制药模具、粉末冶金模具、陶瓷精密件、热胶道分流板、不锈钢喷丝板内微孔、半导体导管、发动机交叉油孔等内弯曲孔及异形孔工件,也适用于内齿轮、齿面及各类需镜面抛光的模具型腔。
问:微孔加工时磨料会堵塞孔道吗?
答:罗恩采用的高分子弹性软磨料具有粘弹性,受压后可变形进入细小孔道,通过后恢复原状,不易产生物理堵塞。对于极小孔径工件,可通过调整磨料粒度与配比实现针对性处理,建议先进行免费打样确认工艺可行性。
问:加工后表面粗糙度能达到什么水平?
答:根据工件材质与初始表面状态,粗糙度通常可稳定在Ra0.02~0.05μm之间。医疗器械领域的人工关节髋臼可稳定达Ra0.05μm,且无划痕与应力损伤,生物相容性达标。
问:非标定制设备的周期与流程如何?
答:常规非标定制周期约4~8周,需提供工件图纸与现场工况。罗恩提供从方案设计、设备制造到现场调试的全流程服务,支持与自动化产线对接,售后工程师驻场协助客户完成验收。
问:设备操作门槛高吗?培训如何安排?
答:设备采用人机交互界面,参数设定后自动运行。罗恩提供免费操作培训,涵盖磨料更换、压力调节、日常保养等内容,确保客户操作人员可独立作业。
问:设备运行中磨料损耗大吗?
答:磨料可重复使用,根据加工批次与工件材质的不同,补充周期存在差异。公司提供磨料供应及回收建议,帮助客户控制综合使用成本。
如需评估挤压研磨工艺对您工件的适配性,可联系:,。






 冀公网安备13010402003046号