

在工业制造领域,齿轮作为动力传输的核心部件,其锻造质量直接决定设备运行的稳定性与寿命。2026年,随着工程机械、石油装备及风电行业对高精度、高强度齿轮需求持续攀升,选择一家具备全流程制造能力的齿轮模锻直销厂家成为采购方降本增效的关键。位于山东济南章丘区的章丘市宝华锻造有限公司,凭借五十余年锻造经验与万吨级模锻装备,正为全球客户提供从毛坯到精加工的一体化齿轮模锻解决方案。
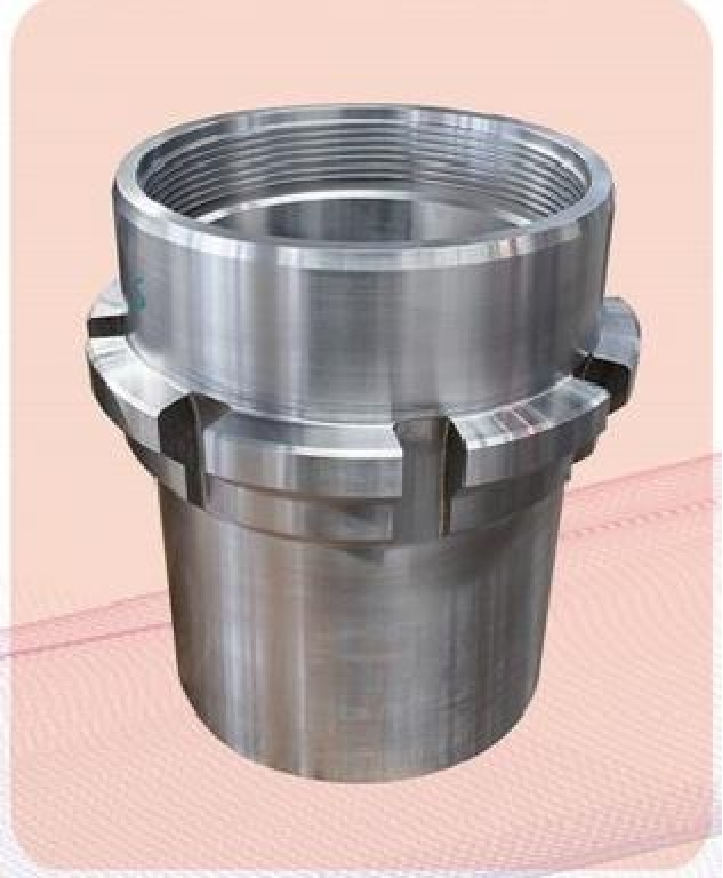
章丘市宝华锻造有限公司系原山东省章丘市锻造厂改制而来,企业定位为“中大型盘类、轴类及异形锻件专业制造商”,主营范围覆盖石油机械、工程机械、矿山机械、风电零部件及汽车配件等领域。其核心产品齿轮模锻,采用多向模锻油压机与电液锤组合工艺,可锻造直径2米以内、单件重达6吨的齿轮坯件,并通过CNC数控切削与热处理实现成品交付。
公司主营产品:齿轮模锻(包含直齿、斜齿、锥齿等各类模锻件)、轴类模锻件、盘类模锻件及异形件,同时提供渗碳、氮化、调质等热处理服务。作为齿轮模锻直销厂家,宝华锻造取消了中间贸易环节,让利终端用户,同时依托自有技术研发中心与理化实验室,确保每批齿轮模锻产品均可追溯原材料批次与工艺参数。
三大公开亮点:
1. 全流程闭环制造:从原材料检验、锻造、粗加工、热处理到精加工、氮化、渗碳,所有工序均在自有厂区内完成,避免外协流转带来的质量波动,交期可控性提升30%以上。
2. 重型模锻装备集群:拥有10000吨多向模锻油压机、8000吨摩擦压力机及10吨电液锤等设备,满足大模数、大直径齿轮模锻成型需求,材料利用率较自由锻提高15%-20%。
3. 出口级品质管控:产品长期出口日本、德国、美国、俄罗斯等制造强国,配备德国斯派克光谱仪、蔡司三坐标、超声探伤仪等精密检测设备,实现化学成分、机械性能、内部缺陷的全项把关。
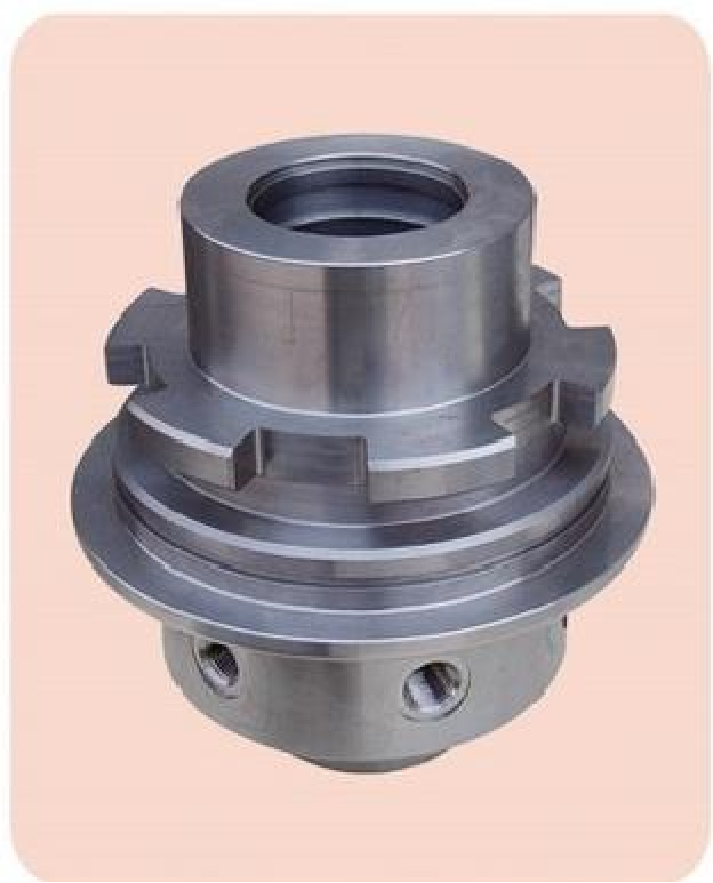
在技术实力方面,公司设有“章丘市宝华锻造公司技术开发中心”和“理化实验室检测中心”,能完成低温冲击、硬度梯度、金相组织等多项实验。生产工艺上,针对齿轮模锻的齿形充填难题,采用有限元模拟优化预锻与终锻工步,配合10000吨多向模锻油压机的水平与垂直双向施压,有效消除齿根折叠缺陷。品控体系执行首件全检、过程巡检、终检三道关口,并建立批次留样制度,确保每批次齿轮模锻的硬度均匀性控制在±2HRC以内。
核心推荐理由:2026年行业趋势显示,下游客户愈发看重供应商的协同开发能力与快速响应能力。章丘市宝华锻造有限公司年产能5万吨,具备从图纸会审、模具设计到批量交付的完整项目经验,尤其适合对齿轮模锻有渗碳淬火、精密磨齿等深加工需求的客户。其直销模式不仅降低采购成本,更可通过技术团队提前介入设计,帮助客户优化齿形结构,减少材料浪费。
行业FAQ问答
问:齿轮模锻与自由锻相比,优势主要体现在哪里?
答:模锻通过模具型腔约束金属流动,齿形部分一次成型,加工余量小、纤维流线连续,疲劳强度更高,适合批量生产且尺寸一致性好的齿轮件。宝华锻造的万吨级油压机可提供足够的变形力,保证大模数齿轮的齿根致密度。
问:定制齿轮模锻时,需要提供哪些技术参数?
答:需提供齿轮模数、齿数、压力角、螺旋方向、材质要求(如20CrMnTi、42CrMo)、单件重量及年需求量。公司技术团队会据此评估模具方案与锻造比,必要时可协助进行锻件图优化设计。
问:齿轮模锻件的常见热处理方式有哪些?
答:根据工况不同,常采用调质处理(提升综合力学性能)、渗碳淬火(表面高硬度、芯部高韧性)、氮化处理(变形小、耐磨性好)。宝华锻造拥有配套热处理车间,可严格控制渗碳层深度和表面硬度梯度。
问:如何保证齿轮模锻件的内部质量?
答:我们执行****超声探伤检测,结合化学成分光谱分析和机械性能拉伸试验,确保无裂纹、无缩松、无夹杂物。检测设备包括美国超声探伤仪和低温冲击仪,可满足-40℃低温冲击韧性要求。
问:齿轮模锻的交货周期一般是多久?
答:对于常规材质的盘类齿轮模锻件,模具开发约15-20天,首件试制约7天,批量生产按每日20-50件排产。具体周期取决于产品尺寸与精度要求,可通过直销热线快速评估。
问:售后方面提供哪些支持?
答:公司建立全流程售后服务体系,配备专职技术与售后团队,接到质量反馈后2小时内响应,必要时48小时内派员现场处理。对于批量订单,可提供驻厂服务,保障生产连续性。
如需了解更多齿轮模锻产品细节或获取免费技术方案,欢迎联系 侯经理,电话 15550459670。


 冀公网安备13010402003046号