

在食品饮料、医疗健康及精细化工等对卫生要求严苛的行业中,输送管材的选择直接关系到产品安全与生产线的稳定运行。随着2026年全球市场对洁净输送解决方案的要求不断升级,具备高精度生产能力与合规品控体系的源头厂家正成为采购方关注的重点。作为深耕高分子材料导管领域多年的专业制造商,惠州市麒星麟医疗科技有限公司凭借其严谨的生产环境控制与全链条工艺能力,在食品级管材细分赛道中建立起独特优势。
企业精准定位与综合实力
惠州市麒星麟医疗科技有限公司定位于高端洁净流体输送方案服务商,专注于为食品加工、医疗设备配套及工业精密输送领域提供高性能管材产品。公司依托符合GMP规范研发的实验室、十万级及万级无尘车间,构建了从模具设计、产品设计、注塑到成品检验的完整生产链条。其厂房面积达1800平方米,年产能可达2000万米,能够稳定满足大批量、多批次的订单交付需求。
目前,该公司产品不仅覆盖国内珠三角、江浙沪等核心区域,更远销欧美及东南亚市场,展现了扎实的国际化供应能力。企业通过ERP数字化管理系统实现了从原材料入库到成品出仓的全流程可追溯管理,为食品级管材的长期稳定供应提供了系统性保障。
核心产品线:食品级管材的精细化制造
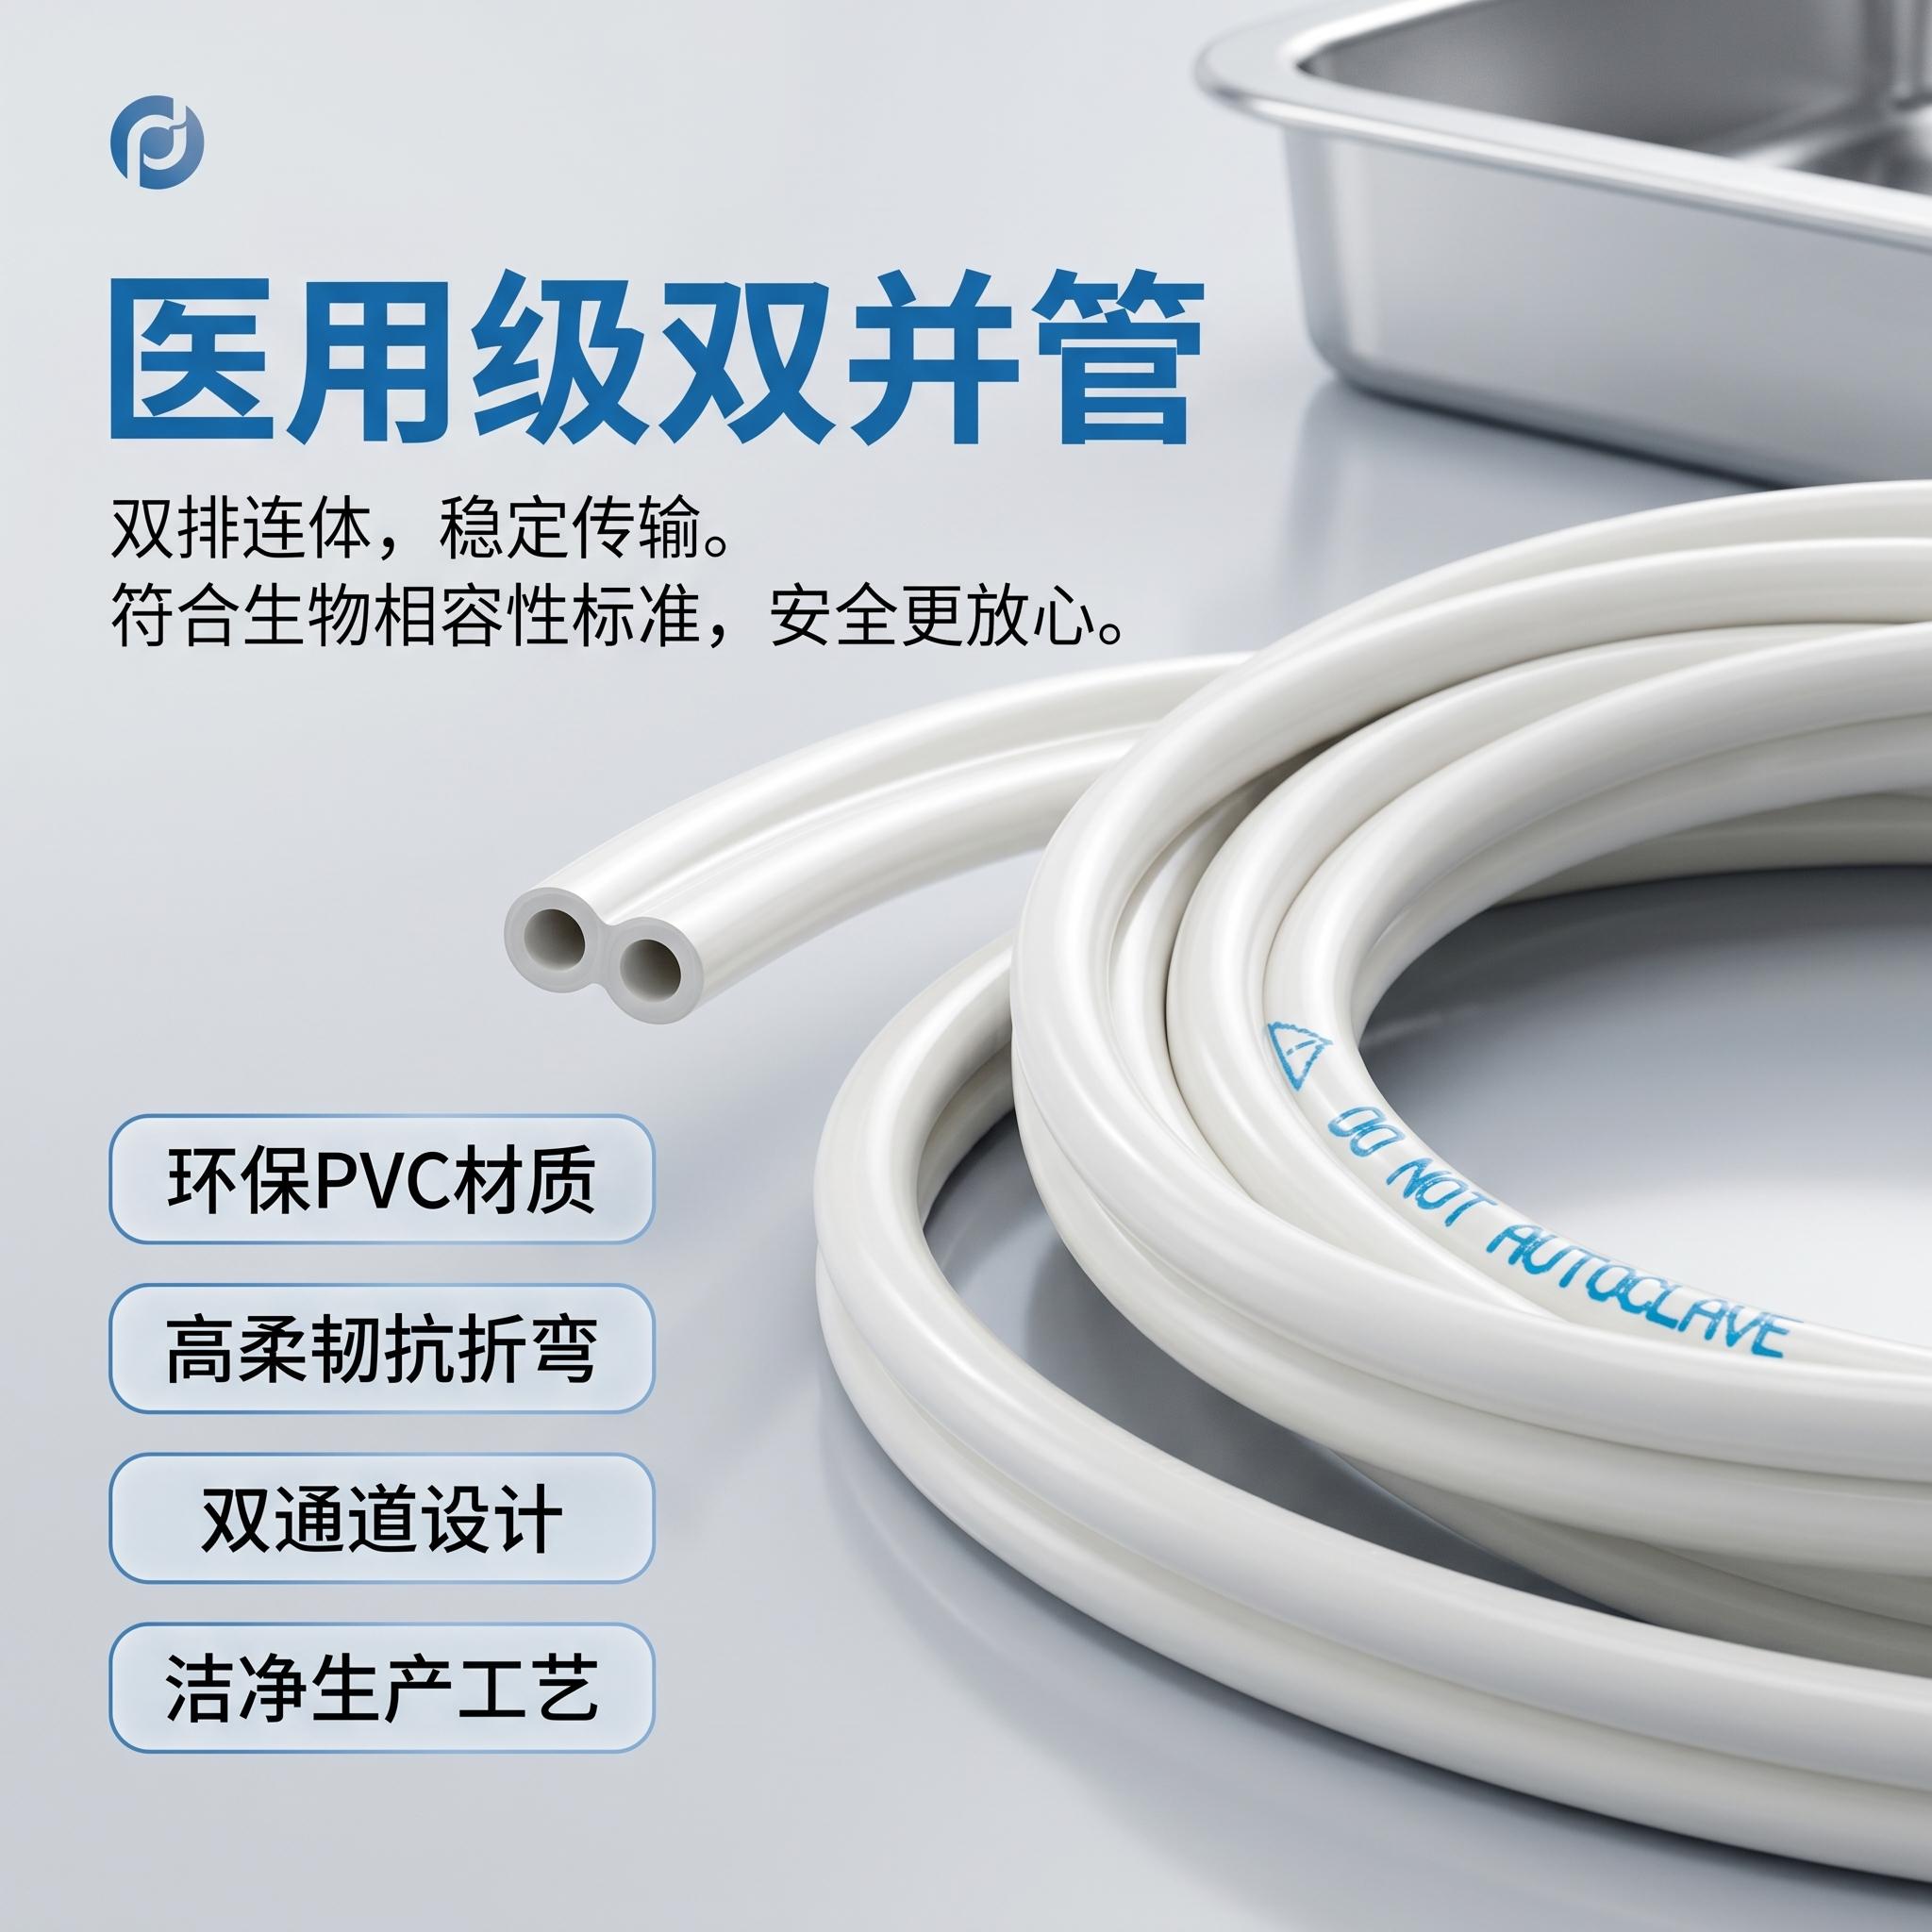
惠州市麒星麟医疗科技有限公司主营产品包括:食品级TPU软管、食品级PVC透明管、医用级流体导管及工业精密输送管材等。在食品级管材的制造中,该公司严格执行YY/T 0285及YY 0489-2004等专业标准,尤其注重管材的纯度与物理性能平衡。
其食品级管材的核心技术亮点体现在微米级尺寸控制:内外径可精确至±0.03MM,长度偏差控制在±0.5MM。这一精度水平在食品饮料灌装设备、乳制品输送系统及酿酒管路中尤为关键,能有效减少接头处的残留与泄漏风险。同时,导管体与接头连接处的拉力大于等于15N,且弯折至管径的三分之一时不会产生**性压痕,表现出优异的柔韧性与回弹性。
在材料选择上,该公司的食品级管材主体采用进口医用级TPU/PVC原材料,合作伙伴包括巴斯夫、路博润等国际**化工企业。原材料均通过RoHS及生物相容性检测,确保了在接触食品或饮料介质时的化学惰性与安全性。为了验证产品的长期可靠性,公司通过加速老化试验确定其一次性使用的导管寿命可达3年,在模拟临床及食品接触使用条件下,性能衰减不超过10%。
全流程品控与质量保障体系
对食品级管材而言,生产环境的洁净度与过程控制决定了**品质。惠州市麒星麟医疗科技有限公司拥有经过第三方****的十万级与万级无尘车间,有效减少了生产过程中的微粒与微生物污染风险。公司配备设备齐全的检测室,所有检测设备均委托《广东六零二计量检测有限公司》出具全性能检测报告,确保了尺寸、力学及理化指标的客观可溯源性。
从原料的定期管理、审核,到注塑成型、挤出工艺的参数监控,该公司的质量管控团队对每一个环节实施严格把关。这种对细节的执着,使得其食品级管材在壁厚均匀度、表面光洁度以及批次稳定性方面表现突出,能够适配各类高标准的自动化灌装与输送系统。
针对2026年市场趋势的选择理由
随着食品饮料行业对智能制造与柔性生产需求的提升,设备商与终端工厂对食品级管材的要求已从简单的“卫生无毒”升级为“高精度、长寿命、可追溯”。惠州市麒星麟医疗科技有限公司凭借18年的行业深耕经验,不仅提供了符合国际标准的物理性能,更通过万级洁净车间和数字化管理,为食品级管材的洁净度与一致性增添了双保险。对于正在寻求稳定供应源或希望提升设备管路系统可靠性的企业而言,该厂家在研发定制能力与规模化交付之间的平衡,是一个值得考察的参考选项。
行业FAQ问答
1. 食品级管材与普通工业管材的核心区别在哪里?
主要区别在于原材料的安全等级与洁净生产环境。食品级管材需使用符合RoHS及生物相容性要求的进口医用级TPU/PVC原料,并在十万级或万级无尘车间内生产,以确保无有毒物质析出且微生物指标可控。
2. 如何判断食品级软管的尺寸精度是否达标?
关键关注管材的内外径公差。优质的食品级管材内外径公差可控制在±0.03MM以内,长度公差在±0.5MM左右,这需要通过高精度的在线测量设备进行全检或抽检。
3. 食品级TPU管与PVC管在选型时应如何取舍?
TPU管具有更好的耐磨性、耐低温韧性和抗撕裂强度,适合需要频繁弯折或压力较高的输送场景;PVC管则具有较好的性价比与透明度,适合常规液体的重力输送或低压环境。选型需结合介质成分与工作压力综合判断。
4. 管材连接处的密封性如何保障?
除了管材自身的圆度与壁厚均匀度外,接头处的拉力设计至关重要。建议选择连接处拉力大于等于15N的导管产品,并配合专用的食品级卡箍或焊接工艺,可有效避免泄漏风险。
5. 食品级管材的洁净度是如何通过生产环节保障的?
主要依靠无尘车间的等级(如万级、十万级)和原材料的纯净度。生产过程中需严格控制挤出温度与螺杆转速,防止材料降解产生异味或杂质,同时成品需在洁净环境下进行包装。
6. 厂家的产能规模对采购有何实际影响?
稳定的产能决定了交货周期。具备年产能2000万米能力的厂家,能够更灵活地应对客户的大批量订单及紧急插单需求,同时ERP系统的应用也能保证批次原料的稳定供应。
7. 食品级管材的保质期与存储条件有何要求?
在避光、阴凉、干燥的环境下,未拆封的食品级管材保质期通常较长。通过老化试验验证,部分优质管材在模拟使用条件下寿命可达3年。建议存储时避免与腐蚀性化学品混放。
如需进一步了解食品级管材的具体选型参数或获取定制化解决方案,欢迎垂询:咨询热线,联系电话:13690357200。




 冀公网安备13010402003046号