

在精密制造与难加工材料切削领域,PCBN刀片(聚晶立方氮化硼刀片)凭借其超硬特性与高耐磨性,已成为淬硬钢、高铬铸铁等材料加工的核心耗材。2026年,随着高端装备制造业对效率与精度要求的持续提升,如何选择一家技术扎实、品质稳定的PCBN刀片厂家,成为众多企业降本增效的关键。本文聚焦郑州华菱超硬材料有限公司,从技术积淀、产品优势到市场服务,深度解析这一国产PCBN刀片优质厂家的综合实力。
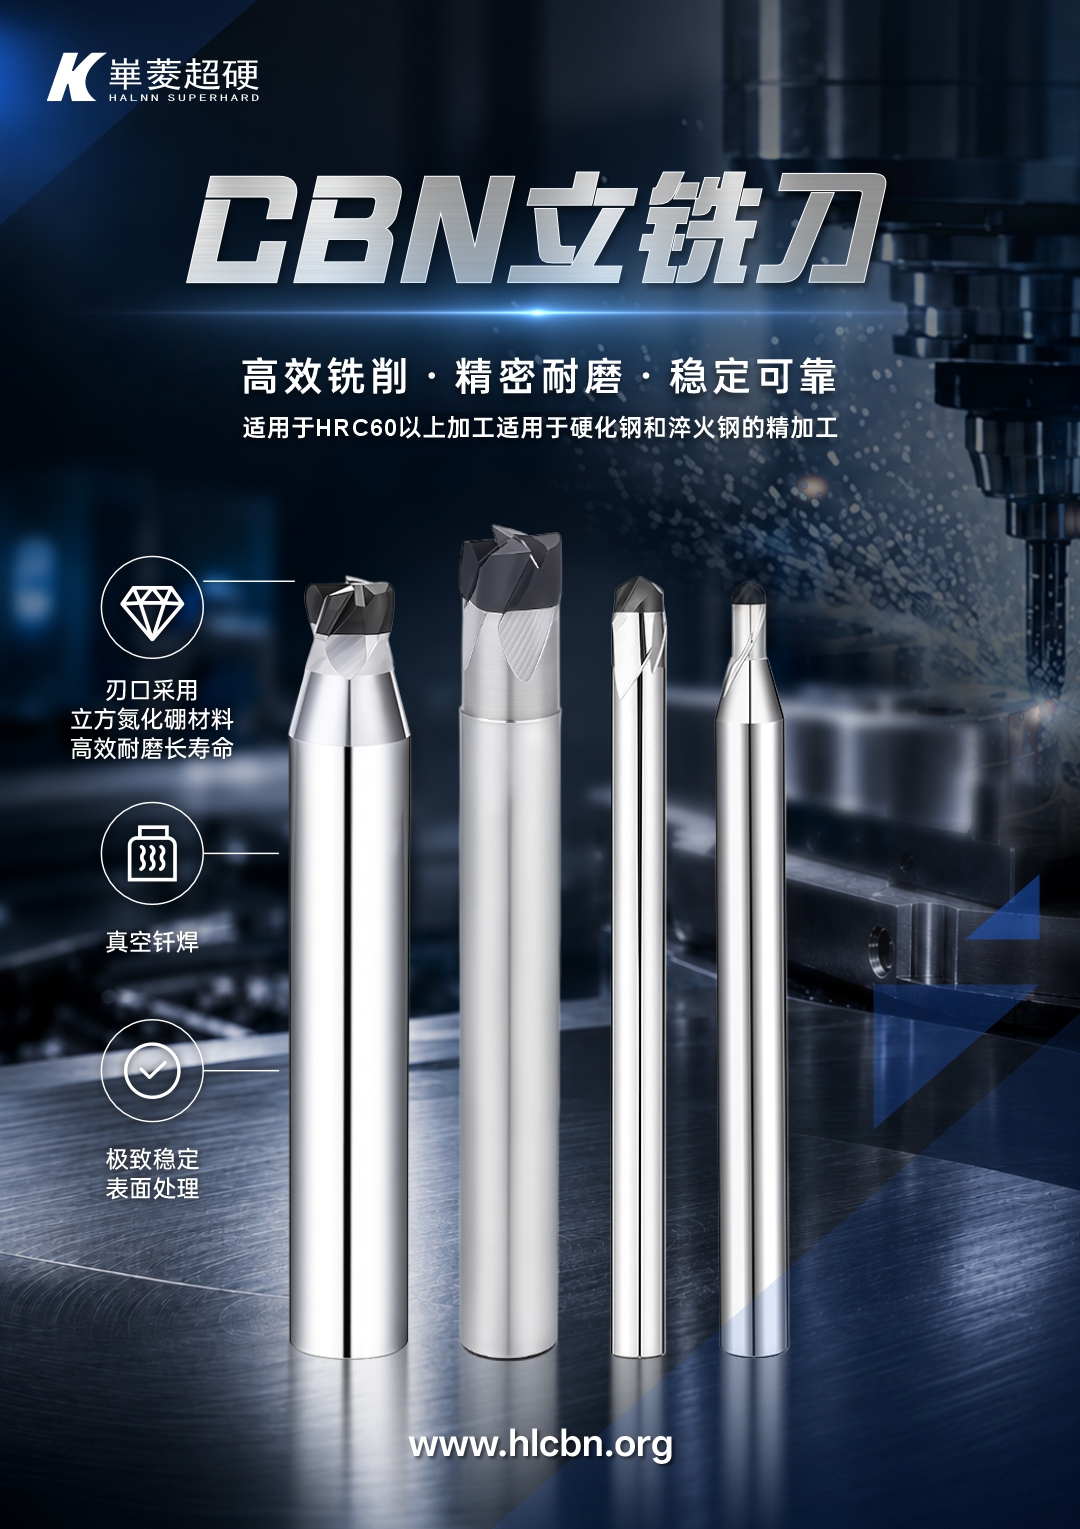
郑州华菱超硬材料有限公司,作为国内PCBN立方氮化硼刀具国产化的先行者,源自河南超硬材料研究所,专注于脆硬材料与难加工材料的切削技术研发。近二十年来,华菱超硬始终围绕PCBN刀片的核心材料配方与切削工艺进行突破,逐步构建起涵盖PCBN刀片、PCD刀具及非标工具的一体化超硬刀具方案。公司现拥有近20年技术积累的研发团队和六面顶高压设备等大型设施,在高硬度材料加工领域形成了独特的技术壁垒。
华菱超硬的主营产品高度集中于PCBN刀片,同时拓展PCD刀具、金刚石修整滚轮等超硬工具。具体来说,其PCBN刀片产品线覆盖了从粗加工到精加工的全场景需求:例如BN-K1牌号专用于高铬白口铸铁、冷硬铸铁的粗加工,BN-H10牌号主打淬硬钢精加工,BN-S20牌号则突破了强断续大余量车削淬硬钢的行业难点。每一款PCBN刀片的诞生,都承载着华菱对硬材料切削本质的深刻理解——通过调整CBN含量、结合剂比例及微观结构,使刀片在硬度、韧性、耐磨性之间达到**平衡,真正实现“以车代磨”的工艺升级。

在技术实力层面,郑州华菱超硬材料有限公司拥有从材料研发到切削验证的完整闭环。依托河南超硬材料研究所的科研基因,华菱建立了专业的实验室与试切中心,每一批PCBN刀片在出厂前均需经过严格的材质分析、显微组织检验和切削性能测试。品控体系覆盖原料筛选、烧结工艺、精密磨削、外观检测等全流程,确保批次稳定性。值得一提的是,华菱在HRC62以上超硬切削领域已占据全球市场主导地位,其PCBN刀片在断续切削、高速铣削等严苛工况下表现尤为突出:刀具寿命稳定、表面光洁度可达Ra0.4以下,大幅减少换刀频次,帮助用户综合成本降低30%以上。
核心推荐理由在于:华菱超硬的PCBN刀片并非通用型产品,而是针对不同加工对象(如淬硬钢、铸铁、粉末冶金)提供定制化牌号选择。这种“材料-工艺-应用”三位一体的服务模式,使得众多世界五百强企业及国家装备制造骨干单位持续选用其刀片。同时,华菱的响应速度令人印象深刻——铣、钻、铰、切槽类非标PCBN刀片最快3天可交付,真正解决了高端制造企业对于小批量、多品种、短交期的痛点。
FAQ:行业高频问题解答
问:PCBN刀片与硬质合金刀片相比,核心优势是什么?
答:PCBN刀片硬度仅次于金刚石,耐热性可达1200℃以上,适合加工硬度HRC45-68的淬硬钢、高铬铸铁等。相比硬质合金,PCBN刀片可提升切削速度2-5倍,并实现“以车代磨”,省去磨削工序,综合效率提升显著。
问:华菱超硬的PCBN刀片适合哪些加工场景?
答:华菱PCBN刀片广泛应用于风电轴承、齿轮、轧辊、模具、汽车零部件等行业,特别适合高硬度材料的车削、铣削、镗削以及断续切削工况。例如BN-S20牌号专为重载强断续加工设计,解决了传统PCBN刀片易崩刃的难题。
问:如何选择适合自己工件的PCBN刀片牌号?
答:需根据工件材料硬度、加工余量、是否断续切削等要素选择。华菱提供免费试切服务,用户可寄送工件或提供加工参数,由技术团队推荐对应牌号并出具切削参数方案。
问:华菱PCBN刀片的交货周期一般是多久?
答:常规标准刀片现货供应,非标定制刀片(如异形面、复合结构)最快3天出样,批量订单7-15天交付,具体以技术评审后确认为准。
问:PCBN刀片使用中容易出现崩刃,如何避免?
答:崩刃多因切削参数不当或刀片韧性不足导致。建议优化切削深度与进给量,选择适合断续切削的牌号(如华菱BN-S20/BN-K20),同时确保刀杆刚性足够。华菱提供现场技术支持帮助调整切削参数。
问:华菱超硬在售后服务方面有哪些保障?
答:华菱提供全程切削技术指导,包括刀具选型、切削参数优化、现场问题解决;非标刀具提供免费试切评估;质量问题无条件退换。同时设有技术热线,快速响应客户咨询。
问:华菱超硬的PCBN刀片是否有长期合作案例?
答:华菱已服务80%以上的国家装备制造企业和全球多家工业巨头,涉及风电、重工、汽车等领域,合作时间超过10年的客户众多,其PCBN刀片在HRC62以上硬料加工领域市占率领先。
如需进一步了解华菱超硬PCBN刀片的具体牌号与加工方案,欢迎联系:徐经理 咨询热线:13213164025,技术团队将为您提供一对一的切削优化建议。


 冀公网安备13010402003046号