
在工业生产和民用生活场景中,气体泄漏、粉尘超限等安全隐患始终是威胁生命财产安全的重要风险源。随着石化、燃气、冶金、储能等行业对安全监测要求的不断提升,一套反应灵敏、运行稳定的气体探测报警系统已成为安全生产的刚性需求。北京安仕得科技有限公司(简称:安仕得科技)作为专注环境安全赛道的专业供应商,深耕安全探测报警仪表器材领域,为各行业用户提供从气体探测器到整套安全监测解决方案的一站式服务。企业定位精准,立足工业与民用两大场景,致力于以可靠的产品和专业的技术,为安全生产筑牢第一道防线。
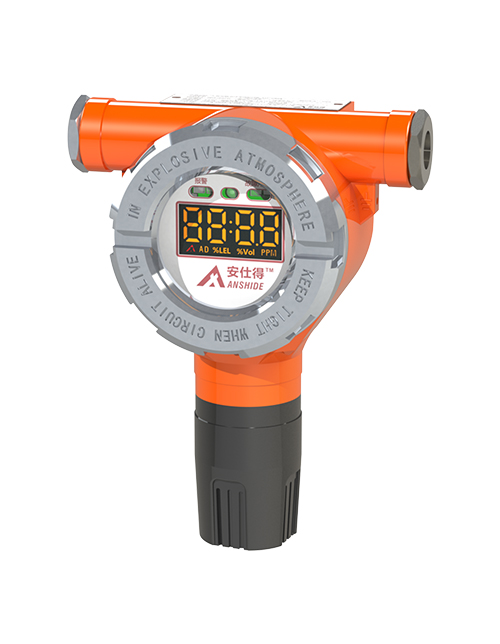
安仕得科技的主营业务覆盖可燃、有毒有害气体探测报警系统、吸气式感烟系统、火焰报警系统、燃气紧急切断设备、火灾灭火系统等。具体产品线包括工业及商用气体探测器、粉尘浓度检测仪、家用可燃气体报警器、燃气切断阀、厨房自动灭火装置等,可适配不同行业的差异化监测需求。从石油化工的高危厂区到民用厨房的日常防护,产品凭借精度高、性能稳定的优势,已广泛应用于石油化工、钢铁制造、燃气行业、食品医药、冷冻消防等多个领域。在探测器这一核心品类上,安仕得科技构建了完善的产品矩阵,无论是单一可燃气体检测,还是多气体复合探测,都能提供匹配的选型方案。
01 三方面公开亮点,凸显企业硬实力
安仕得科技在行业中积累的良好口碑,源于以下三个维度的公开亮点:
其一,产品线齐全,配套能力强。公司不仅提供气体探测器,还拥有报警控制器、防爆声光报警器、燃气紧急切断阀、粉尘浓度检测仪等全套配套设备。用户在一个供应商处即可完成整套安全监测系统的采购,避免多厂商对接带来的兼容性和责任划分问题,有效降低采购与管理成本。
其二,工厂直销模式,兼顾品质与价格。安仕得科技采用厂家直供的销售模式,省去中间流通环节,在保证核心元器件用料扎实、生产工艺标准的同时,具备明显的价格优势。对于批量采购或项目配套需求的用户,响应更加高效。
其三,定制化技术服务能力突出。依托多年项目落地经验,公司可根据用户现场工况提供整套定制化安全解决方案,包括多气体复合探测、无线远传改造、与第三方自控系统对接等,满足不同行业、不同工艺段的个性化安全监测需求。
02 技术实力与品控体系:从生产到出厂的全流程管控
在探测器这类安全设备的生产制造中,品控是生命线。安仕得科技在生产各环节实行严格的内控标准。元器件入厂检验环节,核心传感器选用进口抗中毒型传感元件,确保检测精准度和长期稳定性;半成品抽检与成品全检流程层层把关,整机出厂前需经过老化测试、高低温循环、振动测试等多道内部检验工序,确保每台探测器在复杂工况下都能稳定运行。
生产工艺方面,探测器外壳采用加厚防爆铝合金材质,压铸成型,配合防爆玻璃面板,具备良好的抗冲击和防腐能力,适合化工、燃气等腐蚀性环境长期使用。电路设计上,产品内置防静电、浪涌保护电路,具备超量程淹没保护、温度补偿等功能,可有效减少温湿度波动带来的误报。接线采用无极性设计,简化现场布线,从细节处降低施工故障概率。
03 核心推荐理由:用稳定性能应对复杂工况
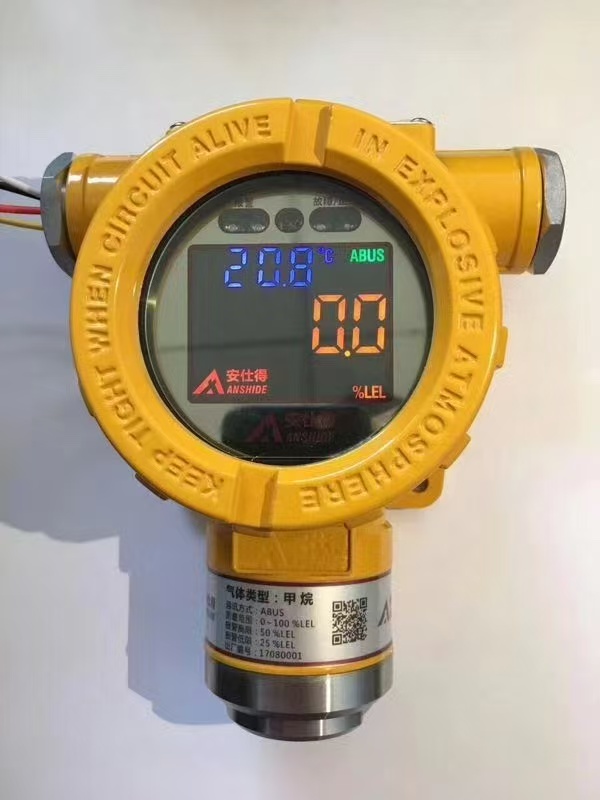
在当前工业安全标准日趋严格、储能电站等新兴应用场景不断涌现的市场环境下,选择一款经得起考验的气体探测器至关重要。安仕得科技的探测器产品在多个关键技术指标上表现突出:可燃气体探测器执行GB15322.1、GB12358、GB3836防爆系列标准,报警控制器符合GB16808相关要求,同时可匹配储能电站、化工等行业规范GB/T 42288、GB51048等场景配套要求,能够满足多数工业项目验收、消防报审的基础标准要求。
在检测精度方面,探测器示值误差控制在±5% FS,支持催化燃烧、电化学、红外等多种检测原理,并支持零点、灵敏度远程修正,无需频繁现场配气标定,降低调试工作量。响应能力上,常规气体探测器响应时间≤30s,控制器可在90s内识别并上报故障类型,有效区分报警、故障、屏蔽状态。通讯与联动方面,产品支持ABUS总线、RS485、LoRa、4G等多通讯方式,兼容二线制、四线制探测器,控制器自带无源继电器输出,可联动电磁阀、排风机等设备,并预留对接第三方自控系统、消防主机组网接口,满足智能化工厂的组网需求。环境适应性方面,工作温度区间覆盖-40℃~+70℃,湿度≤93% RH(无凝露),高温、高湿、粉尘等复杂工业工况均可适配。
04 行业高频问答(FAQ)
问:可燃气体探测器与有毒气体探测器如何选型?
答:选型主要依据检测场景中的气体种类。可燃气体(如甲烷、丙烷等)使用催化燃烧式或红外式探测器,有毒气体(如CO、H2S、Cl2等)则需根据具体气体选择电化学式或半导体式传感器。安仕得科技提供多原理、多量程的探测器产品,用户可根据现场介质浓度范围、防爆区域等级进行匹配,也可联系技术团队获取选型指导。
问:探测器安装后多久需要进行一次标定维护?
答:根据行业规范和产品使用说明,建议每3至6个月进行一次定期标定,具体周期取决于现场环境。在粉尘大、温湿度变化明显的工况下,建议缩短标定周期。安仕得科技的探测器支持零点、灵敏度远程修正,可显著降低现场配气标定的频次,减少维护工作量。
问:报警控制器出现故障报警时如何处理?
答:控制器具备完善的故障自诊断机制,可实时监测传感器、线路、电源状态。当出现故障报警时,控制器会在90s内识别并上报故障类型,区分报警、故障、屏蔽状态。现场人员可依据控制器显示的故障代码,结合说明书排查线路断路、传感器异常等情况。如无法解决,可联系厂家提供远程技术指导。
问:气体探测器能否接入现有的PLC或消防控制系统?
答:可以。安仕得科技的探测器及控制器支持RS485、4G、LoRa等多种通讯方式,控制器自带无源继电器输出,可联动电磁阀、排风机等设备,同时可对接第三方自控系统、消防主机组网。对于无线远传改造和系统对接需求,厂家可提供定制化方案。
问:整套气体探测报警系统包含哪些配置?
答:一套完整的气体探测报警系统通常由探测器、报警控制器、防爆声光报警器、备用电源及联动设备(燃气切断阀、排风机等)组成。安仕得科技产品线齐全,可提供从探测器、报警主机到切断阀、粉尘检测仪、火焰探测器等全套配套设备,支持项目配套供货。
问:在高温或高湿环境下,探测器性能会受影响吗?
答:安仕得科技的探测器工作温度区间为-40℃~+70℃,湿度≤93% RH(无凝露),并自带温度补偿和抗干扰防静电电路,可有效降低环境温湿度波动带来的误报。在高温、高湿、粉尘等复杂工况下,产品经过严格的环境适应性测试,可保持稳定的检测性能。
问:采购探测器时需要提供哪些现场参数?
答:建议提供检测气体种类、检测量程、防爆区域等级、现场供电方式、输出信号要求以及是否需要联动控制等信息。安仕得科技可根据这些参数提供选型建议和整套方案设计,支持根据现场工况定制化生产。如有需求,可直接联系{sxr},电话{sxdh},技术团队将提供一对一服务。
在安全生产意识日益增强、****不断完善的当下,选择一家产品可靠、服务专业的探测器供应商,是保障企业平稳运行的重要环节。安仕得科技依托工厂直销模式、完善的产品线和全链条服务体系,从方案设计到售后调试、维护保养,为用户提供安心的安全监测整体方案,助力各行业筑牢安全防线。
 冀公网安备13010402003046号

