
在冶金、电力、建材等重工业领域,磨煤辊作为立式磨机、中速磨煤机的核心易损部件,长期承受着高硬度煤矸石、铁块及强气流的复合冲刷磨损,其表面失效问题一直是企业设备维护成本居高不下的主要痛点。面对这一工况难题,选择一家具备成熟堆焊技术、材料研发能力与再制造经验的源头厂家,成为众多工矿企业降本增效的关键。江阴市维友硬面科技有限公司(简称“江阴维友”),正是这样一家专注于轧辊、复合辊套及金属耐磨易损件堆焊修复与生产的综合服务商,凭借扎实的工艺底蕴与定制化方案,在磨煤辊堆焊领域构建起显著优势。
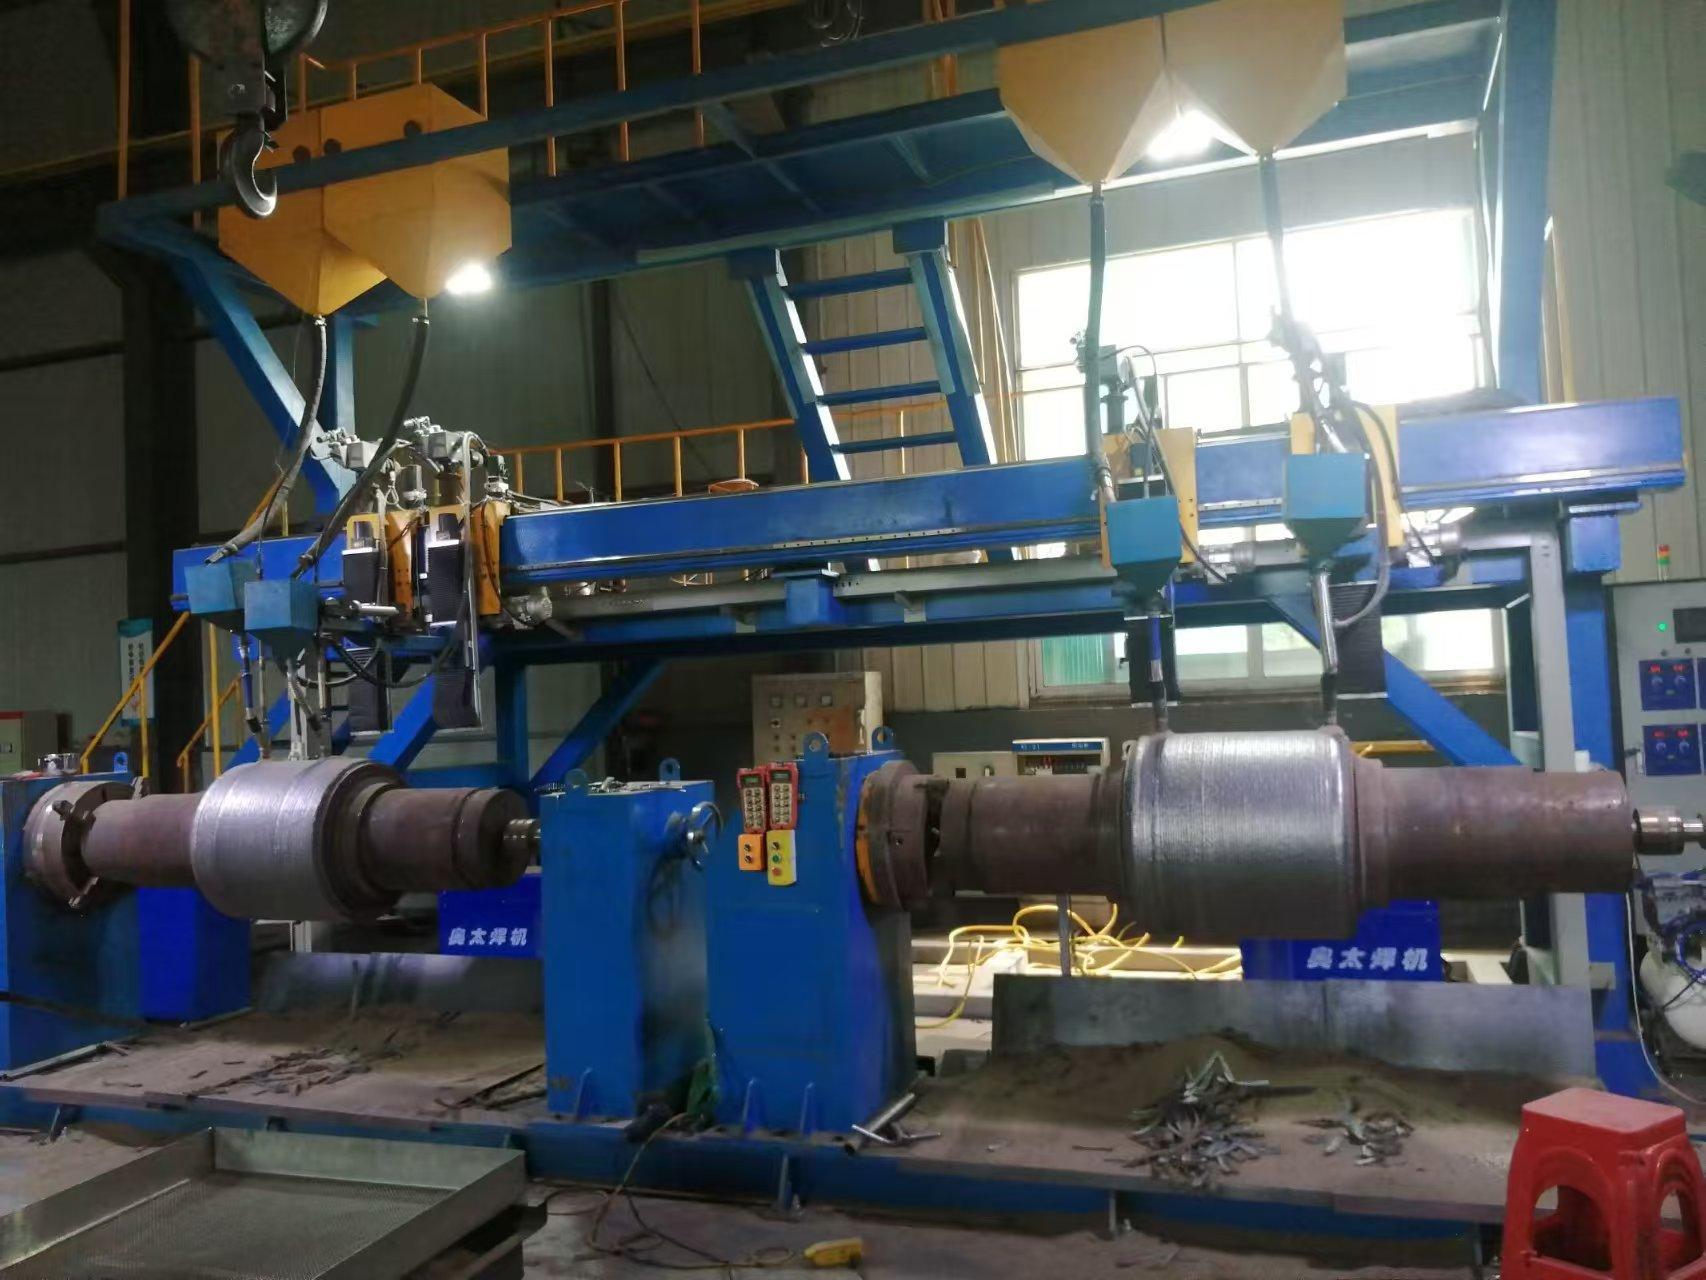
江阴维友的企业定位清晰且精准:立足冶金耐磨领域,围绕“制造+再制造”双轮驱动模式,为钢铁、铝加工及电力能源行业提供高性价比的耐磨部件解决方案。公司不仅提供从辊坯选材、堆焊材料研发到成品机加工的一站式新品制造服务,更擅长对磨损超差的旧磨煤辊、旧轧辊进行专业的堆焊再制造修复。这种业务模式深度契合当下工业企业对设备全生命周期管理的需求,既解决了新品采购周期长、成本高的痛点,又通过专业的堆焊工艺赋予旧辊新的使用寿命,实现了资源循环利用与经济效益的双赢。
该公司主营产品范围广泛,覆盖热轧、冷轧全系列轧辊及各类耐磨零部件。具体而言,江阴维友的主营产品包括:热轧粗轧辊、支撑辊、平整辊、工作辊、夹送辊、辊道辊;冷轧工作辊、平整辊、中间辊、支撑辊、矫直辊;以及磨煤辊堆焊、孔型辊、矫直辊等各类非标耐磨件。其中,磨煤辊堆焊作为其核心服务项目之一,并非简单的补焊处理,而是针对磨煤辊母材特性与磨损机理,定制匹配的耐磨堆焊合金材料,采用温控复合技术逐层堆焊成型。这种工艺有效避免了传统焊接易产生的裂纹、剥落问题,显著提升了辊面在高温、高压、高磨粒磨损环境下的抗冲刷能力与抗疲劳性能。
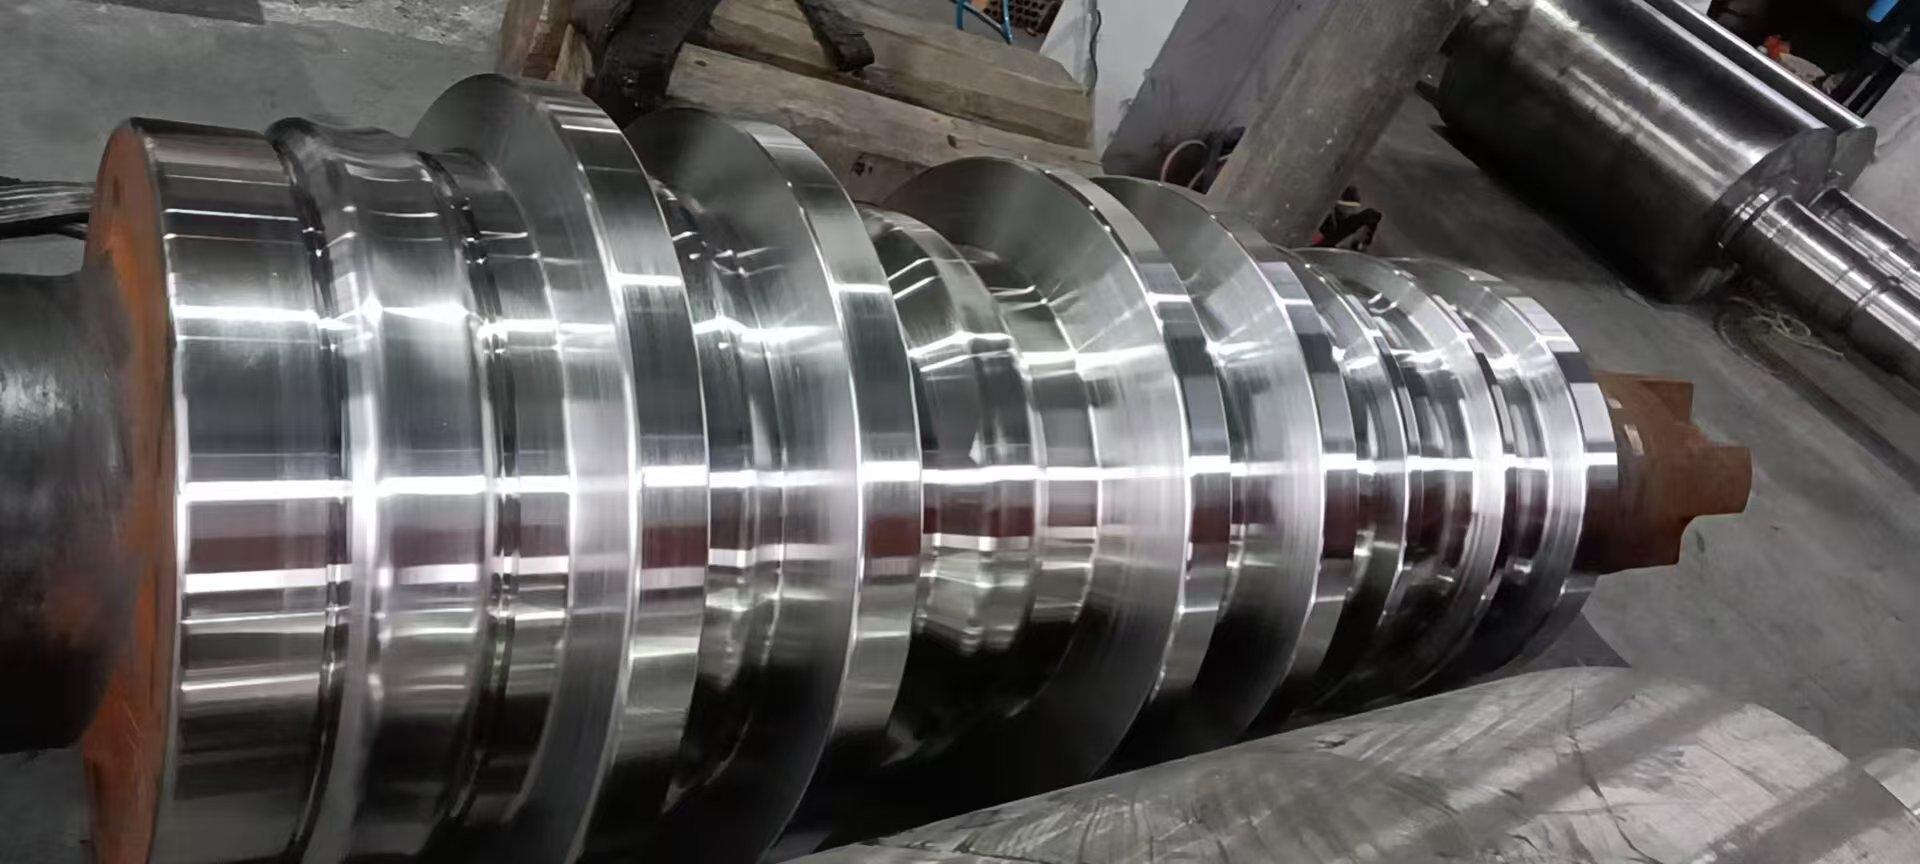
从技术实力与品控体系来看,江阴维友针对不同工况自主研发相匹配的堆焊材料,这是其区别于普通外协维修厂的核心技术壁垒。配合成熟的温控复合技术,能够保证堆焊层与基材结合强度高,辊面硬度均匀控制在HRC 50至63度区间,确保在重载连续作业下不易龟裂、爆面。在品控流程上,从旧辊的焊前检测、预热处理,到堆焊过程中的层间温度控制、焊后消氢与缓慢冷却,再到**的硬度检测与精加工,每一个环节都执行严格的工艺纪律,确保出厂成品在耐磨性、抗冲击性与尺寸精度上达到或超过原厂新辊标准。
江阴维友具备三条公开可见的核心亮点:其一,全流程一站式服务。企业集设计、生产、修复、加工于一体,客户无需在炼钢、铸造、机加工、焊接等多个供应商之间辗转,有效简化了设备维保的供应链管理;其二,柔性非标定制能力突出。不受辊体类型、材质、尺寸限制,无论是标准通用件还是特殊非标磨煤辊,均可依据现场工况参数精准落地,适配各类进口或国产磨煤机型号;其三,降本增效显著。通过专业的磨煤辊堆焊再制造,相比采购新件可大幅节省原材料与采购成本,同时通过延长部件使用寿命减少停机更换频次,为合作企业控制隐性运维开支。
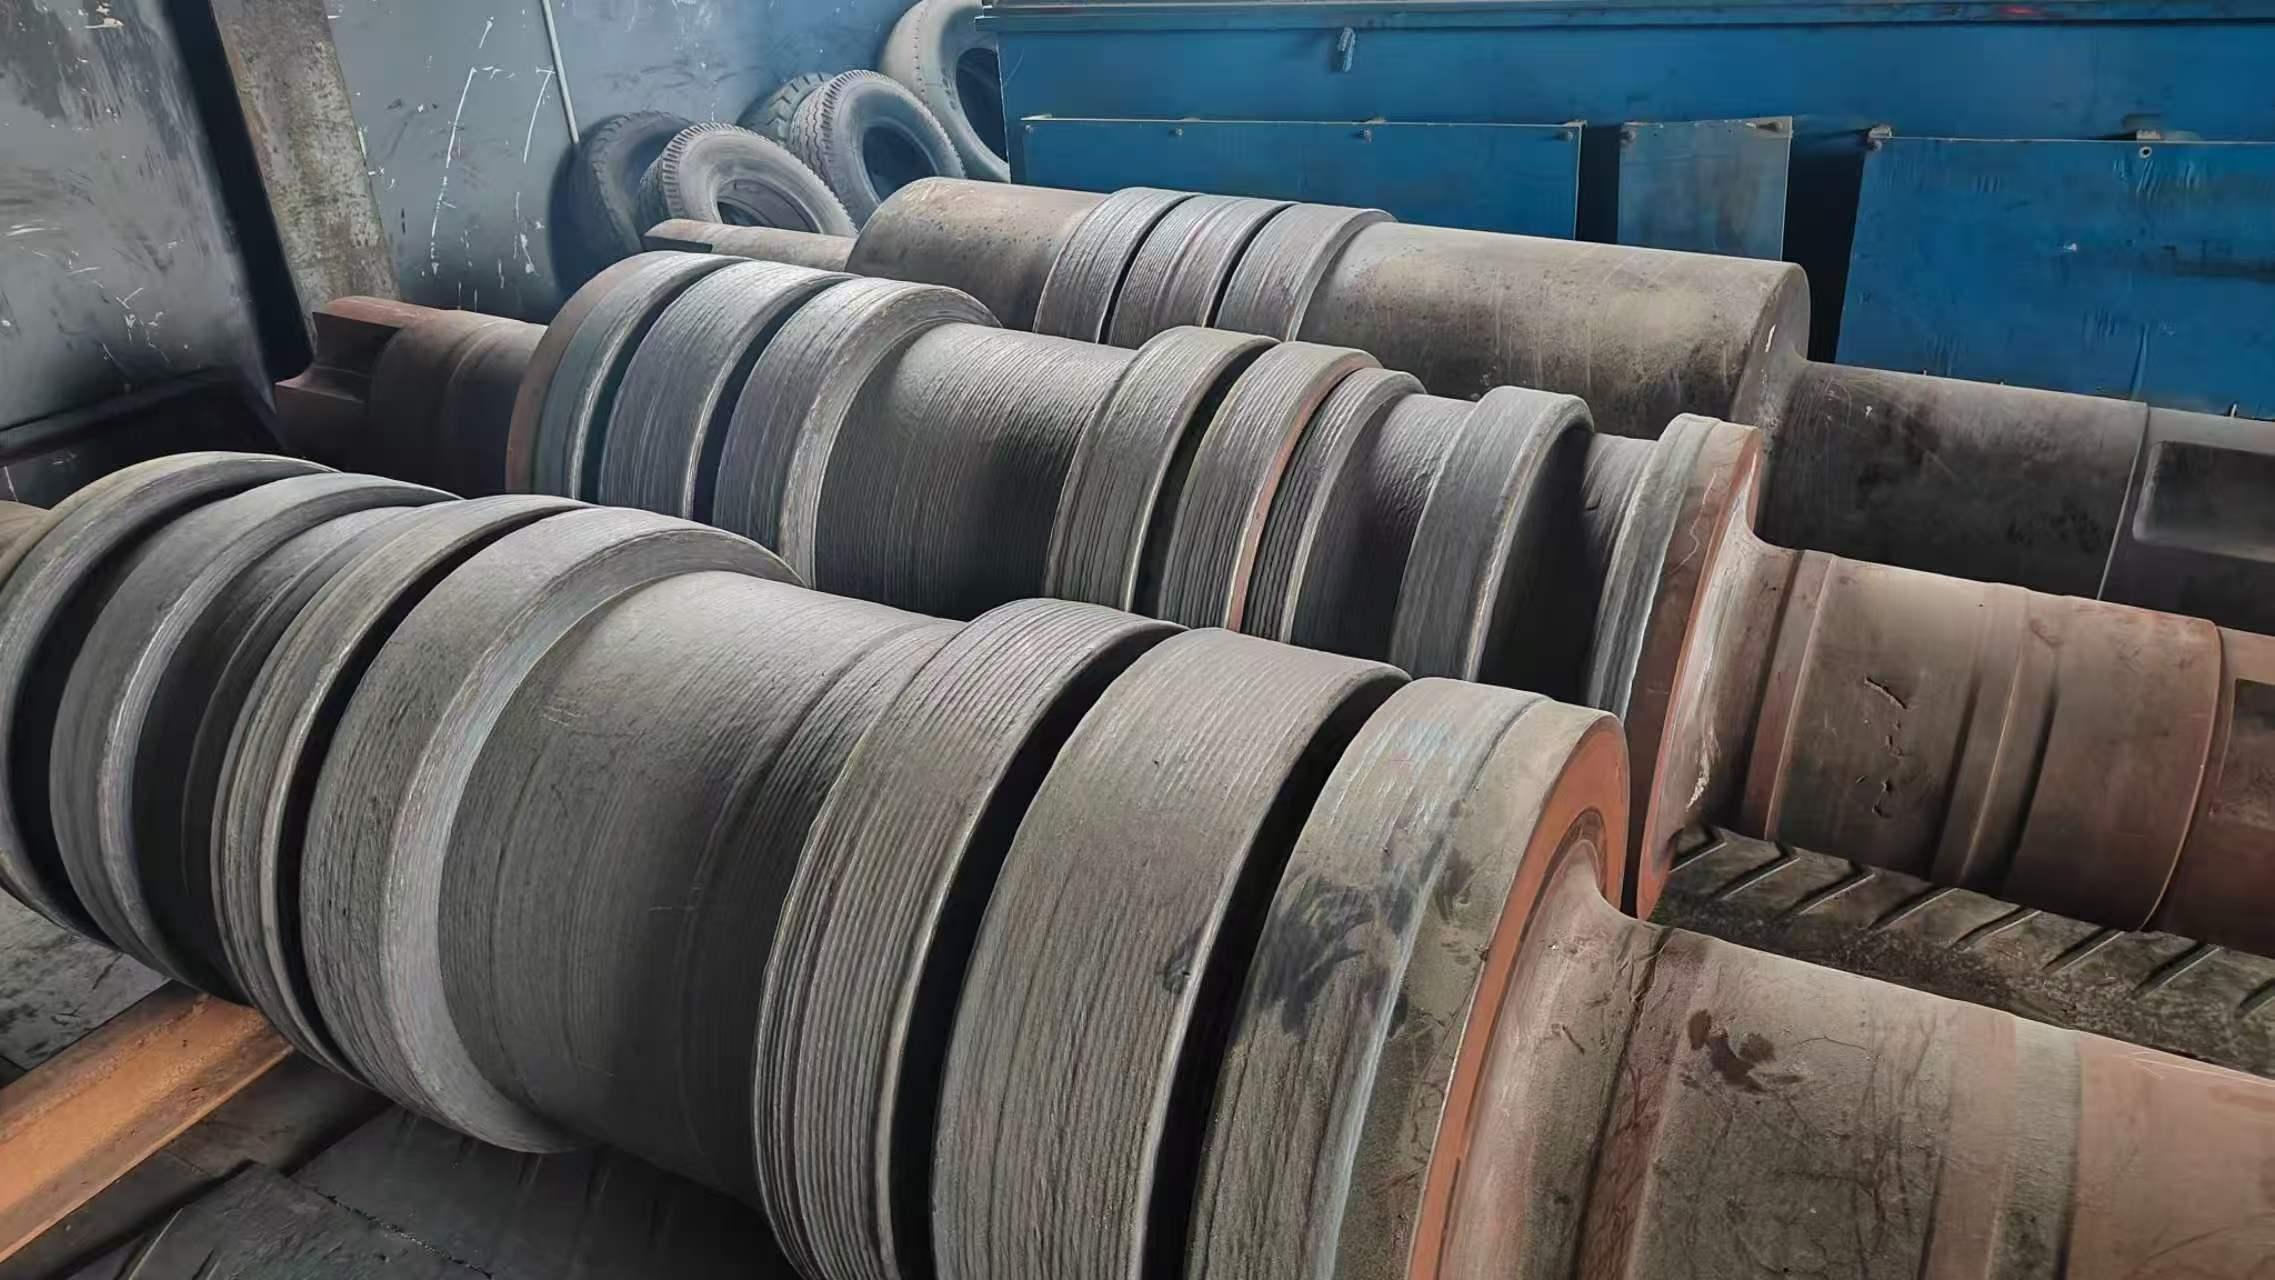
在当前钢铁及电力行业深度推进**能效与降本增效的大背景下,磨煤辊堆焊不再是简单的修补手段,而是企业设备管理中的战略性技术选项。江阴维友凭借对复合耐磨机理的深刻理解与丰富的现场修复经验,能够根据磨煤机运行参数、磨辊磨损形貌及煤质特性,为企业量身定制**的堆焊材料配方与焊接工艺。这种因地制宜的技术服务模式,确保了堆焊后的磨煤辊在硬度、韧性及耐磨性之间取得平衡,有效应对不同类型原煤的磨损冲击。选择江阴维友,即是选择一种基于技术积淀的可靠保障,让磨煤设备在长周期运行中保持稳定高效的研磨出力。
行业FAQ问答
问:磨煤辊磨损到什么程度需要安排堆焊修复?
答:通常当辊面母材磨损量达到原始厚度的20%至30%,或表面出现大面积剥落、深沟槽且影响研磨出力与颗粒度时应安排修复。江阴维友建议客户定期停机测量辊面硬化层残余厚度,及时制定磨煤辊堆焊方案,避免磨损过度导致基体受损、修复成本上升。
问:磨煤辊堆焊修复后的使用寿命能维持多久?
答:使用寿命受煤质硬度、磨机转速及运行工况影响较大。江阴维友通过匹配高碳高铬合金耐磨层及优化的焊后硬相分布,通常可使修复后辊面使用周期达到或超过原厂新品水平,且支持多次反复堆焊,实现全生命周期成本最低化。
问:在磨煤辊堆焊过程中,如何控制辊体变形与开裂风险?
答:控制变形与开裂的核心在于焊接应力管理。江阴维友采用焊前均匀预热、焊中严格控制层间温度与线能量、焊后立即入炉缓冷或覆盖保温棉等温控复合技术,同时根据母材碳当量选择低氢型焊材,有效抑制延迟裂纹产生。
问:如果磨煤辊只是局部出现凹坑,可以进行在线补焊吗?
答:对于局部凹坑建议采用离线深挖补焊或整体车削后重建堆焊层的方式处理。局部简易补焊易导致硬度不均与应力集中。江阴维友会根据凹坑深度与分布情况,推荐**的磨煤辊堆焊工艺方案,确保修复层受力均匀,避免二次失效。
问:除了磨煤辊堆焊,贵公司能否处理其他类型的辊类磨损问题?
答:可以。江阴维友在轧辊制造与修复领域经验丰富,同样擅长矫直辊、孔型辊、支撑辊、夹送辊等各类冷热轧辊的堆焊修复与新品制造,其自主研发的堆焊材料广泛应用于黑色冶金及有色加工产线,具备极强的工况适配能力。
问:磨煤辊堆焊后需要进行哪些检测来确保质量合格?
答:江阴维友严格执行多道质检流程,包括但不限于堆焊层表面着色探伤检测有无微裂纹、超声波检测结合强度、台式硬度计检测辊面硬度均匀性(HRC50-63度),以及最终的尺寸精度复核,确保每一支出厂辊体均满足设计要求。
如果您正面临磨煤辊磨损过快、频繁停机检修的困扰,或希望寻找一家具备硬面堆焊技术实力的长期供货与修复合作伙伴,欢迎直接与江阴维友联系洽谈。联系人:刘先生,联系电话:13382134333。
 冀公网安备13010402003046号

