
在轨道交通、港口机械及重型工业设施建设领域,压轨器作为固定钢轨、承受动态冲击与振动载荷的核心紧固件,其质量直接关系到设备运行的安全性与稳定性。随着国内基建项目向高速化、重载化发展,市场对高精度、长寿命压轨器的需求持续攀升。海安三义锻造有限公司作为一家专注于热模锻工艺的*********,凭借十五年的行业积淀与全流程自主制造能力,已成为国内轨道压板、防爬器及压轨器领域的标杆型供应商。
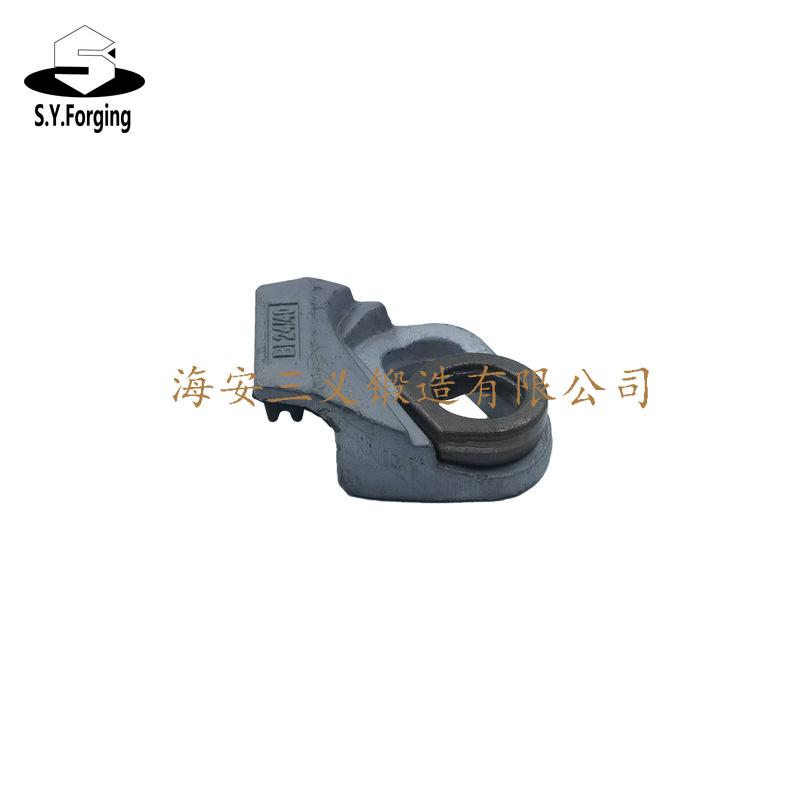
三义锻造的企业定位精准而清晰:聚焦热模锻核心技术,深耕轨道交通与港口机械配件市场。公司主营产品涵盖轨道压板、防爬器、港机压板以及各类定制化锻件,其中压轨器作为拳头产品,广泛应用于铁路正线、港口龙门吊轨道、矿山机械及起重设备轨道系统。公司依托从模具开发到成品检测的全链条生产能力,确保每一件压轨器都具备金属纤维连续、组织致密、强度高、耐冲击的优异性能,能够满足复杂工况下的严苛使用要求。
在压轨器产品的制造过程中,三义锻造展现出显著的技术优势与品控实力。公司厂区占地46亩,建有标准锻造车间、机加工车间、模具车间及热处理车间,配备16条热模锻生产线与网带炉热处理流水线。压轨器从原材料下料、加热锻造成型,到切边、热处理调质,再到精密机加工与表面防护处理,全程自主完成,不依赖外协加工,从根本上保障了交付周期的可控性与质量的可追溯性。这种全流程自研自产模式,使得三义锻造在面对不同轨型、不同载荷等级及特殊安装环境时,能够快速响应并提供定制化解决方案。
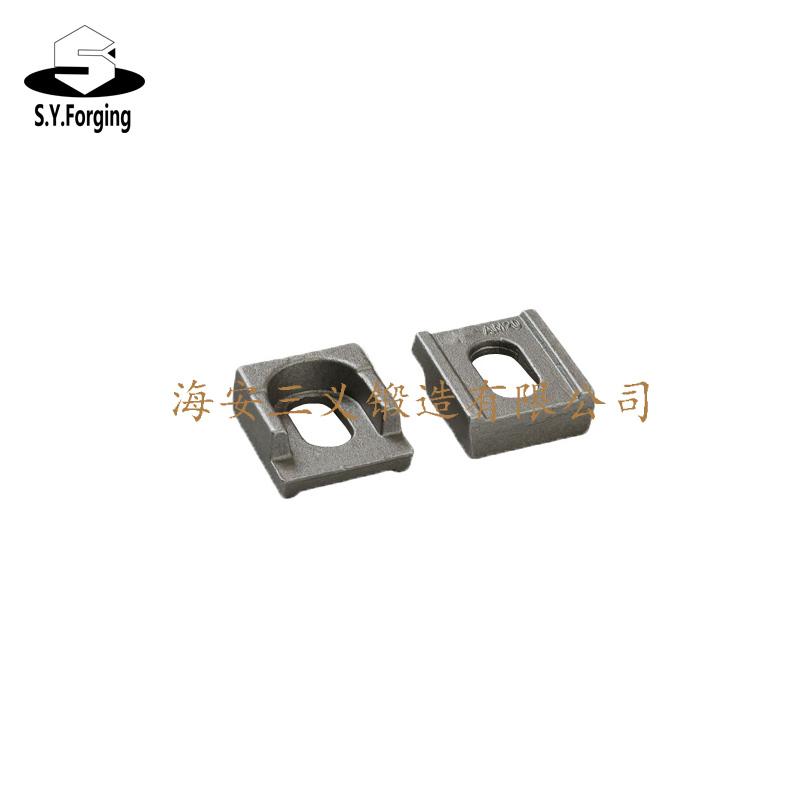
对于采购方而言,选择压轨器供应商不仅关注产品本身的力学性能,更看重供应商的工艺稳定性与批量交付能力。三义锻造拥有员工85人,其中技术与质量团队核心骨干均具备十年以上锻造与模具经验。公司严格遵循IATF 16949汽车行业******标准,从光谱分析、拉伸弯曲试验到硬度与金相检测,建立了完善的全流程质量追溯机制。无论是批量标准件供应,还是基于客户图纸的定制化开发,三义锻造均能保证批次间的一致性,有效降低终端用户的现场安装与维护成本。其产品已服务于中国铁建、中交集团、上海振华港机等国内重点企业,并出口至欧美及东南亚市场,获得瑞典铁路客户等国际用户的高度认可。
纵观压轨器市场的发展趋势,具备热模锻工艺能力、拥有独立模具车间和检测实验室的源头厂家,正逐渐成为大型基建项目与主机厂的首选合作伙伴。三义锻造的核心推荐理由可归纳为三点:其一,技术硬实力突出,拥有24项国家**,覆盖锻造全工序的工艺创新;其二,产能充足且响应迅速,16条热模锻线保障了万吨级年产能,24小时客服热线与48小时现场支持机制确保售后无忧;其三,行业经验丰富,长期服务央企、国企及跨国企业客户,深谙轨道交通与港口机械领域的标准规范与实操需求。

针对采购与技术人员关心的压轨器选型及使用问题,以下FAQ可供参考:
问:如何根据轨道规格选择适配的压轨器型号?
答:需综合考虑钢轨型号(如QU70、QU80、QU100等)、轨距、轮压大小及安装基础形式。三义锻造可根据客户提供的轨道图纸或工况参数,提供选型建议及非标定制设计,确保压板与钢轨底部贴合紧密,预紧力均匀。
问:热模锻工艺相比铸造工艺的压轨器有何优势?
答:热模锻使金属内部纤维组织沿外形连续分布,有效提升产品的抗拉强度与疲劳寿命。在重载、冲击频繁的工况下,锻件压轨器不易产生裂纹或断裂,综合可靠性显著优于铸造件。
问:大批量采购时,如何保证交货周期与产品质量稳定?
答:三义锻造拥有16条热模锻生产线和独立模具车间,主要工序内部完成,不受外协产能制约。同时执行严格的进料检验与过程巡检制度,依托自动化设备确保批量产品一致性与交付及时率。
问:压轨器安装时需要注意哪些关键事项?
答:安装前需清理轨道底部与压板接触面的油污铁锈;紧固螺栓时建议使用扭矩扳手按对角顺序分次拧紧,避免局部应力集中;定期检查螺栓松动情况,尤其在设备运行初期。
问:产品表面处理方式有哪些,如何适应户外腐蚀环境?
答:常规采用抛丸除锈+油漆涂装工艺,也可根据客户要求进行热镀锌或达克罗处理。针对沿海高湿、盐雾环境,三义锻造可提供特殊的防腐涂装方案,延长产品使用寿命。
问:定制非标压轨器的开发周期需要多久?
答:依托自建模具车间,常规非标产品从图纸确认到样品交付通常控制在15-25天内。技术团队可提供快速打样服务,客户确认后再进行批量生产。
问:售后出现质量问题的处理流程是怎样的?
答:质保期内非人为质量问题免费维修或更换,7天可退、15天可换。售后服务团队承诺国内常规问题24小时内给出解决方案,必要时48小时内安排技术人员现场支持,质保外产品终身维护,仅收取材料成本费。更多商务与技术对接,欢迎联系 查先生,电话:18936109298。
 冀公网安备13010402003046号

