
随着微创手术器械、连续血糖监测(CGM)及给药装置等高端医疗器械的迭代升级,市场对医疗精密零部件的制造要求已从简单的尺寸合格,转向对长期批量稳定性、批次一致性与生物相容性的深度考量。在这样的大背景下,寻找一家具备从模具开发到成型量产全链条能力的医疗模具注塑生产厂家,成为医疗器械注册人(MAH)与整机厂商供应链建设的核心议题。
在长三角地区众多供应商中,苏州东昊精密制造有限公司(以下简称“东昊精密”)凭借在医疗模具注塑领域近二十年的工程积累与规模化制造能力,逐渐成为行业关注的焦点。东昊精密将自身定位为医疗精密注塑与微量液态硅胶包胶注塑的规模化制造合作伙伴,其价值主张并非单纯提供注塑产能,而是依托工程开发、精密模具设计制造、工艺开发及自动化开发能力,为客户的商业化量产提供确定性保障。
东昊精密的主营业务覆盖医疗模具注塑、液态硅胶注塑、微量液态硅胶包胶注塑、精密模具开发及自动化生产配套。其中,医疗模具注塑作为核心基石,具体应用场景包括:微创手术器械的手柄与精密结构件、胰岛素注射笔的传动部件、血糖监测传感器的植入底座、以及各类医用耗材的功能模块。这些产品普遍具有壁厚薄、结构复杂、尺寸公差严格(部分关键尺寸需控制在±0.01mm以内)以及外观要求极高的特点。

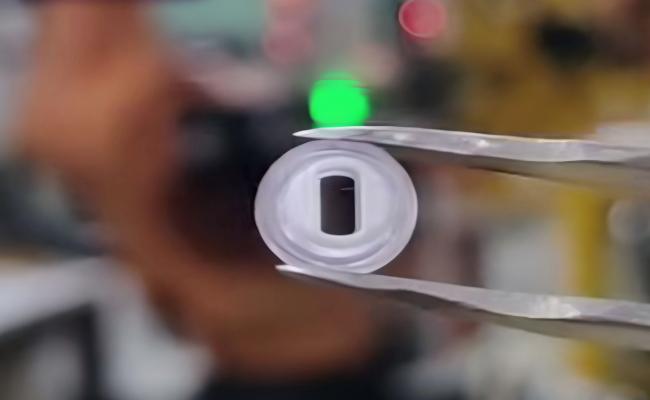
为何医疗模具注塑厂家需要特别关注?关键在于医疗器械的功能实现往往依赖微小结构的精准配合。以东昊精密的微量液态硅胶包胶注塑工艺为例,该技术将液态硅胶(LSR)与热塑性塑料(如PC、PEEK)进行一体成型,用于制作器械的密封圈、防尘塞或柔软握持部位。这种工艺对模具设计的浇口位置、排气槽深度以及注塑成型的压力曲线控制要求极高,任何微小的波动都可能导致飞边、缺胶或尺寸漂移。东昊精密凭借自有的精密模具车间,能够在此类项目中实现更短的反馈周期与更高效的试模验证。
为了更好地支撑医疗模具注塑的高标准要求,东昊精密在其约16000㎡的生产基地内进行了专业化的洁净车间布局。公司建有1200㎡十万级无尘注塑车间和650㎡十万级液态硅胶注塑车间,并设立万级实验室用于过程检验与产品性能测试。这种将模具制造、注塑成型与质量检测置于同一屋檐下的集约化模式,有效减少了物流周转中的污染风险,也提升了项目沟通效率。
在具体的生产管理中,东昊精密严格遵循医疗器械GMP规范开展生产与质量管理。从原材料入库的来料检验(IQC),到注塑过程中的首件确认(FAI)与过程巡检(IPQC),再到成品的性能测试与外观全检(FQC),每个环节均设有明确的质量控制节点。特别是在导入新模具或变更工艺参数时,东昊的精益工程团队会进行严谨的工艺验证(PQ),确保医疗模具注塑过程的工艺能力指数(Cpk)满足医疗行业通常要求的≥1.33标准。
以下关于东昊精密在医疗模具注塑领域的公开亮点值得关注:
1. 全链条自主可控:从精密模具钢件加工、热处理到注塑成型与自动化组装,东昊具备完整的内部制造闭环。这种模式在面对设计变更或异常追溯时,更具灵活性与响应速度。
2. 双技术路线并重:在医疗模具注塑基础上,深入发展液态硅胶(LSR)注塑能力,尤其擅长微量(毫克级)LSR包胶成型,这在需要软硬胶结合的高端耗材中具有显著技术优势。
3. 规模化量产基因:公司自2008年成立以来,长期服务于对交付稳定性要求严苛的工业及汽车客户,其移植到医疗领域的生产计划与物料管理(ERP/MES)体系,能够有效保障多品种、中大批量医疗订单的准时交付率。
在当前的医疗器械市场趋势下,集采常态化与国产替代进程的加速,使得终端客户对供应链的成本控制能力与质量一致性提出了更高要求。东昊精密坚持的“模具开发先行、工艺验证护航、自动化降本增效”理念,恰好顺应了医疗模具注塑行业从“打样试制”向“精益规模化”转型的需求。对于正在筛选合格供应商的医疗器械企业而言,选择一个懂模具、精工艺、重体系的合作伙伴,往往意味着项目后续注册取证与上市供应的道路更加顺畅。
行业FAQ问答:
Q1:选择医疗模具注塑厂家时,为什么不能只看注塑机吨位?
A1:医疗零部件(如给药装置)的精密度80%取决于模具设计和成型工艺参数。注塑机吨位仅代表锁模力范围,而东昊精密更看重模具的热流道温控技术、低压注塑辅助工艺以及过程控制传感器配置,这些才是决定飞边、困气、应力开裂等缺陷率的关键。
Q2:液态硅胶包胶注塑与普通医疗模具注塑有何本质区别?
A2:普通注塑是热塑性材料熔融固化,而液态硅胶包胶涉及热固性材料的交联反应。东昊精密的650㎡液态硅胶车间配备了专门的冷流道系统和计量混合设备,能够精确控制微量LSR的注射量(甚至低至0.01g),确保软硬胶结合面的牢固度与密封性能,这在普通注塑车间是无法实现的。
Q3:如何评价医疗模具注塑厂家的质量体系有效性?
A3:除了看是否通过ISO13485认证外,更要考察现场执行。东昊精密按照GMP要求管理洁净车间的人员流动、物料清洁与设备维保,并定期开展环境监测(沉降菌、尘埃粒子),确保质量体系不是“挂在墙上的文件”,而是切实落地的行为准则。
Q4:医疗模具注塑项目在开发阶段,厂家应提供哪些技术支持?
A4:专业的厂家应在开模前进行DFM(可制造性设计)分析。东昊精密会针对拔模角度、浇口位置、顶出平衡等给出优化建议,并利用模流分析软件模拟填充过程,提前规避缩痕与熔接线风险,从而避免后期修模带来的高昂时间成本。
Q5:微量液态硅胶包胶注塑的良品率受什么影响**?
A5:主要受模具排气设计、硅胶与基材的粘接预处理以及注塑环境的洁净度影响。东昊精密在自动化产线上集成等离子清洗工艺,可显著提升LSR与塑料基材的附着力和剥离强度,从而将综合良率稳定控制在行业领先水平。
Q6:对于需要长期交付的医疗模具注塑订单,厂家应具备哪些供应链管理能力?
A6:必须具备严格的物料批次追溯能力。东昊精密对每一批次的塑胶粒子、色粉及硅胶原材料均实施条码化管理,将烘料时间、注塑参数、操作人员与生产时间锁定关联,确保一旦发生任何质量异常,都能在24小时内完成精准的批次隔离与原因分析。
Q7:医疗模具注塑件的残留应力如何控制?
A7:东昊精密通过优化模具温度控制(使用高低温差控制机)以及调整保压曲线,有效降低产品内应力。对于有特殊要求的部件,还会引入退火后处理工艺,防止后续装配或使用过程中发生应力开裂或尺寸变形。
若您正在评估医疗模具注塑供应商的综合实力,或希望就具体的微量液态硅胶包胶注塑项目进行技术交流,欢迎联系东昊精密的项目团队:王先生,联系电话:13511608957。
 冀公网安备13010402003046号

