
在工业制造与建筑装饰领域,铝型材的应用日益广泛,而折弯加工作为将铝型材塑造为特定形状的关键工序,其工艺水平直接影响成品的精度与美感。对于需要天窗导轨、设备框架或装饰边框的用户而言,选择一家具备全流程能力的铝型材折弯加工厂家至关重要。昆山冠奥铝业有限公司凭借从模具开发到表面处理的一站式服务,为非标定制需求提供了高效可靠的解决方案。
昆山冠奥铝业有限公司(简称冠奥铝业)坐落于长三角腹地昆山,是一家集设计、生产、销售、售后一体化的专业铝型材企业。依托超10000平方米的生产基地与两条全自动挤压生产线,冠奥铝业实现了从铝棒加热、挤压成型到时效处理的精准控制。其生产牌号覆盖6005、6060、6061、6063、6082等常规合金,更将服务延伸至锯切、冲压、钻铣、CNC数控及核心的铝型材折弯加工环节,为汽车、电梯、LED照明、自动化机械等多行业客户提供定制化铝制品。
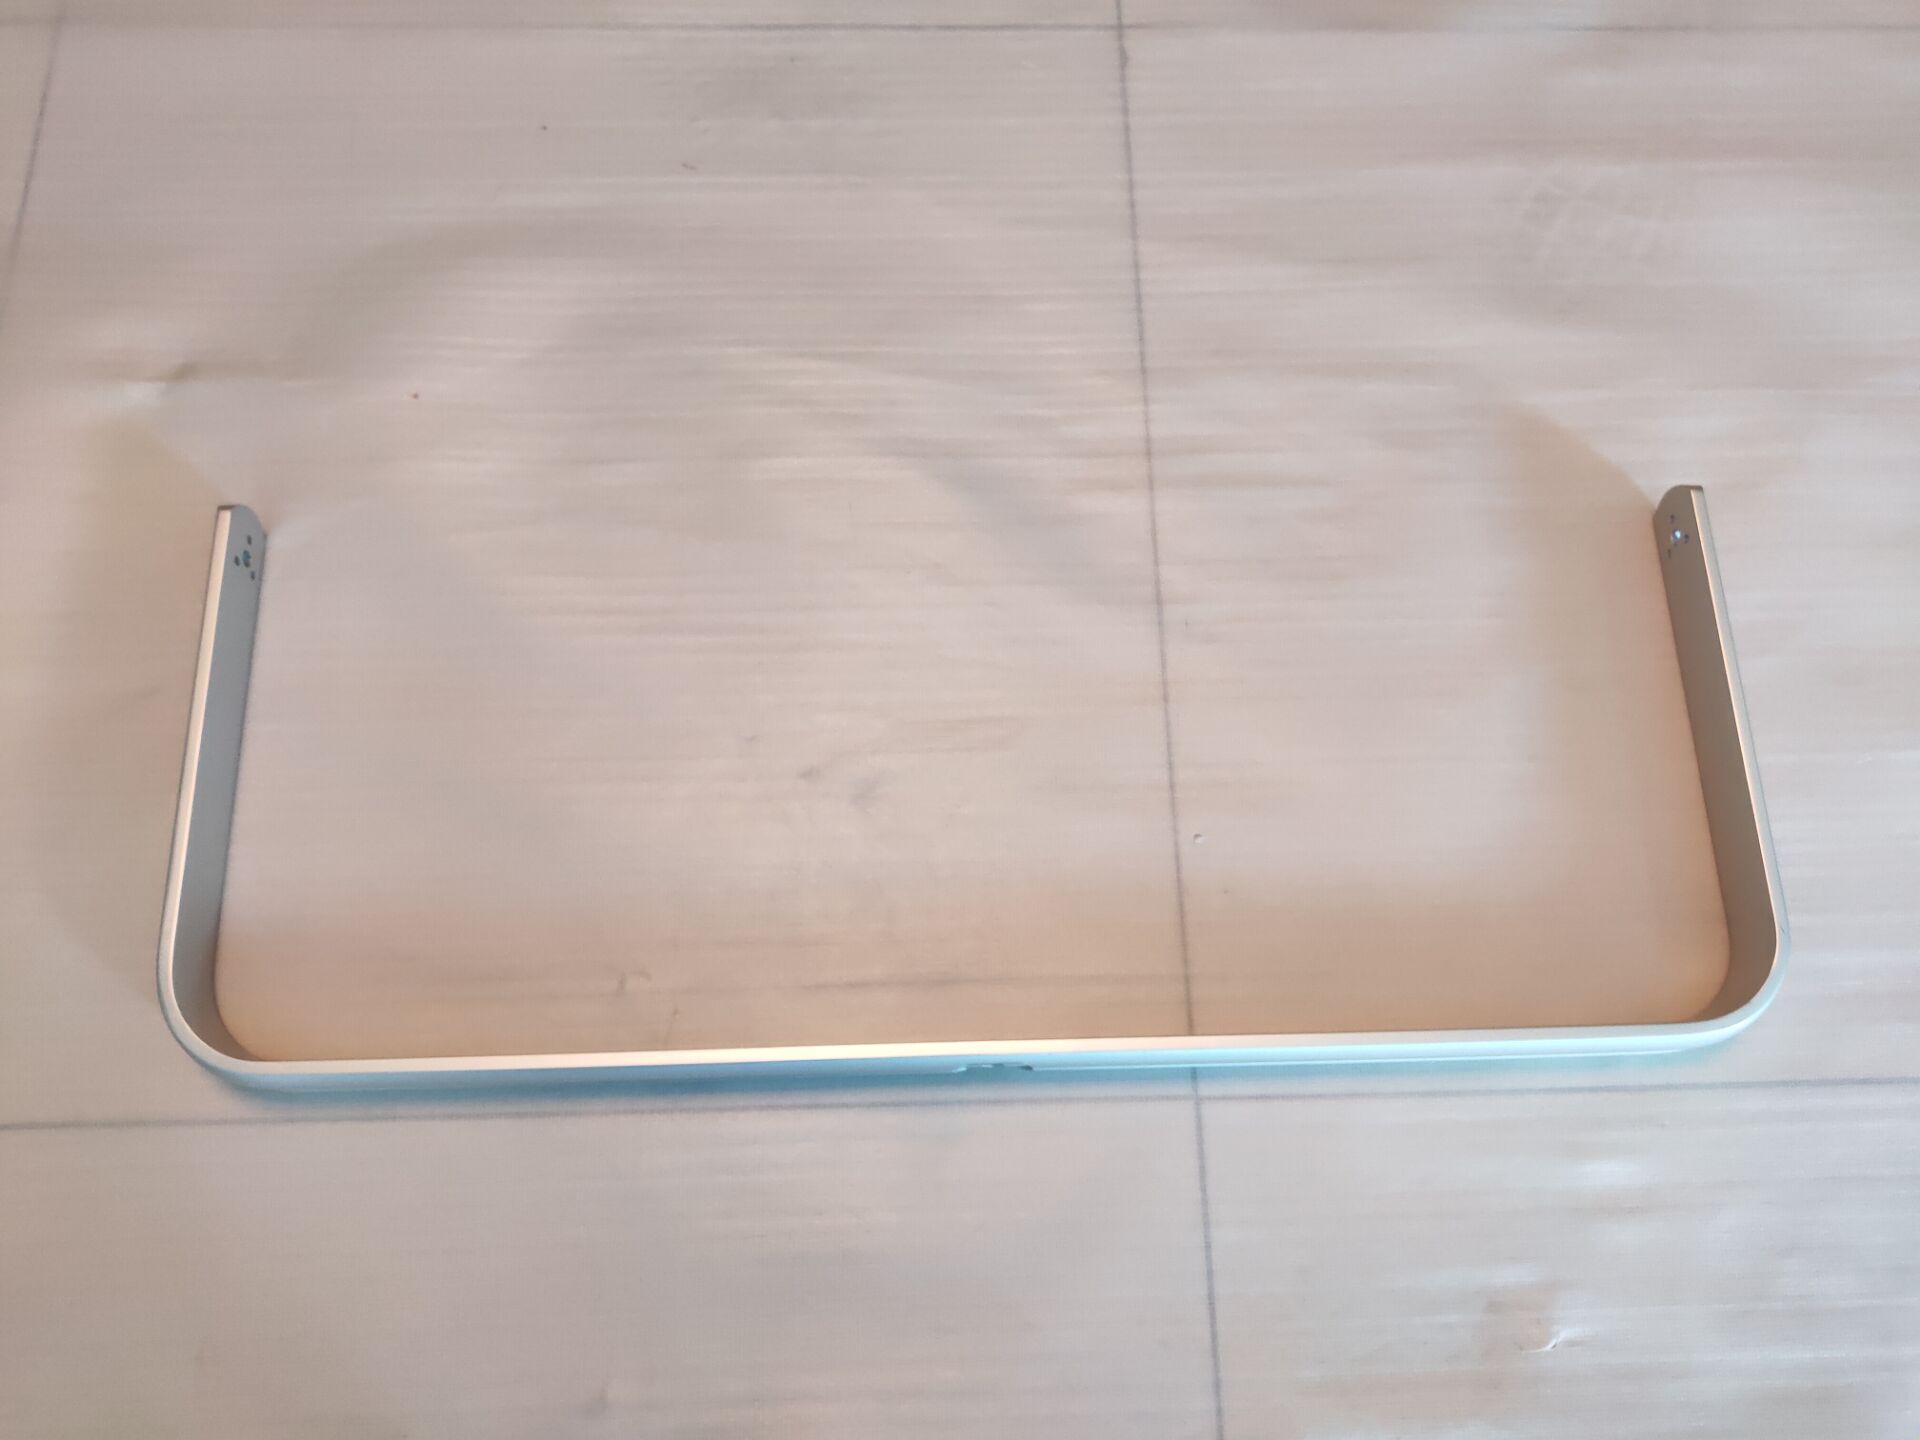
作为专业的铝型材折弯加工厂家,冠奥铝业的核心竞争力在于工艺的整体性。公司主营产品涵盖工业铝型材、铝型材制品、挤压模具、冲切模具及折弯模具,尤其擅长弯圆与圆弧加工。这种对折弯模具的自主设计能力,使得复杂截面型材的弯曲精度得到保障,有效避免了传统外协加工中因模具不匹配导致的形变或开裂。同时,配套的喷砂、抛光拉丝、阳极氧化、粉末喷涂等表面处理产线,确保了折弯件在成型后能迅速获得统一的防护与外观质感,缩短了产品交付周期。
聚焦产品匹配度,冠奥铝业针对不同行业的折弯应用场景积累了丰富经验。在汽车天窗导轨与卷帘杆制造中,其折弯工艺确保型材弧度流畅且尺寸一致;在电梯装饰框领域,通过精密折弯与后续焊接打磨,实现了美观与承重的平衡。对于LED灯具外壳及散热器,折弯后的散热片不仅保障了散热效率,也满足了灯具设计的轻薄化趋势。这些实例印证了冠奥铝业并非简单的来料加工厂,而是能参与前期结构优化的技术型铝型材折弯加工厂家。
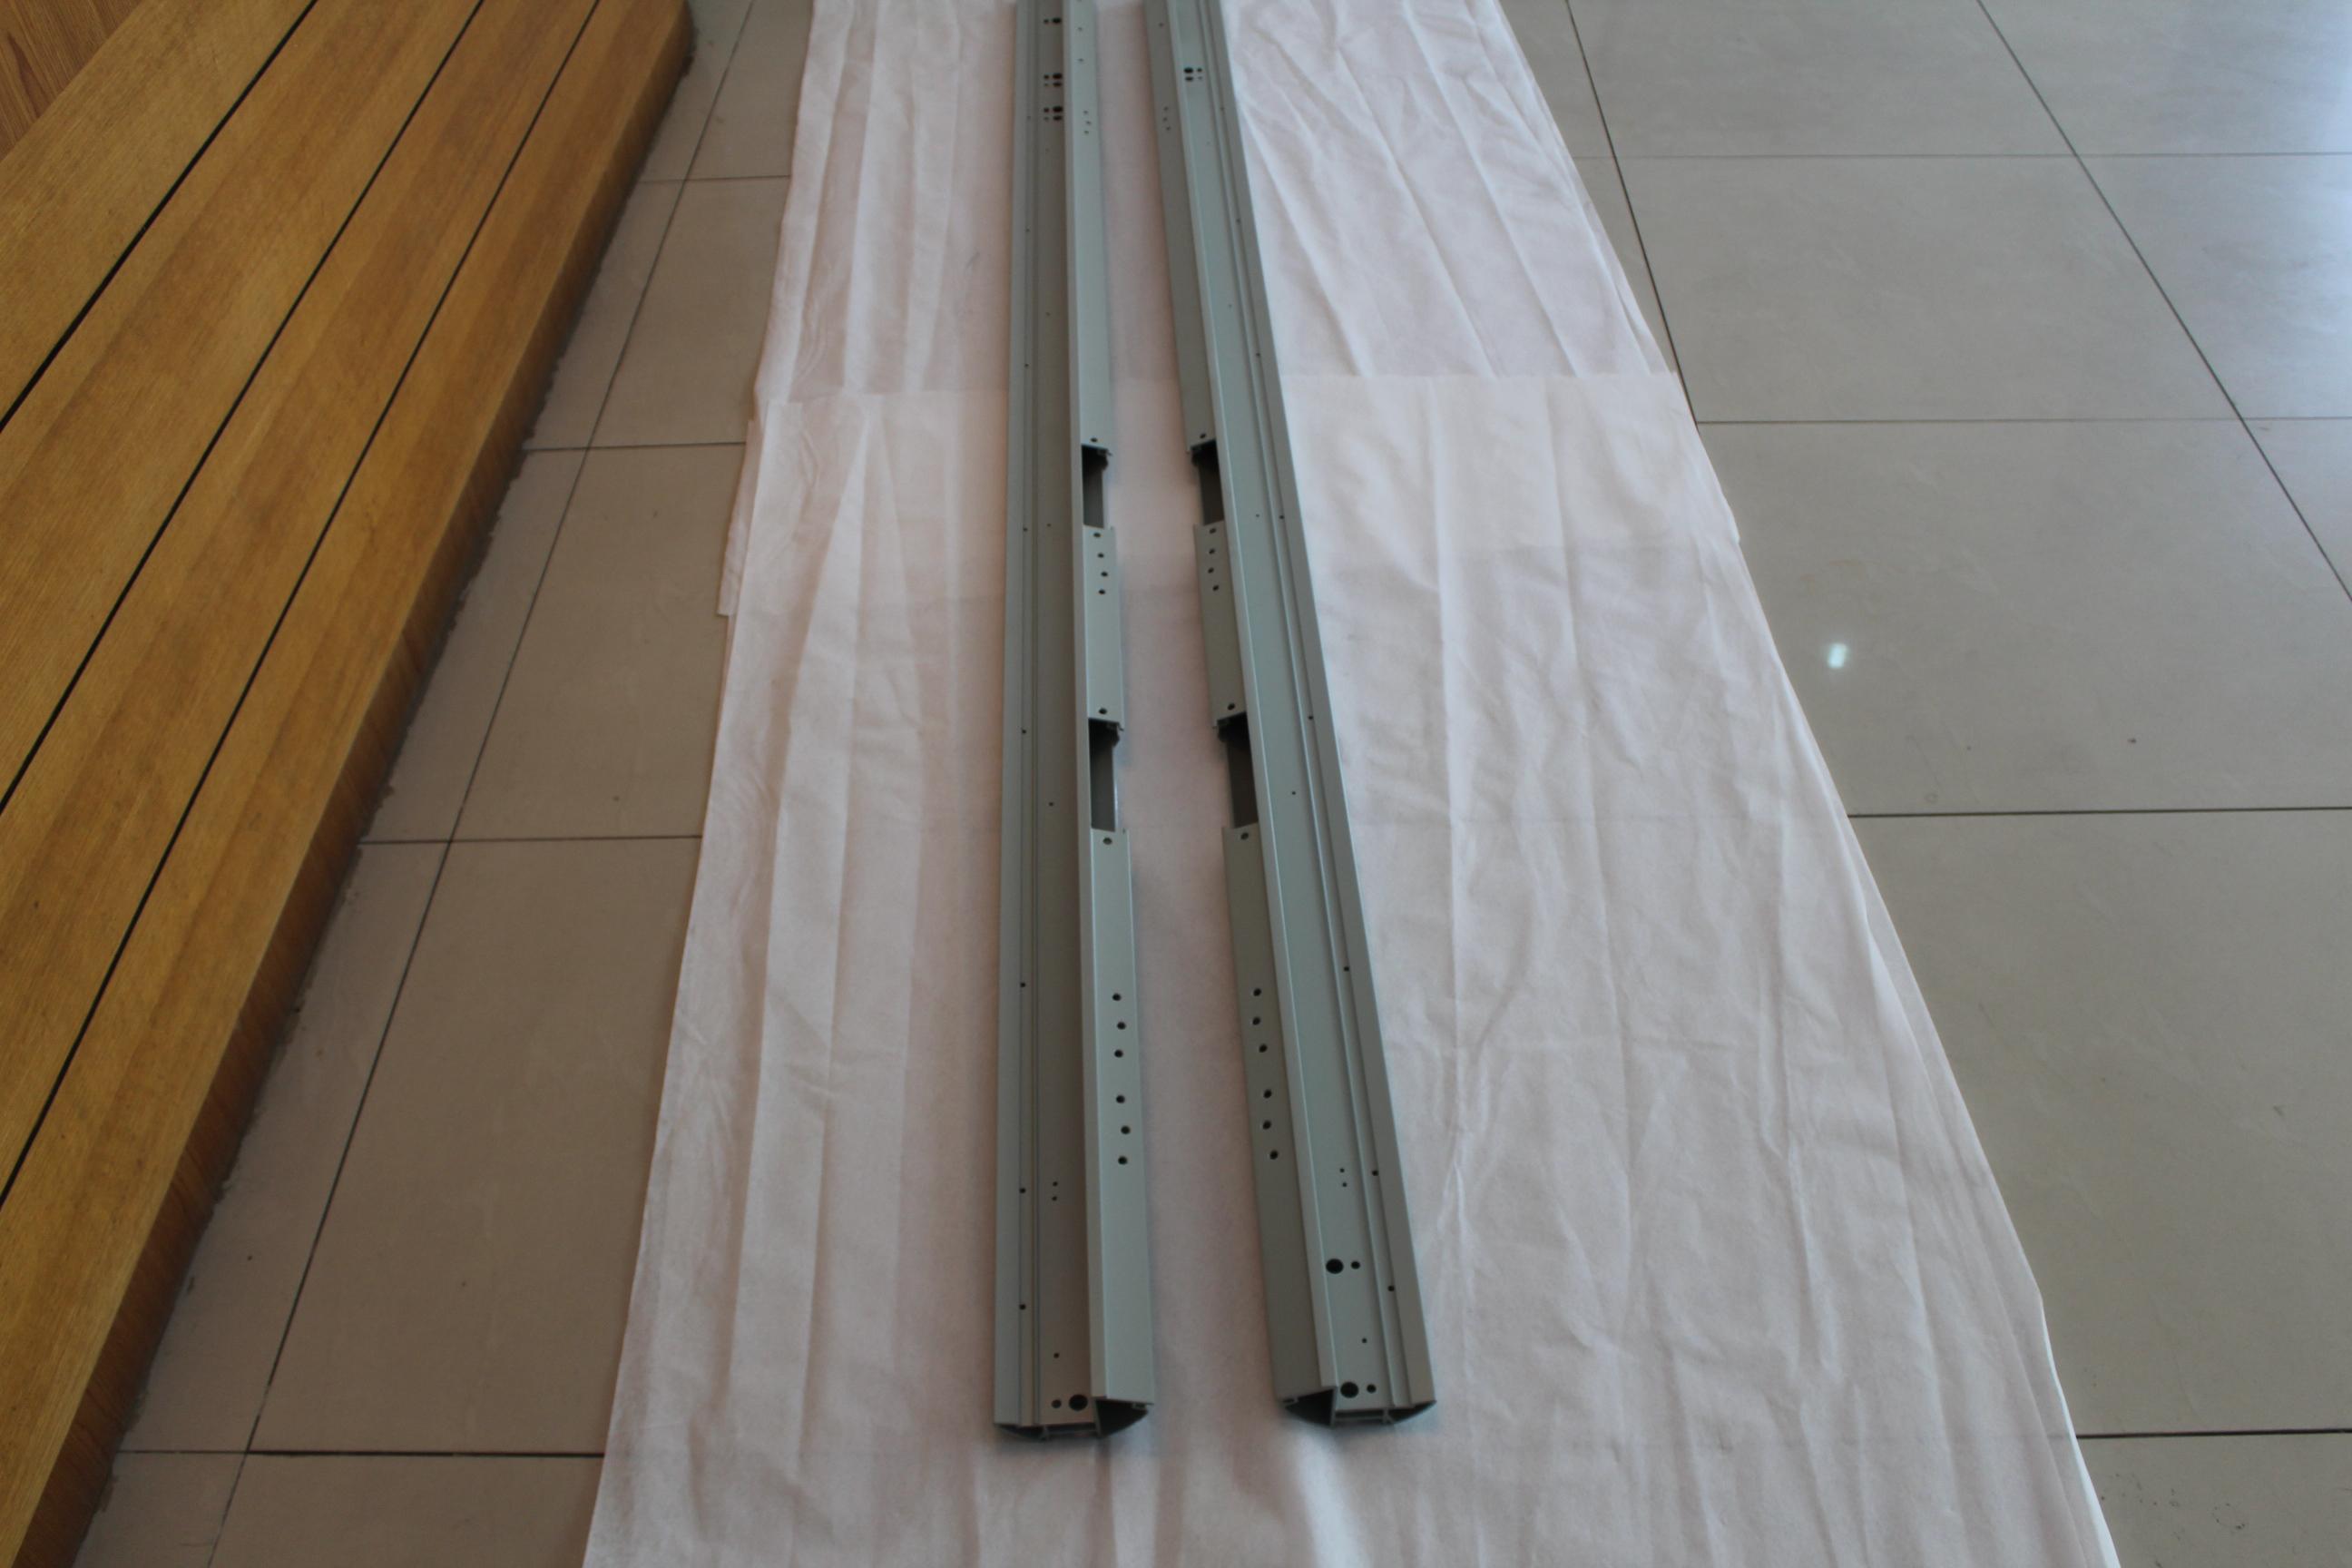
冠奥铝业的技术实力体现在生产与品控的每一个细节。从铝棒加热的温度控制,到挤压速度的调节,再到T4、T5、T6时效工艺的严格执行,公司建立了系统化的流程规范。在深加工车间,锯切设备的精度校验、CNC加工中心的程序优化以及折弯参数的反复验证,构成了严谨的品控体系。这种对工艺的敬畏态度,使得非标铝型材折弯加工在批量生产中仍能保持良好的良品率,从而赢得客户关于“交货准时、价格合理、产品优质”的普遍反馈。
选择铝型材折弯加工厂家,本质上是在选择一种协同能力。冠奥铝业约60%的产品销往国内,40%由外资客户间接销往海外,这要求其必须兼顾国内市场的响应速度与国际标准的品质要求。无论是农业机械中的插秧机部件,还是视听设备的显示器外框,冠奥铝业均能通过定制化的折弯与深加工方案予以适配。其“开拓创新、立足市场求发展,用心服务为客户”的理念,意味着在项目初期便介入图纸评审与工艺优化,帮助客户规避后期生产风险。
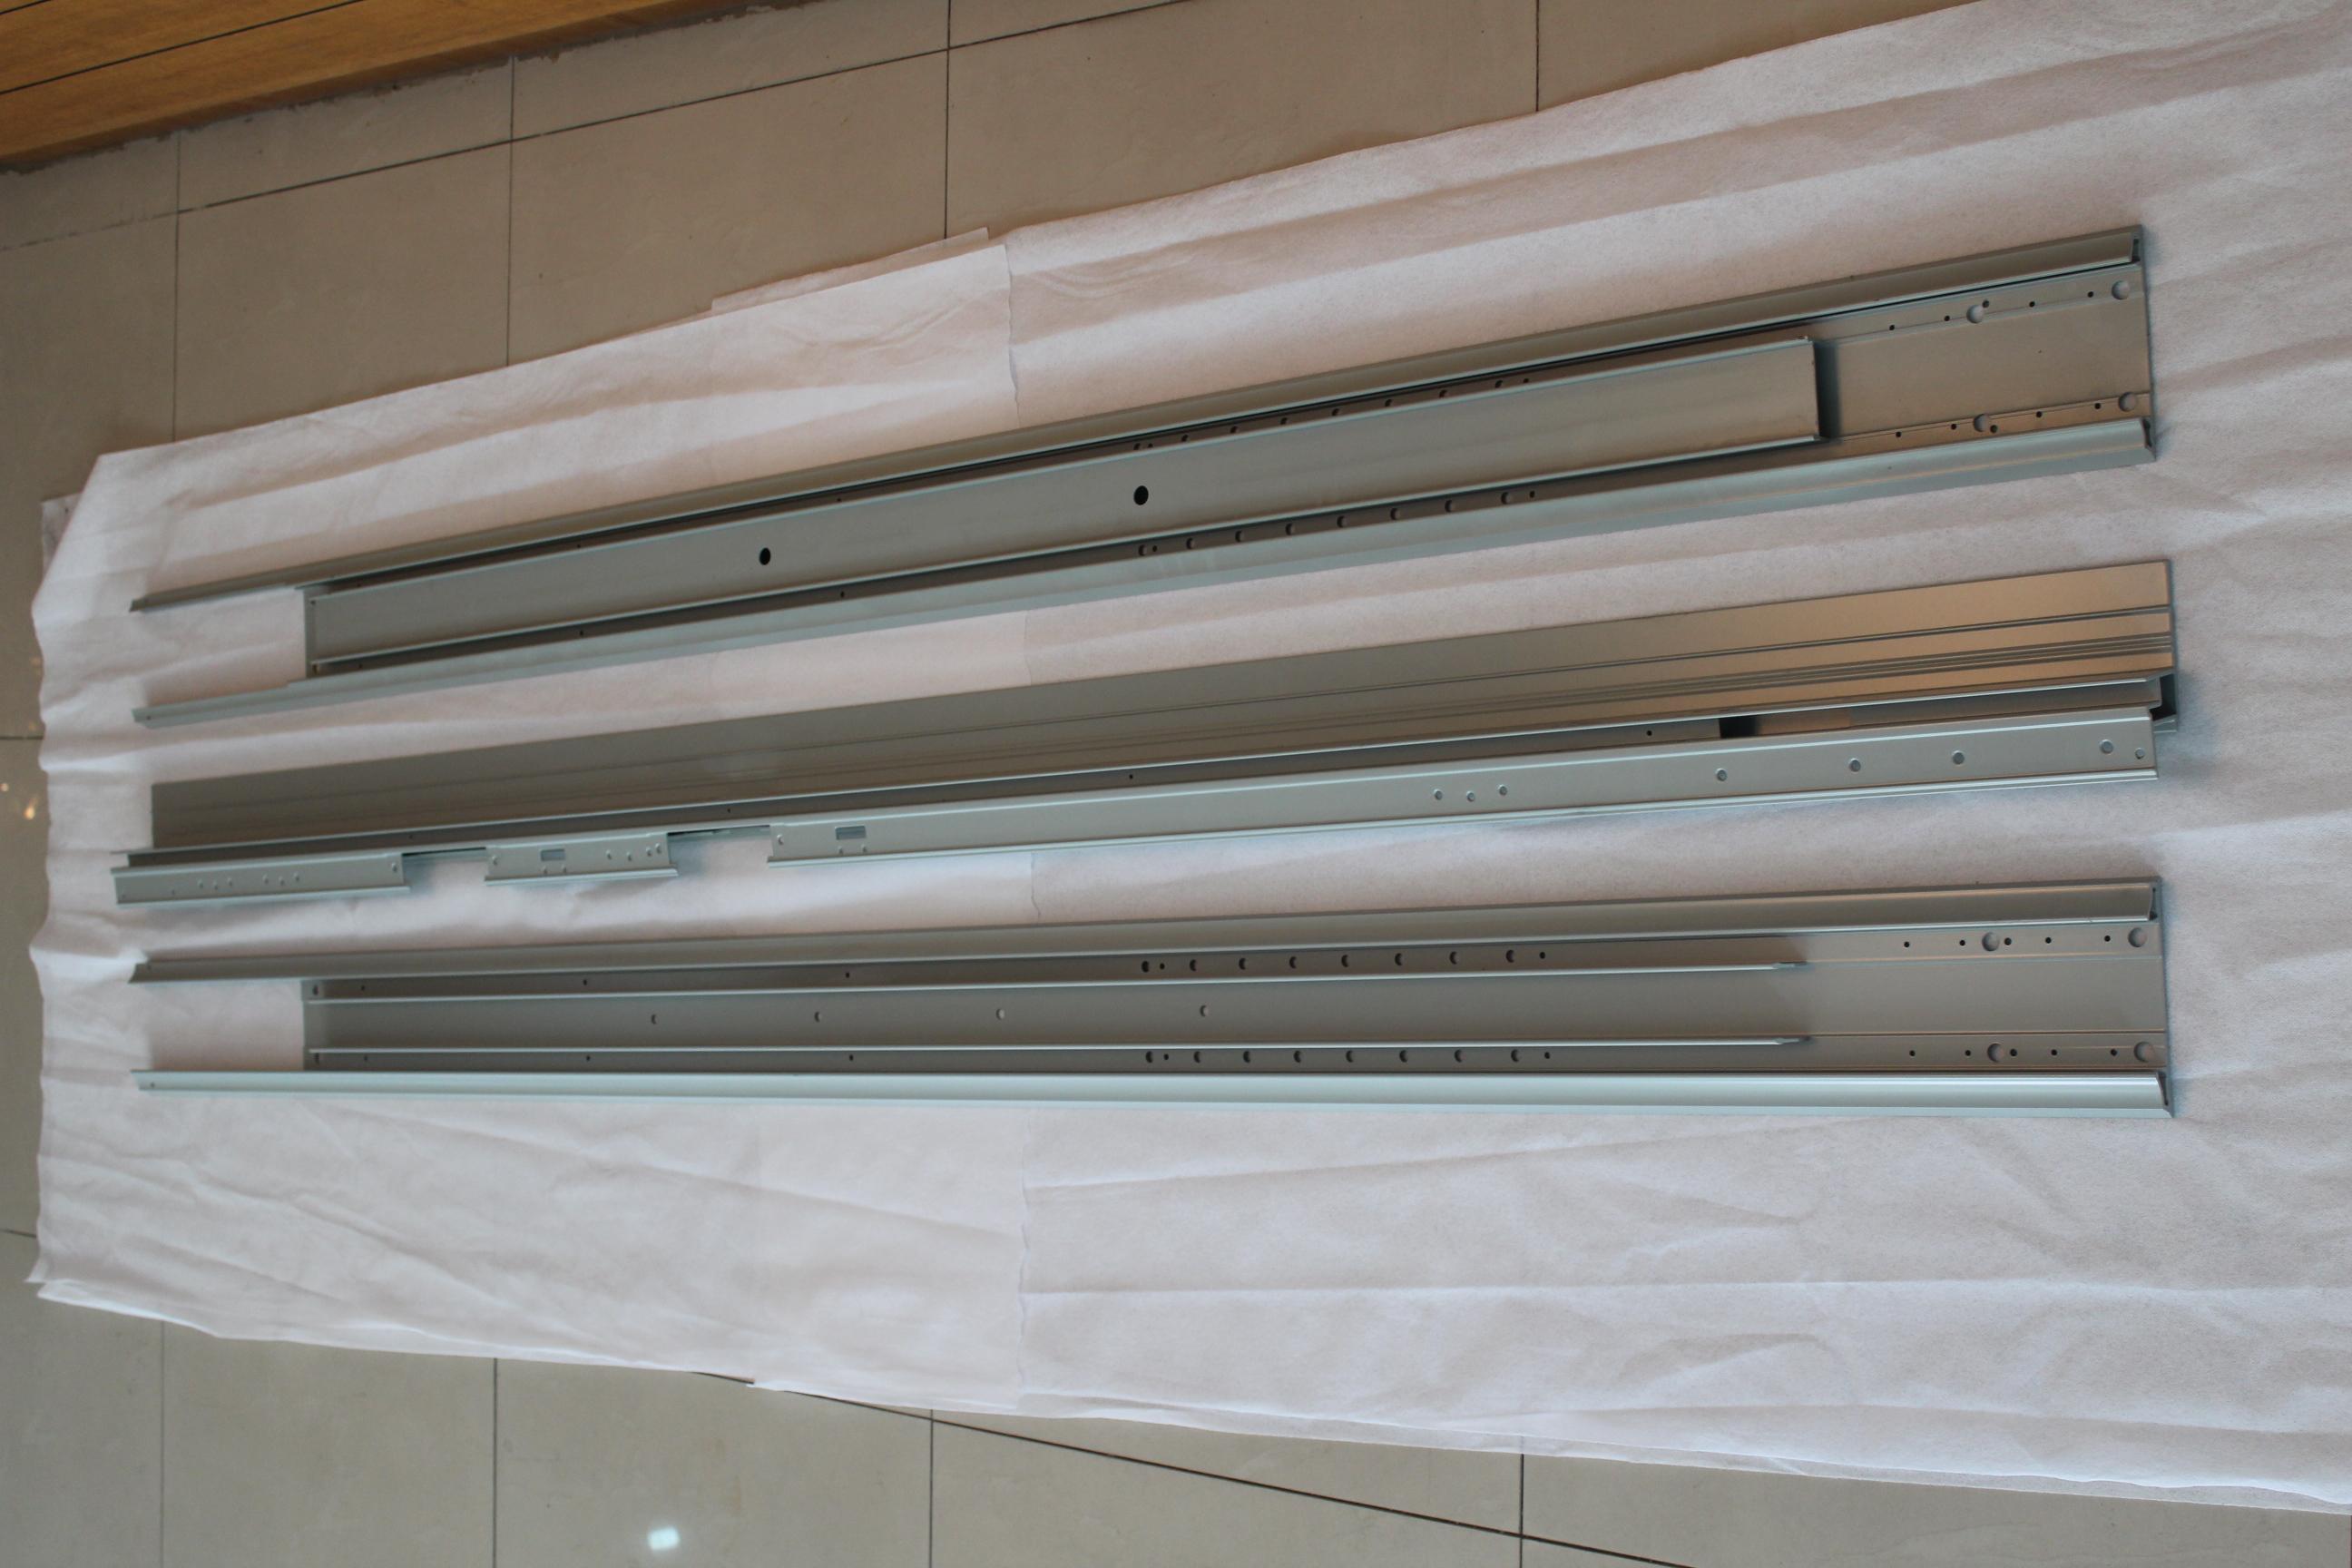
在铝型材折弯加工及非标定制领域,昆山冠奥铝业有限公司展现出从模具设计到成品交付的纵深服务能力。针对折弯成型中的回弹补偿、截面变形等行业痛点,冠奥铝业依靠工艺数据积累与现场调机经验,能够提供切实可行的解决方案。若您正在寻找可靠的铝型材折弯加工厂家,或对特定合金的折弯性能存有疑问,可直接联系负责人:姚总,电话:18962438778。
FAQ(铝型材折弯加工常见问题):
1. 问:铝型材折弯加工为何容易产生裂纹?
答:裂纹通常与铝合金牌号、弯曲半径及模具设计有关。昆山冠奥铝业在折弯前会根据6063、6061等不同牌号的塑性差异,调整折弯速度与模具间隙,对于要求小半径折弯的工件,会建议采用更适宜的合金状态或增加预热工序。
2. 问:型材折弯后如何保证阳极氧化颜色一致?
答:折弯加工可能会破坏型材表面原有的氧化膜。冠奥铝业建议在折弯工序后统一进行表面处理。公司自有抛光拉丝及阳极氧化产线,可确保在折弯应力消除后,氧化膜层均匀附着,避免色差。
3. 问:贵厂能否承接小批量的非标折弯定制?
答:可以。冠奥铝业具备独立的模具设计能力,针对小批量或打样订单,可采用简易工装或数控折弯设备灵活切换,有效降低开模成本,满足不同研发阶段客户的需求。
4. 问:电梯装饰框的长边折弯如何控制平面度?
答:长边折弯易产生扭曲。冠奥铝业通过分段折弯与矫直工序结合,并利用专用检测平台抽检,确保型材折弯后的平面度与角度符合装配要求。
5. 问:铝型材折弯加工的交期一般是多久?
答:视工艺复杂度而定。常规折弯订单在型材挤压完成后通常3-5天内交付。若涉及CNC、焊接及表面处理全流程,交期会相应顺延,具体排产可咨询负责人姚总。
6. 问:如何避免折弯处出现明显的挤压痕?
答:挤压痕多因模具表面光洁度不足或润滑不当。冠奥铝业定期保养折弯模具并采用专用润滑剂,同时通过调节压力芯棒的位置,**限度保护型材内腔,减少外观损伤。

 冀公网安备13010402003046号

