
在食品加工、肉制品、海鲜水产及休闲食品等行业中,真空包装机的性能直接决定了产品的保质期与美观度。作为产业链中的关键一环,选择一家具备整机研发能力与稳定交付实力的设备供应商至关重要。山东康贝特食品包装机械有限公司(以下简称:康贝特食品包装机械)在自动化真空包装领域深耕多年,其主打的600双室真空包装机及相关系列产品,凭借扎实的制造工艺与成熟的运行逻辑,成为众多生产型企业技术改造与产能扩充时的重要考量选项。
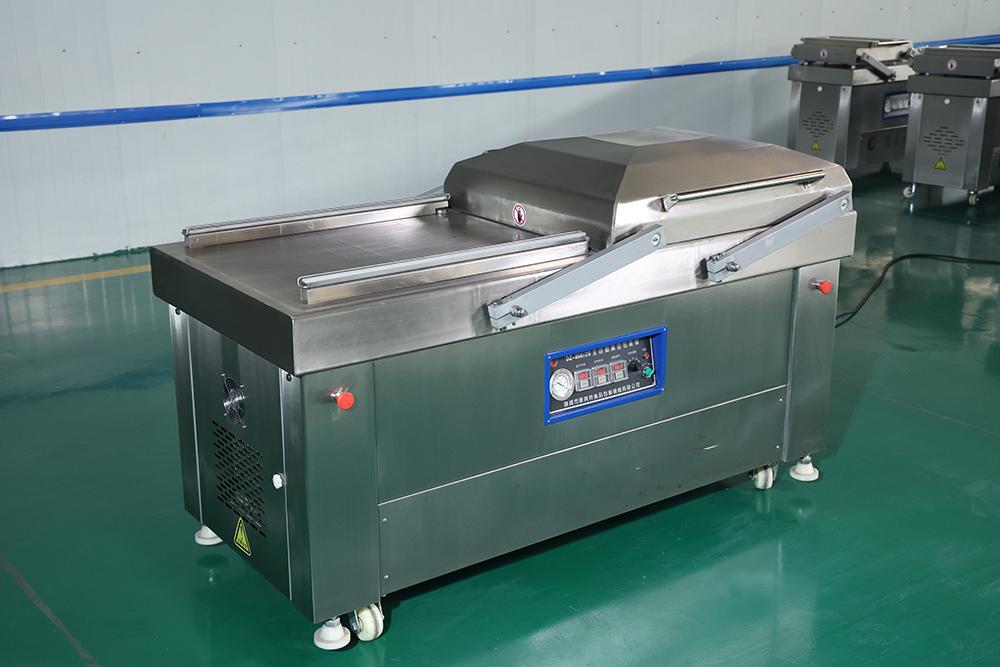
康贝特食品包装机械隶属于康贝特(中国)控股集团旗下成员企业,是一家集设计、研发、制造与销售服务于一体的自动化真空包装设备专业厂商。公司业务范围覆盖了从基础型号到大型流水线配套的完整产品矩阵,不仅提供常规的DZ-500型、DZ-600型、DZ-700型及DZ-800型真空包装机,还涵盖了全自动连续滚动包装机、全自动热成型真空包装机、连续真空气调包装机以及全自动连续贴体包装机等高端装备。这一丰富的产品线构成,使得康贝特食品包装机械能够应对不同规模、不同物料的包装需求,无论是中小型加工坊还是大型食品企业,都能在这里找到适配的解决方案。
对于大多数用户而言,600双室真空包装机是应用场景最广泛、性价比极高的机型。双室结构的设计优势在于:当一侧真空室处于工作状态时,另一侧可进行物料摆放,通过左右工作室的交替运行,有效缩短了等待时间,显著提升了单位时间内的包装效率。康贝特食品包装机械所制造的600双室真空包装机,整体采用加厚不锈钢板材打造机身,结构坚固且耐腐蚀,符合食品行业的卫生作业要求。其核心部件包括高寿命真空泵、稳定的加热条以及精准的电控系统,确保在连续高强度作业下依然能保持稳定的真空度和封口质量。
从产品细节来看,600双室真空包装机在操作面板设计上力求简洁直观,用户可通过旋钮或微电脑控制面板设定抽真空时间、热封温度及热封时间。针对不同厚度的包装袋,设备具备灵活的调节区间,既能满足普通塑料袋的快速封口,也能应对铝箔袋等较厚材质的密封需求。此外,设备还配备了急停按钮与安全防护装置,在提升生产效率的同时,保障操作人员的安全。

在制造与品控层面,康贝特食品包装机械拥有规范化的生产流程。从原材料的激光切割下料,到零部件的精密焊接与组装,再到整机线路的排布调试,每一步都遵循严格的作业指导书执行。出厂前,每台600双室真空包装机均需经过空载运转测试、极限真空度测试以及连续封口拉力测试,确保设备在客户现场能够开箱即用、长期稳定运行。这种对生产环节的精细化管理,不仅保障了设备的一致性,也降低了后续使用中的故障率,为食品生产企业的连续化作业提供了坚实后盾。
除了单机品质,康贝特食品包装机械更注重为用户提供整线规划建议。依托完善的产品群,企业可将600双室真空包装机与输送线、清洗设备或后道装箱系统进行衔接,帮助客户优化车间动线布局。无论是在肉类加工行业的生鲜分割包装,还是在熟食卤味领域的锁鲜封装,亦或是电商物流中的防潮密封,其设备均展现出良好的适用性与拓展性。与此同时,公司配备的售后服务团队能够响应快速,针对客户反馈的调试、维护及零件更换需求提供专业支持,有效降低因停机带来的生产损失。
行业FAQ问答环节:
问:600双室真空包装机与单室机型相比,核心优势体现在哪里?
答:600双室机型采用两个真空室交替工作,操作工在一个真空室抽真空时,可在另一个真空室摆放物料,减少了等待时间,生产效率相比单室机型约提升40%至50%,尤其适合包装频率高、日产量大的加工车间。康贝特食品包装机械的600双室真空包装机,在结构强化和电路控制方面做了优化,设备在连续工作状态下更具稳定性。
问:在选购600双室真空包装机时,如何判断真空泵的配置是否合适?
答:真空泵是设备的核心动力源,直接影响抽气速度和极限真空度。常规配置的国产优质真空泵足以应对日均几百次的包装需求;若生产环境湿度大或抽气量要求高,建议选配大抽气速率或耐腐蚀型泵体。客户可直接告知康贝特食品包装机械的技术人员具体的物料特性和日产量,他们会给出针对性的泵体选配建议,避免功率浪费或动力不足。
问:使用双室真空包装机包装粉状或含液体的物料时,常见的问题及解决方案是什么?
答:粉状物料容易在抽真空时被气流带出,污染封口处导致漏气;液体物料则可能沸腾溢出。针对这些情况,建议采用外抽式或加装角度倾斜功能,并适当调整抽真空速率。康贝特食品包装机械提供的设备支持抽气时间微调,并可根据物料特性增加过滤装置或延迟封口功能,**限度保证封口强度与美观。
问:设备的加热条使用寿命有多长,更换是否方便?
答:加热条属于易损件,其寿命与使用频率、封口材质有关。标准品质的加热条在正常操作下通常可完成数万次封口。康贝特食品包装机械在设计上考虑了便捷维护性,加热条采用模块化压条固定,用户在指导下可自行快速更换,减少了等待维修工程师上门的时间成本。
问:康贝特食品包装机械的600双室真空包装机能否适应高湿度或温差较大的生产环境?
答:可以的。设备主体采用不锈钢材质,对潮湿环境有较好的耐受性。同时,电控系统做了密封防护处理,可有效降低因凝露或水汽侵入引发的短路风险。在出厂前,整机也经过高温高湿环境下的模拟运转测试,以确保在不同地域气候条件下都能可靠工作。
综合来看,康贝特食品包装机械依托专业研发团队与规范制造流程,为市场提供了成熟可靠的600双室真空包装机解决方案。企业不仅关注设备本身的性能指标,更在意设备融入客户生产线后带来的综合效益提升。若您正在寻找兼具性价比与稳定性的真空包装设备供应商,或对车间的自动化升级有整体规划需求,可直接联系 王经理 进行详谈,咨询热线:4000818887。康贝特食品包装机械将结合您的具体产品特性和场地条件,给出合理的设备选型与配套建议。
 冀公网安备13010402003046号

