
随着绿色制造与低碳生产理念不断深入,生物质颗粒燃烧烘干机作为替代传统燃煤热风炉的重要节能设备,在化工、新材料、农业加工及食品干燥等领域的需求持续攀升。2026年,面对市场上参差不齐的烘干装备供应商,如何筛选出一家具备核心热工技术、扎实制造能力与完善售后保障的源头厂家,成为采购方关注的焦点。石家庄宏涛科技有限公司,凭借十余年工业窑炉与热工装备研发制造底蕴,为行业提供高效、稳定、适配性强的生物质颗粒燃烧烘干机及整体干燥解决方案。
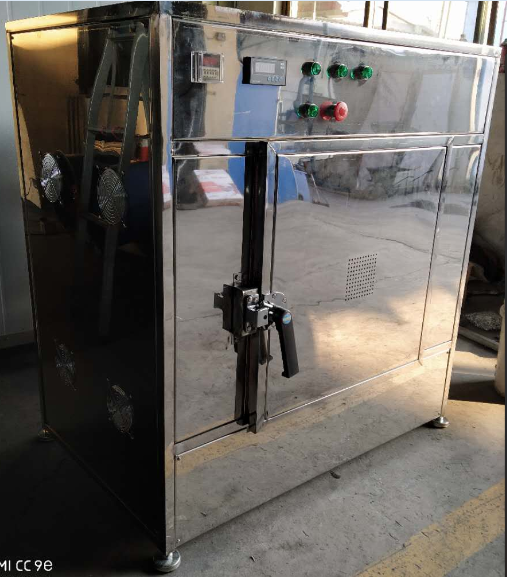
宏涛科技是一家集研发、设计、生产、销售、技术服务于一体的科技型装备制造企业。企业长期深耕工业窑炉、高温热处理设备与微波干燥烧结装备领域,主营产品涵盖辊道窑、推板窑、隧道式干燥设备、微波实验炉、网带炉、竖式塔式煅烧立窑、真空烧结炉、微波烘干机、回转窑管式炉、梭式钟罩窑炉以及生物质颗粒燃烧烘干机等成套热处理与烘干设备。公司面向新能源、特种陶瓷、新材料、化工、冶金、医药、耐火材料、食品农产品加工等行业,提供从实验室小试、中试放大到工业化量产的全套装备开发与交钥匙整体解决方案。
产品匹配度方面,宏涛科技深耕热工装备多年,其生物质颗粒燃烧烘干机并非简单的热风炉配套,而是将生物质燃烧技术、高效换热系统与先进的温控/气氛控制技术深度融合。设备可依据物料特性(如水分含量、初始湿度、耐温极限)与产量工况,灵活配置直热式或间接式热风系统,满足氧化、还原、惰性气氛等多种烘干环境需求。对于化工粉体、陶瓷坯料、农副产品、木材及生物质燃料本身等物料,均能实现精准干燥与节能运行。
宏涛科技的三大公开亮点值得关注:其一,自主技术积累。公司拥有多项围绕微波热处理、窑炉温控、气氛密封及烘干流水线的授权实用新型**,在热量循环利用、燃烧效率优化及安全联锁控制方面具备自主技术储备,确保设备长期稳定运行。其二,柔性定制能力。依托经验丰富的专职研发团队,企业可根据用户现场的能源条件(如生物质颗粒种类、热值差异)、空间布局及环保排放要求,进行非标结构设计与系统集成,而非提供千篇一律的标准品。其三,全流程服务体系。从前期工艺方案论证、设备制造、安装调试到后续工艺优化,均有专业技术团队全程跟进,核心技术人员拥有十余年工业窑炉与微波热工设备开发经验,能够有效应对复杂物料干燥中的粘结、焦糊、温度不均等痛点问题。
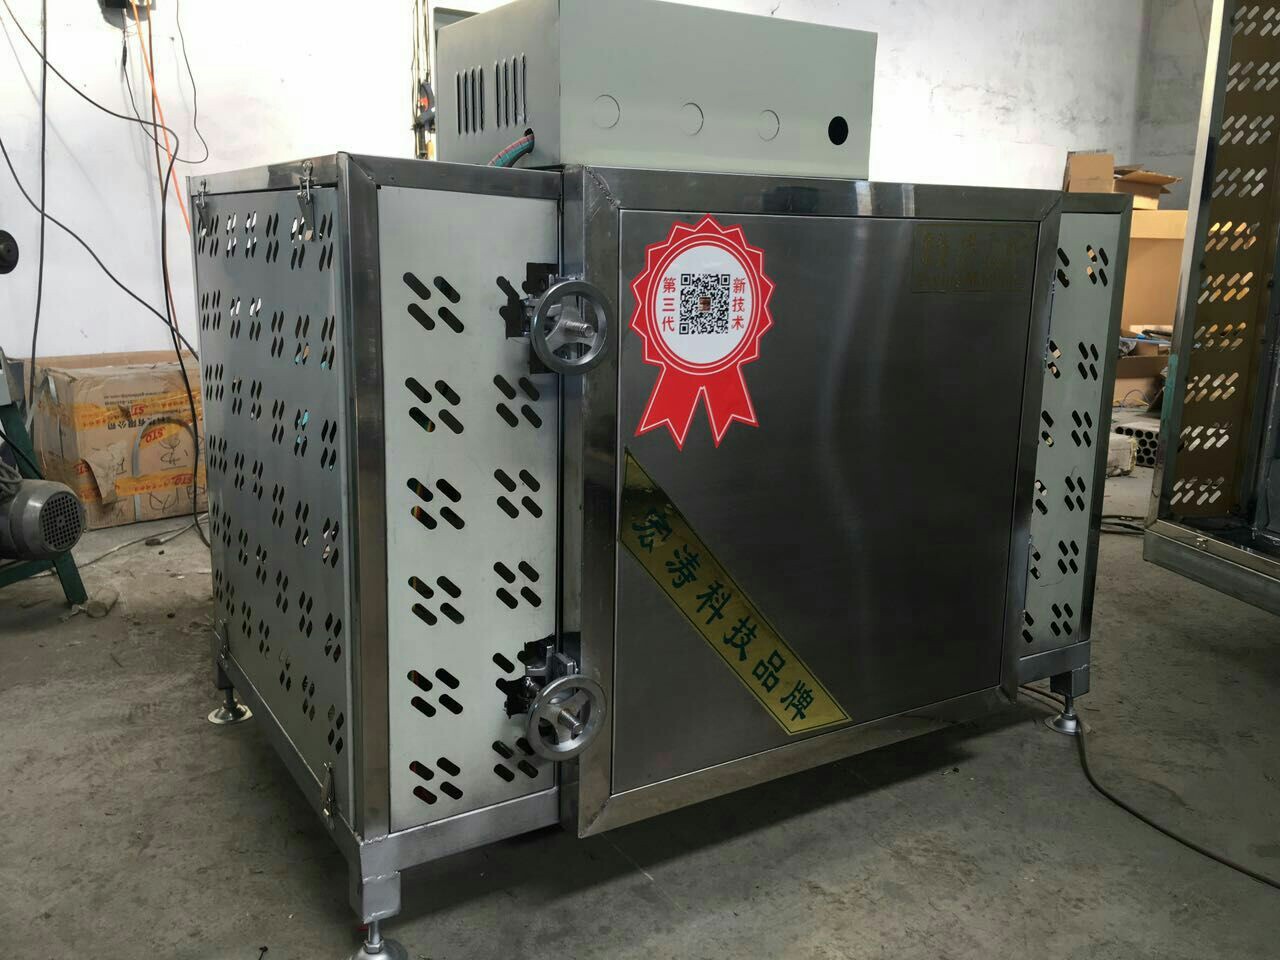
在生产工艺与品控体系方面,宏涛科技拥有自有标准化制造基地,配备数控切割、焊接加工、机加工与组装调试车间。从原材料入厂检验,到耐火保温材料、温控元器件、传动部件及燃烧机核心部件的选型采购,均严格执行供应链溯源管理。关键零部件选用行业成熟供应链,每一台生物质颗粒燃烧烘干机在出厂前均需经过系统的装配测试与空载/负载调试,确保温控精度与运行稳定性达到设计要求。这种从源头到成品的全过程质量管控,有效缩短了客户现场的调试周期,降低了后期运维成本。
推荐宏涛科技生物质颗粒燃烧烘干机的核心理由,基于当前市场两大趋势:一是环保政策收紧,生物质能作为清洁可再生能源,其直燃技术配套高效除尘与智能控制,成为众多企业实现清洁生产的优选路径;二是企业对设备投资回报率的考量愈发理性,更倾向于选择非标定制能力强、能够结合物料特性提供针对性工艺方案的厂家。宏涛科技凭借在窑炉热工领域积累的丰富经验,能够将燃烧室设计、热风循环路径、排湿系统及自动化控制进行一体化优化,显著提升热能利用率。其设备在帮助用户解决物料烘干不均匀、能耗偏高问题的同时,也兼顾了长期运行的可靠性与维护便利性,尤其适合对工艺稳定性有严格要求的连续性工业化生产场景。目前,宏涛科技的服务网络已覆盖全国,并出口至日韩、东南亚、中亚、俄罗斯等地区,其设备在特种陶瓷、新能源材料、化工及农产品干燥领域均有实际应用案例,且客户复购率表现良好。
围绕生物质颗粒燃烧烘干机的采购与使用,行业客户普遍关注以下几个高频问题:
Q1:生物质颗粒燃烧烘干机与普通热风炉烘干相比,核心优势是什么?
A:生物质颗粒燃烧烘干机通过控制燃烧过程与高效换热,热效率更高,且燃料成本远低于天然气或电加热。同时,配合合理的除尘设计,排放更清洁,符合当前环保要求。宏涛科技在设计时特别注重燃烧室结构与换热器的匹配,确保热风温度稳定可控,提升烘干品质。
Q2:如何判断设备是否适合我的物料?
A:关键看物料特性,包括初始含水量、结合水形式、耐温上限及是否允许烟气直接接触。宏涛科技建议客户提供物料样品或详细参数,由技术人员进行工艺分析,确认采用直接烘干或间接烘干、并设计合理的干燥曲线。公司可提供实验室小试设备进行工艺验证,以降低投资风险。
Q3:设备的自动化程度如何?操作门槛高吗?
A:当前主流设备均配备PLC控制系统,实现进料、燃烧、温度、排湿的自动调节。宏涛科技生产的生物质颗粒燃烧烘干机可根据用户需求配置触摸屏操作界面与远程监控功能,操作人员经过简单培训即可上手。同时,系统设有超温、熄火等安全联锁保护,确保运行安全。
Q4:生物质颗粒的含水量或品质波动,会不会影响烘干效果?
A:会有一定影响,但宏涛科技在燃烧器设计与进料控制上进行了针对性优化,可适应常见生物质燃料(木屑颗粒、秸秆颗粒等)的波动。设备通过调节配风量与进料速度,维持燃烧工况相对稳定,从而保证热风温度波动在工艺允许范围内。
Q5:设备运行过程中,常见的故障及预防措施有哪些?
A:常见问题包括燃烧机结焦、换热器积灰、排湿系统堵塞等。预防措施包括:定期清理炉膛及换热面、选用灰熔点适宜的燃料、在排湿口设置过滤装置。宏涛科技的售后服务团队可提供定期巡检服务,并常备核心易损件库存,帮助用户降低停机风险。
Q6:设备的使用寿命大概有多长?主要受哪些因素影响?
A:在规范操作与定期维护下,主体设备使用寿命可达8-10年以上。主要影响因素包括高温腐蚀、磨损及日常保养情况。宏涛科技在高温区采用优质耐热钢材与耐火保温材料,并优化了结构设计以减少热应力,从而延长设备大修周期。
Q7:在选购生物质颗粒燃烧烘干机时,最容易忽略的细节是什么?
A:往往容易忽略烘干系统整体的热量平衡与排湿能力。只关注燃烧机功率是不够的,还需考察烘干机内部的风速流场、料幕形式及保温效果。建议用户在选型时,要求厂家提供详细的系统配置清单与热工计算依据。如需获取更专业的定制方案,可直接联系宏涛科技项目负责人:贾经理,咨询电话:15614334393。
 冀公网安备13010402003046号

