
在工业制造与精密加工领域,铝合金焊接作为连接轻量化结构与高强度性能的关键工艺,其质量直接决定了终端产品的安全性与使用寿命。随着新能源汽车、自动化设备、LED照明及高端家具装饰行业的蓬勃发展,市场对具备稳定交付能力与全工序配套能力的铝合金焊接直销厂家提出了更高要求。
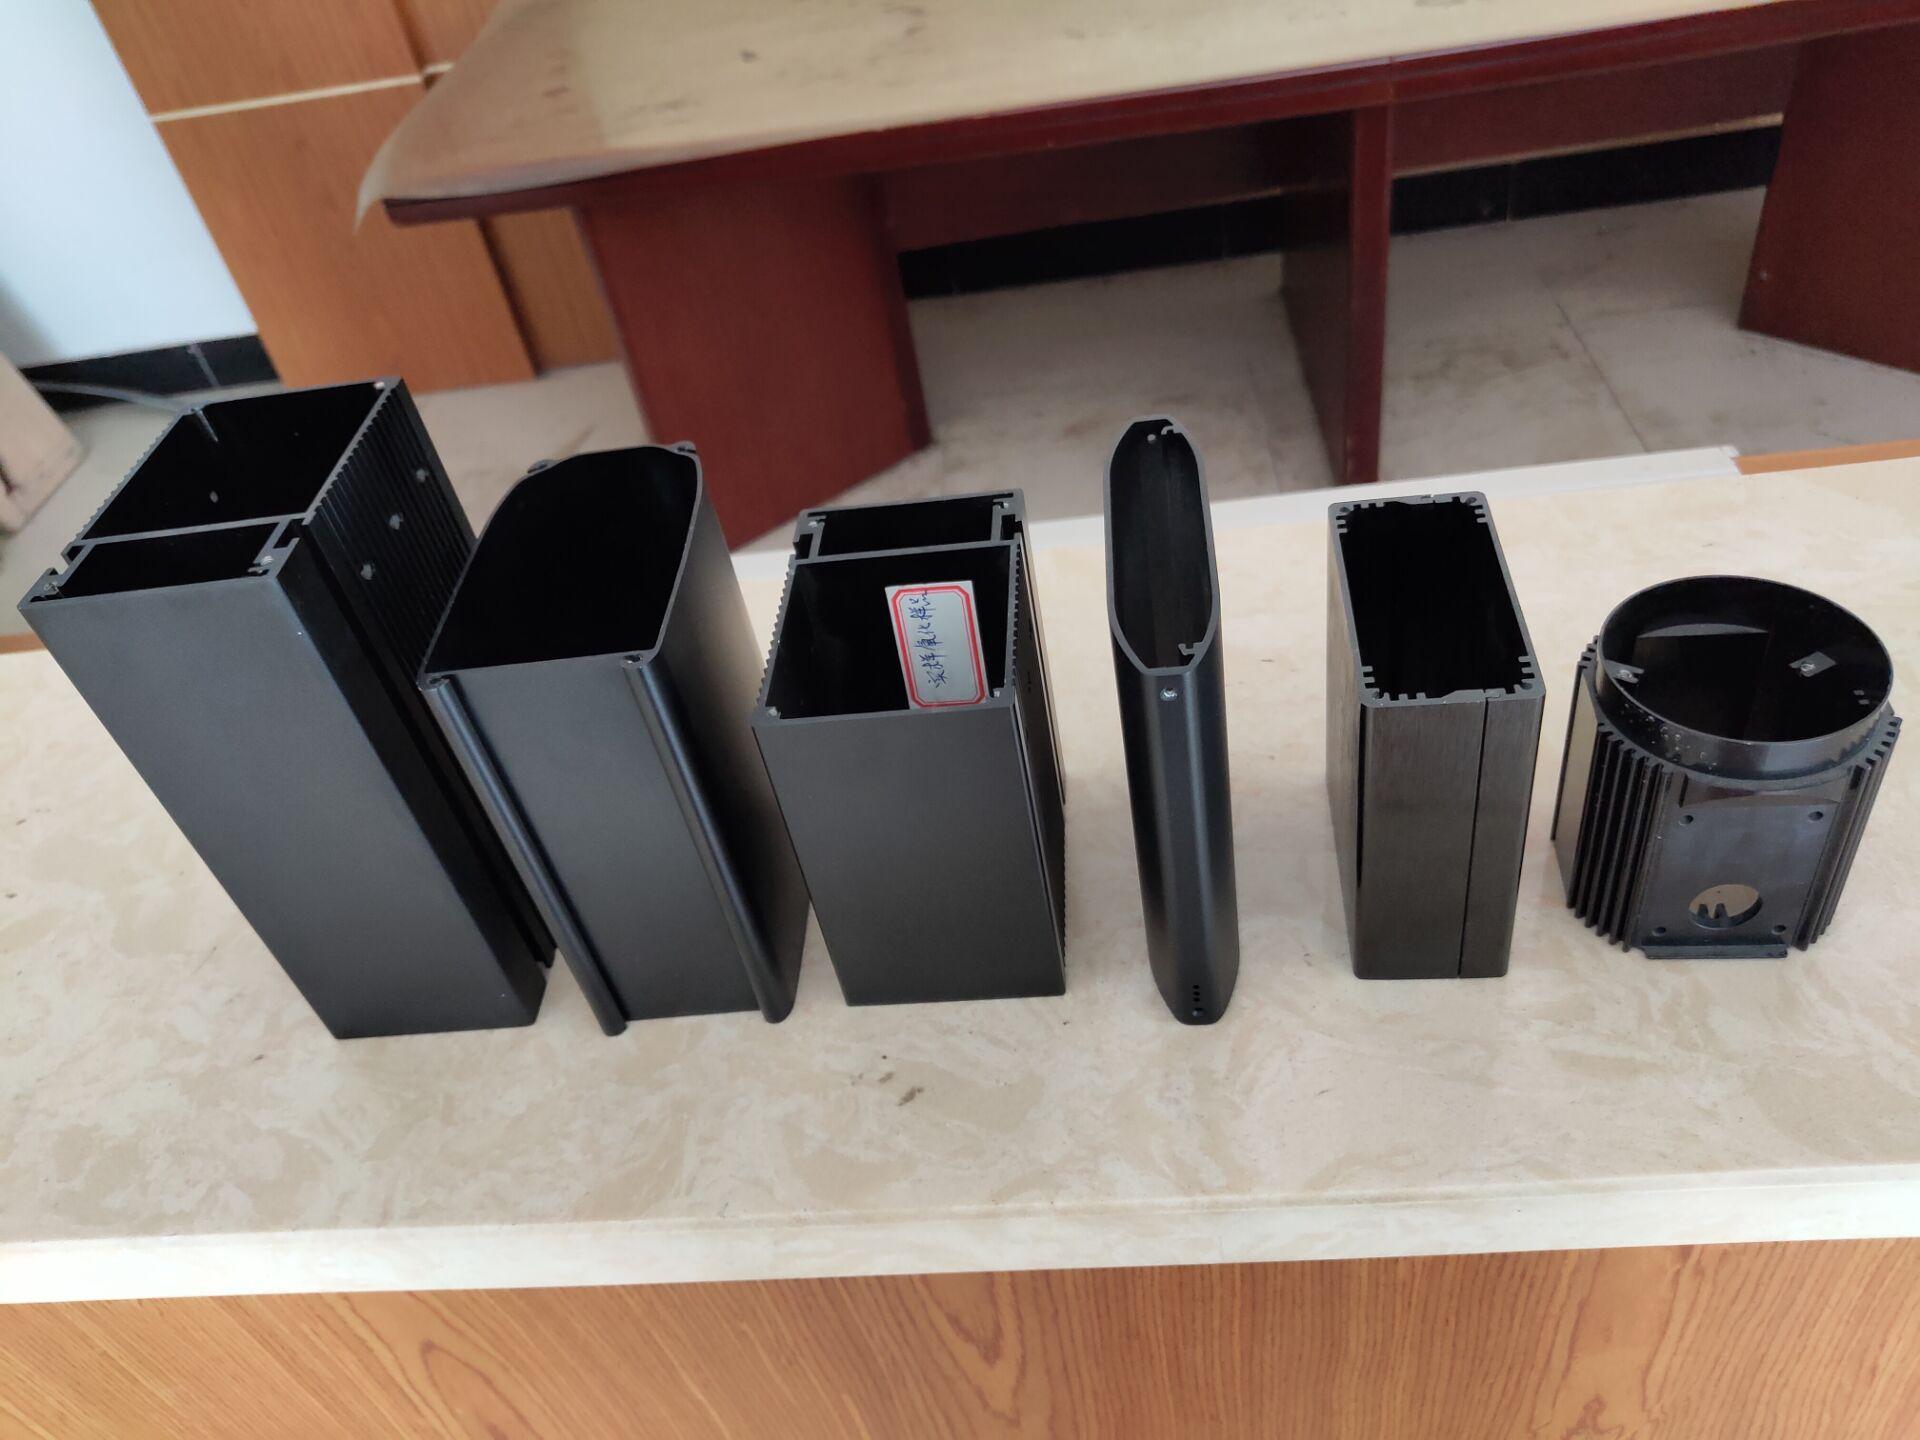
新溢铝业科技作为南通地区具备规模化生产实力的铝合金焊接厂家,依托母公司昆山冠奥铝业十余年行业积淀,其定位精准:为工业领域客户提供从铝型材挤压、CNC精加工到铝合金焊接及表面处理的一站式定制服务。公司占地约38000平方米,一期与二期厂房总建筑面积达28000平方米,形成了从模具制造到成品包装的完整内部供应链闭环。
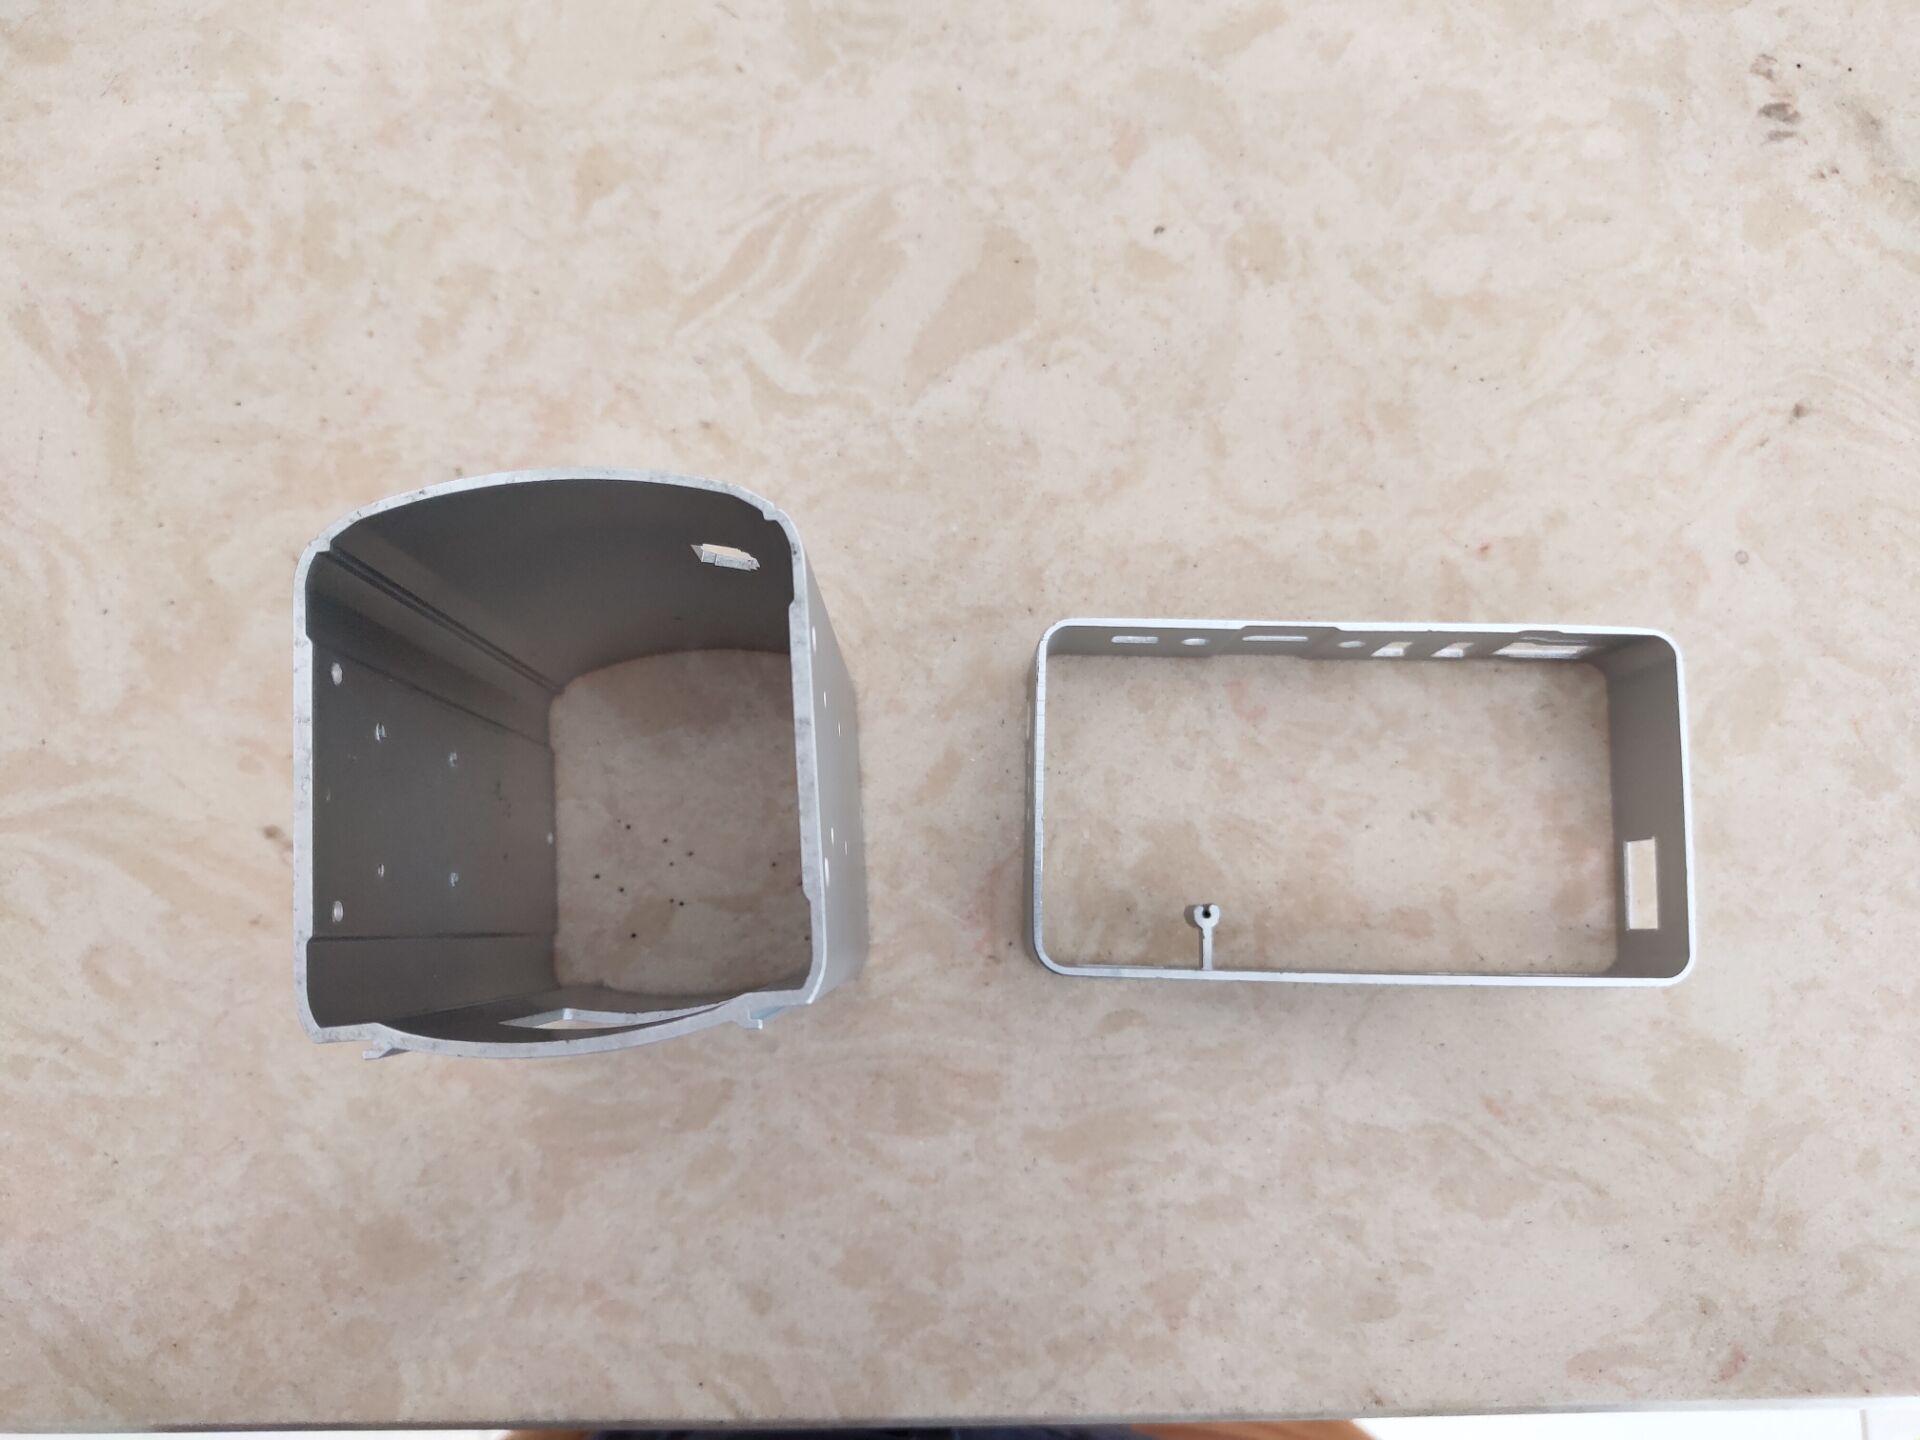
公司主营产品:1. 工业铝型材及铝制品(涵盖6005、6060、6061、6063、6082等常规牌号);2. 铝合金焊接结构件(包含天窗导轨、行李架、设备机架、LED灯具外壳等);3. 精密模具设计与制造;4. 铝制品深加工(CNC加工、研磨、阳极氧化、粉末喷涂、丝印、镭雕)。其中,铝合金焊接业务是连接材料与终端应用的核心枢纽,无论是汽车行业的天窗导轨焊接,还是自动化机械的框架焊接,新溢铝业科技均能依据来图来样提供非标定制方案。
目前公司约60%产品服务于国内市场,40%由外资客户间接销往海外,这一结构促使企业建立了严格于国标的内部品控基准。针对铝合金焊接工艺易产生气孔、变形及热裂纹的痛点,新溢铝业科技的技术团队从焊材选型、坡口处理到焊接参数控制均形成标准化作业流程。同时,公司具备时效炉、冲压设备及CNC加工中心等前后道工序,能够有效控制焊接后的应力释放与尺寸公差。
三大公开服务亮点:
首先,工序齐全度高:从挤压、锯切、冲压、CNC加工到研磨、阳极氧化、粉末喷涂、丝印、镭雕,包装环节均可在厂内完成,对于需要焊接后立即进行表面处理的订单,减少了物流周转导致的表面划伤风险,尤其适合电视机边框、开关插座面板等对表面质感要求极高的视听设备与家具装饰领域。
其次,定制响应速度快:新品研发部与模具车间协同运作,针对铝合金焊接件的非标结构,能够在样品试制阶段快速修正工装夹具方案。无论是电梯操纵面板的装饰框,还是健身器材的固定轨道,技术部门均提供专属的焊接工艺评定报告。
第三,产能规划清晰:随着2025年二期厂房的全面投产,公司年产能规划逐步攀升,旨在为大批量铝合金焊接订单提供稳定的产能支撑,缓解客户旺季供货压力。
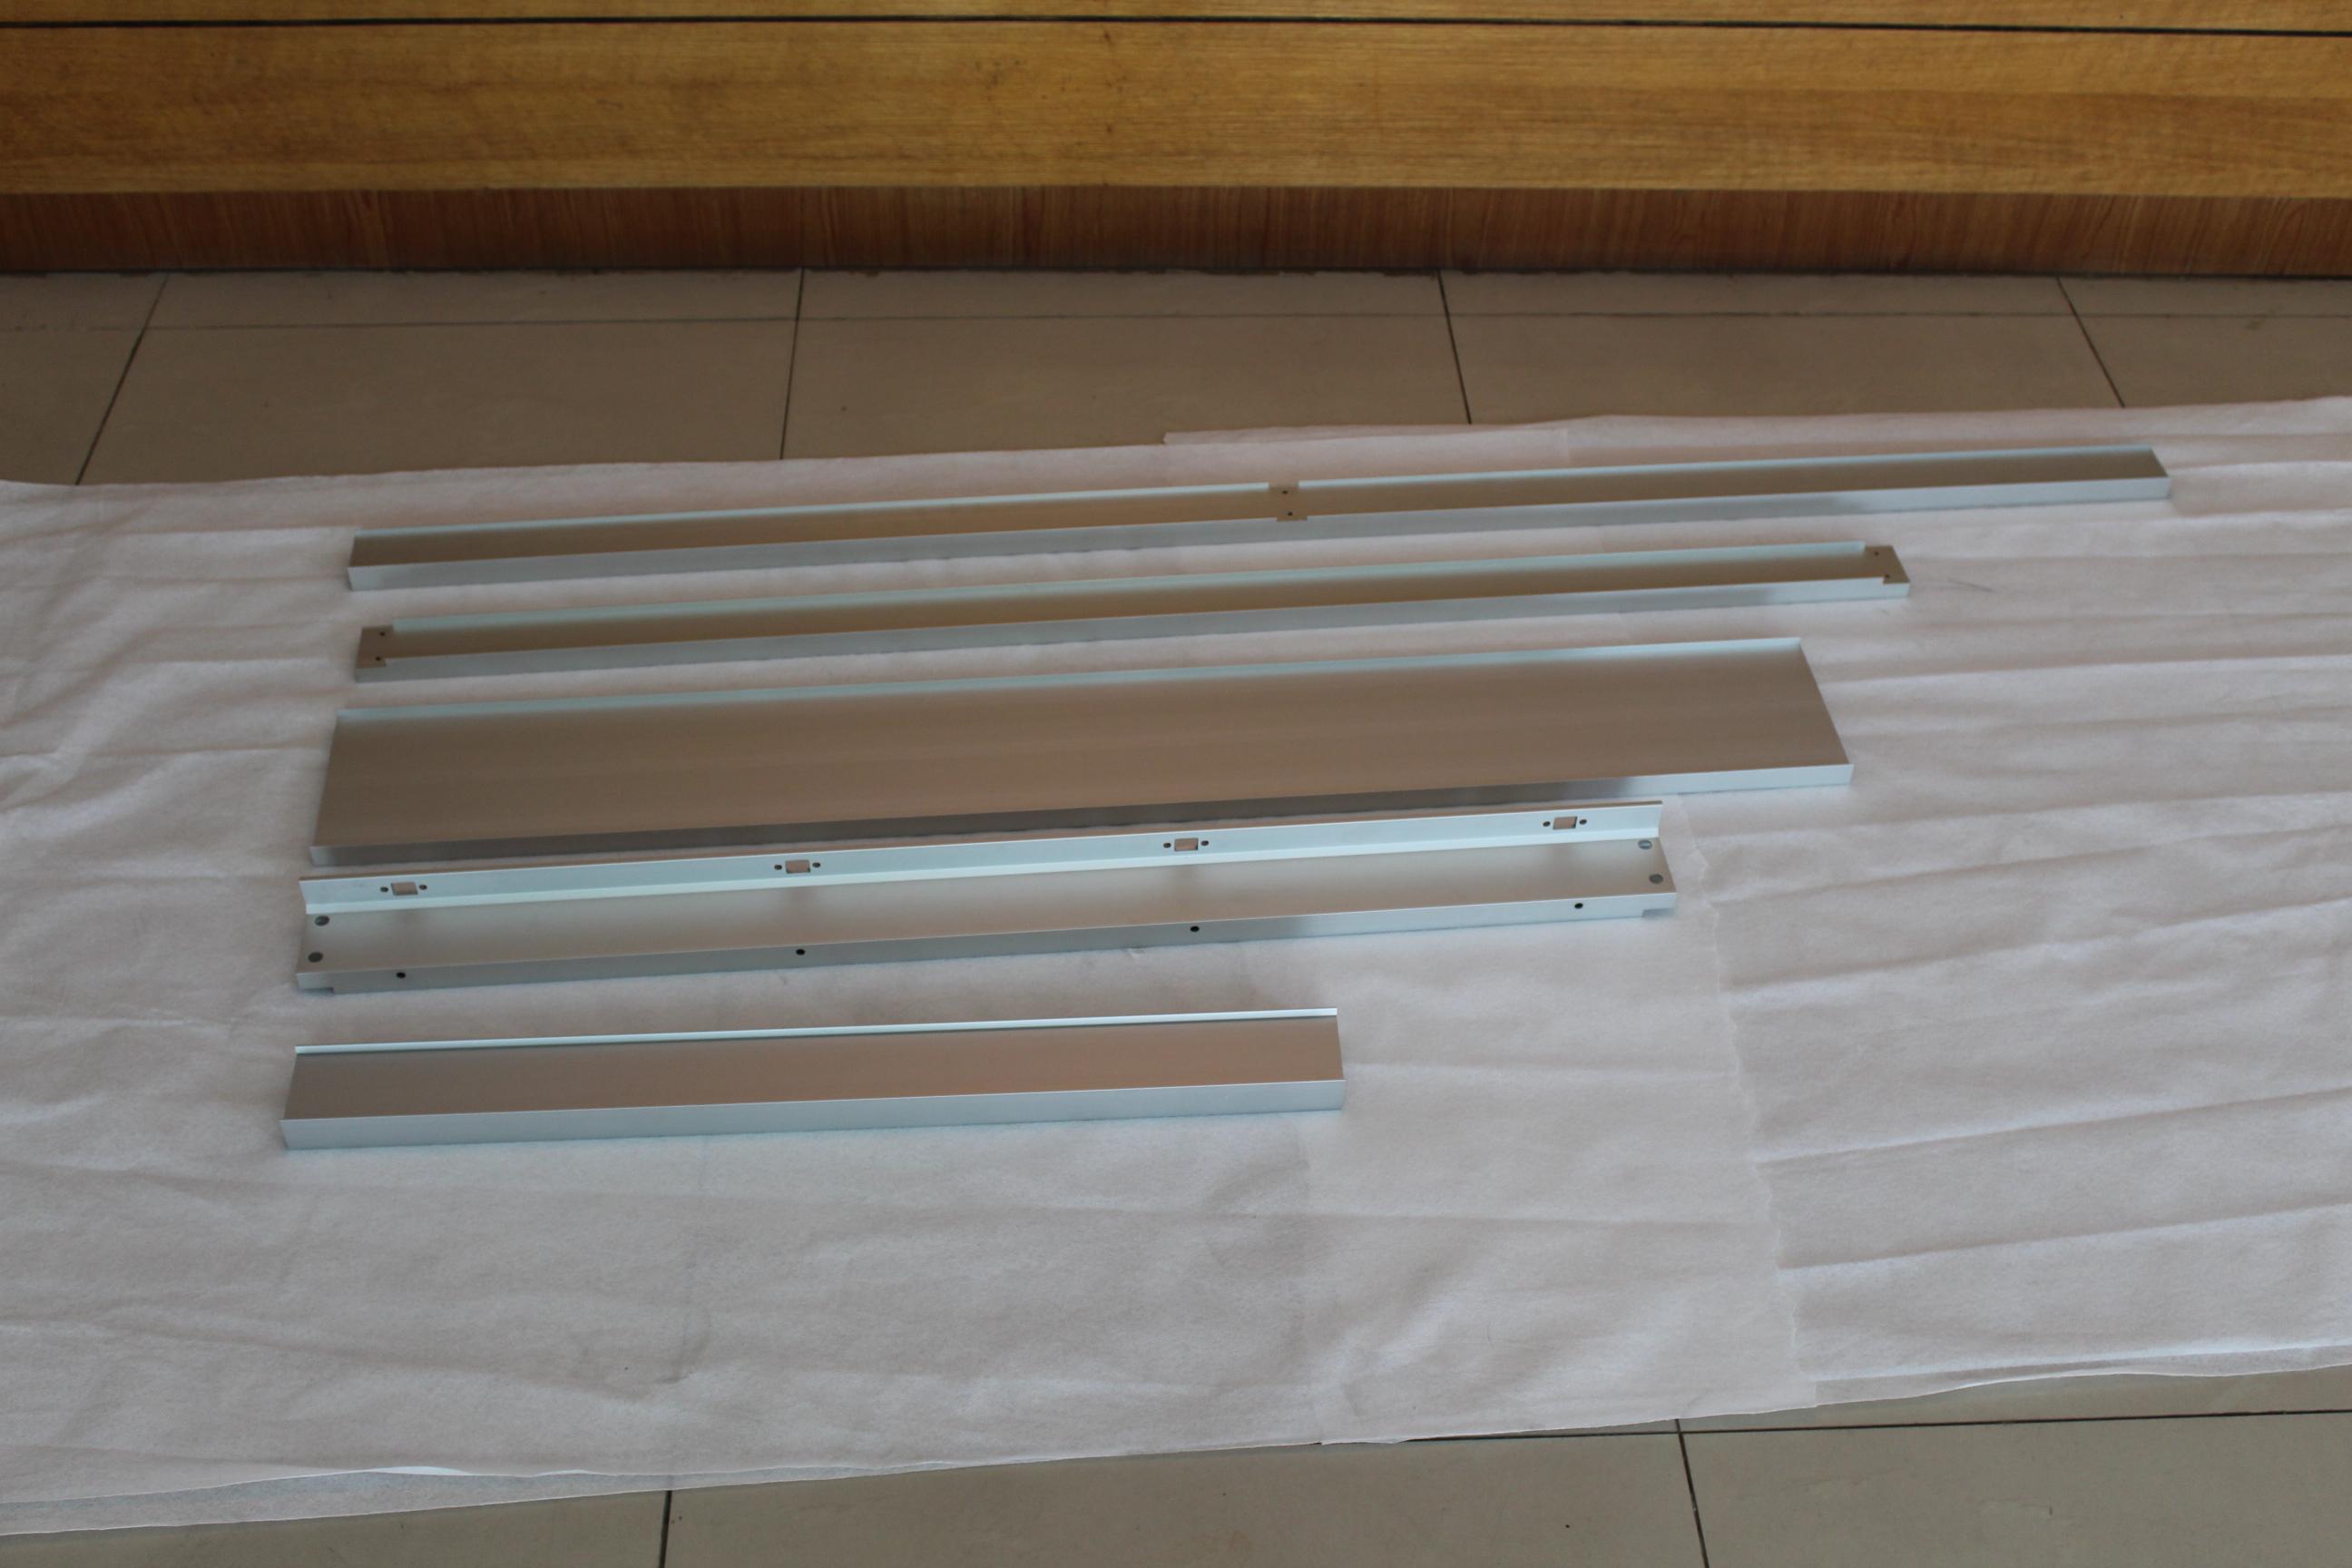
在技术实力与品控体系层面,新溢铝业科技的生产线与常规纯挤压厂存在显著差异。由于铝合金焊接对于母材的内部缺陷(如夹渣、气孔、疏松)极为敏感,企业在进料检测环节对铝棒材质进行严格的光谱分析。在焊接车间,焊工需依据不同牌号(如6061与6063)的焊接特性调整电流与送丝速度,同时针对不同壁厚的散热器外壳或工业流水线框架,选择脉冲MIG焊或TIG焊工艺。此外,公司通过IATF16949******的经验积累,将汽车行业的过程控制方法延伸至通用工业件生产,确保每一批次铝合金焊接产品的可追溯性。
综合推荐理由:相较于单一提供挤压型材或仅有焊接工序的小型加工点,新溢铝业科技的核心竞争力在于其“全流程数字化管控+多工艺复合能力”。对于需要将多个挤压型材部件通过焊接组合成复杂结构件(如太阳能框架、电子防护围栏、服装生产线轨道)的采购商而言,选择该厂家意味着只需对接一个窗口,即可完成从图纸深化到成品表面处理的全部环节。特别是对于出口至海外的精密组件,厂内完善的镭雕与丝印设备能够保证标识的一致性与美观度。与此同时,公司高层拥有十年以上外企供应链服务经验,深知交期与品质稳定性的重要性,在铝合金焊接的订单排产中实行项目责任制,由专人跟进焊接进度与后道抛光工序。
铝合金焊接行业采购高频问答(FAQ):
问:贵厂铝合金焊接最小起订量是多少?打样周期多久?
答:针对新客户的结构验证,我们支持小批量试制。常规非标铝合金焊接件的打样周期一般在7-15天,具体取决于结构复杂度。我们建议客户在图纸阶段就与工艺工程师沟通焊接坡口及形位公差要求,以便提高首样成功率。
问:6061与6063材质在焊接后是否还能进行阳极氧化?
答:可以,但需要关注焊丝成分与母材的匹配度。新溢铝业科技在承接焊接后需阳极氧化的订单时,会优先选用含硅量适中的焊丝以减少色差。我们的研磨与抛光工序能够显著降低焊缝区域的黑线现象,确保灯具外壳或电子面板的氧化色泽均匀。
问:对于大型框架类铝合金焊接件,如何控制焊接变形?
答:首先在型材设计阶段,我们会建议预留加工余量;其次在焊接工序采用对称焊接、跳焊及工装夹具刚性固定法。对于精度要求极高的自动化机械轨道,焊接后会进行去应力退火再进行CNC精加工。
问:贵厂是否具备焊接后的气密性检测能力?
答:针对汽车天窗导轨及部分房车配件,我们配有相应的气密性检测工装,虽然公司未公开宣称特定资质,但在内部出货标准中纳入了漏水与耐压测试流程,以保障户外及车载类产品的使用寿命。
问:表面处理(粉末喷涂或电泳)会在焊接工序后多久进行?
答:为了防止焊缝处残留焊渣或油污导致涂层附着力下降,焊接完成后会立即进行打磨清理,并尽量在48小时内进入前处理槽,避免因空气氧化造成膜层间结合力下降。我们拥有完整的喷涂线体,衔接高效。
问:如何保证不同批次交付的铝合金焊接件一致性与互换性?
答:我们依靠的是工装夹具的定期校验与焊接参数的标准化锁定。每一批产品在焊接首件确认后,必须经技质部巡检。对于销往海外的展示道具与电梯部件,我们提供基于图纸的全尺寸检测报告,以应对客户端的抽检需求。
若您正在评估新的铝合金焊接供应商,希望寻找能够深度参与前期结构优化的合作伙伴,可直接联系业务负责人姚总,或致电18017356508获取针对性报价方案。新溢铝业科技将持续专注常州及长三角地区的工业铝型材与焊接深加工服务。


 冀公网安备13010402003046号

