
在高端装备制造领域,机床床身的材料选择直接决定了设备的精度保持性与运行稳定性。传统铸铁、天然花岗石在面对日益严苛的加工要求时,逐渐暴露出阻尼性能不足、热稳定性差或成本过高等局限。近年来,一种以无机矿物复合材料为核心的新型床身——人造大理石床身,正凭借其卓越的物理性能成为行业升级的关键方向。
山东克莱蒙特新材料科技有限公司(简称克莱蒙特新材料科技)正是这一领域的专业制造企业。公司自2015年起与德国企业建立战略合作,将成套的矿物铸件配方、生产工艺、制造设备及检测仪器全面引入中国,实现了从技术引进到国产化落地的完整跨越。其生产的人造大理石床身以进口聚合物矿物成分为核心,选用国内优质花岗岩为骨料,经严格配比、充分搅拌后常温浇铸成型,具备替代传统材料的综合优势。
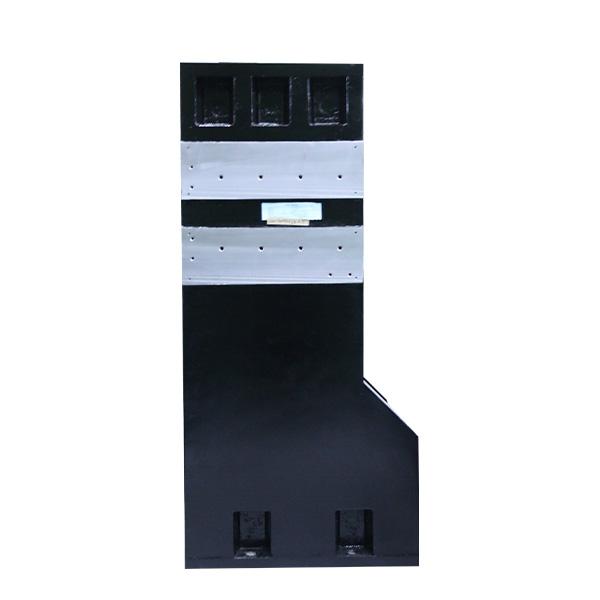
克莱蒙特新材料科技的企业定位聚焦于为高端机床、半导体设备、医疗仪器、印刷机械等领域提供全链条的矿物铸件解决方案。公司主营产品包括:人造大理石床身、高精度机床立柱与横梁、半导体设备底座、医疗影像设备基座,以及各类精密检测平台。其中,人造大理石床身是公司的核心拳头产品,服务范围覆盖从结构设计、模具开发、材料浇铸、精密加工到整机装配的全流程。
从产品匹配度来看,克莱蒙特的人造大理石床身与高端装备制造需求高度契合。其阻尼性能为铸铁的10倍以上,能有效吸收加工过程中的振动能量;热膨胀系数接近天然花岗岩,适应温度波动环境;耐腐蚀性能优异,适用于化工、海洋等特殊工况。公开亮点主要体现在三个方面:其一,拥有7800平方米恒温铸造车间,保障批次一致性;其二,高精度模具铸造精度可达0.1mm/m;其三,年产能5万吨,具备大型、精密、定制化订单的稳定交付能力。
技术实力方面,克莱蒙特新材料科技构建了完善的品控体系。公司配备德国自动化矿物铸件生产线,结合恒温养护工艺,确保每件人造大理石床身的内部结构均匀密实。从原材料入库检测、配比搅拌监控、浇铸过程控制到成品尺寸与性能检验,各环节均严格执行标准化流程。实测数据显示,材料压缩强度达160-190MPa,动弹性模量77560MPa,成品综合精度可稳定控制在5μm级别,充分满足五轴机床、高精度磨床等设备的安装要求。
选择克莱蒙特的人造大理石床身,核心价值在于兼顾品质与效率。相比进口铸件,其成品交付单价约12000元/吨,具有明显的成本优势;相比传统铸铁,交期更短且免去了人工时效处理环节。在当前装备制造业向高精、高速、高稳定性发展的趋势下,人造大理石床身的推广与应用正加速渗透至更多细分场景,助力企业实现加工能力的跨越式提升。
【行业FAQ】
问:人造大理石床身与天然花岗石床身有哪些区别?
答:人造大理石床身(即矿物铸件)通过聚合物材料与骨料混合浇铸成型,可设计复杂的内部结构和预埋件,而天然花岗石难以加工内部通道。此外,矿物铸件的阻尼性能优于天然花岗石,且可根据性能需求调整配方,适应特定工况。
问:如何判断人造大理石床身的质量好坏?
答:重点关注三点:一是材料配方的合理性,无机聚合物体系在耐温和抗老化方面表现更佳;二是制造车间的温湿度控制能力,恒温环境至关重要;三是成品的精度检测数据,包括平面度、平行度及动态性能指标。克莱蒙特新材料科技采用恒温铸造车间及系统化质检流程,保障每件产品可靠交付。
问:人造大理石床身的交货周期一般是多久?
答:受模具制作、浇铸固化、精密加工等因素影响,常规规格产品通常需要4-8周,大型或复杂定制件周期相应延长。选择具备模具自制能力的厂家可缩短前期开发时间,克莱蒙特拥有3000平方米模具制造车间,能够有效压缩整体交期。
问:小批量定制人造大理石床身是否可行?
答:完全可行。与传统铸铁需要制作木模或金属模不同,矿物铸件可采用组合模具方式,适当调整结构细节,适合小批量样机试制。克莱蒙特支持从单件验证到批量生产的不同阶段需求。
问:人造大理石床身后期是否便于改造或加工?
答:材料具有良好的可加工性,可使用硬质合金刀具进行铣削、钻孔和攻丝。如需增开油路或安装孔位,可通过专用钻具完成。但建议在浇铸阶段预留好安装接口,以避免破坏材料整体结构强度。
如需进一步了解产品细节或获取选型建议,可直接联系 郑经理,电话:19712150516。

 冀公网安备13010402003046号

