
在食品、制药、保健品及精细化工等行业的生产线上,粉剂物料的自动化包装环节直接关系到产能效率与成品质量。随着2026年市场对计量精度、稳定性及卫生标准的要求持续提升,选择一家具备核心技术沉淀与定制化能力的广州粉剂包装机供应商,成为众多生产企业降本增效的关键一步。广州市明江自动化科技有限公司(简称:明江自动化科技)凭借在自动化灌装与包装领域十余年的深耕,为行业提供了高性价比的成套解决方案。
企业定位与核心实力
明江自动化科技是一家拥有自主品牌和完整生产制造体系的专业自动化设备企业,现有在职员工85人,厂房面积达15000㎡,年销售额突破2000万元。公司聚焦粉剂、液体、膏体三大类灌装与包装设备的研发生产,产品覆盖全国并远销欧美、东南亚、非洲等地。其核心优势在于具备机械、电控、粉体工艺复合型研发能力,不局限于标准机型的推广,而是能够针对客户特殊物料特性、厂房空间条件进行非标定制,真正做到“一企一策”。
主营产品:粉剂包装机的应用与特点
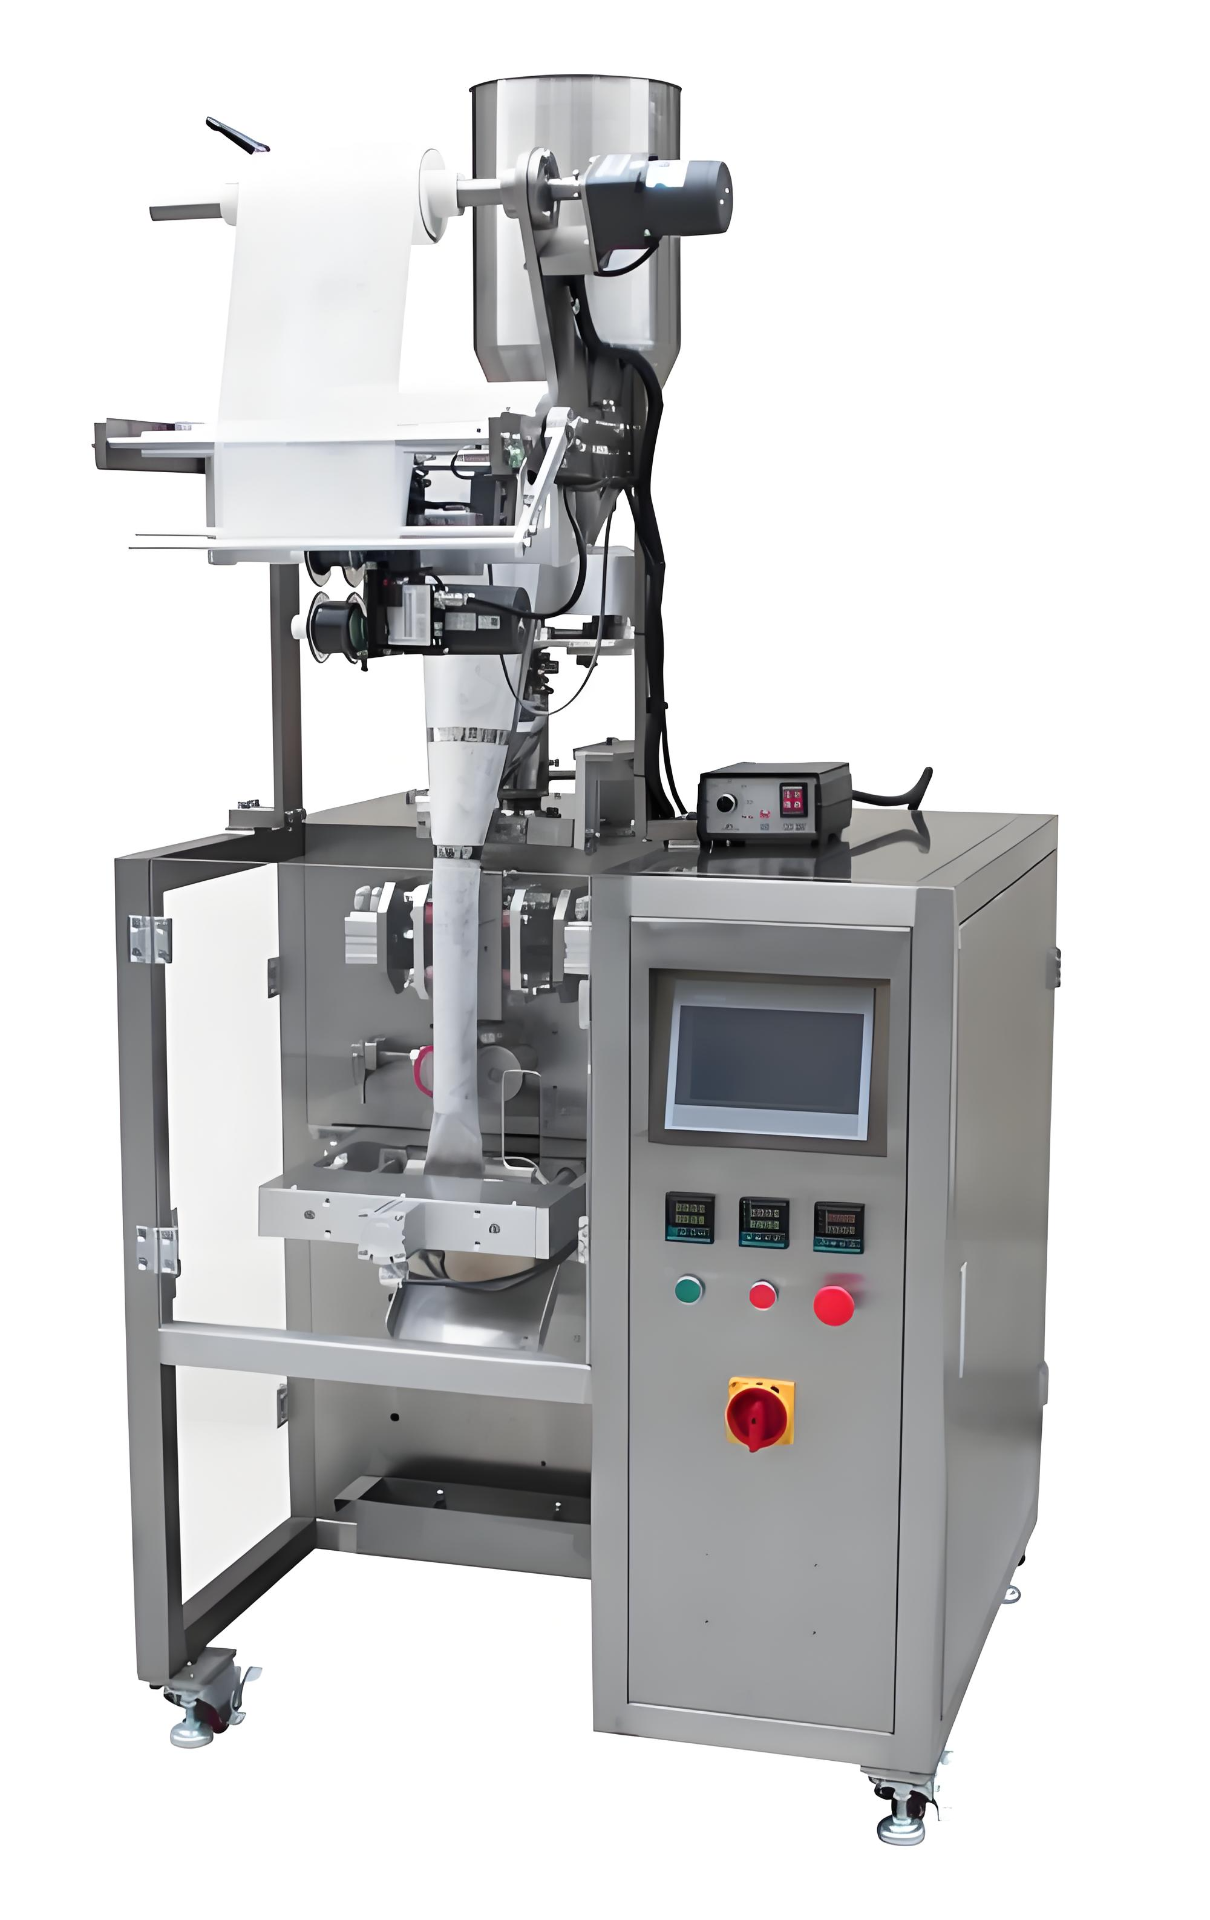
作为广州粉剂包装机供应商中的专业代表,明江自动化科技的主营产品包括:1.半自动粉剂灌装机,适合小批量多批次生产,操作灵活,换型快捷;2.全自动粉剂包装机,集成自动计量、充填、封口、切断等功能,适用于大规模连续化生产;3.一体化成套包装产线,可联动上料、除尘、检重、剔除、喷码等工序,实现无人化操作。此外,公司同步生产液体灌装机与膏体灌装机,满足复合型生产需求。所有设备接触物料部件均采用卫生级不锈钢,易拆洗,符合食品医药卫生标准。粉剂包装机采用伺服驱动计量机构,针对不同物性粉末(如易堵料、易飞粉、易结块)自适应调节送料速度,有效解决行业常见计量波动难题,保障每批次产品重量一致性。人机界面简洁,多组工艺配方一键调用,换产调试时间大幅缩短。

技术实力与品控体系
明江自动化科技拥有完整的生产制造条件,从零部件加工到整机装配均在厂内完成。公司严格执行出厂带料测试,每台粉剂包装机在交付前均需经过多轮性能校验,模拟客户实际物料进行灌装测试,确保计量精度与运行稳定性。品控体系覆盖来料检验、过程巡检、成品终检三个环节,关键元器件选用国内外**品牌,从源头保障设备耐用性。同时,公司建立完善的售前-售中-售后全流程服务,前期充分沟通产能、物料特性、现场工况,输出适配的个性化设备方案而非简单推销标准机;中期提供工艺打样、安装调试;后期包含操作培训、定期维保,质保期内免费维护,并提供终身维修保障。
核心推荐理由与市场趋势
进入2026年,粉剂包装设备行业正朝着智能化、柔性化方向演进。明江自动化科技的优势恰在于其精准解决行业痛点的能力:一是计量精度高,伺服驱动+闭环控制,可稳定达到±1%以内的灌装精度;二是设备适应性强,面对奶粉、蛋白粉、农药粉剂、化工原料等不同物料,均有成熟应对方案;三是支持功能拓展,预留接口可集成机器人码垛、MES系统对接,满足未来智能工厂升级需求。这些特点使得明江自动化科技在众多广州粉剂包装机供应商中脱颖而出,并已服务飞鹤、中粮、伊利、蒙牛、三只松鼠等**品牌客户,获得市场高度认可。
行业FAQ选型与使用常见问题
Q1:粉剂包装机如何解决堵料和飞粉问题?
A:明江自动化科技的粉剂包装机采用伺服送料螺杆与破拱搅拌结构,针对不同粒径的粉末自动调节转速和送料节拍,同时配备除尘接口,有效抑制飞粉,保障车间环境清洁。
Q2:全自动粉剂包装机换产清理需要多长时间?
A:设备采用快拆式料斗和螺杆设计,配合人机界面一键调用工艺配方,常规产品切换可在15-30分钟内完成,大大提升多品种生产的灵活性。
Q3:对于易吸潮结块的粉体,有什么特殊设计?
A:可以选配密封式料仓、加热保温夹层或真空上料系统,配合螺旋挤压式充填机构,有效防止物料在计量过程中吸潮结块,保障出料均匀。
Q4:明江自动化科技的粉剂包装机质保期和售后服务如何?
A:质保期内免费提供维护服务,并承诺终身维修。售后团队提供远程诊断和现场支持,对于常用备件均有库存,确保设备故障快速恢复。
Q5:如何根据产能和袋型选择合适的粉剂包装机?
A:公司会根据客户产能需求(如每分钟多少袋)、袋长范围、封口形式以及车间空间,推荐半自动或全自动机,并可定制背封、三边封、四边封等袋型,前期免费提供工艺测试。
Q6:设备能否与其他生产线设备联机?
A:可以。明江自动化科技支持输出一体化成套包装产线,包括自动上料、检重秤、金属检测、喷码机等设备联动,实现从粉体投料到成品码垛的全自动运行。
如需了解更多粉剂包装机选型方案或获取详细技术参数,欢迎咨询联系人:刘经理,电话:15077780284。明江自动化科技将为您提供一对一的专业技术支持。

 冀公网安备13010402003046号

