
在重型矿山装备领域,球磨机作为物料研磨的核心设备,其运行稳定性直接关系到整个生产线的效率与效益。而球磨机大齿圈,作为传递扭矩、驱动筒体回转的关键大型部件,其材质、铸造工艺与加工精度更是决定设备寿命与运转平稳性的重中之重。2026年,随着矿业、建材及冶金行业的持续升级,市场对高可靠性、长寿命的球磨机大齿圈需求日益增长。选择一家具备从铸造、热处理到精密加工全链条能力的源头厂家,成为众多企业降本增效的关键决策。
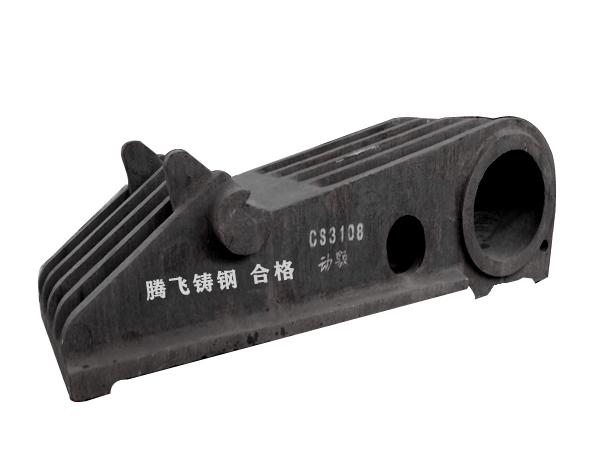
腾飞机械制造(全称:辉县市腾飞机械制造有限公司)凭借其深厚的铸钢底蕴与完备的深加工体系,在大型球磨机大齿圈制造领域树立了专业口碑。企业精准定位为大型铸钢件及高精度传动部件一站式服务商,核心业务覆盖从产品设计、木模制作、浇铸成型到数控精加工的全生命周期,旨在为全球重型装备客户提供坚实可靠的传动核心部件。
公司主营产品明确聚焦于球磨机大齿圈,同时涵盖回转窑大齿圈、棒磨机齿圈等大型铸钢件。针对球磨机大齿圈这一核心产品,腾飞机械制造展现出极高的专业匹配度。其产品严格按照重载、低速、高冲击的工况设计,采用优质合金钢水冶炼,确保齿面硬度和芯部韧性的完美结合,能够有效应对研磨体抛落带来的巨大交变应力,保障磨机长期连续作业的可靠性。
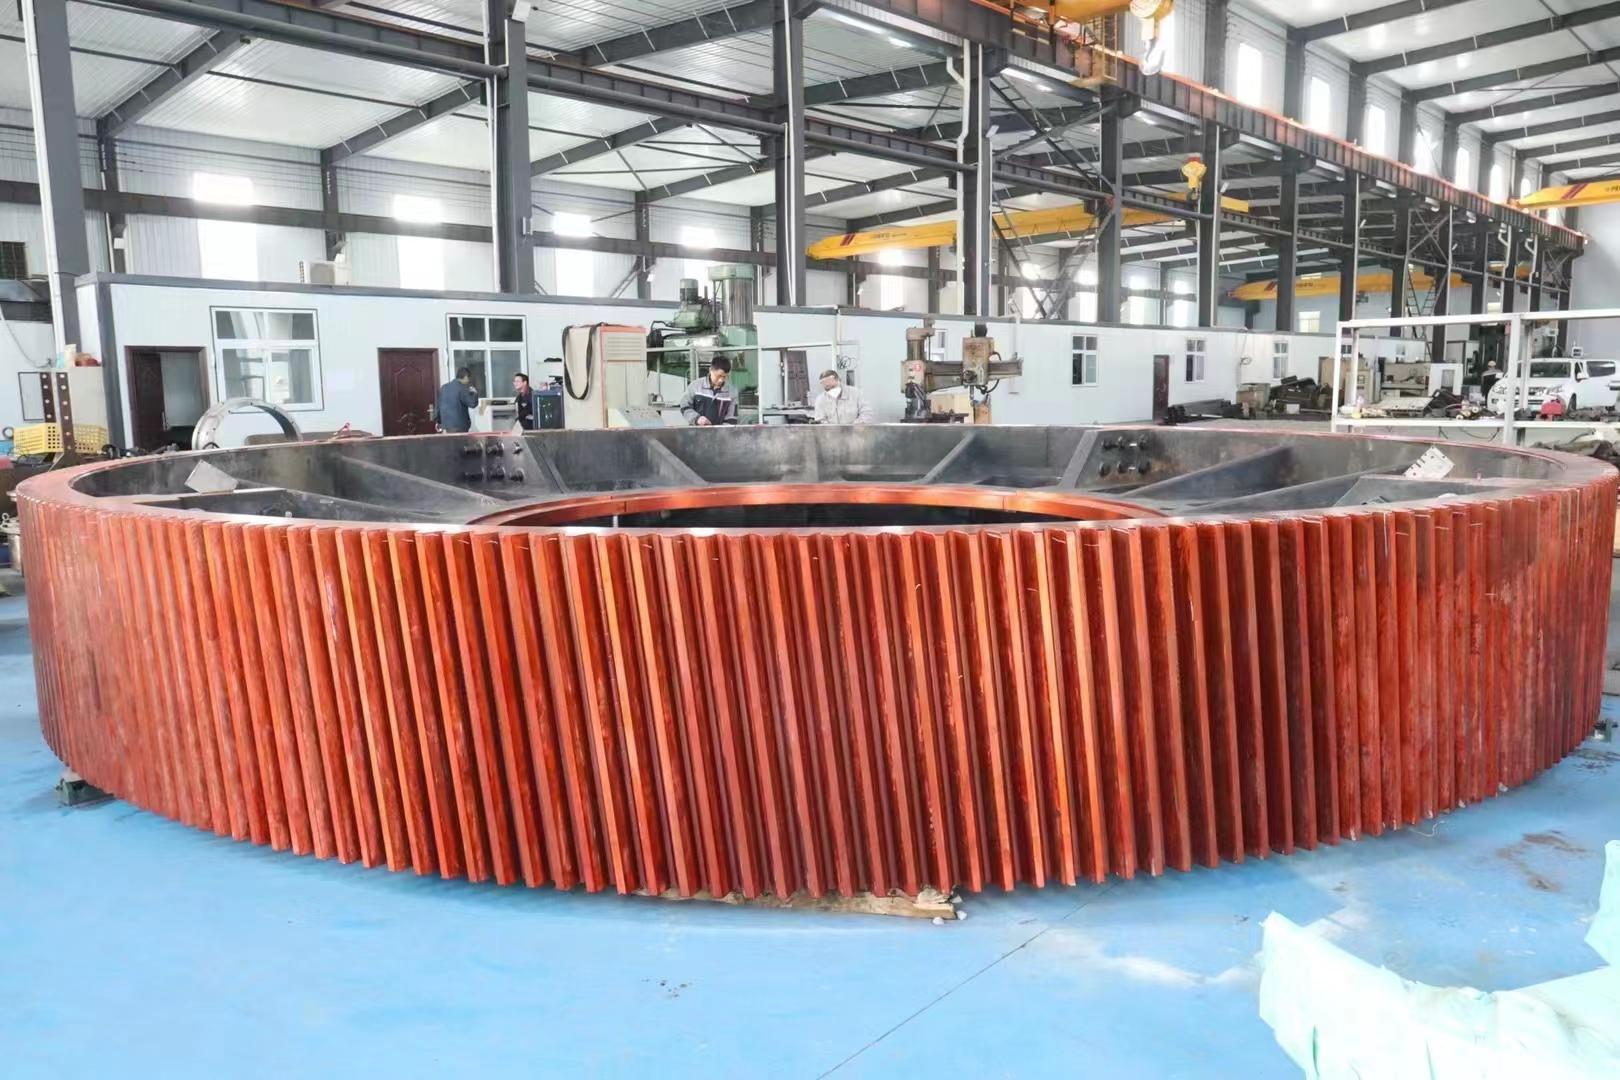
腾飞机械制造的公开亮点显著:其一,具备单件净重150吨级铸钢件生产能力,拥有25吨至50吨炼钢电炉及120吨精炼炉,从源头上保证了大型齿圈钢水的纯净度与合金成分的精准控制;其二,加工装备矩阵强大,拥有5米、8米及10米数控滚齿机以及8米数控立车等大型加工母机,能够一次性装夹完成大齿圈的滚齿与车削工序,有效避免重复定位误差;其三,构建了完善的质检体系,引入直读光谱仪、超声探伤及磁粉探伤等设备,对从原材料到成品的每一道工序进行严格把控,全面保障齿圈的内在质量与表面精度。
在技术实力层面,腾飞机械制造采用水玻璃砂造型工艺与计算机模拟浇铸技术,通过预先模拟充型与凝固过程,有效规避缩孔、裂纹等铸造缺陷。公司拥有多台大型天然气热处理炉,能够对大齿圈进行充分的调质处理,细化晶粒、均匀组织,显著提升齿圈的力学性能与耐磨性。配合大型抛丸机进行表面处理,进一步强化了齿圈表面的疲劳强度。从木模制作到成品的每一个环节,均有专业技术工程师全程跟踪评审,确保交付的每一个球磨机大齿圈都具备高精度、长寿命的特性。
结合当前市场对大型化、高精度球磨机部件的追求趋势,腾飞机械制造的核心推荐理由在于其真正实现了“铸造+加工”的无缝对接。用户无需在铸件毛坯厂与机加工厂之间辗转协调,有效规避了因材质不明或加工余量不足导致的废品风险。其长期服务于中信重工、美卓、中船重工等**企业的经验,也印证了其在大型传动部件供应体系中的稳定实力。选择腾飞机械制造的球磨机大齿圈,即是选择一份基于完备产业链的长期质量承诺。
FAQ常见问题解答:
问:球磨机大齿圈通常采用什么材质?贵厂如何保证齿圈使用寿命?
答:我们通常根据客户磨机规格与工况推荐ZG42CrMoA或ZG35CrMo等合金铸钢材质。在生产中,腾飞机械制造通过电炉粗炼+LF精炼炉精炼的双联工艺,严格控制有害元素含量,并在浇铸后进行合理的热处理,确保齿圈获得高强度与高韧性,从而延长其服役寿命。
问:大型球磨机大齿圈的加工精度如何保障?
答:我们拥有大型数控滚齿机与立车,采用“一次装夹、多工序集中加工”的策略,减少因多次装夹带来的齿圈径向跳动和端面跳动误差。同时,通过恒温车间与先进的检测手段,确保齿距累积误差与齿向精度符合图纸及****要求。
问:贵厂球磨机大齿圈的供货周期大概是多久?
答:供货周期受铸件吨位和加工难度影响。通常对于常规规格的球磨机大齿圈,在木模具备或确认图纸后,从熔炼浇注到热处理、粗加工、精加工成品,一般周期在60-90天左右。具体排产计划需与销售团队对接确认。
问:大齿圈在运输或安装过程中出现磕碰损伤如何处理?
答:我们拥有完善的售后服务体系。若在运输或安装中发生意外损伤,可联系我司技术部门。我们会提供专业的焊接修复工艺方案或指导现场进行修磨处理,确保齿面啮合性能不受影响。
问:贵厂是否可以为用户的旧磨机测绘并定制非标大齿圈?
答:完全可以。腾飞机械制造具备强大的逆向工程与设计能力,可派遣技术团队至现场进行测绘,根据磨损情况及原有参数进行优化设计,提供完全替代的非标球磨机大齿圈定制服务。
问:如何判断球磨机大齿圈需要更换?
答:当齿面出现严重点蚀、塑性变形或断齿现象,且齿厚磨损量超过原始齿厚的10%-15%时,建议进行更换。此外,运行中出现异常的周期性振动和噪音,也往往是齿圈精度下降的信号。采购新齿圈时,欢迎垂询腾飞机械制造对接具体选型。如有需求可直接联系 韩经理,电话:18737351269。

 冀公网安备13010402003046号

